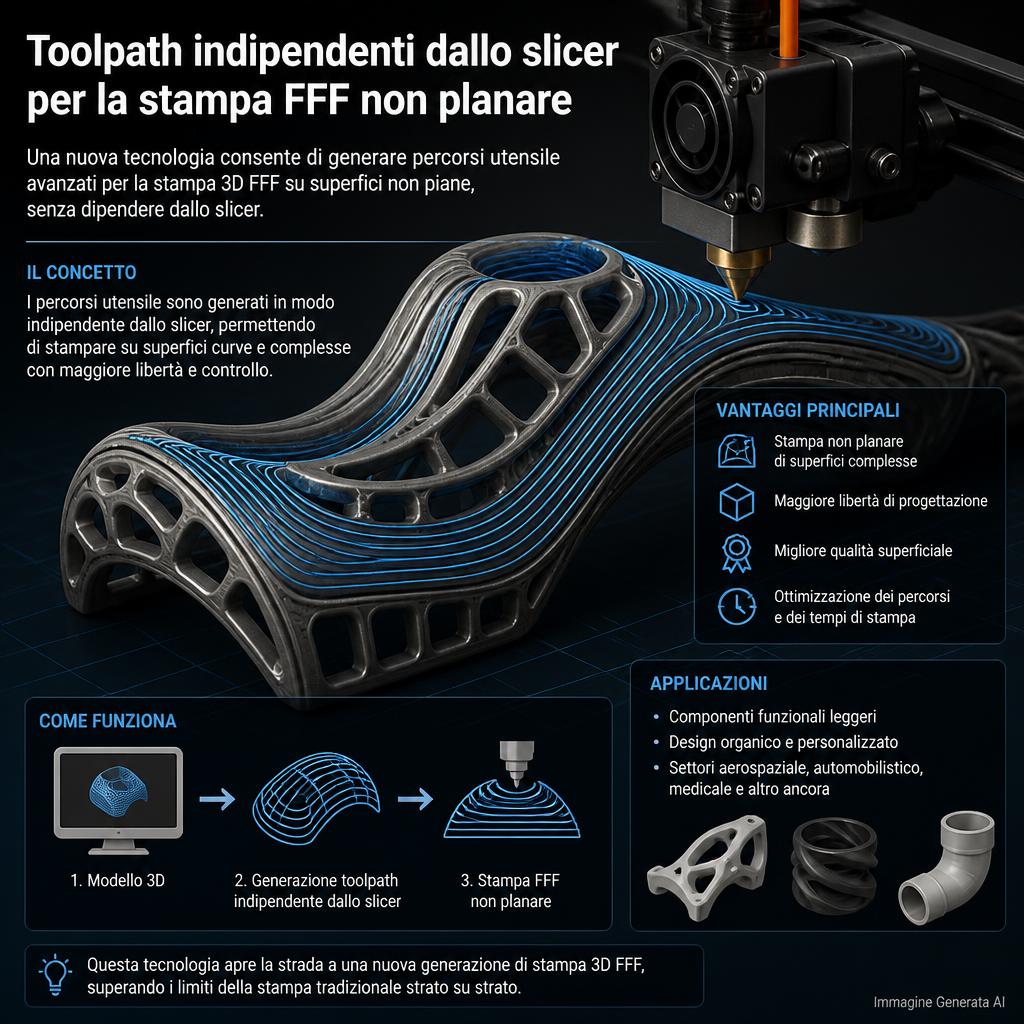
Un gruppo di ricercatori dell’Università di Bologna ha sviluppato una metodologia per aggiungere percorsi di deposizione non planari a modelli destinati alla stampa FFF senza sostituire integralmente lo slicer convenzionale. Il lavoro, pubblicato online il 6 ottobre 2026 sull’International Journal of Advanced Manufacturing Technology e ripreso il 15 ottobre da Fabbaloo, propone un flusso software in Python che genera traiettorie tridimensionali e le integra con istruzioni G-code ottenute da un normale programma di slicing.
Il limite dei layer orizzontali
La maggior parte delle stampanti FFF costruisce gli oggetti depositando filamento lungo sezioni piane, una sopra l’altra. È una strategia robusta e relativamente semplice da controllare, ma introduce il caratteristico effetto a gradini sulle superfici inclinate. Diminuire l’altezza degli strati può attenuare il fenomeno, aumentando però il numero di passaggi e spesso il tempo di stampa.
La stampa non planare affronta il problema in modo differente: la testa segue una superficie tridimensionale, variando la quota Z anche durante la stessa traiettoria. In determinate geometrie questo permette di depositare il materiale lungo la curvatura desiderata invece di approssimarla attraverso gradini successivi. Il metodo richiede però un controllo delle collisioni più complesso, perché l’ugello e il gruppo di estrusione si muovono vicino a parti già stampate.
Una procedura che si affianca allo slicer
I ricercatori Andrea Montalti, Curzio Pagliari, Kasper Vankan e Alfredo Liverani non hanno tentato di costruire un software completo per sostituire tutti gli slicer desktop. Hanno sviluppato una procedura autonoma per selezionare porzioni del modello, generare percorsi lungo superfici inclinate e inserirli nel flusso esistente.
La soluzione parte da una geometria STL. Il programma costruisce un percorso regolare e lo proietta sulla superficie tridimensionale prescelta. Successivamente combina le coordinate risultanti con il codice di stampa già generato dal software tradizionale, creando una lavorazione nella quale una parte dell’oggetto mantiene gli strati planari mentre le regioni selezionate vengono rifinite attraverso deposizione non planare.
Il controllo della traiettoria nello spazio
Nello slicing convenzionale il layer definisce una quota Z quasi costante, semplificando il calcolo dei percorsi. In quello non planare il sistema deve verificare continuamente la posizione relativa fra ugello e superfici già costruite. È un problema che coinvolge geometria del pezzo, dimensioni dell’ugello, ingombro della testa e limitazioni della macchina.
La metodologia sperimentale non elimina queste limitazioni. La possibilità di seguire una superficie dipende dallo spazio disponibile attorno alla zona da stampare. Una superficie dolcemente inclinata può essere accessibile, mentre un rilievo molto ripido vicino a una parete verticale potrebbe causare una collisione con il corpo dell’estrusore.
La macchina sperimentale non è completamente standard
I test sono stati condotti utilizzando una Artillery Sidewinder X1 modificata. Gli autori hanno impiegato un ugello da 0,4 millimetri con una maggiore estensione rispetto alla configurazione originaria, pari a circa cinque millimetri, e sono intervenuti sugli ingombri del raffreddamento vicino alla zona di deposizione.
Queste modifiche sono importanti per interpretare i risultati. Non si può dedurre che lo stesso G-code sia eseguibile senza variazioni su qualsiasi stampante con firmware compatibile. Una traiettoria che evita collisioni su una testa relativamente compatta può risultare impraticabile su una macchina con ventole, sonde o protezioni più sporgenti.
Per la generazione tradizionale dei percorsi è stato utilizzato PrusaSlicer 2.9.0, mentre la macchina sperimentale interpretava istruzioni compatibili con l’ambiente Marlin. È dunque un esempio di integrazione fra strumenti esistenti e un modulo software specializzato.
Le prove sulla qualità della superficie
Lo studio comprende quattro geometrie di prova, realizzate per confrontare la superficie superiore ottenuta con approcci differenti. I ricercatori hanno utilizzato acquisizioni dimensionali per verificare lo scostamento fra geometria reale e modello di riferimento.
In uno degli indicatori descritti, la quota di superficie compresa entro una tolleranza di ±0,05 millimetri è migliorata in misura variabile, con incrementi riportati da circa 0,6 fino a 31 punti percentuali a seconda del campione. Questo intervallo non deve essere interpretato come un miglioramento universale del 31% per qualsiasi stampa: misura uno specifico confronto metrologico su particolari geometrie.
I test hanno confermato anche la possibilità di eseguire i percorsi sviluppati evitando collisioni nella configurazione verificata. Non equivalgono però a una dimostrazione generale di compatibilità con tutte le geometrie o le stampanti.
I limiti computazionali del metodo
La proiezione delle traiettorie su una mesh può diventare onerosa quando il modello contiene molti triangoli o quando devono essere valutati numerosi punti. Gli autori indicano infatti il calcolo delle intersezioni con la superficie come uno dei passaggi che possono limitare le prestazioni del programma.
Per un uso produttivo serviranno ulteriori ottimizzazioni dei tempi di generazione, gestione più ampia delle collisioni e procedure di verifica automatica del percorso. Sarebbe inoltre necessario studiare il comportamento di diversi materiali e condizioni di deposizione. Una superficie più precisa sul piano geometrico non garantisce automaticamente adesione migliore, resistenza superiore o riduzione del tempo di lavorazione.
Un vantaggio per chi utilizza software esistenti
Il punto più interessante è l’indipendenza dal singolo slicer. Invece di richiedere a tutti i produttori di introdurre da zero il non-planar slicing nel proprio programma, il metodo suggerisce di trattare la generazione di alcune traiettorie complesse come una fase aggiuntiva del flusso digitale.
Questo approccio può risultare utile nei laboratori di ricerca, dove si sperimentano strategie particolari senza voler sviluppare anche tutte le funzioni convenzionali di uno slicer, come supporti, gestione dei materiali e impostazioni della macchina. Un modulo esterno può concentrarsi su un problema specifico e lasciare al software tradizionale il resto del lavoro.
Una finitura non planare locale, non una trasformazione dell’intera stampa
Lo studio distingue esplicitamente la deposizione non planare globale dalla finitura applicata a una porzione selezionata del modello. Nel primo caso l’intera strategia di costruzione deve seguire superfici curve o quote variabili, con un aumento importante della complessita. Nel secondo, la maggior parte dell’oggetto continua a essere realizzata con layer orizzontali, mentre un passaggio finale segue la topografia della superficie più problematica. Gli autori hanno scelto questa seconda impostazione proprio per conservarne la compatibilità con i flussi di lavoro tradizionali.
Il software in Python suddivide la geometria STL in facce, seleziona le superfici accessibili in funzione dell’inclinazione e permette di intervenire manualmente sulle regioni individuate. Nei test il criterio geometrico ammette normali entro 45 gradi dalla direzione di costruzione, mentre le superfici sperimentali più rilevanti presentano inclinazioni effettive principalmente nell’intervallo da zero a circa 30 gradi. La selezione non costituisce una verifica generale delle collisioni: individua candidati da esaminare, non regioni automaticamente sicure su ogni macchina.
Dal percorso bidimensionale alla proiezione sul modello
Per il riempimento vengono generate traiettorie regolari in due dimensioni e successivamente proiettate verticalmente sulla mesh. In questo modo ogni punto assume una quota Z derivata dall’intersezione con la superficie scelta. Gli esperimenti impiegano un percorso zig-zag inclinato di 45 gradi, con distanza fra linee di circa 0,4 millimetri e risoluzione dei punti di 0,1 millimetri. Questi valori descrivono la prova, non impostazioni obbligatorie per tutte le applicazioni future.
L’approccio eredita anche i limiti della rappresentazione STL. Una mesh molto grossolana può produrre una traiettoria con continui piccoli cambi di direzione; triangoli degeneri o normali incoerenti possono creare errori di proiezione. Il programma non sostituisce un sistema completo di riparazione delle superfici. Per questo la qualità dell’esportazione CAD e la verifica preventiva della geometria incidono direttamente sulla qualità del G-code che verrà generato.
Un’altra difficolta riguarda la presenza di cavità e interruzioni della superficie. Il codice usa una regola basata sulla distanza fra punti successivi per decidere quando interrompere l’estrusione e attraversare una zona senza depositare materiale. Gli autori riconoscono che si tratta di una soluzione sperimentale, non di un riconoscimento topologico completo dei fori. Aumentare la complessita della parte può quindi richiedere ulteriori strumenti per evitare percorsi non validi.
L’integrazione del G-code richiede attenzione agli stati macchina
La procedura registra le coordinate del nuovo blocco rispetto al pezzo preparato nello slicer, tenendo conto di una possibile traslazione sul piano XY. La rotazione e la riscalatura fra i due programmi non sono invece gestite automaticamente nella configurazione documentata. Dopo l’inserimento delle nuove traiettorie, il sistema deve inoltre conservare la coerenza dei comandi relativi all’estrusione, alla posizione e alle temperature. Se il passaggio non planare viene eseguito prima della fine della costruzione, è necessario ripristinare correttamente gli stati attesi dal G-code convenzionale.
Per i test i ricercatori hanno verificato visivamente le traiettorie nel software di anteprima e utilizzato un ugello allungato, rimuovendo il condotto di raffreddamento standard per ottenere maggiore spazio libero. Questa modifica facilità l’accesso alla superficie, ma cambia le condizioni termiche della stampa e non è stata analizzata per ogni materiale. La portabilita del metodo riguarda quindi soprattutto il software di preparazione, non la possibilità di eseguire senza modifiche i percorsi su ogni stampante desktop.
L’interesse della ricerca e proprio questa delimitazione chiara: la qualità geometrica migliora in determinati casi senza sostituire lo slicer abituale, ma il metodo rimane un prototipo da verificare sulle singole combinazioni di macchina, testa e geometria. Per gli sviluppatori può essere una base sulla quale costruire sistemi di selezione delle superfici e controllo delle collisioni più automatici.
Ricerca promettente, ma ancora sperimentale
Gli autori mettono a disposizione riferimenti al codice di sviluppo e documentano le prove eseguite. Il risultato mostra un percorso credibile per sperimentare superfici non planari su una piattaforma FFF modificata, senza presentarsi come un prodotto commerciale già pronto per qualsiasi utente.
Restano problemi aperti sulla sicurezza dei movimenti, sulla robustezza rispetto a geometrie differenti e sulla generalizzazione dei risultati. L’importanza del lavoro sta nel dimostrare che la stampa non planare può essere introdotta progressivamente nei flussi esistenti: una prospettiva interessante sia per gli sviluppatori di slicer sia per i laboratori che vogliono migliorare alcune superfici senza cambiare completamente la catena software.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).