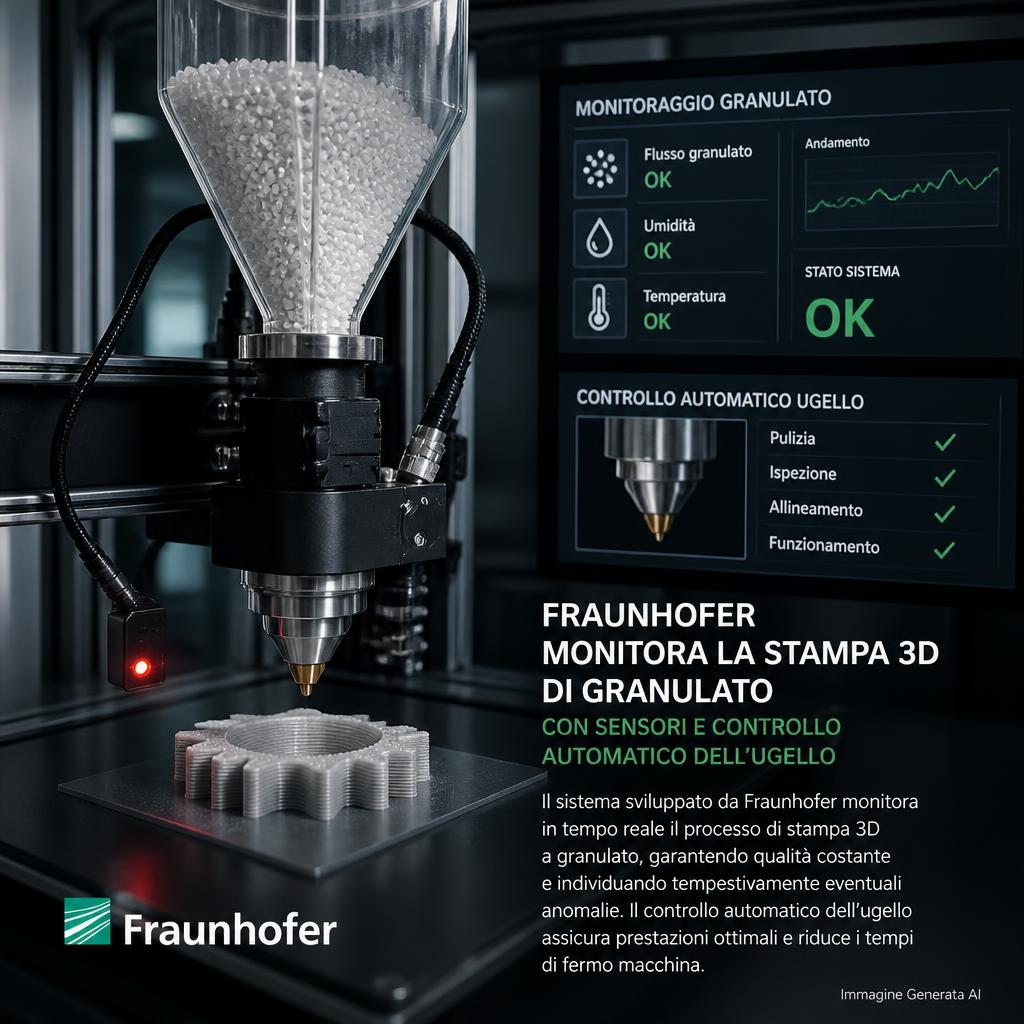
Il Fraunhofer Institute for Microstructure of Materials and Systems IMWS ha presentato il 15 ottobre 2026 i risultati del progetto AddiQ, dedicato al controllo qualità della stampa 3D di componenti plastici di grande formato realizzati direttamente da granulato. Il programma combina sensori di processo, valutazione automatica dell’ugello e prove sui componenti per collegare ciò che avviene durante la deposizione alle proprietà del pezzo finito. Fra le dimostrazioni figura un elemento ispirato a un componente frontale di un treno ICE, realizzato in scala ridotta.
Perché utilizzare granulato invece di filamento
La tecnologia Fused Granulate Fabrication, FGF, impiega pellet termoplastici anziché filamento avvolto su bobina. Il materiale viene alimentato in un sistema di estrusione che lo riscalda e lo spinge attraverso un ugello, depositandolo secondo una traiettoria programmata. Nei sistemi di grande formato questo approccio può consentire portate maggiori rispetto a molte stampanti desktop a filamento e una scelta di materie prime legata anche ai processi industriali convenzionali.
Non basta però aumentare il flusso di materiale per ottenere automaticamente una produzione più economica. Componenti grandi possono richiedere molte ore di costruzione e presentare problemi di deformazione, adesione fra strati e stabilità dimensionale. L’utilizzo di granulato introduce inoltre variabili specifiche legate a umidità, temperatura e regolarità dell’alimentazione.
Un sistema di sensori installato su una Yizumi
Il gruppo Fraunhofer ha strumentato una stampante industriale a granulato Yizumi per raccogliere dati durante il processo. Le grandezze misurate comprendono accelerazioni, temperatura ambiente, temperatura del granulato, umidità del materiale, pressione del polimero fuso e massa presente sulla piattaforma di costruzione.
Queste misure descrivono aspetti differenti dello stesso ciclo. La pressione può indicare variazioni nella resistenza al flusso, mentre temperatura e umidità influenzano la condizione del materiale. La massa rilevata sulla piattaforma può fornire ulteriori informazioni sulla quantità effettivamente depositata. Le accelerazioni, invece, aiutano a caratterizzare il comportamento dinamico dell’impianto.
Il valore del progetto non è nella semplice aggiunta di sensori, già utilizzati in numerose macchine industriali. È nel tentativo di collegare queste informazioni ai risultati misurati sui campioni e sui componenti prodotti, trasformando i dati di processo in indicatori utili per la qualità.
Dalla misura del segnale alla qualità del pezzo
Una curva di pressione anomala non coincide necessariamente con un difetto. Può dipendere dal materiale, dalla temperatura o da una condizione transitoria prevista dal programma. Per costruire un sistema affidabile occorre definire quali oscillazioni siano compatibili con la produzione e quali possano anticipare un problema.
AddiQ affronta questa distinzione associando le informazioni registrate a strategie di prova e caratterizzazione dei materiali. Il progetto non dichiara di aver sviluppato un controllo capace di garantire ogni pezzo senza ispezione. Propone invece un’infrastruttura di monitoraggio che può rendere più precoce il rilevamento delle deviazioni e facilitare la comprensione delle loro cause.
Questa distinzione è importante soprattutto per le produzioni singole o su piccoli lotti. Quando un componente è molto grande, scoprirne il difetto solo dopo la stampa può significare perdere molte ore e una quantità elevata di materiale.
Anche l’ugello viene controllato automaticamente
I ricercatori hanno sviluppato un sistema ottico per acquisire e analizzare lo stato dell’ugello. L’usura del terminale di estrusione può modificare la forma del cordone depositato e contribuire a variazioni dimensionali del pezzo. L’ispezione automatizzata punta a individuare segnali di deterioramento prima che producano conseguenze rilevanti.
Il team descrive inoltre un sistema di retrazione aggiornabile su impianti esistenti, pensato per migliorare la gestione del flusso. Sono due interventi differenti ma complementari: il primo riguarda la conoscenza dello stato dell’utensile, il secondo il controllo operativo della deposizione.
L’adozione industriale richiederà di capire con quale precisione l’analisi ottica riesca a riconoscere forme diverse di usura e quale relazione esista fra queste condizioni e i difetti osservati sulle stampe reali.
Il dimostratore per il settore ferroviario
Il progetto ha utilizzato come dimostratore un elemento frontale riferito a un treno ICE. Il componente originale misura circa 1.300 millimetri, ma la macchina impiegata non disponeva del volume necessario per realizzarlo alle dimensioni complete. È stata quindi prodotta una versione lunga circa 500 millimetri, corrispondente al 38% della lunghezza originaria.
La differenza di scala non è un dettaglio marginale. Una geometria ridotta può mostrare la fattibilità delle strategie di monitoraggio, ma non riproduce automaticamente i problemi termici, deformativi e produttivi del pezzo a dimensione reale. Inoltre, il dimostratore non costituisce un ricambio ferroviario già qualificato per l’installazione su un veicolo in esercizio.
Il caso serve soprattutto a collegare la ricerca a un’applicazione concreta: la disponibilità di ricambi per mezzi utilizzati per decenni, nei quali alcune parti plastiche non sono più reperibili attraverso i fornitori originari.
I partner e il ruolo della qualifica applicativa
Il Fraunhofer IMWS ha collaborato con SLV Halle, con l’Institute for Plastics Technology and Recycling IKTR e con studio.201 software. Il partenariato unisce competenze di processo, materiali, misura e gestione dei dati. Thomas Wagner, responsabile della parte Fraunhofer, presenta i risultati come una base utile per produttori di materiali, costruttori di macchine e utilizzatori che desiderano studiare procedure di controllo e stampe di riferimento.
Il passaggio successivo indicato dall’istituto è lavorare con partner industriali su componenti specifici e sui requisiti necessari a qualificarli. Non esiste una qualifica generale valida per tutte le parti plastiche di un veicolo: le condizioni dipendono dalla funzione, dalle sollecitazioni e dal contesto di utilizzo.
Una fabbrica più misurabile, non necessariamente autonoma
La prospettiva della manutenzione predittiva è una conseguenza possibile del progetto. Se l’usura dell’ugello o una condizione anomala possono essere riconosciute con sufficiente anticipo, gli operatori potrebbero programmare interventi prima di compromettere un lavoro importante. Ma perché ciò accada servono modelli statistici verificati e dati raccolti su periodi prolungati.
AddiQ non deve quindi essere presentato come una macchina che corregge automaticamente tutti gli errori in tempo reale. Il risultato dimostrato è la costruzione di un sistema di misura e valutazione, con strumenti sviluppati per una stampante a granulato e un dimostratore applicativo.
Quali parametri registra il sistema AddiQ
La sperimentazione condotta dal Fraunhofer IMWS su una piattaforma Yizumi comprende sensori per accelerazioni, temperatura ambiente, temperatura e umidità del granulato, pressione del materiale fuso e massa rilevata sul piano di costruzione. Le grandezze descrivono aspetti diversi dello stesso processo: alcune riguardano le condizioni di alimentazione, altre lo stato della macchina e altre ancora il materiale già depositato. Il valore del progetto non sta nell’aggiungere il maggior numero possibile di sensori, ma nel collegare le misure a criteri di qualità verificabili.
La temperatura e l’umidità del granulato possono influire sulla lavorazione prima ancora che il materiale arrivi all’ugello. La pressione del fuso può cambiare se variano la resistenza al passaggio o le condizioni di estrusione; le accelerazioni possono indicare fenomeni dinamici della macchina. Nessuno di questi segnali identifica da solo la causa di un difetto. La loro interpretazione richiede il confronto con geometria, percorso di deposizione e risultati delle prove sul componente finito.
Un esempio chiarisce la differenza fra monitoraggio e qualifica: registrare una pressione stabile non dimostra automaticamente una buona adesione fra gli strati. Per arrivare a questa conclusione è necessario mettere in relazione i dati di processo con provini stampati in condizioni note e successivamente sottoposti a prove meccaniche. AddiQ affronta proprio questa connessione fra eventi registrati durante la costruzione e comportamento del materiale ottenuto.
perché la misura della massa può essere informativa
Nel processo di estrusione da granulato la quantità di materiale effettivamente depositata può variare rispetto al valore teorico per effetto di fluttuazioni dell’alimentazione o cambiamenti nelle condizioni del fuso. Monitorare la massa della piattaforma offre una via per confrontare l’andamento reale con quello atteso, pur con i limiti imposti dalla dinamica della macchina e dalla risoluzione dei sensori. La massa non localizza necessariamente un difetto sul pezzo, ma può contribuire a individuare uno scostamento sistematico della deposizione.
Per componenti grandi, un errore relativamente piccolo mantenuto per molte passate può accumularsi e produrre differenze dimensionali importanti. Il collegamento fra massa, velocità e geometria aiuterebbe a distinguere un problema legato alla quantità estrusa da una deviazione dovuta a deformazioni, raffreddamento o movimento degli assi. Questo tipo di analisi richiede dati sincronizzati: leggere valori registrati in momenti differenti come se descrivessero lo stesso evento rischia di generare interpretazioni inesatte.
Controllare l’ugello prima che comprometta una costruzione
Fraunhofer descrive anche un sistema ottico di valutazione degli ugelli. In una macchina per granulato, il profilo di uscita del materiale può essere influenzato da usura, residui, danni e variazioni della geometria dell’apertura. Quando l’ugello deposita cordoni larghi, un cambiamento di forma può trasferirsi rapidamente a numerosi strati. La verifica automatizzata è dunque utile non soltanto dopo il verificarsi di un problema, ma anche per pianificare pulizia o sostituzione prima di avviare un lavoro lungo.
Il controllo visivo automatico rimane però una misura indiretta. Un ugello apparentemente integro potrebbe produrre un flusso instabile per cause collegate alla temperatura o al granulato. Per questo l’approccio più robusto combina ispezione dell’utensile e misure effettuate mentre il materiale attraversa la macchina. L’obiettivo e isolare meglio le cause, senza confondere una correlazione fra segnali con una diagnosi certa.
Il dimostratore ferroviario e i passaggi verso l’impiego reale
Il progetto ha realizzato un elemento frontale ispirato a un treno ICE, lungo circa 500 millimetri e ridotto al 38% rispetto alla dimensione originale di circa 1.300 millimetri. Questa riduzione di scala serve a valutare il metodo nel volume di stampa disponibile; non dimostra che il componente in grandezza naturale sia già stato qualificato per l’installazione su un convoglio. Un ricambio ferroviario deve affrontare requisiti su materiali, comportamento al fuoco, resistenza e durata che dipendono dalla funzione specifica.
Il passaggio successivo indicato dal Fraunhofer consiste nel lavorare con partner industriali su pezzi individuati e sulle condizioni necessarie per la loro qualifica. La stampa FGF può essere economicamente interessante per ricambi poco richiesti e non più disponibili, ma solo se il processo genera componenti affidabili e tracciabili. La combinazione di monitoraggio, provini e ispezione degli utensili va interpretata come preparazione di questo percorso, non come certificazione già ottenuta per tutti i pezzi ferroviari stampabili.
L’importanza per la produzione additiva di grande formato
Molte aziende considerano la stampa FGF per attrezzature, carter, componenti di grandi dimensioni e ricambi difficili da reperire. In questi casi la convenienza economica dipende dalla capacità di produrre pezzi ripetibili e controllabili, non soltanto dalla velocità di estrusione.
Il lavoro del Fraunhofer mostra una direzione concreta: integrare controllo delle condizioni del materiale, monitoraggio della macchina e verifiche dell’utensile in un unico flusso documentabile. La tecnologia rimane in fase di sviluppo e qualificazione applicativa, ma affronta un problema reale del grande formato: comprendere quando e perché la qualità sta cambiando prima che il difetto diventi irreversibile.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).