La metrologia si avvicina alla macchina produttiva
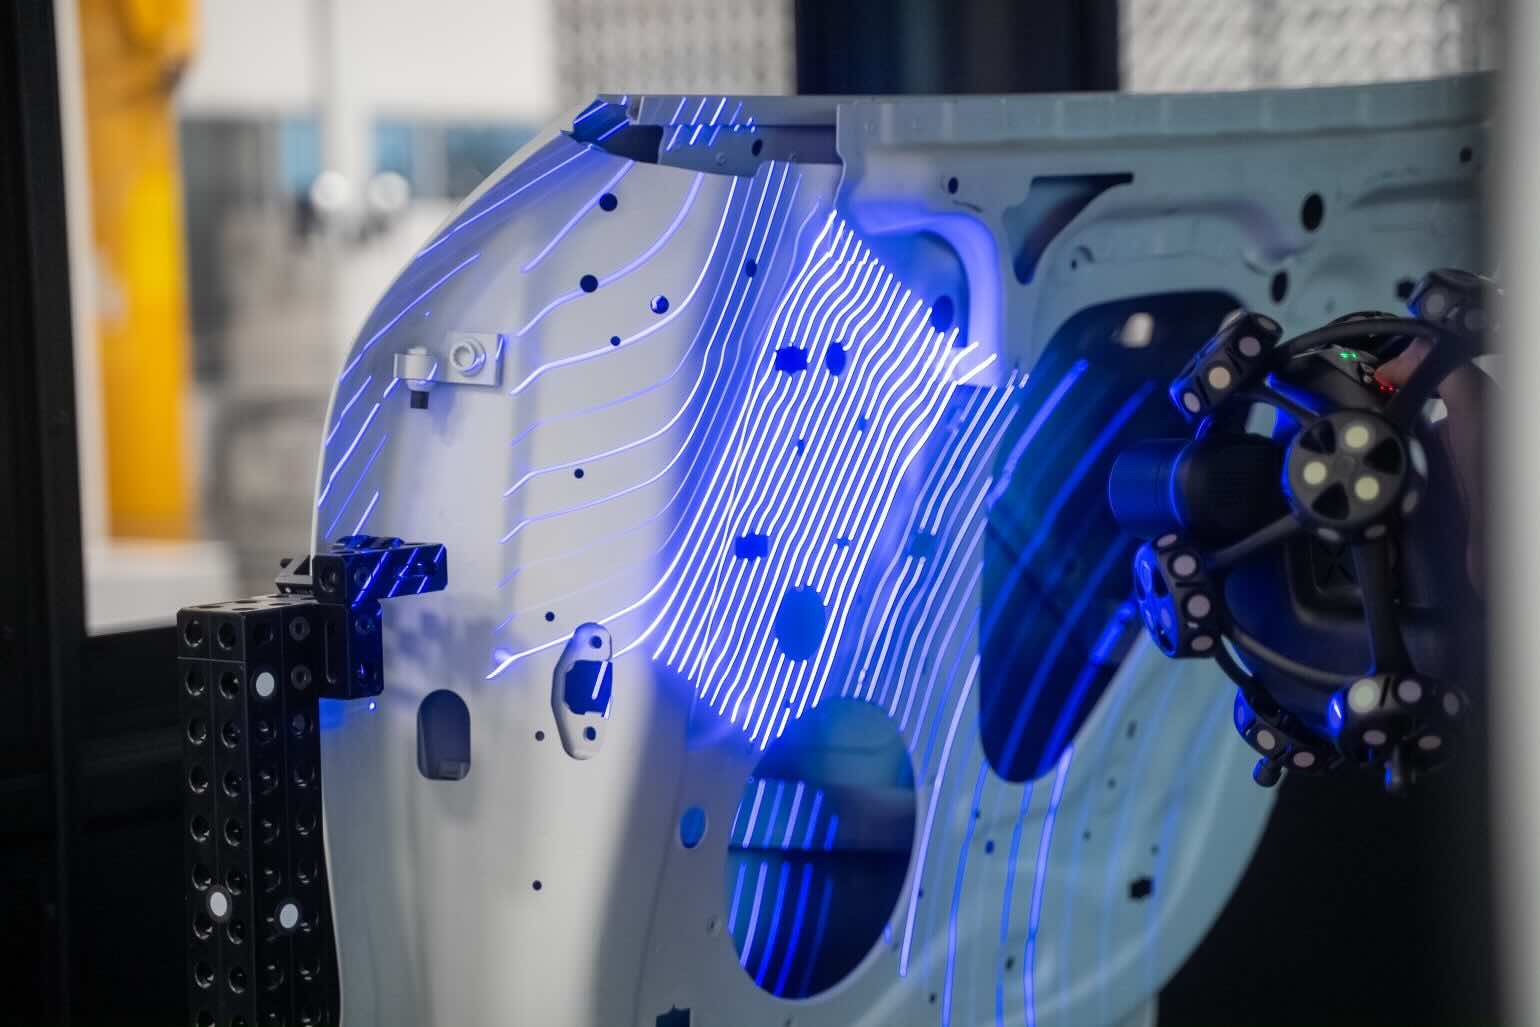
Hexagon ha presentato il 12 ottobre 2026 HYPERSCAN SR, uno scanner laser 3D portatile con tracking ottico dinamico, concepito per portare la verifica dimensionale vicino al componente invece di trasferire il pezzo in una sala metrologica. È rivolto a officine, fornitori, manutentori e reparti di produzione che devono verificare telai saldati, fusioni, attrezzature o componenti installati. Per la manifattura additiva il punto più interessante è il confronto rapido tra geometria prodotta e modello CAD nominale. Non è uno scanner progettato esclusivamente per la stampa 3D: è uno strumento trasversale di controllo industriale la cui utilità cresce quando gli oggetti sono difficili da spostare.
Che cosa significa tracciamento ottico dinamico
Uno scanner manuale deve conoscere posizione e orientamento rispetto al pezzo mentre acquisisce punti. Il tracking ottico introduce una seconda unità che segue la relazione spaziale tra sistema di misura e oggetto, mantenendo un riferimento comune. In teoria consente di compensare parte dei movimenti e delle vibrazioni presenti in un ambiente di lavoro non isolato. Il termine “dinamico” non significa che qualunque vibrazione venga eliminata senza limite: campo di vista, condizioni ottiche, calibrazione, rigidità degli elementi e velocità relative continuano a influenzare la misura. La scelta della posizione del tracker rimane importante anche in un sistema progettato per essere più rapido da installare.
Wi-Fi 6 e batterie sostituibili
L’architettura integra collegamento Wi-Fi 6 e alimentazione a batteria sia per lo scanner sia per l’unità di tracking, riducendo la necessità di stendere cavi intorno al pezzo. Hexagon indica un’autonomia fino a due ore, con batterie sostituibili. Il vantaggio pratico è evidente in spazi complessi, ma l’assenza di cavi va valutata insieme alla copertura radio, alle politiche IT della fabbrica e alla gestione della sostituzione degli accumulatori nei turni lunghi. Il peso dichiarato dello scanner è 1,3 kg senza batteria; quello del tracker 2,45 kg senza batteria. La protezione IP50 indica una resistenza limitata all’ingresso di corpi solidi, non l’impermeabilità.
Le specifiche che contano
HYPERSCAN SR utilizza laser blu con configurazioni di 34 linee, 17 linee e linea singola per diverse modalità di acquisizione. La velocità massima dichiarata è di quattro milioni di punti al secondo, la risoluzione può arrivare a 0,03 mm e il campo di acquisizione massimo indicato è di 600 × 700 mm. La distanza massima di tracking è 4,2 m, il volume tracciato 25,9 m³ e la dimensione consigliata del pezzo varia da 0,1 a 6 m. Questi valori descrivono limiti e modalità differenti: non bisogna interpretarli come prestazioni simultaneamente raggiungibili per ogni materiale, finitura e configurazione.
Risoluzione e accuratezza non sono sinonimi
Il dato di 0,03 mm rappresenta la risoluzione massima riportata e, separatamente, una specifica di accuratezza riferita allo scanner. La precisione volumetrica dichiarata del sistema completo è invece di 0,06 mm fino a 3,2 m e 0,10 mm alla distanza massima di tracking di 4,2 m. In metrologia questi parametri vanno interpretati nel contesto di volumi, geometrie e condizioni di verifica. Hexagon cita validazione secondo VDI/VDE 2634 parte 3 e calibrazione in laboratorio accreditato ISO 17025. L’accreditamento di un laboratorio non sostituisce il piano di verifica richiesto per ogni pezzo: occorre sempre stabilire l’incertezza ammissibile rispetto alle tolleranze disegnate.
Software e integrazione con il controllo qualità
Il software HH Scan gestisce acquisizione, allineamento, misure dimensionali e report. L’operatore può confrontare la nuvola di punti con la geometria nominale e visualizzare mappe cromatiche degli scostamenti. Sono citate esportazioni STL, OBJ, PLY, ASC, TXT e XYZ; per flussi più avanzati risultano compatibili Geomagic Control X, PolyWorks e Geomagic Design X, con licenze separate per i pacchetti specialistici. Per il reverse engineering bisogna distinguere tra mesh catturata e modello CAD editabile: la seconda richiede interpretazione delle superfici, ricostruzione delle feature e verifica geometrica, non un semplice salvataggio in un formato diverso.
Sonde, riferimenti e automazione
Fra le opzioni figura HYPERPROBE per misurazioni a contatto di particolari difficili da rilevare otticamente. La funzione Galaxy LEAP viene presentata per ricondurre acquisizioni effettuate da posizioni diverse a un sistema di riferimento comune. Un kit d’integrazione consente di valutare impieghi robotizzati. Le caratteristiche aggiuntive possono estendere l’utilità dello strumento nelle linee di controllo, ma richiedono una valutazione dell’intera catena: attrezzaggio, referenziazione, procedura di allineamento e capacità del software di gestire gli scostamenti. Il solo dato di punti al secondo non dice quanto tempo serva per produrre un report dimensionalmente affidabile.
Quando serve nella stampa 3D
Nella fabbricazione additiva metallica o polimerica la scansione è utile per verificare deformazioni, sovrametallo per lavorazioni successive, posizioni di fori, variazioni da un ciclo all’altro e geometrie complesse. Il confronto con il CAD può individuare difetti dimensionali superficiali, ma non garantisce l’assenza di porosità, cricche interne o proprietà meccaniche insufficienti: per questi aspetti possono servire tomografia, prove non distruttive o test su provini. HYPERSCAN SR è già indicato come disponibile sul mercato internazionale attraverso Hexagon e distributori; nella documentazione esaminata non è però emerso un prezzo né un confronto indipendente eseguito su componenti additivi. La valutazione d’acquisto dovrebbe partire da tolleranze, geometrie e condizioni d’uso reali, più che dalla mobilità dichiarata.
Come impostare un’ispezione credibile
Prima di misurare un componente bisogna fissare il suo sistema di riferimento e stabilire quali superfici siano significative. Un confronto best-fit tra scansione e CAD può essere visivamente efficace, ma rischia di nascondere spostamenti e deformazioni quando il pezzo deve rispettare datum di progetto precisi. Una procedura metrologica dovrebbe specificare condizioni ambientali, modalità di fissaggio, sequenza di acquisizione, criterio di allineamento e limiti di accettazione. La buona qualità apparente di una mappa a colori non sostituisce la documentazione delle quote critiche e dell’incertezza, soprattutto quando le tolleranze sono vicine all’accuratezza dichiarata dello strumento.
Superfici riflettenti, occlusioni e materiali
La cattura ottica di un oggetto reale dipende anche dalla sua superficie. Finiture speculari, materiali trasparenti, cavità profonde e linee di vista interrotte possono richiedere riposizionamenti o tecniche specifiche. Nel controllo di pezzi metallici stampati, la rugosità as-built può introdurre una nube di punti molto diversa da quella di un pezzo lucidato o lavorato per asportazione. La misurazione deve quindi chiarire se interessa il contorno superficiale effettivo, la geometria funzionale dopo finitura o il sovrametallo disponibile per una lavorazione successiva. Nessuna scheda tecnica di scanner può sostituire questa scelta.
Valutare il ritorno economico
Il vantaggio di uno scanner trasportabile è spesso il tempo di attesa eliminato: il pezzo resta in reparto e il controllo può influenzare più rapidamente la decisione di proseguire, riparare o scartare. Per stimare il risparmio non basta confrontare velocità di acquisizione e prezzo d’acquisto. Vanno misurati durata della preparazione, allineamento, pulizia dei dati, redazione del report, formazione del personale e necessità di verifiche aggiuntive con strumenti a contatto. La presenza di batterie intercambiabili e software integrato riduce alcuni passaggi, ma non permette di affermare senza test che il costo per ispezione sia inferiore in qualsiasi scenario.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).