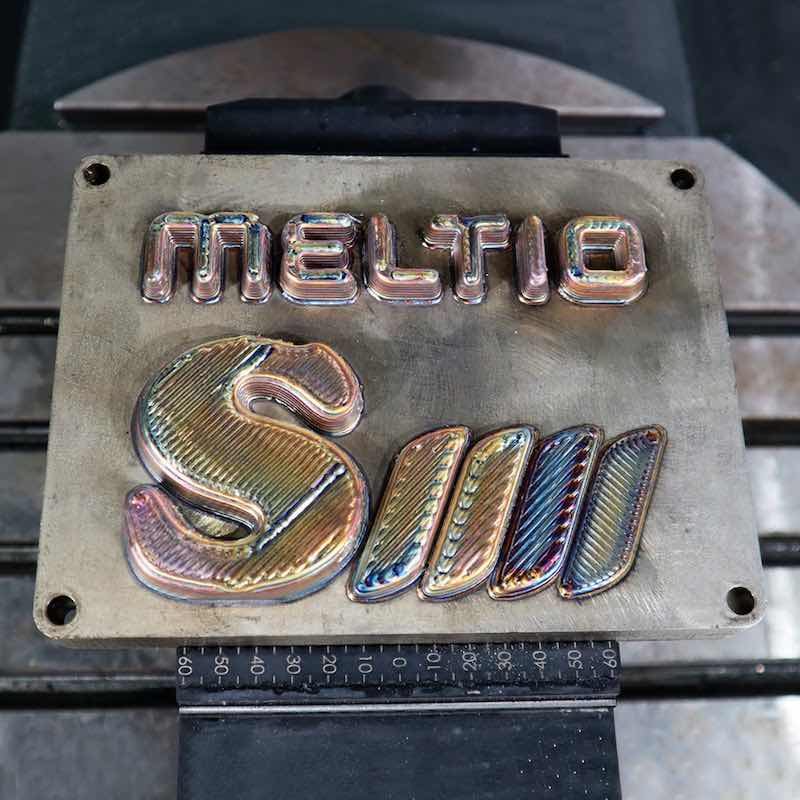
Meltio e il costruttore giapponese HORKOS hanno annunciato il 21 ottobre 2026 NX70 DUO version AM, un centro di lavoro che combina deposizione additiva metallica a filo e lavorazioni per asportazione nella stessa macchina. Il sistema nasce dalla piattaforma HORKOS NX70 1510B e integra la tecnologia laser Wire-DED di Meltio con la precisione tipica di un centro CNC. L’aspetto importante non è semplicemente aver collocato una testina additiva vicino a un mandrino: è la possibilità di alternare costruzione e finitura mantenendo il riferimento del pezzo, riducendo così alcuni trasferimenti fra macchine e relativi rischi di riposizionamento.
Una macchina ibrida per operazioni complementari
La produzione additiva e quella sottrattiva risolvono problemi diversi. La prima aggiunge materiale dove serve, offrendo libertà nel costruire sovrametalli, rinforzi e preforme. La seconda realizza superfici funzionali, sedi e accoppiamenti dimensionali attraverso utensili. In molti componenti metallici stampati sono necessari entrambi i processi. Separarli richiede attrezzaggi, misure e trasporto del semilavorato. Un sistema ibrido può gestire nella stessa sequenza una deposizione, una lavorazione intermedia e una nuova deposizione; questo è utile quando determinate superfici diventerebbero difficili da raggiungere a fine produzione.
Come funziona il Wire Laser Metal Deposition
Meltio utilizza un filo metallico come materiale di apporto e laser per creare un bagno di fusione localizzato, depositando tracce sulla superficie del pezzo. Rispetto a un processo a letto di polvere cambia radicalmente il bilancio produttivo: non c’è una vasca da riempire di polvere per ogni layer, ma un’alimentazione puntuale del materiale. La velocità di deposito può essere interessante per geometrie relativamente grandi o riparazioni, mentre la qualità superficiale e la definizione di dettagli minuti sono di norma inferiori a quelle ottenibili con alcuni processi PBF-LB. La successiva fresatura permette di recuperare superfici e tolleranze, entro i limiti imposti dalla geometria.
Perché non è soltanto una stampante con una fresa
Quando produzione additiva e asportazione convivono, il controllo del riferimento geometrico diventa centrale. La macchina deve conoscere la posizione della zona depositata, evitare collisioni, gestire sequenze termiche e lasciare il materiale sufficiente per la finitura. Se si deposita troppo poco, la fresa non può ricostruire una superficie mancante; se si deposita troppo, aumentano tempo, calore e truciolo. La pianificazione dei percorsi deve anche considerare l’accesso degli utensili e delle teste di deposizione. Per questo il valore industriale dipende in grande misura dal software di processo e dall’affidabilità degli automatismi, non soltanto dalla combinazione dei due hardware.
La struttura non-bed di HORKOS
HORKOS descrive la propria architettura come Non Bed Structure: una configurazione del centro di lavoro pensata per ridurre ingombri e facilitare l’accessibilità rispetto a soluzioni tradizionali con basamento differente. Il sistema utilizza inoltre una tecnologia proprietaria iMQL con lubrificante solubile in acqua per la fase di lavorazione. Queste caratteristiche sono dichiarazioni del produttore e non costituiscono da sole un confronto misurato sui consumi o sugli scarti. La compatibilità fra ambiente di deposizione laser e lubrificazione della fase di fresatura è un problema ingegneristico reale: residui e pulizia devono essere gestiti affinché non compromettano i passaggi successivi.
Impieghi: prototipi, riparazioni e parti complesse
Uno dei casi citati dai costruttori riguarda giranti e altri componenti che possono presentare accessi difficili per utensili convenzionali. La lavorazione ibrida può consentire di creare porzioni di geometria progressivamente, rifinendo le superfici finché sono ancora accessibili. Nelle riparazioni, un componente usurato può essere misurato, ripristinato con materiale di apporto e riportato alle quote funzionali. Si deve però verificare la compatibilità metallurgica fra substrato e materiale aggiunto, la zona termicamente alterata e l’eventuale necessità di trattamenti successivi. Riparare con deposizione laser non significa automaticamente recuperare la vita a fatica originaria.
Dati commerciali e dimostrazioni
Meltio ha comunicato che un esemplare della NX70 DUO version AM è già stato venduto a un cliente industriale internazionale, senza identificarlo. È un elemento diverso dalla semplice presentazione di un prototipo, ma non consente ancora di parlare di base installata estesa o produttività provata su larga scala. Il sistema sarà mostrato al JIMTOF 2026, dal 26 al 31 ottobre, con una dimostrazione a secco e video di lavori additivi. Una dry-run dimostra movimenti e sequenze, non necessariamente finiture, qualità metallurgica o ripetibilità di una produzione reale.
Confronto con altre strategie ibride
Un’officina può ottenere risultati simili usando una testina Wire-DED installata su una macchina CNC esistente, un robot industriale con successiva fresatura oppure due macchine distinte. Ogni scelta ha vantaggi. L’integrazione su un solo centro limita trasferimenti e offre un riferimento geometrico comune, ma concentra più operazioni su un unico asset; un guasto può bloccare l’intera sequenza. Un sistema con macchine separate è più flessibile nell’uso parallelo delle risorse, ma richiede maggiore controllo degli attrezzaggi. La selezione dovrebbe dipendere da mix di prodotti, volumi, tempi di set-up e requisiti di qualità, non dalla sola descrizione «ibrida».
Qualificazione: il vero collo di bottiglia
I componenti destinati a energia, aerospazio e industria pesante devono soddisfare requisiti che vanno oltre le dimensioni finali. Servono tracciabilità del filo, qualificazione dei parametri di deposizione, monitoraggio delle temperature, controlli non distruttivi dove richiesti e procedure per verificare legame fra vecchio e nuovo materiale. In riparazione la geometria iniziale può essere sconosciuta o compromessa; perciò la scansione e la definizione di criteri di accettazione diventano parti essenziali del processo. La finitura CNC può correggere una quota, ma non rimuove automaticamente porosità interna o variazioni microstrutturali provocate dalla deposizione.
Misure in macchina e riferimenti geometrici
Un centro ibrido potrebbe utilizzare tastatori e cicli di misura per verificare quanto materiale sia stato realmente depositato prima della successiva passata di fresatura. Questo tipo di controllo riduce il rischio di procedere con un percorso calcolato su geometrie nominali che non esistono nel pezzo. Per giudicare la NX70 DUO version AM sarà utile conoscere quali funzioni di misura siano integrate nella configurazione commerciale, come vengano registrate le deviazioni e come venga gestito il riposizionamento dopo eventuali arresti. Non basta che due processi condividano il medesimo ingombro: devono condividere anche un sistema affidabile di coordinate e verifiche.
I limiti della velocità di deposito come indicatore
Una portata elevata di materiale può sembrare l’indicatore migliore di produttività, ma il tempo totale dipende da numerosi passaggi. Ogni cambio di utensile o di processo può richiedere preparazione e controllo, mentre il calore accumulato può imporre pause. In una riparazione complessa occorre spesso rimuovere materiale danneggiato prima di depositare il nuovo. Se la deposizione produce molto sovrametallo, la successiva lavorazione può cancellare parte del vantaggio. La misura corretta è il tempo per ottenere un pezzo conforme, includendo controlli, eventuali trattamenti e rilavorazioni. Senza questi dati un confronto percentuale con altre tecnologie rimane più commerciale che tecnico.
La gestione della sicurezza in un ambiente ibrido
Quando laser, filo metallico, trucioli e fluidi di lavorazione condividono la stessa area operativa, i protocolli di sicurezza diventano particolarmente importanti. Protezione degli operatori dalla radiazione, estrazione dei fumi, prevenzione di incendi e controllo dei residui devono essere coordinati fra fasi differenti. La gestione della macchina deve prevedere condizioni di avvio compatibili con l’operazione successiva e procedure di pulizia. Anche il personale necessita di competenze incrociate: conoscere la fresatura non significa padroneggiare automaticamente i difetti metallurgici del deposito laser. La formazione è parte integrante della capacità produttiva promessa da un sistema multifunzione.
Un tema da verificare con attenzione è la selezione delle leghe effettivamente qualificate per questa integrazione. I sistemi a filo possono lavorare differenti materiali, ma ogni combinazione fra substrato, filo e parametri richiede prove proprie. Anche la composizione della superficie dopo una riparazione può differire dal materiale di partenza per diluizione e cicli termici. Per le aziende interessate all’acquisto sarebbe importante ricevere campioni rappresentativi, misure dimensionali dopo fresatura e risultati metallografici. Solo un confronto su componenti reali potrà dimostrare se l’integrazione riduce i tempi complessivi e gli scarti rispetto a linee separate.
Il significato industriale dell’accordo
HORKOS porta esperienza nella macchina utensile e nei cicli di fresatura; Meltio porta la deposizione metallica a filo e un ecosistema già sviluppato per integrazioni. La collaborazione mostra una strada concreta per far entrare l’additive manufacturing negli stabilimenti che possiedono cultura CNC ma non vogliono gestire un processo a letto di polvere. Restano da conoscere prezzo, dimensioni operative, tempi di deposizione, materiali qualificati e risultati comparabili su componenti finiti. Per adesso NX70 DUO version AM è un lancio industriale con una prima vendita dichiarata: sufficiente per un approfondimento tecnico, non per attribuirle vantaggi economici universali.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).