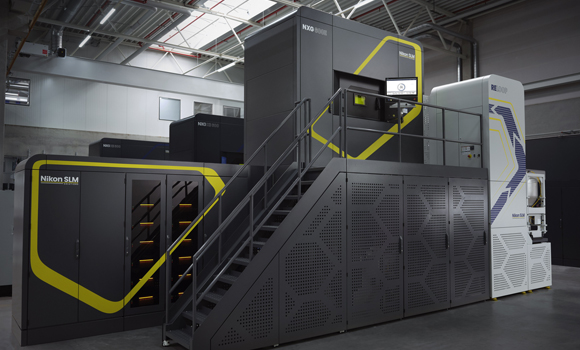
Nikon Advanced Manufacturing ha ottenuto un contratto statunitense per fornire sistemi di produzione additiva metallica personalizzati basati sulla piattaforma NXG-E, con un’altezza di costruzione dichiarata di due metri. Il programma riguarda una filiera industriale della difesa e la produzione di componenti metallici di grande formato. Per il settore della stampa 3D la novità va letta principalmente come investimento nella capacità di produrre e qualificare pezzi voluminosi con tecnologia laser powder bed fusion. I dati pubblici, tuttavia, non consentono di conoscere tutte le configurazioni ordinate né le prestazioni operative dei singoli sistemi.
La piattaforma Nikon dopo l’integrazione SLM Solutions
Nikon ha acquisito SLM Solutions nel 2023 e ha progressivamente sviluppato una presenza che comprende macchine, ingegneria di processo e servizi produttivi. Il gruppo opera anche attraverso centri tecnologici in Giappone e negli Stati Uniti. La commessa si inserisce in questa strategia: non vendere soltanto una macchina, ma costruire capacità ripetibile per produzioni complesse con documentazione e qualificazione. L’unità americana di Long Beach dispone, secondo Nikon, di attività di prototipazione, laboratorio e ingegneria integrata. La distinzione fra produttore del sistema e struttura che qualifica i componenti diventa meno netta quando il fornitore gestisce entrambe le fasi.
Che cosa significa LPBF su due metri di altezza
Nel laser powder bed fusion uno strato di polvere metallica viene distribuito su una piattaforma e fuso selettivamente da laser secondo il percorso digitale. L’operazione si ripete per ogni strato. Arrivare a costruire pezzi alti due metri pone questioni che crescono con la dimensione: quantità di polvere da gestire, stabilità delle condizioni termiche, tempo di fabbricazione, estrazione e sicurezza delle movimentazioni. È diverso dal semplice disporre di un grande vano macchina. Un volume di costruzione nominale descrive l’inviluppo geometrico, non garantisce che una qualsiasi parte della stessa dimensione possa essere prodotta con ogni lega e orientamento.
Il ruolo della piattaforma NXG-E
Secondo le informazioni pubblicate, le nuove unità saranno configurazioni personalizzate derivate dalla famiglia NXG-E di grande formato. Questo distingue il contratto da un acquisto di sistemi standard già catalogati: la personalizzazione può riguardare dimensioni, configurazione di processo, integrazione o requisiti specifici di produzione. Non sono stati resi pubblici numero esatto di macchine, importo contrattuale e calendario completo delle consegne. È dunque inopportuno calcolare una capacità annua sommando parametri generici di piattaforme commerciali differenti. Anche il numero di laser e le strategie di scansione delle macchine specifiche vanno confermati nella documentazione dedicata.
Perché la qualifica è difficile sulle grandi dimensioni
Più un componente cresce, più diventa impegnativo garantire uniformità microstrutturale e proprietà meccaniche lungo l’intera geometria. L’apporto termico varia con sezione, supporti, orientamento e posizione nella camera. Le tensioni residue possono deformare il pezzo prima o dopo il distacco dalla piattaforma, mentre le superfici interne possono essere difficili da controllare. Servono piani di campionamento, monitoraggio del processo e prove coerenti con i requisiti del componente. Una macchina che realizza un dimostratore grande non è automaticamente qualificata per produzione seriale di parti critiche.
Polveri, sicurezza e recupero materiale
La gestione della polvere su grandi impianti non è un dettaglio logistico. Occorrono atmosfere controllate, procedure per carico e scarico, prevenzione dei rischi legati alle polveri metalliche e tracciabilità dei lotti riutilizzati. Anche l’eliminazione del materiale non fuso da cavità profonde richiede progettazione preventiva. Il valore economico della fabbricazione additiva va valutato considerando recupero, controllo della contaminazione e tasso di riutilizzo compatibile con le specifiche. Una parte alta due metri può richiedere molte ore di raffreddamento e operazioni post-processo non trascurabili, in aggiunta al tempo laser.
Lavorazioni e trattamenti dopo la stampa
La produzione non termina con il completamento del job. Per componenti metallici di grandi dimensioni si possono rendere necessari trattamento termico, rimozione dei supporti, lavorazioni meccaniche e ispezioni di superfici e cavità. La disponibilità di forni, utensili, strumenti metrologici e impianti per controlli non distruttivi condiziona la capacità produttiva effettiva. Un grande formato richiede quindi un’intera filiera proporzionata. Il fatto che Nikon concentri sviluppo e qualifica in un centro dedicato può essere importante proprio per affrontare questi passaggi, anche se le dotazioni specifiche impiegate nel nuovo contratto non sono state descritte integralmente.
Perché la commessa interessa tutta l’industria AM
La domanda di grandi sistemi PBF-LB può stimolare nuovi standard di controllo, software di preparazione, materiali e servizi di ispezione. Tuttavia un ordine per un programma pubblico non è una misura dell’andamento dell’intero mercato: condizioni economiche, volumi e processi possono essere particolari. Il contratto dimostra interesse istituzionale per aumentare capacità domestica in un settore specifico, ma non permette di stabilire se il costo di ciascun componente risulterà inferiore a quello di lavorazioni tradizionali. Il confronto dipende da complessità, lotti, disponibilità di semilavorati e requisiti di qualifica.
Un investimento che riguarda l’intera catena di fornitura
La capacità di produrre componenti grandi richiede fornitori di polveri capaci di garantire caratteristiche costanti e laboratori in grado di eseguire verifiche su provini e parti reali. Servono anche software per suddividere e controllare le strategie di scansione, strumenti per il rilevamento di anomalie e sistemi per lavorare pezzi che potrebbero non entrare nei normali centri di finitura. Questo allarga il perimetro economico della commessa oltre la vendita delle stampanti. Il ritorno industriale dipenderà dalla disponibilità di tutte queste attività, dalla loro sincronizzazione e dalla capacità di documentare ogni lotto secondo requisiti stabiliti dal committente.
Grande formato non significa produzione senza giunzioni in ogni caso
Un pezzo costruito in un solo volume può ridurre alcune operazioni di assemblaggio, ma la scelta deve considerare distorsioni, rischio di perdere un intero job e impossibilità di ispezionare certe zone interne. In alcuni progetti la divisione in sottocomponenti può essere più conveniente, anche quando una stampante dispone del volume sufficiente per realizzare la parte intera. La libertà di costruzione non elimina considerazioni su accessibilità, post-processing e riparabilità. Per verificare il beneficio di una macchina alta due metri sarebbe utile conoscere il mix di componenti per i quali questa dimensione consente una differenza concreta rispetto a impianti più piccoli.
La differenza tra prototipi e produzione ripetibile
La fase di prototipazione serve a individuare criticità geometriche e di processo, ma la serializzazione richiede parametri fissati, gestione delle modifiche e controllo della variabilità. Anche un provino meccanico conforme non dimostra da solo che tutte le zone di una parte complessa abbiano lo stesso comportamento. Nel grande formato le prove dovrebbero valutare posizioni diverse lungo l’altezza di costruzione e sezioni differenti, in modo coerente con l’uso previsto. I risultati raccolti nel centro tecnologico potrebbero contribuire a qualificare la capacità futura, ma al momento non sono stati diffusi dati di una campagna completa per i sistemi oggetto della commessa.
Come seguire correttamente gli sviluppi della notizia
Per evitare di trasformare annunci in installazioni concluse, nei mesi successivi sarà necessario verificare il numero effettivo delle macchine consegnate, la loro configurazione e lo stato delle attività presso Long Beach. Saranno utili anche comunicazioni su materiali qualificati, tempi di ciclo e percentuali di componenti accettati. Il settore della manifattura additiva metallica conosce già grandi piattaforme multi-laser, ma la concorrenza si giocherà sulla disponibilità di un processo prevedibile e di un sistema di controllo completo. Il contratto segnala una direzione industriale, non ne dimostra ancora il risultato finale.
Il contesto competitivo comprende sia processi a letto di polvere, indicati quando servono geometrie complesse, sia tecnologie di deposizione diretta più adatte ad accumulare rapidamente grandi volumi metallici. La scelta di LPBF suggerisce che alcune caratteristiche geometriche o di processo giustifichino la complessità della polvere e dei molti strati, ma i documenti pubblici non permettono di quantificare tale vantaggio. Non sarebbe corretto dedurre la superiorità assoluta della piattaforma da un singolo contratto. Per il lettore industriale è più utile conoscere condizioni applicative, vincoli e risultati misurati quando saranno disponibili.
Limiti informativi e sviluppi futuri
Le informazioni disponibili descrivono l’obiettivo del programma e la classe dei sistemi, non forniscono una serie di prove comparative su resistenza, scarti e tempi reali. Sarebbe prematuro parlare di una nuova macchina pronta a rimpiazzare ogni processo di fabbricazione convenzionale. La direzione, comunque, è chiara: il grande formato metallico sta diventando un settore nel quale la capacità di dimostrare qualità industriale pesa quanto la potenza installata. Le prossime verifiche utili riguarderanno date delle consegne, installazioni, qualifica dei materiali e risultati pubblicamente comunicabili sulla produttività dell’impianto.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).