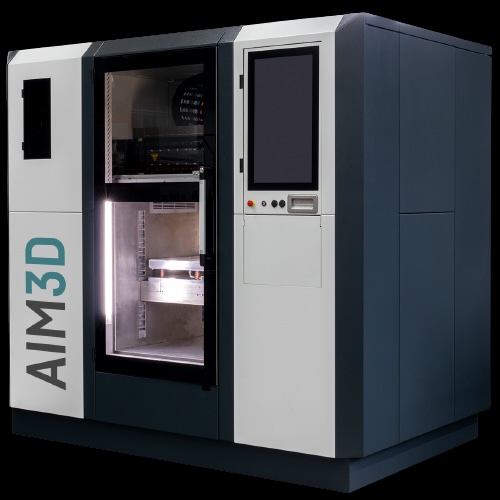
AIM3D ha presentato la ExAM A 510, una versione della propria piattaforma a granuli sviluppata con AM-MRO per applicazioni aeronautiche. Il materiale al centro del lavoro è ULTEM 9085, termoplastico ad alte prestazioni già noto in numerosi processi industriali. Il messaggio del produttore riguarda due temi inseparabili: ridurre i costi di alimentazione eliminando la fase di produzione del filamento e costruire un processo sufficientemente stabile da supportare la fabbricazione ripetibile di componenti. Quest’ultimo punto è più complesso della semplice possibilità di estrudere un polimero con le caratteristiche nominali desiderate.
Granuli anziché filamento
La tecnologia di AIM3D alimenta direttamente granuli plastici al sistema di plastificazione, secondo un approccio diverso dalla classica FFF che utilizza bobine. Il filamento richiede una fase di estrusione precedente, controlli sul diametro, avvolgimento e gestione della bobina. L’alimentazione a granuli può ridurre una parte di questi costi e allargare l’accesso a materiali di fornitura industriale. Non significa però che tutti i granuli disponibili sul mercato siano automaticamente idonei alla stampa.
La geometria dei pellet, l’umidità, la continuità dell’alimentazione e la storia termica del materiale influiscono sul comportamento dell’estrusore. In una macchina destinata a componenti aeronautici, una breve interruzione di portata può generare vuoti o saldature interstrato deboli. Per questo l’argomento economico deve sempre essere letto accanto al controllo del processo e alla capacità di dimostrarne la ripetibilità.
Il nodo della temperatura con ULTEM 9085
ULTEM 9085 appartiene alla famiglia di formulazioni PEI impiegate per requisiti termici e meccanici elevati. Per una stampa affidabile non basta raggiungere la temperatura necessaria nell’ugello. È importante controllare l’ambiente di deposizione: gradienti eccessivi favoriscono stress residui, deformazioni e problemi di adesione tra strati. AIM3D descrive una camera completamente riscaldata e una distribuzione della temperatura più uniforme, modifiche rilevanti soprattutto con pezzi lunghi o geometrie vincolate.
Fra gli altri cambiamenti comunicati figurano la sostituzione della finestra di osservazione con una telecamera e un controllo dell’alimentazione per temperatura, umidità e protezione da manipolazioni. Non sono soltanto accessori. In un processo qualificato, il registro delle condizioni effettive è parte della documentazione che consente di interpretare eventuali non conformità e confrontare lotti stampati in giorni o stabilimenti differenti.
Il costo dichiarato: attenzione alla percentuale
AIM3D indica per i componenti realizzati con ULTEM 9085 un costo prossimo al 60% di quello di processi confrontabili basati su filamento. Questo non equivale a dire che il risparmio sia del 60%; se il riferimento è 100, un costo pari a 60 implica una riduzione di circa 40. Il confronto resta comunque una dichiarazione del produttore, perché non sono pubblicate tutte le ipotesi su tempi macchina, percentuale di scarto, consumo energetico, costo del personale e post-processo.
Il prezzo del granulato non determina da solo il costo di un pezzo conforme. Una macchina più economica da alimentare ma meno stabile potrebbe richiedere verifiche e rilavorazioni aggiuntive; al contrario un processo ben gestito può ridurre tempi e attività accessorie. Il costo complessivo dovrebbe includere materiale effettivamente consumato, supporti, preparazione del job, energia, manutenzione, controllo qualità e trattamento degli scarti.
Qualificare un processo non equivale a certificare ogni pezzo
La collaborazione con AM-MRO punta a documentare e standardizzare i parametri in modo da rendere più coerenti le proprietà meccaniche indipendentemente dalla posizione del componente e dalla macchina utilizzata. È una direzione corretta per l’aeronautica, ma la parola qualificazione va letta con precisione. Un processo ottimizzato può offrire dati utili alle procedure di approvazione; non autorizza a definire automaticamente certificato ogni componente prodotto con quel materiale.
La qualifica finale dipende da geometria, carichi, classe del componente, orientamento di stampa, controlli e requisiti dell’utilizzatore. Sono necessari provini nelle diverse direzioni, studi sui difetti, verifiche ambientali e documentazione dei cambiamenti di materiale o macchina. I risultati pubblici descritti da AIM3D non costituiscono un fascicolo completo di certificazione aeronautica accessibile al lettore.
Densità e resistenza: che cosa andrebbe misurato
Il produttore dichiara una densità leggermente superiore per pezzi ULTEM rispetto a campioni comparabili realizzati con filamento. Il dato è promettente, ma senza protocollo di misura e dispersione dei risultati non consente di concludere che tutte le proprietà meccaniche siano superiori. Una parte quasi priva di porosità può comunque presentare orientamento molecolare o adesione interstrato problematici. La resistenza a trazione in un’unica direzione non descrive l’intero comportamento del componente.
Sarebbe utile conoscere distribuzione dei vuoti, tenacità, comportamento a fatica, resistenza ai cicli termici e proprietà dopo invecchiamento. Per le applicazioni aeronautiche conta anche la stabilità nel tempo, oltre alla prestazione di un singolo campione appena stampato. L’eventuale uso di materiale riciclato della stessa famiglia chimica richiede verifiche aggiuntive sulla qualità e sul numero dei cicli termici subiti.
Dalla fabbrica centrale alla manutenzione distribuita
Uno degli obiettivi dichiarati è permettere produzione locale dal pezzo singolo a lotti medi. In ambito MRO, poter realizzare rapidamente una parte non critica o un’attrezzatura può ridurre la necessità di conservare scorte fisiche a lungo termine. Ma la fabbricazione distribuita richiede una gestione rigorosa delle revisioni del modello e del processo: due siti devono sapere che cosa hanno prodotto, con quale materiale e secondo quali parametri approvati.
Il cosiddetto magazzino digitale non è soltanto una cartella di file. Deve contenere requisiti di ispezione, orientamento di stampa, post-processo, identificazione dei lotti e criteri per accettare o respingere il pezzo. Solo così il passaggio dall’inventario tradizionale a quello virtuale conserva un livello di responsabilità adatto a una filiera tecnica.
Una catena di dati per la produzione distribuita
Se una macchina viene usata per produrre ricambi in siti diversi, la ripetibilità non può dipendere soltanto dall’esperienza del singolo operatore. Serve un pacchetto digitale che descriva in modo controllato materiale, preparazione, orientamento, parametri di processo, eventuale post-trattamento e criteri d’ispezione. La registrazione di temperatura e umidità durante l’alimentazione è coerente con questa esigenza, ma rappresenta soltanto una parte del sistema documentale necessario.
Il rischio è considerare come equivalente qualunque coppia di macchine dello stesso modello. In realtà piccole differenze di manutenzione, taratura e ambiente possono modificare le prestazioni. Per una flotta distribuita andrebbero stabiliti intervalli di controllo, prove di riferimento e procedure da seguire dopo il cambio di un componente critico. È su questo terreno che la collaborazione con AM-MRO potrà produrre un vantaggio industriale dimostrabile.
Riciclo di ULTEM e compatibilità con gli usi critici
L’alimentazione a granuli apre la possibilità di studiare anche correnti di materiale riciclato della stessa famiglia, richiamata dal produttore. Tuttavia il riutilizzo di polimeri ad alte prestazioni deve considerare degradazione termica, contaminanti e variazioni della distribuzione delle masse molecolari. Un lotto riciclato può richiedere prove specifiche per accertare che viscosità, adesione fra strati e proprietà meccaniche restino entro i limiti stabiliti.
In aeronautica la tracciabilità del materiale diventa particolarmente importante. Non si può considerare un composto riciclato equivalente a un materiale qualificato originario soltanto perché possiede lo stesso nome chimico. I criteri di accettazione dipendono dalla funzione del componente. La riduzione degli scarti è interessante, ma deve essere compatibile con le procedure di qualificazione e non può sostituirle.
Una prova comparativa convincente
Un confronto fra pellet ed estrusione da filamento dovrebbe usare la stessa geometria, lo stesso lotto di ULTEM quando possibile e criteri d’accettazione comuni. Servirebbero dati su tempo totale, massa consumata, proprietà nei tre orientamenti, numero di parti conformi e costo delle attività successive. Il confronto sul solo prezzo della materia prima non misura la qualità e rischia di favorire un processo senza considerare le condizioni industriali reali.
Che cosa aspettarsi da Formnext 2026
AIM3D intende mostrare la ExAM A 510 e componenti applicativi, oltre ad altri materiali e prototipi di sviluppo. La fiera potrà offrire una prima occasione per confrontare campioni e ottenere informazioni su disponibilità commerciale, produttività e assistenza. Resta importante chiedere test su geometrie e requisiti reali, non limitarsi all’aspetto di un campione espositivo.
La notizia segnala il tentativo di portare la stampa a granuli oltre il solo vantaggio del prezzo del materiale. Se la documentazione di processo e la ripetibilità saranno dimostrate, la tecnologia potrebbe diventare una strada per parti e attrezzature ad alta temperatura in lotti contenuti. Nel 2026 la valutazione corretta resta quella di una piattaforma industriale in fase di qualificazione applicativa, non di una scorciatoia che sostituisce certificazione, prove e controllo qualità.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).