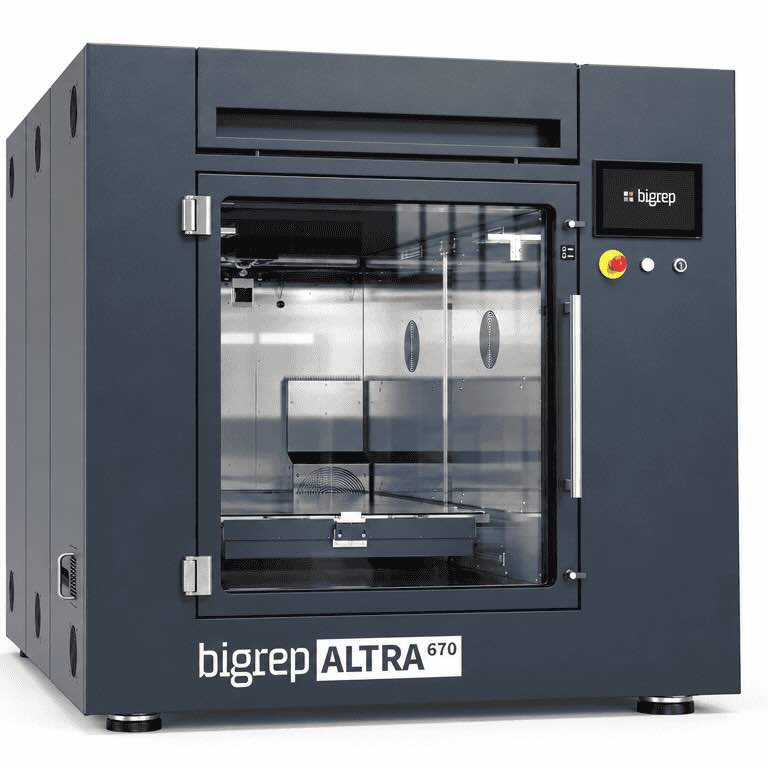
BigRep ha annunciato ALTRA 670 mentre completa una profonda riorganizzazione societaria che porta l’attività industriale fuori dalla quotazione in Borsa. I due fatti sono collegati dal tentativo di concentrare risorse e sviluppo su prodotti destinati alla manifattura additiva di grande formato. ALTRA 670 è una stampante FFF a camera riscaldata progettata per componenti polimerici fino a 1,2 metri di lunghezza. Le specifiche pubblicate sono abbastanza dettagliate per comprenderne il posizionamento, ma non bastano a dimostrare costi di produzione inferiori o prestazioni superiori a quelle dei concorrenti.
Il significato del volume da 670 litri
Il nome richiama un volume utile di circa 670 litri, con area di costruzione di 700 × 1.200 mm e altezza massima di 800 mm. Non significa che si possano riempire economicamente 670 litri di materiale in un unico lavoro, ma che il sistema dispone di una camera sufficientemente grande per attrezzature, gusci e componenti con ingombri difficili da gestire su stampanti desktop o intermedie.
La dimensione introduce sfide specifiche. Una parte lunga più di un metro può deformarsi anche se ogni singolo strato appare corretto. La massa del materiale depositato e le tensioni termiche accumulate sono importanti; contano la distribuzione del calore, il modo in cui il pezzo aderisce al piano e l’orientamento rispetto alle direzioni di carico. La produttività di una grande macchina si misura quindi anche nella percentuale di lavori conformi, non soltanto nella capacità di accogliere geometrie ampie.
Camera e piano fino a 140 °C
Una caratteristica centrale è la temperatura massima dichiarata di 140 °C sia per la camera sia per il piano. La gestione dell’ambiente riduce gli sbalzi fra deposito e raffreddamento, facilitando la lavorazione di polimeri tecnici. Non significa che qualunque materiale indicato come compatibile possa essere stampato alla massima velocità, né che la temperatura sia uniforme in ogni punto in tutte le condizioni operative.
Per polimeri semicristallini o caricati con fibre, la storia termica influenza contrazione, cristallizzazione e comportamento meccanico. I parametri devono essere sviluppati insieme al materiale e alla geometria. In alcuni casi una camera molto calda è indispensabile, ma richiede anche attenzione ai componenti interni, alla sicurezza e ai tempi necessari prima di rimuovere il pezzo.
Estrusione e produttività dichiarata
BigRep descrive una coppia di estrusori DSX raffreddati ad acqua, ugelli in grado di raggiungere 450 °C e diametri previsti di 0,6 o 1,0 mm. Il throughput massimo riportato è 250 grammi l’ora. Si tratta di una capacità dichiarata in condizioni specifiche, non di un valore garantito per tutte le combinazioni di materiale, geometria e temperatura.
Il diametro del filamento resta 1,75 mm, a differenza di alcuni grandi sistemi che impiegano granuli. Questa scelta può semplificare il controllo del materiale in ingresso ma influenza costo e disponibilità dei consumabili. Anche l’estrusione duale richiede gestione delle transizioni, dei supporti e delle eventuali differenze di ritiro tra materiali. La funzione di backup dell’alimentazione può aiutare con stampe lunghe, ma non può rendere intercambiabili bobine di caratteristiche diverse senza valutazione.
Gamma dei polimeri: compatibilità e profili validati
La scheda tecnica distingue materiali raccomandati con profili BLADE, come ABS, ASA e PC, da un elenco più ampio di polimeri compatibili in linea di principio. Fra questi compaiono famiglie caricate con fibra, PEKK, PPS, PPSU e altri tecnopolimeri. La distinzione è fondamentale: la temperatura massima dell’ugello non certifica automaticamente un profilo completo di stampa, la stabilità dimensionale o le proprietà finali di ciascun materiale.
I rinforzi in fibra di carbonio o vetro possono ridurre alcune deformazioni e aumentare la rigidezza, ma introducono abrasione e anisotropia, e non garantiscono un aumento indiscriminato della resistenza in ogni direzione. La prestazione di un componente grande dipende dalle strategie di orientamento e deposizione, dall’interfaccia fra gli strati e dalle eventuali lavorazioni successive.
Perché una macchina grande ha bisogno di automazione
ALTRA 670 integra rilevamento della fine del filamento, calibrazione automatizzata, livellamento adattivo del piano e un vano Keep-Dry per lo stoccaggio. Sono funzioni importanti perché un lavoro da molte ore può diventare inutilizzabile a causa di un piccolo evento non rilevato in tempo. La gestione dell’umidità è particolarmente rilevante con polimeri igroscopici, per i quali il materiale non correttamente essiccato può generare difetti visibili e invisibili.
La macchina prevede filtrazione HEPA e a carbone attivo. Anche qui è necessario evitare conclusioni assolute: la presenza di filtri non elimina la necessità di valutare emissioni, ricambi d’aria e misure di sicurezza in funzione dei materiali e dell’uso. Il sistema pesa circa 1.870 kg e richiede alimentazione elettrica industriale trifase, quindi il suo inserimento in fabbrica va pianificato con attenzione a spazio, accessi e movimentazione.
Dal prototipo alla produzione di attrezzature
Le applicazioni più immediate includono dime di montaggio, attrezzature, stampi indiretti, elementi di protezione e componenti di macchine per lotti contenuti. Un attrezzo voluminoso ma scarsamente sollecitato può essere un candidato ideale per la stampa additiva; un pezzo soggetto a fatica o a temperatura elevata richiede invece una dimostrazione molto più rigorosa delle proprietà e della stabilità nel tempo. La produzione additiva non annulla i criteri di progetto meccanico.
Per confrontare ALTRA 670 con CNC, termoformatura e sistemi a pellet bisogna valutare tempo di costruzione, materiale realmente impiegato, numero di pezzi richiesti, lavorazioni di finitura e costo degli eventuali scarti. La possibilità di stampare un pezzo intero può evitare assemblaggi, ma talvolta una costruzione modulare è economicamente più robusta. La dimensione massima disponibile è quindi una capacità, non un obbligo progettuale.
Una tabella di prova per la produzione reale
Un utilizzatore che voglia qualificare ALTRA 670 dovrebbe selezionare almeno tre tipi di parte: una geometria lunga e sottile, un componente con pareti spesse e un oggetto con supporti complessi. Il primo aiuta a osservare deformazioni e adesione sul piano, il secondo consente di valutare ritiro e dissipazione termica, il terzo evidenzia costi di post-processo e qualità delle superfici. Le prove dovrebbero essere ripetute in più posizioni e con lotti di materiale differenti, evitando di dedurre la ripetibilità dalla riuscita di un unico campione.
Per le parti funzionali conviene misurare le dimensioni dopo raffreddamento e dopo un periodo di stabilizzazione, perché alcune deformazioni non si manifestano immediatamente. La precisione nominale di posizionamento degli assi non coincide con la precisione del pezzo stampato: il polimero si contrae e si deforma indipendentemente dalla capacità dei motori di raggiungere una coordinata. Con componenti lunghi, questa differenza diventa centrale.
I costi invisibili dei pezzi di grande formato
Stampe di molte ore occupano la macchina, utilizzano energia per camera e piano riscaldati e possono richiedere personale per movimentazione e finitura. Un componente molto grande stampato in un’unica soluzione può ridurre assemblaggi, ma se fallisce vicino alla fine genera una perdita rilevante di tempo e materiale. Un confronto con la produzione modulare deve bilanciare numero delle giunzioni, precisione necessaria e capacità di sostituire soltanto un elemento danneggiato.
Il produttore dichiara fino a 250 grammi all’ora di throughput: il valore va confrontato con la massa reale del pezzo e con i tempi ausiliari, non trasformato automaticamente in un costo al chilogrammo valido per ogni impiego. È inoltre necessario verificare consumi energetici e costi di manutenzione con parametri vicini alle condizioni produttive, distinguendo i dati massimi di targa dalla prestazione ripetibile in officina.
Principali dati tecnici dichiarati
| Elemento | ALTRA 670 |
|---|---|
| Volume di lavoro | 700 × 1.200 × 800 mm |
| Camera e piano | Fino a 140 °C |
| Temperatura ugello | Fino a 450 °C |
| Estrusione | Due DSX, raffreddati ad acqua |
| Ugelli | 0,6 oppure 1,0 mm |
| Throughput massimo dichiarato | 250 g/ora |
| Massa della macchina | Circa 1.870 kg |
I valori massimi indicano il campo operativo possibile e non rappresentano una ricetta di stampa valida per tutti i materiali. Dimensioni, temperatura, precisione e produttività devono essere verificate insieme sull’applicazione selezionata.
Il cambiamento societario e la tabella di marcia
L’uscita dalla Borsa e il ritorno a una proprietà privata sono presentati dalla società come un nuovo assetto per sostenere lo sviluppo. Non si può dedurre dal solo comunicato che la riorganizzazione avrà automaticamente effetti positivi su assistenza, prezzi o disponibilità dei sistemi. ALTRA 670 ha prime consegne previste nel primo trimestre del 2027; al 23 ottobre 2026 resta dunque un prodotto annunciato, non una flotta già operativa presso molti utilizzatori.
La prossima verifica riguarderà le prestazioni delle prime installazioni: precisione su geometrie lunghe, capacità di contenere la deformazione, ripetibilità dopo cicli termici, consumi e costi reali su componenti completi. Le specifiche sono interessanti, soprattutto per camera calda, dimensione e doppia estrusione, ma il salto verso una produzione affidabile dipenderà dai dati applicativi, dai materiali qualificati e dalla capacità di supportare gli utenti nel tempo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).