Nella produzione additiva industriale una parte importante del lavoro si svolge prima che la stampante inizi a costruire il pezzo. Occorre importare modelli, verificare geometrie, scegliere l’orientamento, preparare supporti, stabilire la disposizione nel volume di lavoro e trasferire informazioni coerenti all’organizzazione della produzione. Quando le commesse aumentano, ripetere questi passaggi manualmente diventa un costo e una fonte di errori. CoreTechnologie affronta questa fase con 4D_Additive 1.8 SP1, la versione che presenterà a Formnext 2026, in programma a Francoforte dal 17 al 20 novembre. Il pacchetto combina collegamenti ai sistemi di gestione della produzione, strumenti di preparazione automatizzata e una funzione di simulazione delle deformazioni nella fusione laser di metallo.
L’annuncio, diffuso dalla società il 28 ottobre 2026, mette in relazione elementi sviluppati nel corso di più aggiornamenti. Alcuni, come lo scambio dei job tramite formato 4dam e la dichiarazione di un risparmio del 40–60% del lavoro manuale di preparazione, erano già stati descritti da CoreTechnologie nel 2025 in relazione all’integrazione con Phasio. Altri, come il Build History Tree e le strutture temporanee di irrigidimento, erano stati presentati con la versione 1.8 durante il 2026. La novità della proposta per Formnext sta quindi nel loro impiego congiunto e, in particolare, nell’integrazione della simulazione delle deformazioni e degli strumenti di preparazione nella stessa catena operativa. Non si tratta di una nuova stampante, né di un sistema che elimina automaticamente tutti gli interventi di ingegneria.
Dal preventivo al job di stampa: il collegamento con il MES
Il primo livello è lo scambio di informazioni con il Manufacturing Execution System (MES), cioè il software che coordina l’esecuzione degli ordini produttivi. Un MES può mantenere informazioni su commesse, quantità, risorse e avanzamento; il programma di preparazione additiva deve invece tradurre una richiesta in una disposizione concreta di componenti nel volume di costruzione. Nelle installazioni che non dispongono di un collegamento adeguato, qualcuno deve cercare i file giusti, aprirli, ricontrollare quantità e orientamenti, combinare i lavori e riportarne il risultato nel sistema gestionale. È un processo ripetitivo, ma ogni trasferimento manuale offre spazio a errori.
CoreTechnologie usa il formato 4dam per ricevere i dati di fabbricazione dal sistema di gestione. La suite può così caricare i CAD associati all’ordine, mantenere gli orientamenti indicati e creare il numero di esemplari richiesto. Una volta impostate le regole di preparazione, esegue il nesting tridimensionale, distribuendo i modelli nel volume disponibile secondo parametri di densità di impacchettamento e criteri termici. Le informazioni relative alla quantità e alla posizione dei componenti possono poi essere restituite al sistema di gestione attraverso file 3MF. In questo modo è possibile allineare ciò che è stato pianificato commercialmente con la composizione effettiva del job digitale.
I due formati svolgono ruoli diversi. 4dam è il canale operativo descritto da CoreTechnologie per la comunicazione con il gestionale; 3MF è un formato di rappresentazione dei dati di fabbricazione additiva utilizzato per restituire informazioni sulla composizione del job. Il comunicato non autorizza però a concludere che qualunque MES disponibile sul mercato possa essere collegato senza lavoro di integrazione, né che il flusso comprenda automaticamente tutti i parametri macchina, i log di processo o i certificati di qualità. Il collegamento deve essere verificato sulla specifica installazione, sul modello dati e sulle responsabilità di approvazione dell’ordine.
Che cosa significa davvero risparmiare il 40–60% del lavoro
CoreTechnologie indica una riduzione del 40–60% dell’intervento manuale nella preparazione dei job, a seconda del flusso di lavoro. È una dichiarazione riferita all’automazione di operazioni che prima richiedevano trasferimenti e inserimenti ripetuti: non significa che ogni stampa duri il 40–60% in meno, che i costi totali del pezzo diminuiscano della stessa percentuale o che la produttività complessiva della fabbrica cresca in misura identica. Un reparto dove l’importazione e la composizione dei job sono già fortemente automatizzate potrebbe avere meno margini di miglioramento di un reparto che gestisce manualmente molte commesse di piccola serie.
C’è anche una precisazione cronologica. Nel comunicato di ottobre 2025 relativo alla cooperazione con Phasio, l’azienda descriveva già il passaggio dei dati tramite 4dam, la generazione automatica dei pezzi, il nesting e il ritorno di informazioni via 3MF, associando a tale configurazione lo stesso intervallo di risparmio. La percentuale ripresa nell’anteprima Formnext 2026 non va quindi trattata come un nuovo benchmark indipendente misurato sulla versione 1.8 SP1. Per valutarla in un impianto reale servirebbero un confronto prima/dopo sul medesimo tipo di ordini, una misura del tempo umano impiegato e la registrazione degli errori o dei rimaneggiamenti evitati.
Un esempio rende chiaro il problema. Un service deve produrre più lotti di componenti appartenenti a clienti diversi e compatibili con una stessa macchina. La ripetizione automatica delle quantità richieste, la verifica delle posizioni e la trasmissione dei dati al gestionale possono liberare ore di preparazione. Ma il responsabile della produzione deve ancora controllare compatibilità di materiali e processo, densità utile, accesso per la rimozione della polvere e requisiti di qualità. La buona automazione trasferisce l’attenzione umana dalle attività ripetitive alle decisioni che contano; non trasforma l’approvazione tecnica in una formalità.
Simulare le deformazioni della fusione laser prima di costruire
Un secondo blocco di funzioni riguarda il comportamento meccanico previsto durante la stampa di componenti metallici con processi SLM, spesso indicati nell’industria anche come fusione laser su letto di polvere. Il riscaldamento localizzato, la solidificazione e i cicli termici successivi possono generare tensioni residue e deformazioni. In una geometria sottile o con sbalzi importanti, la configurazione delle strutture di supporto può influenzare sia il risultato della costruzione sia il lavoro necessario per separare il pezzo dalla piastra e completarne la finitura.
La funzione annunciata da CoreTechnologie calcola e visualizza il possibile imbarcamento in relazione al materiale, confrontando configurazioni con supporti e senza supporti. La possibilità di valutare in un unico ambiente più soluzioni riduce gli scambi tra programmi separati e aiuta a utilizzare la simulazione come strumento di scelta durante la preparazione, invece che come attività condotta soltanto dopo aver definito tutto il resto. Un’analisi delle zone massive della geometria contribuisce inoltre a individuare aree da considerare quando si studia dove collocare i sostegni e come reagirà il componente ai carichi termici.
Non è corretto trasformare la disponibilità di una simulazione in una promessa di assenza di distorsioni. L’accuratezza di qualsiasi previsione dipende dal modello fisico, dai dati del materiale, dalle condizioni iniziali, dall’impostazione del processo e dalla qualità della calibrazione rispetto a prove reali. Il produttore non rende pubblici, nel comunicato del 28 ottobre, errori medi di previsione, tempi di calcolo, leghe qualificate o protocolli di validazione indipendente. Prima di usare il risultato per approvare un particolare critico, l’azienda dovrebbe quindi confrontare sistematicamente previsione e misurazioni effettive e stabilire dove lo strumento è affidabile.
L’elemento utile è soprattutto il processo decisionale che il software rende possibile. Se un supporto genera una distorsione prevista troppo elevata, il progettista può rivederne posizione e configurazione; se una zona massiva concentra gli effetti termici, può valutare un’altra strategia di orientamento o modifica geometrica. A ogni iterazione deve rimanere chiaro quale requisito si sta migliorando e quale costo di fabbricazione o post-processo si sta introducendo. Una simulazione integrata è tanto più utile quanto più rende tracciabili questi compromessi.
Tagliare i componenti complessi e prepararli per la giunzione
4D_Additive 1.8 SP1 comprende strumenti per suddividere modelli che non sono adatti a essere costruiti in un’unica sezione. Il taglio può partire dalla vista 3D corrente, da più piani definiti dall’utente o da superfici già presenti nel modello. Una visualizzazione trasparente della geometria aiuta a controllare il posizionamento delle divisioni e a identificare ciò che rimane accessibile dopo la separazione. Il punto di partenza non è soltanto la dimensione della camera di costruzione: anche rimozione dei supporti, orientamento, deformazione e trattamento successivo possono rendere sensata una suddivisione.
Gli utensili permettono di impostare spazi di accoppiamento, profili arrotondati, giunti a dente di sega, connessioni a perno e zone di sovrapposizione. Sono opzioni per preparare un montaggio, non una prova che la giunzione finale sarà resistente o a tenuta. La scelta del collegamento deve rispettare materiale, metodo di assemblaggio, tolleranze realizzabili e carichi di esercizio. Se una parte verrà saldata, incollata o assemblata meccanicamente, la geometria da stampare dovrebbe essere progettata tenendo conto delle lavorazioni che seguiranno.
In questo punto emerge il valore industriale di una suite che non si limita a disporre mesh nel volume di costruzione. L’attrezzista può lavorare su geometrie esatte provenienti dal CAD, trattare dati triangolati e intervenire sulla configurazione della parte prima del nesting. Resta però necessario gestire una fonte di verità per il modello approvato. Una modifica geometrica, anche quando eseguita con pochi clic, deve poter essere valutata rispetto al disegno di riferimento e non confusa con una semplice modifica di disposizione del job.
Le strutture Stiffener: un rinforzo che deve poter essere rimosso
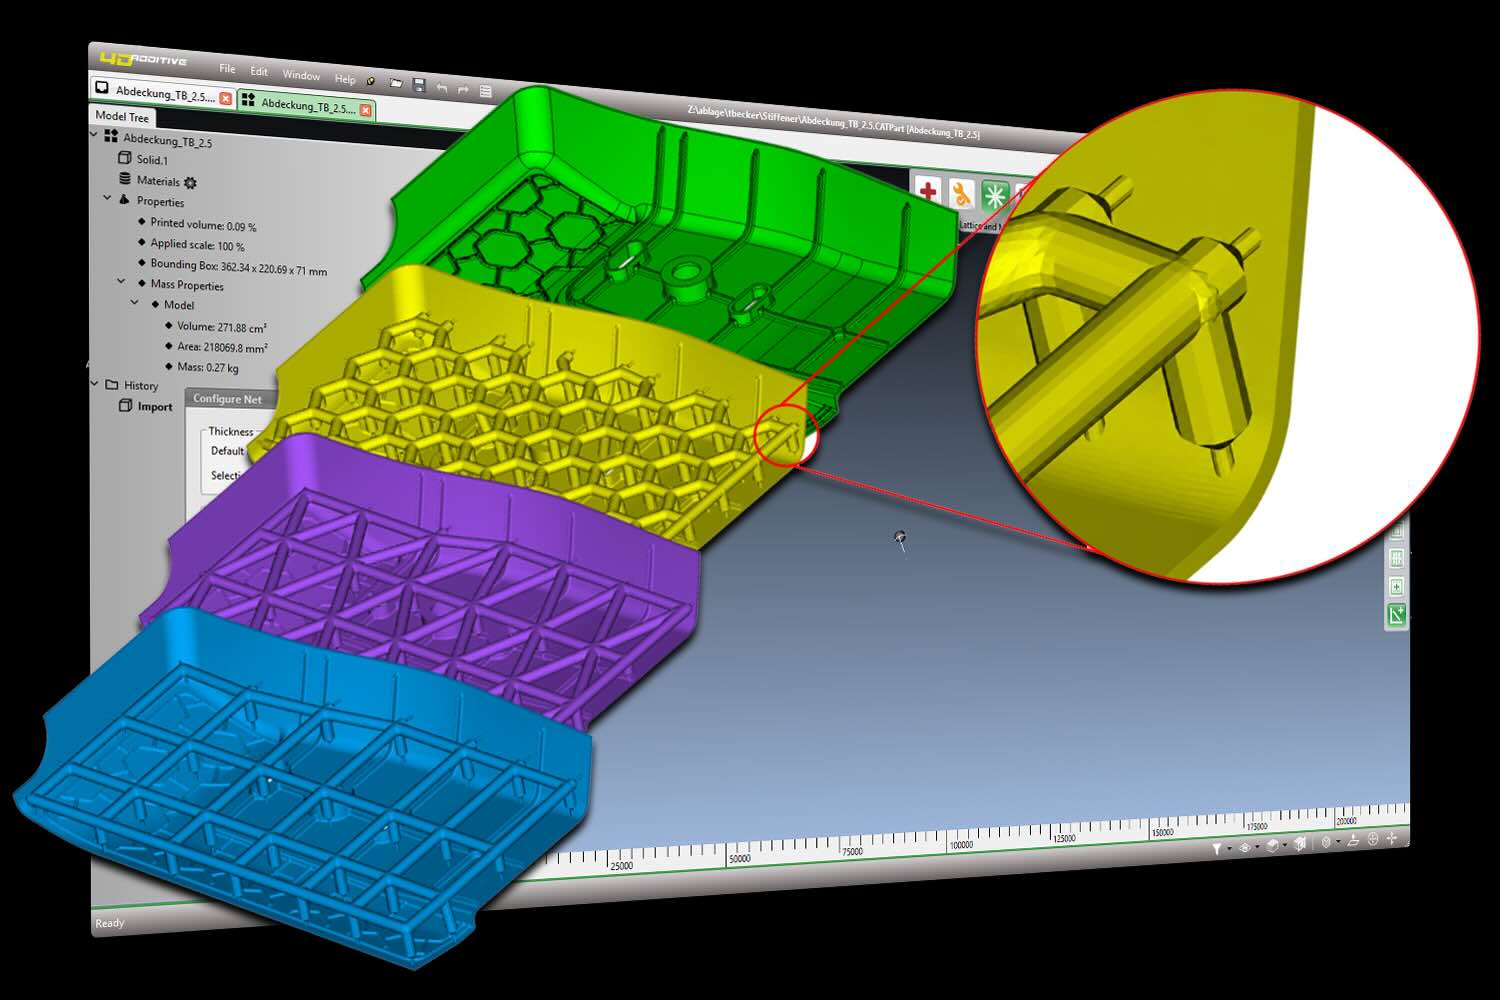
Per i componenti grandi e con pareti sottili, CoreTechnologie propone strutture di irrigidimento temporanee chiamate Stiffener. Le geometrie disponibili comprendono motivi a nido d’ape, triangolari e quadrangolari; l’utente può scegliere forma, dimensioni e collocazione delle celle. L’unione alla parte avviene tramite punti di contatto e pin configurabili, studiati per consentire la rimozione dei rinforzi dopo il raffreddamento. Lo scopo è contrastare deformazioni termiche che potrebbero compromettere la geometria di superfici estese durante la costruzione.
Questa funzione merita un chiarimento temporale. CoreTechnologie l’ha già presentata in relazione alla versione 1.8 ad agosto e l’ha approfondita in una comunicazione tecnica del 19 ottobre 2026: non nasce necessariamente con il service pack SP1. L’anteprima di Formnext ne riprende l’impiego all’interno di un percorso più ampio di preparazione, simulazione e revisione. È quindi corretto descriverla come una funzione presente nella suite aggiornata, non come un’invenzione resa disponibile per la prima volta il 28 ottobre.
Un rinforzo aggiuntivo non è privo di costo. Può aumentare materiale e durata della costruzione, complicare le operazioni di rimozione o lasciare aree da riprendere in finitura. La sua convenienza va valutata insieme al rischio di deformazione che si intende ridurre. Per geometrie soggette a requisiti dimensionali severi, il valore risiede nella possibilità di progettare questi elementi in modo riproducibile e confrontarli con strategie alternative, non semplicemente nel numero di forme parametriche offerte dal programma.
Build History Tree e ripetibilità delle scelte
Il Build History Tree rende visibili le operazioni compiute durante preparazione e ottimizzazione. La logica è simile alla cronologia delle funzioni nei CAD parametrici: un utente può tornare a un passaggio, verificarne i parametri e modificarli senza dover ricostruire da zero tutta la sequenza. CoreTechnologie aveva introdotto questa capacità con il rilascio 1.8 dell’agosto 2026. Nella proposta per Formnext diventa uno dei componenti che consentono di riutilizzare preparazioni precedenti, mantenere coerenza tra varianti e capire perché una disposizione o una geometria è stata generata in un determinato modo.
La cronologia dei passaggi è importante anche quando il lavoro viene condiviso fra più persone. Un tecnico può occuparsi della preparazione iniziale, un altro del controllo delle deformazioni, un responsabile della conferma del job. Ma una cronologia delle modifiche software non equivale da sola a un sistema di tracciabilità di produzione completo: registrazioni macchina, lotti di materiale, controlli dimensionali e dati di post-processo devono comunque essere associati attraverso procedure e strumenti ulteriori. La promessa di un flusso digitale continuo va verificata proprio ai passaggi fra sistemi distinti.
Le funzioni della suite e il loro perimetro
| Funzione | Ruolo nella preparazione | Precisazione necessaria |
|---|---|---|
| Importazione tramite 4dam | Riceve modelli, quantità e orientamenti dal flusso MES | Collegamento già descritto nel 2025; richiede integrazione concreta |
| Nesting 3D e ritorno via 3MF | Organizza il job e comunica posizione e numero dei pezzi | Non implica automaticamente trasferimento di tutti i dati macchina |
| Simulazione deformazioni SLM | Confronta il possibile imbarcamento con o senza supporti | Validazione e precisione predittiva non quantificate nel comunicato |
| Analisi delle zone massive | Aiuta a individuare regioni critiche per la strategia di supporto | Non sostituisce una verifica ingegneristica |
| Taglio e giunzioni | Prepara parti componibili con spazi, perni e sovrapposizioni | La resistenza delle giunzioni richiede ulteriori controlli |
| Stiffener temporanei | Irrigidisce geometrie estese o sottili durante la costruzione | Funzione già presentata nel 2026 prima dell’SP1 |
| Build History Tree | Rende recuperabili scelte e parametri della preparazione | Introdotto con 4D_Additive 1.8 nell’agosto 2026 |
La suite si propone come ambiente di preparazione per processi diversi, tra cui SLS, MJF, SLM, SLA e FDM, e può lavorare con modelli CAD nativi e formati di scambio quali STEP, JT, STL e 3MF. È però importante distinguere il campo d’impiego dell’applicazione dalle caratteristiche specifiche dei singoli moduli. La nuova simulazione delle deformazioni è descritta nel comunicato per SLM: non si può concludere che un modello predittivo identico sia già operativo, con le stesse prestazioni, per tutte le tecnologie elencate.
Che cosa dovrebbe verificare un reparto produttivo
Per un’impresa che gestisce molte commesse, la valutazione non dovrebbe fermarsi alla dimostrazione delle funzioni. Occorre mappare quali dati partono dal gestionale, quali controlli vengono automatizzati, dove interviene l’operatore e quali informazioni tornano all’ordine. Un test utile dovrebbe includere casi ordinari, variazioni dell’ultimo minuto, geometrie difettose e ordini che richiedono più job. Solo così si può verificare se l’integrazione riduca le ore di lavoro e le rilavorazioni senza indebolire le approvazioni tecniche.
Per la parte metallica, la domanda aggiuntiva è la coerenza tra simulazione e risultati fisici. Sarebbe opportuno confrontare più geometrie, orientamenti e strategie di supporto, mantenendo costanti i parametri di processo e documentando la deviazione tra dimensioni previste e misurate. In assenza di questi dati, le visualizzazioni rimangono strumenti di ingegnerizzazione promettenti, ma non misure sostitutive di una qualifica di processo. Anche gli eventuali risparmi di tempo vanno separati: preparazione digitale, durata della costruzione, operazioni di distacco e finitura possono avere andamenti differenti.
CoreTechnologie presenterà la suite dal 17 al 20 novembre 2026 a Formnext, padiglione 12.1, stand C82. Il valore della versione 1.8 SP1 non sta in un singolo comando: è nel tentativo di far dialogare la gestione delle commesse con l’ingegnerizzazione del pezzo e con la previsione dei problemi di costruzione. La verifica decisiva, per gli utilizzatori industriali, sarà dimostrare che questo collegamento produce job più corretti e ripetibili, con meno passaggi manuali, senza perdere controllo su geometrie, parametri e responsabilità di approvazione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).