Nuovi numeri per una sperimentazione già raccontata
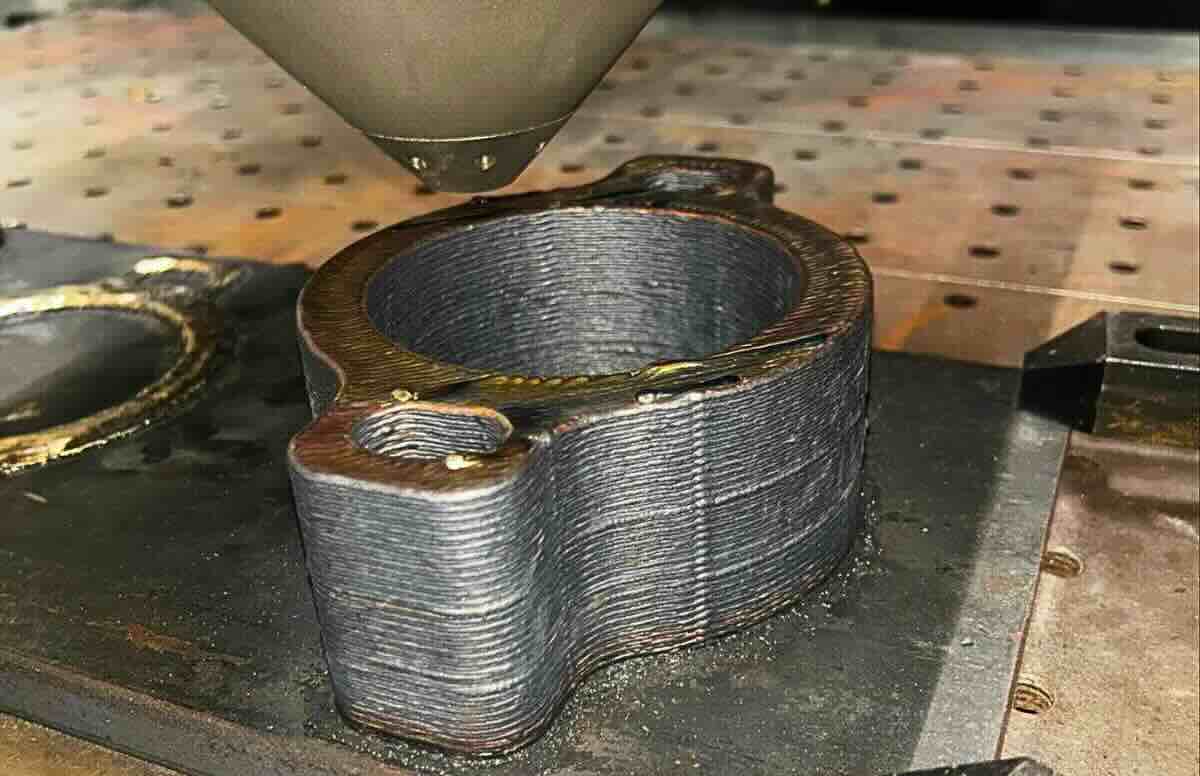
Stamparein3D.it ha già trattato il dispiegamento del sistema SAMM Tech di Snowbird Technologies durante l’esercitazione RIMPAC 2026. L’installazione ha operato prima sulla USS Essex e poi a Schofield Barracks, nelle Hawaii, utilizzando una soluzione ibrida basata su Meltio Engine Blue e azoto di processo disponibile sul posto. La notizia ripresa il 9 novembre 2026 rende utile un approfondimento separato non perché la dimostrazione si sia svolta oggi, ma perché consente di valutare i costi di alcuni ricambi. I valori derivano dal comunicato aziendale del 9 ottobre e dal foglio risultati diffuso da Snowbird: sono stime dell’operatore, non una revisione contabile indipendente.
Sette componenti, quattro favorevoli nel confronto economico
Secondo Snowbird, durante l’esercitazione sono state prodotte sette tipologie di pezzi. Soltanto quattro hanno mostrato un costo stimato inferiore al corrispondente approvvigionamento tradizionale nelle condizioni considerate. È un dato essenziale: non tutte le applicazioni della manifattura additiva distribuita risultano automaticamente più economiche. Il confronto comprende supporti per bombole di ossigeno, elementi di una morsa per prove di carico e un gruppo Air Pressure Radio. Altri pezzi, fra cui tappi, tenditori e una flangia, servono a completare il quadro operativo ma non vengono presentati come casi di risparmio diretto. La scelta dell’applicazione e il volume richiesto restano più importanti della semplice disponibilità della macchina.
Dodici supporti per bombole: 75 ore di produzione
Per dodici supporti di bombole di ossigeno, Snowbird indica 75 ore di fabbricazione e un costo complessivo di circa 2.492 dollari per filo e gas. I riferimenti di acquisto riportati sono 9.624 dollari per la fornitura attraverso Pearl Harbor Naval Shipyard e 10.224 dollari come costo per la USS Essex. Se si confronta 2.492 con 9.624, la differenza è di 7.132 dollari, cioè circa il 74% del costo di riferimento. Questa percentuale non è però un risparmio sul costo industriale totale finito: il numeratore additivo dichiarato riguarda consumabili selezionati, mentre il prezzo acquistato appartiene a un flusso commerciale e logistico differente.
I due elementi della morsa di prova
Per il componente esterno della morsa il report indica circa tre ore e 101 dollari, contro 420 dollari al cantiere navale e 455 dollari al destinatario finale. Il componente interno richiede nove ore e 289 dollari, con gli stessi 420 e 455 dollari di riferimento. Quest’ultimo risultato è molto meno favorevole: rispetto ai 420 dollari del cantiere, la riduzione apparente è circa il 31%, contro circa il 76% per l’elemento esterno. La differenza suggerisce un principio generale: anche pezzi che appartengono allo stesso assemblaggio possono avere convenienze economiche molto diverse se cambiano volume di materiale, geometria, tempo di deposizione o necessità di finitura.
Il gruppo Air Pressure Radio e la questione delle piccole serie
Per un gruppo di sei elementi Air Pressure Radio sono riportati cinque ore di produzione e 154 dollari di consumabili, confrontati con 624 dollari al cantiere e 654 dollari alla nave. La differenza rispetto al primo riferimento è pari a 470 dollari, circa il 75% di quel prezzo. Anche qui occorre conoscere con precisione cosa venga incluso nelle due colonne: progettazione, preparazione del file, eventuale lavorazione meccanica, controllo dimensionale e approvazione all’uso possono incidere in misura significativa. Un costo basso di materiale non coincide con un ricambio economico se il numero di ore di personale e la qualifica finale non sono contabilizzati.
Perché il dato «351% di risparmio» va corretto
Snowbird attribuisce al componente esterno della morsa un risparmio fino al 351%. Con un costo di produzione dichiarato di 101 dollari e un riferimento di 455 dollari, il prezzo convenzionale è circa 4,5 volte quello dei consumabili additivi, ossia circa il 351% in più rispetto al valore basso. Ma una diminuzione di costo calcolata rispetto al prezzo di acquisto non può superare il 100%. La riduzione, nella medesima coppia di valori, è circa il 77,8%. Il 351% nasce dall’uso di una base percentuale diversa, non dal fatto che la fabbricazione generi un costo negativo. Presentare il numero senza spiegazione produrrebbe un’impressione economicamente errata.
La voce mancante: costo pieno e qualità del ricambio
Una macchina mobile di deposizione metallica richiede energia, operatori, formazione, manutenzione, controllo del gas, attrezzaggio, materiali, eventuale fresatura e verifiche. Alcune di queste attività sono indipendenti dal numero di pezzi realizzati; altre aumentano con ogni ora di lavoro. Il report aziendale usa per diversi esempi il costo di filo e gas e non fornisce un conto economico completo che renda le due opzioni perfettamente omogenee. Occorre considerare anche la destinazione d’uso: una parte di supporto poco sollecitata e un componente di sicurezza critica non hanno lo stesso percorso di approvazione. Un ricambio prodotto vicino al punto di utilizzo deve comunque rispettare requisiti dimensionali e funzionali documentati.
Il vantaggio del tempo può superare quello del costo
La parte più convincente della dimostrazione potrebbe non essere il confronto diretto in dollari. Snowbird riferisce che un ordine ha evitato circa 692 ore di attesa legata al normale approvvigionamento. Una differenza dell’ordine di settimane può avere valore operativo elevato quando il fermo di un mezzo o di una struttura impedisce di svolgere attività programmate. Ma il risparmio di tempo va misurato lungo l’intero flusso: identificazione del ricambio, approvazione del modello, disponibilità del materiale, fabbricazione, finitura, controllo e montaggio. Un intervento urgente può giustificare un costo di produzione superiore se riduce sensibilmente l’indisponibilità del sistema.
Il ruolo dell’azoto prodotto sul posto e della macchina ibrida
Il passaggio dalla USS Essex all’installazione terrestre è un elemento significativo perché mostra la possibilità di continuare a utilizzare lo stesso principio produttivo in ambienti diversi. Snowbird indica l’uso di un generatore locale di azoto per alimentare il processo, riducendo una parte della dipendenza da forniture esterne. La piattaforma combina deposizione e lavorazioni sottrattive; ciò consente di lavorare superfici funzionali dopo avere costruito la forma principale. L’integrazione è utile ma non elimina i requisiti di controllo: proprietà metallurgiche, porosità, diluizione, rugosità e caratteristiche della zona di interfaccia devono essere verificate in funzione dell’applicazione, specialmente se il pezzo viene montato su apparati operativi.
Un caso studio da interpretare senza slogan
I dati di RIMPAC documentano che alcune componenti possono essere fabbricate in prossimità dell’utilizzatore con un costo di consumabili inferiore a riferimenti di acquisto riportati dall’azienda. Non provano che la produzione distribuita sia sempre la soluzione più economica, né che ogni pezzo stampato sia stato qualificato mediante la stessa procedura di un ricambio fornito da OEM. La conclusione industriale è più precisa: il sistema offre un’opzione logistica aggiuntiva, il cui valore cresce dove i tempi di attesa sono alti, i file e i materiali sono disponibili e le procedure di accettazione risultano praticabili. La verifica successiva dovrebbe includere costo pieno, scarti, controlli e comportamento in servizio dei ricambi, per trasformare un buon dimostratore in un modello operativo ripetibile.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).