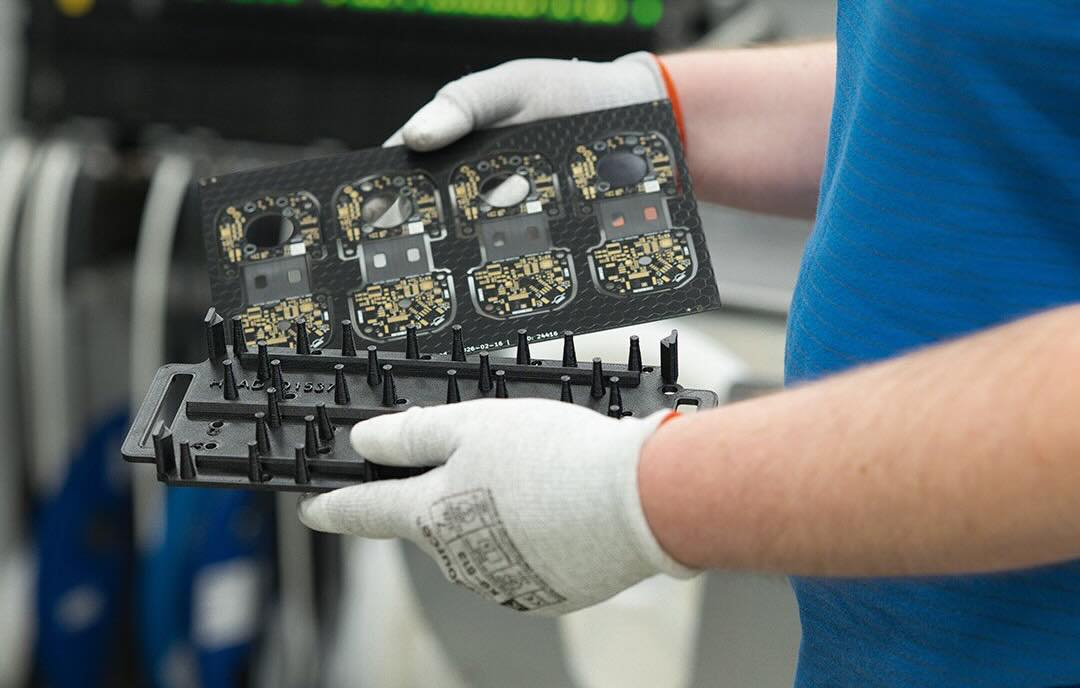
Prusa Research amplia il catalogo Prusament con PETG ESD, un filamento nero per fabbricare custodie, supporti e attrezzature impiegati vicino a dispositivi elettronici sensibili. A differenza di un comune PETG, la formulazione è progettata per dissipare le cariche elettrostatiche anziché lasciarle accumulare sulla superficie. Le applicazioni indicate comprendono alloggiamenti per schede elettroniche e utensili di movimentazione o posizionamento nelle linee SMT. Per l’utilizzatore industriale il punto centrale non è il colore o la finitura del pezzo, ma la possibilità di realizzare rapidamente una geometria dedicata mantenendo sotto controllo un rischio che i polimeri isolanti normalmente accentuano.
Nanotubi e fibre: due funzioni differenti
La formulazione combina nanotubi di carbonio destinati a creare percorsi elettricamente dissipativi e fibre di carbonio con funzione di rinforzo. È importante non confondere la capacità di dissipare cariche con quella di trasportare correnti di alimentazione: un materiale ESD non sostituisce un conduttore metallico, né le sue caratteristiche rendono automaticamente sicuro qualunque assemblaggio. Prusa indica una resistenza attraverso il materiale di 7,7 × 10⁶ ohm, una resistenza superficiale di 7,1 × 10⁵ ohm sullo strato superiore e di 1,6 × 10⁶ ohm su quello inferiore. La differenza fra superfici è coerente con il carattere anisotropo dei manufatti FFF, nei quali orientamento delle strade di estrusione e contatti fra strati possono condizionare la continuità elettrica.
Condizioni di stampa e attrezzaggio
Le indicazioni del produttore prevedono un ugello temprato, consigliato da 0,4 mm, una temperatura di estrusione di 265 ± 10 °C e un piano a 90 ± 10 °C. Le fibre rendono il materiale abrasivo rispetto agli ugelli convenzionali in ottone. Il filamento va asciugato prima dell’uso, indicativamente per sei-otto ore a 65 °C, perché l’umidità può peggiorare estrusione, finitura e continuità degli strati. La maggiore rigidità e stabilità dimensionale vanno considerate insieme alla ridotta tenacità rispetto al PETG standard: non è prudente trasferire senza prove un progetto con incastri elastici o cerniere integrali.
Come verificare una vera applicazione ESD
La resistenza dichiarata è una proprietà misurata su campioni in condizioni specifiche; non basta per qualificare qualsiasi pezzo finito. In un ambiente di produzione elettronica occorre considerare geometria, spessore, orientamento di stampa, umidità, usura, pulizia, contatto con terra e sistema ESD complessivo. Un supporto dissipativo isolato dalla messa a terra può comportarsi diversamente da quello montato su un banco opportunamente collegato. Per applicazioni critiche servono prove sul componente realmente prodotto secondo le procedure di controllo applicabili.
Valore industriale e limiti delle affermazioni
La proposta è rilevante per fabbriche che cambiano frequentemente fixture, maschere e alloggiamenti senza giustificare stampi dedicati. Prusa descrive i nanotubi come stabilmente trattenuti nella matrice; tale affermazione non equivale però a una verifica indipendente delle emissioni durante estrusione, abrasione o smaltimento. Anche la compatibilità con un’apparecchiatura elettronica specifica richiede la validazione del produttore del componente. Il nuovo filamento sposta la stampa desktop verso utensili funzionali ma la qualificazione resta una responsabilità del processo e dell’utilizzatore.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).