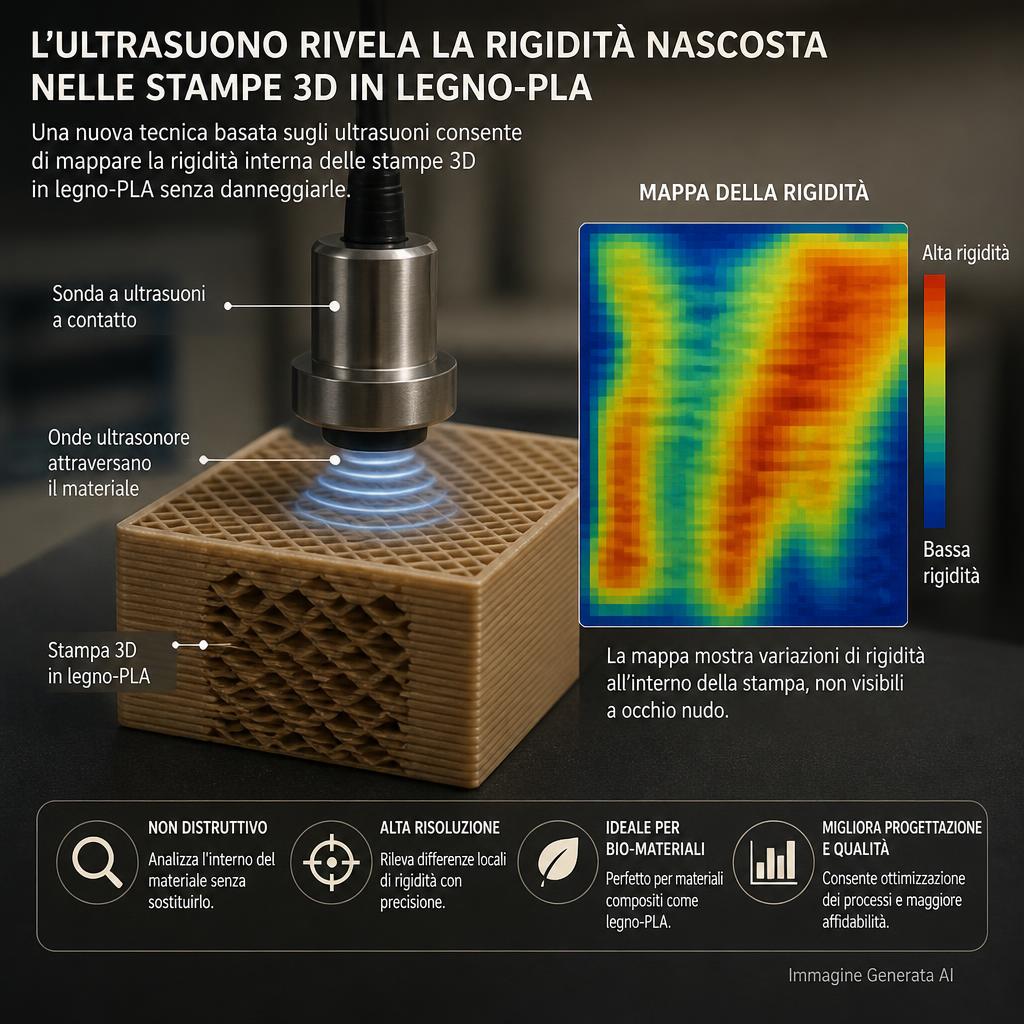
Due pezzi stampati con lo stesso filamento possono comportarsi in modo molto diverso sotto carico, anche se dall’esterno hanno una forma identica. Orientamento dei filamenti, pattern di riempimento e densità modificano infatti la distribuzione della rigidezza. Un gruppo di ricercatori collegato a laboratori di Le Havre, in Francia, e Sfax, in Tunisia, ha utilizzato misure ultrasoniche per studiare questa anisotropia in provini FFF di PLA e PLA caricato con farina di legno.
La ricerca è stata ripresa da Fabbaloo il 27 ottobre 2026. Non è stato possibile verificare direttamente il testo scientifico primario e la sua data bibliografica: i risultati numerici qui descritti sono quindi attribuiti alla sintesi di Fabbaloo e non vengono presentati come una verifica indipendente dello studio.
Perché una prova in una direzione non basta
I componenti realizzati per Fused Filament Fabrication non sono materiali isotropi. La rigidezza può cambiare lungo la direzione di deposizione, trasversalmente alle tracce e perpendicolarmente agli strati. A parità di forma esterna, due pattern diversi possono distribuire il carico in modo non equivalente.
Una semplice prova a trazione lungo un solo asse può fornire un valore utile per una specifica condizione, ma non descrive l’intero comportamento tridimensionale. Questo diventa un limite quando si devono simulare staffe, telai leggeri o componenti nei quali gli sforzi cambiano direzione.
Gli autori hanno affrontato il problema attraverso l’identificazione di parametri elastici ortotropi. Un materiale ortotropo possiede proprietà differenti lungo tre assi principali perpendicolari tra loro; una descrizione più realistica di molte stampe FFF rispetto all’ipotesi di un materiale uniforme in tutte le direzioni.
Settantadue provini e più configurazioni di riempimento
Il programma sperimentale descritto comprende 72 provini cubici smussati, distribuiti su 24 configurazioni di stampa con tre repliche ciascuna. Sono stati variati materiale, densità e pattern di riempimento, spessore di strato e altre condizioni del processo.
Le onde ultrasoniche sono state inviate lungo direzioni principali e diagonali per ricavare le informazioni necessarie a descrivere la risposta elastica. L’approccio misura la propagazione delle onde nel provino anziché distruggerlo con una prova meccanica fino a rottura. Le misure non vanno comunque interpretate come una mappa diretta di ogni singolo vuoto interno: l’analisi ricostruisce un comportamento elastico efficace del componente testato.
Secondo i risultati riportati, la ripetibilità all’interno di una configurazione si colloca nell’intervallo di circa 1,2–6,2%. La forma e le dimensioni dei provini hanno un ruolo nella qualità della misura, quindi il metodo non può essere trasferito senza adattamenti a qualsiasi geometria industriale.
Il pattern può cambiare la rigidezza quasi tre volte
Una delle osservazioni più importanti riguarda le configurazioni con pattern Line a bassa densità di riempimento. Il rapporto fra due moduli elastici nel piano della stampa, E2/E1, ha raggiunto valori fino a 2,9: in quelle condizioni il componente risultava quasi tre volte più rigido in una direzione che nell’altra.
Un pattern Combined, al contrario, mostrava rapporti più vicini all’unità e dunque un comportamento relativamente più equilibrato nel piano. Non significa che sia il miglior riempimento per ogni applicazione: significa che la scelta non dovrebbe basarsi soltanto sul tempo di stampa o sulla quantità di materiale.
L’aggiunta di farina di legno ha modificato anche la distribuzione della rigidezza. La sintesi giornalistica dello studio riporta, in determinate configurazioni a bassa densità, un recupero di un modulo elastico fino al 110% e una riduzione dell’anisotropia nel piano fino al 41%. Sono risultati riferiti ai campioni e alle condizioni di prova, non miglioramenti garantiti per qualsiasi Wood PLA commerciale.
La direzione verticale è rimasta generalmente più cedevole. Il dato ricorda che l’orientamento del pezzo e il legame tra gli strati continuano a essere elementi critici della progettazione FFF.
Dal laboratorio ai controlli non distruttivi
Se una tecnica ultrasonica consente di stimare i parametri elastici senza rompere il provino, può diventare interessante per la definizione di schede materiale più realistiche e per la verifica della ripetibilità della produzione. Per renderla industriale, però, occorre correlare le misure a prove indipendenti, valutare geometrie differenti e definire requisiti di calibrazione e incertezza.
Il lavoro evidenzia un punto spesso trascurato: non basta sapere che un componente è in PLA o Wood PLA. Per prevederne il comportamento servono anche dati sul percorso di deposizione, sull’orientamento e sulla struttura interna. Gli ultrasuoni potrebbero contribuire a raccogliere questi dati, ma il metodo resta al momento una dimostrazione di ricerca e non uno strumento di certificazione universale delle stampe 3D.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).