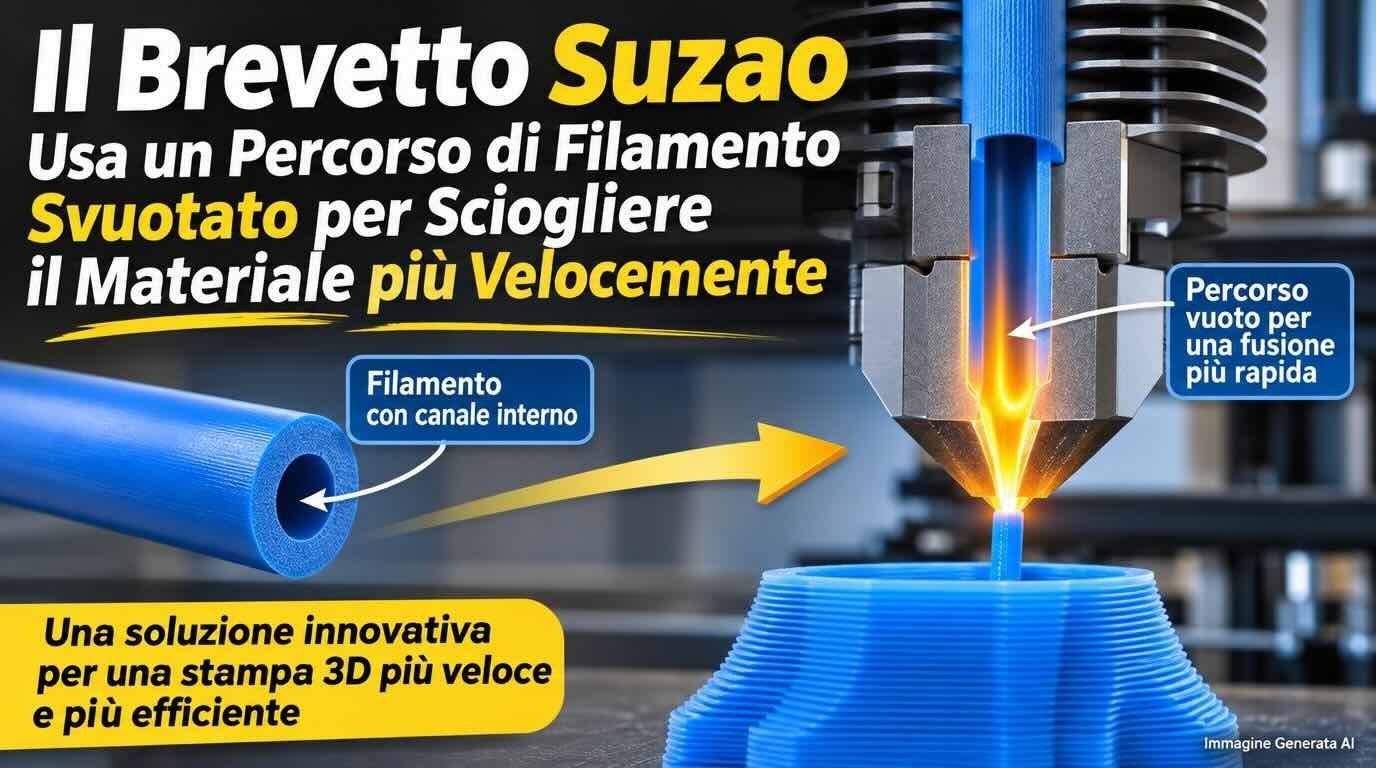
Due domande di brevetto mettono al centro l’interno dell’hotend
La Zhengzhou Suzao Technology ha depositato due proposte tecniche per modificare il modo in cui un filamento termoplastico riceve calore mentre attraversa l’ugello di una stampante FFF. Le domande europee EP4834566A1 ed EP4834567A1, pubblicate il 4 novembre 2026, affrontano un problema già noto a chi ricerca estrusioni ad alta portata: aumentare la potenza del riscaldatore non significa assicurare che tutta la sezione del filamento raggiunga in tempo la temperatura necessaria. Nei comuni hotend il calore arriva prevalentemente dalla parete esterna del condotto e deve trasferirsi verso il centro. Se il materiale avanza troppo rapidamente, possono restare zone insufficientemente ammorbidite, con oscillazioni della pressione, irregolarità della deposizione e peggioramento dell’unione fra cordoni. Le due invenzioni cercano di ridurre questo limite intervenendo sulla geometria del percorso interno del polimero.
Il fatto che si tratti di domande di brevetto è essenziale. Una pubblicazione brevettuale descrive un’invenzione rivendicata e ne consente la valutazione documentale, ma non prova automaticamente l’esistenza di un prodotto sul mercato, la concessione definitiva di ogni rivendicazione o prestazioni superiori ai sistemi concorrenti. Anche un dispositivo teoricamente capace di trasferire più calore può introdurre perdite di carico, punti di accumulo o difficoltà di manutenzione. Il valore tecnico della proposta sta dunque nel principio costruttivo e nella domanda sperimentale che solleva, non in un record di velocità già dimostrato.
Da cilindro pieno a sezione anulare: il principio della prima domanda
La EP4834566A1 descrive un elemento conduttore collocato all’interno di una zona allargata del canale. Il filamento, avanzando, incontra una colonna centrale e viene costretto a scorrere attraverso uno spazio ad anello fra la colonna e la parete calda. In questo modo il materiale non si presenta più come un cilindro relativamente spesso, ma come uno strato anulare più sottile. Una parte della superficie scambia calore con la parete esterna; l’altra viene riscaldata dall’elemento centrale, a sua volta collegato termicamente al corpo dell’ugello. L’obiettivo è diminuire la distanza massima che il calore deve percorrere all’interno del materiale.
Il principio può essere spiegato anche senza assegnare un valore numerico non dimostrato. A parità di diffusività termica, i tempi caratteristici di conduzione dipendono in maniera forte dallo spessore che deve essere riscaldato. Dividere un flusso in strati più sottili può quindi essere efficace, purché la nuova geometria mantenga una pressione compatibile con l’estrusore. La riduzione della distanza termica non produce necessariamente un risparmio energetico complessivo, perché aumentano la superficie bagnata, l’attrito e la complessità interna. Inoltre la conducibilità dell’inserto e la qualità del suo collegamento con il blocco caldo diventano variabili progettuali decisive.
La seconda domanda: canali, separatori e pre-riscaldamento selettivo
La EP4834567A1 descrive un insieme più ampio di configurazioni, con setti, aperture, spirali e percorsi che cambiano la forma del flusso durante il riscaldamento. Una variante prevede una sezione di pre-riscaldamento in grado di separare progressivamente il materiale già ammorbidito nella zona esterna, instradandolo in passaggi laterali. Il nucleo ancora relativamente solido può così entrare in contatto con nuove superfici metalliche riscaldate invece di restare isolato da uno strato di polimero fuso che si comporta come una barriera termica. Il risultato cercato è una fusione più omogenea senza aumentare indefinitamente la lunghezza del melt zone.
Da un punto di vista fluidodinamico, il disegno è tutt’altro che banale. Più canali possono produrre differenze di velocità e distribuzione della temperatura, specialmente con materiali non newtoniani, il cui comportamento viscoso dipende dalla velocità di deformazione. Cambiare il diametro delle aperture o introdurre curve strette può modificare la pressione richiesta e la permanenza del materiale caldo. Se si lascia una regione dove il polimero ristagna, alcune formulazioni possono degradarsi prima di essere espulse. La stabilità deve quindi essere dimostrata con materiali reali, non soltanto con una simulazione ideale di trasferimento termico.
Il confronto con gli hotend ad alta portata già in commercio
Il concetto generale di aumentare la superficie di scambio non nasce con queste domande. Sistemi commerciali di tipo CHT impiegano percorsi suddivisi che riducono lo spessore caratteristico della massa da riscaldare; altri hotend utilizzano camere di fusione più lunghe o soluzioni di riscaldamento differenti. Suzao propone modi ulteriori per rendere il percorso termico meno dipendente dalla sola parete esterna. Il confronto corretto non consiste nel chiedere quanti canali abbia ciascun ugello, ma a quale portata volumetrica si riesca a ottenere una temperatura sufficientemente uniforme senza sovraccaricare l’alimentatore e senza danneggiare il polimero.
Un test comparativo serio dovrebbe fissare diametro del filamento, composizione, umidità, temperatura impostata, potenza disponibile e diametro di uscita. Dovrebbe poi misurare portata volumetrica stabile, pressione di estrusione, uniformità del cordone e proprietà dei provini, ripetendo il test per più materiali. PLA, PETG, ABS e polimeri tecnici non possono essere trattati come un’unica sostanza: differiscono per viscosità, intervallo di lavorazione e sensibilità al tempo di permanenza. Per materiali caricati con particelle abrasive o fibre, i percorsi stretti possono aumentare il rischio di ostruzione e usura. Questi dati non sono disponibili come confronto indipendente nelle informazioni attualmente pubblicate sulle due domande.
Le conseguenze di una maggiore portata non finiscono all’ugello
La massima velocità di fusione è soltanto un anello della catena. Per costruire un pezzo servono anche il controllo della traiettoria, la capacità del sistema di movimento, il raffreddamento del cordone e l’adesione alla superficie sottostante. Un hotend molto efficiente, su una macchina con accelerazioni insufficienti o su pezzi minuti, può restare per gran parte del tempo lontano dalla propria portata massima. Viceversa, su grandi pareti rettilinee, un aumento stabile della quantità di materiale estruso può ridurre sensibilmente il tempo di stampa. È per questo che le prestazioni degli hotend devono essere espresse almeno in millimetri cubi al secondo, accompagnate dal tipo di materiale e dal criterio con cui è stato definito il limite di qualità.
Anche la manutenzione è un parametro industriale. Se un ugello complesso aumenta la velocità nominale ma risulta difficile da pulire, il fermo macchina può annullare il beneficio economico. Le tecnologie di riscaldamento interno devono quindi essere valutate in relazione a facilità di cambio materiale, resistenza alla carbonizzazione e costo di sostituzione. Le domande di brevetto evidenziano una direzione progettuale interessante: trattare il condotto di fusione come uno scambiatore di calore ottimizzato e non come un semplice foro riscaldato. La differenza fra un progetto promettente e un prodotto industriale si misurerà su prove ripetibili, non sulle figure brevettuali.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).