Perché una buona saldatura può dipendere da come è stato stampato il pezzo
La possibilità di unire fra loro più parti realizzate con tecnologia FFF è centrale quando un componente supera il volume utile della stampante, quando l’orientamento ideale richiede più elementi o quando si vogliono sostituire rapidamente sezioni danneggiate. Una revisione scientifica pubblicata il 31 ottobre 2026 su Teknomekanik esamina sei famiglie di processi per saldare materiali termoplastici stampati a filamento, mostrando che la qualità del giunto dipende non soltanto dai parametri della saldatura ma anche dalla struttura prodotta in precedenza dallo slicer. Il lavoro è una revisione critica di risultati già disponibili, non la presentazione di un’unica nuova macchina o di un metodo brevettato. La distinzione è importante: i numeri citati nella letteratura descrivono specifici materiali e configurazioni e non devono diventare raccomandazioni generali.
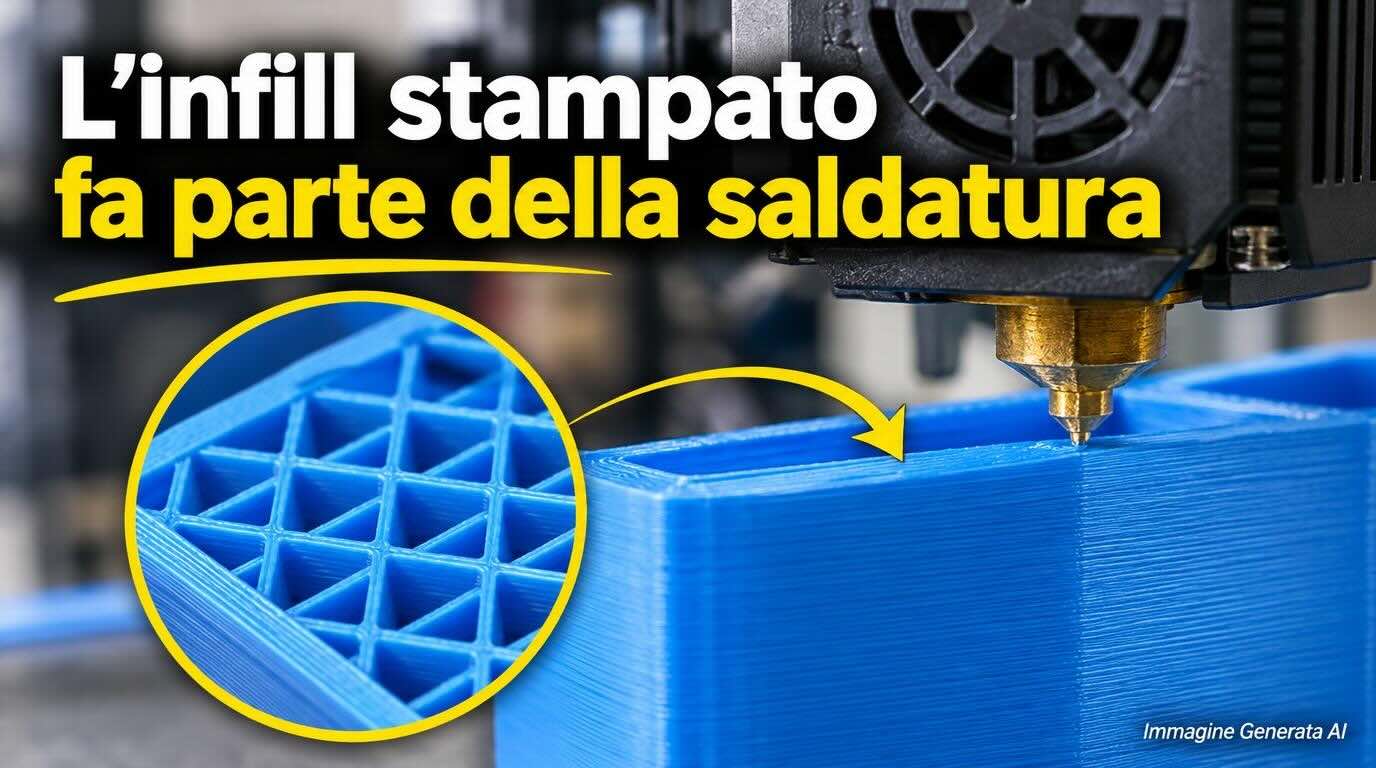
Il problema nasce dal modo in cui una stampante FFF crea un oggetto. L’interno può essere composto da perimetri e reticoli separati da vuoti; ogni cordone è saldato termicamente al precedente, ma rimane una microstruttura anisotropa. Una giunzione aggiunta dopo la stampa deve trasferire forze attraverso questa organizzazione interna. Se la saldatura incontra una superficie esterna apparentemente compatta ma subito sotto trova cavità, il materiale disponibile per creare un giunto continuo può essere insufficiente. Ecco perché la scelta dell’infill, del numero di perimetri e dell’orientamento dei cordoni dovrebbe essere considerata già in fase di progettazione dell’assemblaggio.
Sei tecniche di giunzione e sei problemi fisici diversi
La revisione considera friction stir welding, friction stir spot welding, rotary friction welding, saldatura a ultrasuoni, saldatura laser e giunzione assistita da microonde. Nella friction stir una sonda rotante genera calore attraverso attrito e deformazione del materiale, che viene rimescolato lungo il giunto prima di solidificare. Nella variante spot l’azione è localizzata; nella rotary friction il moto relativo di componenti o superfici contribuisce all’apporto termico. Gli ultrasuoni utilizzano vibrazioni ad alta frequenza e pressione per generare calore nell’interfaccia. Il laser riscalda la zona di contatto attraverso l’assorbimento della radiazione, spesso con requisiti specifici sulla trasparenza ottica dei componenti. Le microonde richiedono materiali o configurazioni che permettano di trasformare energia elettromagnetica in calore utile all’interfaccia.
Non esiste una tecnica migliore per ogni polimero e per ogni geometria. Un giunto a ultrasuoni può essere molto rapido, ma richiede contatto, accesso e progettazione delle superfici. La friction stir è interessante su superfici accessibili, ma l’utensile può disturbare fortemente l’infill e introdurre discontinuità. La saldatura laser richiede un bilancio fra energia assorbita e trasmessa, oltre a un corretto accostamento delle parti. La tecnica a microonde resta meno documentata per la saldatura di componenti FFF separati. Valutare la capacità di unire due provini non basta a dimostrare la tenuta di un assemblaggio sottoposto a fatica, urti e variazioni termiche.
La densità locale del riempimento può cambiare drasticamente la resistenza
Uno degli esempi discussi dalla letteratura riguarda il PLA Plus saldato mediante friction stir in configurazioni sperimentali con differenti percentuali di infill nell’area interessata. In quelle condizioni, un riempimento locale del 60% viene associato a una resistenza a trazione di 17,83 MPa, mentre una configurazione al 20% si ferma a 3,32 MPa. È una differenza ampia, ma non è una formula universale secondo cui ogni pezzo FFF debba avere il 60% di infill per essere saldato. Il risultato dipende da geometria dei provini, parametri di stampa, procedura di saldatura e modalità della prova. La conclusione applicabile è di natura progettuale: nella zona di giunzione deve essere presente sufficiente materiale, ben organizzato, perché il processo possa creare continuità.
Per contenere peso e tempo di stampa si può pensare a una densità variabile: regioni interne relativamente leggere e fasce vicine al giunto più dense o completamente solide. Questo approccio richiede però una transizione geometrica ragionevole, perché una brusca variazione dell’infill può creare nuove concentrazioni di tensione. Anche il numero di perimetri influisce sul comportamento: una saldatura che coinvolge prevalentemente pareti esterne può risultare diversa da una che attraversa un corpo pieno. È dunque utile definire una regione di saldatura già nel modello CAD e verificare nello slicer che la struttura interna sia coerente con il processo successivo.
Energy directors e geometrie progettate per gli ultrasuoni
Nella saldatura a ultrasuoni si impiegano talvolta piccoli rilievi chiamati energy directors. Concentrando pressione e vibrazioni su una regione limitata, queste geometrie favoriscono la formazione locale del materiale fuso; vengono poi schiacciate durante il ciclo di giunzione. La stampa 3D permette di progettare direttamente sul pezzo questi elementi, senza doverli ricavare mediante lavorazioni successive. La loro forma, però, modifica sensibilmente il risultato. Rilievi triangolari, semicircolari o a croce non producono necessariamente la stessa distribuzione termica. In alcune prove citate dalla revisione le geometrie a croce favoriscono giunti più resistenti, ma possono anche incrementare eccesso di fusione e degradazione in determinate condizioni.
La possibilità di stampare un energy director è un esempio concreto di design for assembly applicato alla manifattura additiva. Il pezzo non viene progettato soltanto per uscire dalla macchina, ma per essere unito a un altro elemento con una procedura ripetibile. Una geometria troppo piccola può non generare energia sufficiente; una troppo grande può introdurre bave o impedire il corretto accoppiamento. Per controllare il risultato possono essere necessari riferimenti di posizionamento, forza di serraggio e limiti al collasso del rilievo. La libertà geometrica della stampa è utile proprio quando viene associata a un processo di unione prevedibile.
Più energia non significa sempre una saldatura migliore
La revisione sottolinea un principio comune alle diverse tecniche: superato un certo punto, aumentare potenza, tempo o pressione può peggiorare il giunto. Un apporto energetico insufficiente produce contatto incompleto e fusione parziale; un apporto eccessivo causa degradazione del polimero, deformazione delle superfici, espulsione del materiale utile e potenziali cavità. Il bilancio dipende anche dall’umidità e dalla storia termica del materiale. Polimeri semicristallini e amorfi rispondono in modo differente ai cicli di riscaldamento e raffreddamento; la presenza di fibre o cariche può modificare il trasferimento termico e la viscosità locale.
Il fatto che i pezzi siano stampati a strati aggiunge un ulteriore livello di anisotropia: la zona saldata può essere più resistente dell’interfaccia fra due strati adiacenti, spostando il punto di rottura fuori dal giunto. Per sapere se la saldatura funziona davvero, quindi, non basta misurare la forza massima prima del cedimento: occorre osservare dove il campione si rompe e confrontare il risultato con un componente monolitico stampato nella stessa orientazione. Possono essere importanti anche la resistenza all’impatto, il creep nel tempo e la fatica a carichi alternati. In molte pubblicazioni i protocolli differiscono troppo per costruire classifiche universali delle sei tecniche.
Progettare il pezzo, il giunto e la prova come un unico processo
Una procedura di sviluppo industriale dovrebbe partire dal carico che il giunto dovrà sopportare, scegliere una zona accessibile alla saldatura, predisporre una struttura interna adatta e definire criteri di prova. Le condizioni dello slicer andrebbero archiviate insieme ai parametri della saldatura: materiale, temperatura di estrusione, orientamento, percentuale e disegno dell’infill, numero di perimetri, posizione della cucitura, velocità e raffreddamento. Dopo la costruzione, gli operatori dovrebbero controllare la preparazione delle superfici e l’accoppiamento. Il controllo della geometria reale del pezzo è importante perché porosità e deformazioni possono modificare la pressione di contatto.
La saldatura di parti FFF offre dunque una strada per superare i limiti dimensionali delle stampanti, ma funziona meglio quando non viene trattata come un rimedio aggiunto alla fine. La conclusione più utile della revisione del 2026 è che il processo di giunzione comincia, almeno in parte, quando si disegna l’interno del componente. È un cambiamento di prospettiva: non scegliere soltanto come stampare un pezzo, ma come stamparlo perché possa poi essere unito in modo affidabile a un altro.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).