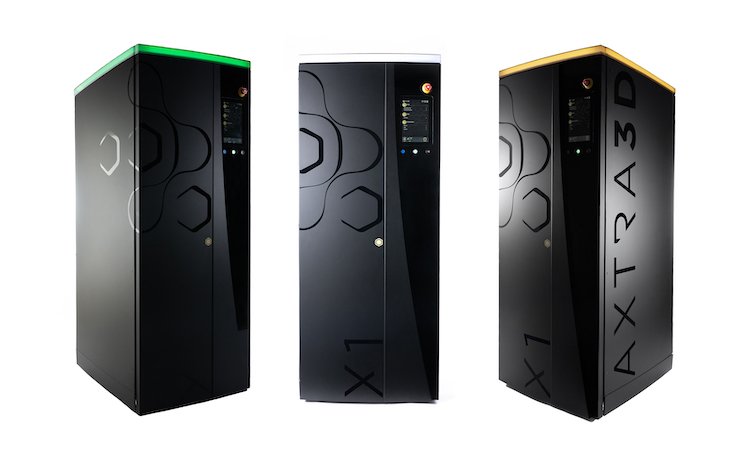
Nella stampa 3D a resina la qualità di un pezzo non dipende soltanto dalla macchina e dalla formulazione del materiale. Prima di avviare la produzione occorre decidere come orientare il modello, dove collocare i supporti, come gestire i punti di contatto e come distribuire più oggetti all’interno dello stesso job. Errori apparentemente modesti in questa fase possono produrre deformazioni, difficoltà di separazione, consumo eccessivo di resina o superfici da rilavorare. Axtra3D ha aggiornato il software Volume alla versione 1.3, introducendo strumenti destinati a rendere più controllabile questo insieme di operazioni sulle proprie piattaforme Lumia X1.
Il rilascio distingue due livelli. Volume Professional 1.3 è previsto come soluzione standard per le nuove macchine e viene messo a disposizione degli utilizzatori esistenti. Volume Industrial 1.3 richiede invece una licenza supplementare e si rivolge ai contesti nei quali numero dei componenti, complessità dei job e necessità di standardizzare la preparazione rendono particolarmente oneroso il lavoro manuale. È importante sottolineare che le nuove funzioni software sono disponibili secondo questa distinzione commerciale: non tutte le caratteristiche attribuite a Volume Industrial devono essere considerate incluse automaticamente nella configurazione Professional.
Supporti: geometria temporanea, conseguenze permanenti
I supporti nella stereolitografia hanno un compito apparentemente semplice: sostenere le regioni del modello che non possono essere costruite stabilmente senza collegamenti alla piattaforma o ad altre parti della struttura. In realtà devono risolvere problemi contrastanti. Se sono troppo esili possono cedere o deformarsi; se sono troppo grandi consumano materiale, ostacolano la pulizia e lasciano segni sulle superfici. Una distribuzione non corretta può inoltre determinare accumuli di resina e problemi di separazione durante il processo di stampa.
Volume Professional 1.3 utilizza un algoritmo riprogettato per generare strutture di sostegno, mentre l’edizione Industrial introduce anche supporti a reticolo per oggetti di maggiori dimensioni. Il produttore indica tempi di elaborazione molto brevi per alcune operazioni e una distribuzione più uniforme dei punti di sostegno. Queste informazioni descrivono le capacità annunciate, ma non costituiscono ancora un benchmark indipendente su quantità di resina consumata, tempo di rimozione o percentuale di stampe riuscite.
La qualità dei supporti non può essere valutata osservando soltanto la loro geometria nel software. Occorrono prove su componenti reali, con materiali diversi e orientamenti differenti. Un reticolo molto efficiente durante la fase di costruzione può risultare difficile da rimuovere da un componente delicato; viceversa una struttura facile da eliminare può essere troppo poco rigida in presenza di grandi superfici. La scelta corretta è sempre applicativa e dovrebbe tenere conto anche delle successive operazioni di lavaggio e post-polimerizzazione.
Controlli prima del job: collisioni e distanze
La nuova funzione di verifica delle collisioni utilizza CPU e GPU per individuare intersezioni tra mesh e supporti. È particolarmente utile nei job densamente popolati, dove l’operatore deve collocare numerosi componenti in volumi limitati e mantenere distanze adeguate. Un modello può sembrare visivamente separato da un altro nella vista tridimensionale, ma generare intersezioni locali difficili da individuare manualmente, specialmente quando sono presenti strutture di sostegno complesse.
La misura delle distanze fra le parti aiuta a costruire criteri ripetibili di preparazione. In ambito produttivo, infatti, non è sufficiente che due oggetti non si tocchino nel modello digitale: devono mantenere un margine coerente con la strategia di stampa e con le operazioni successive. La distanza minima utile dipende da materiale, orientamento, metodo di separazione, presenza di supporti e altre variabili del processo. Il software può evidenziare errori geometrici, ma non sostituisce la definizione di una procedura industriale validata.
Axtra3D propone anche strumenti di analisi della stampabilità che segnalano le regioni caratterizzate da forti sporgenze o da altre condizioni potenzialmente critiche. Queste indicazioni possono evitare tentativi evidentemente sfavorevoli, pur senza garantire che una geometria segnalata come accettabile venga prodotta con successo. Una prova di stampa rimane necessaria quando il componente è nuovo o particolarmente impegnativo.
Texture superficiali e geometrie personalizzate
Un altro elemento del software è la gestione di texture superficiali, con oltre cento motivi disponibili e la possibilità di importare mappe di spostamento tramite immagini PNG. L’operatore può così trasformare una superficie liscia in una geometria con rilievi controllati. Per alcuni prodotti il vantaggio è estetico, ma le texture possono anche influenzare grip, percezione tattile e comportamento delle superfici a contatto.
È indispensabile distinguere una texture realmente incorporata nella geometria da un semplice aspetto visualizzato sullo schermo. Nel primo caso il modello contiene variazioni dimensionali che devono poter essere riprodotte dalla macchina; nel secondo la texture sarebbe soltanto un’informazione grafica. Inoltre la scala delle asperità va rapportata al materiale e alla risoluzione del processo. Un dettaglio estremamente fine può apparire preciso nel rendering ma non essere riprodotto in modo stabile dopo lavaggio, polimerizzazione e rimozione dei supporti.
La versione Industrial consente interventi sui dati già preparati per la stampa, inclusi formati che descrivono i contorni degli strati, come SLC, CLI e SVG. Le operazioni di divisione, unione e cancellazione dei profili possono essere utili quando serve correggere un job senza ripartire da zero, ma introducono anche responsabilità specifiche. Modificare il contorno di uno strato può alterare pareti, cavità e continuità geometrica: ogni intervento dovrebbe quindi essere registrato e verificato prima della produzione.
Nesting e impiego industriale
La disposizione dei componenti sulla piattaforma è uno dei fattori che influenzano l’economia della stampa additiva. In un service, per esempio, oggetti di clienti diversi possono essere raggruppati nello stesso job purché le condizioni di processo e le esigenze di tracciabilità siano compatibili. Volume permette di lavorare sulla collocazione, includendo l’assegnazione delle parti a zone definite. Il vantaggio potenziale è sfruttare meglio lo spazio disponibile senza perdere il controllo sull’identità dei componenti.
Un buon nesting, però, non coincide semplicemente con la massima densità geometrica. Occorre considerare forze di separazione, flusso della resina, distribuzione delle masse e capacità di lavare correttamente ciascun componente. Una piattaforma completamente riempita può produrre più pezzi per ciclo ma aumentare gli scarti, peggiorando il costo unitario reale. Le funzioni software devono essere valutate quindi in relazione alla resa dell’intero processo.
Il ruolo del software nel sistema Axtra Workflow
Volume è un componente dell’ecosistema più ampio con cui Axtra3D intende collegare preparazione, stampa, post-processing e controllo delle macchine. Questa continuità può essere utile nelle realtà che devono conservare informazioni su materiale, orientamento, parametri e sequenza produttiva. L’aggiornamento interessa dunque il lavoro quotidiano dell’operatore ma si inserisce anche nella strategia di costruire un flusso di produzione più standardizzato.
Non sono stati però presentati risultati indipendenti sufficienti per quantificare quanto ogni funzione riduca tempi, costi o difettosità. Alcune dichiarazioni commerciali confrontano il valore del pacchetto con quello di soluzioni software molto costose, ma senza una matrice pubblica che renda omogenee le funzionalità e i criteri di confronto. Il valore effettivo dipenderà dal tipo di geometrie trattate, dal numero di job e dalle procedure già adottate dalle singole aziende.
Volume 1.3 costituisce un aggiornamento concreto perché interviene su operazioni che spesso determinano la differenza fra una stampante tecnicamente capace e un processo produttivo ripetibile. L’utilità degli algoritmi sarà tuttavia misurabile soprattutto quando gli utenti potranno confrontare job identici prima e dopo l’aggiornamento, registrando consumo di materiale, tempo di preparazione, difficoltà di rimozione dei supporti e percentuale di componenti conformi. È questa la prova necessaria per trasformare la promessa di una preparazione più intelligente in un vantaggio industriale dimostrato.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).