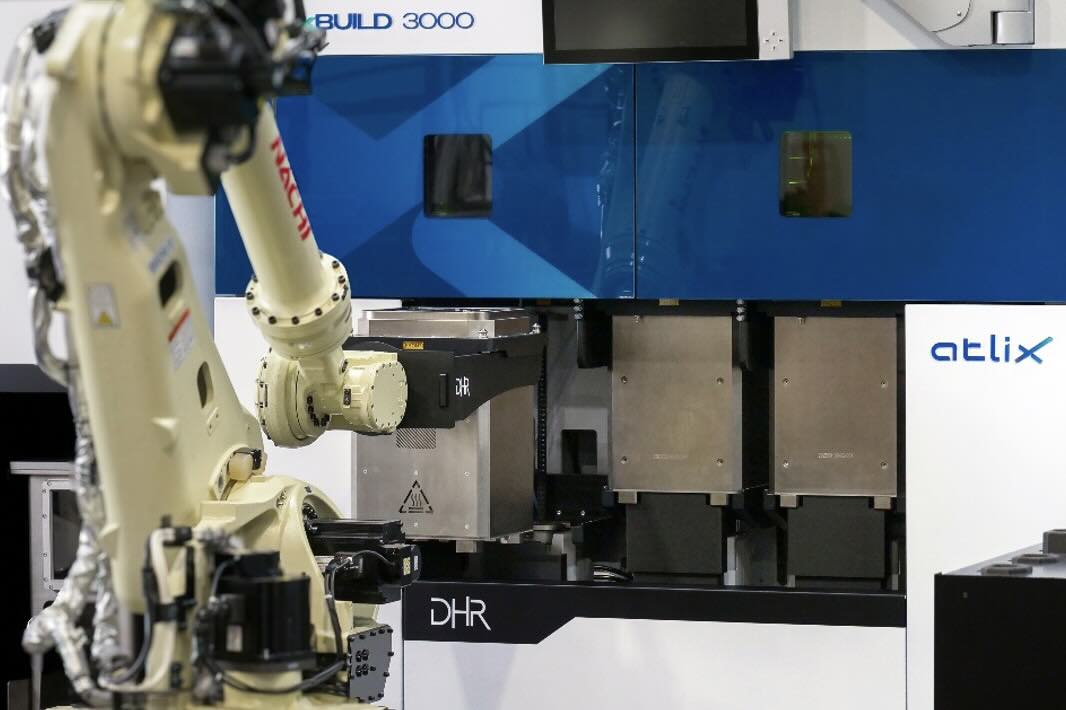
Nella produzione additiva metallica i progressi più visibili sono spesso espressi attraverso il numero di laser, la potenza disponibile o il volume di costruzione. Ma quando una macchina deve lavorare per molte ore al giorno, producendo lotti successivi di componenti diversi, una parte crescente dei tempi improduttivi può trovarsi fuori dalla camera di fusione. Caricare un cilindro di polvere, rimuovere il contenitore con il pezzo realizzato, gestire il recupero del materiale e preparare il job successivo sono operazioni che richiedono procedure accurate e personale qualificato. ATLIX e DHR Engineering hanno deciso di affrontare precisamente questo problema, presentando a Formnext 2026 una cella robotizzata integrata con la stampante LPBF xBUILD 3000.
La soluzione annunciata non è ancora un prodotto di serie: le aziende la definiscono una dimostrazione concettuale, destinata a mostrare come potrebbe funzionare un ambiente di stampa metallica con interventi manuali fortemente ridotti tra una costruzione e la successiva. La distinzione è importante perché nella comunicazione compare l’obiettivo di raggiungere un utilizzo della macchina fino al 98%. Si tratta di una prestazione progettuale, non di un livello di disponibilità misurato in modo indipendente su una linea industriale operativa per mesi.
La macchina al centro del sistema
La xBUILD 3000 appartiene alla gamma di sistemi ATLIX derivata dalle tecnologie di fusione laser di polvere metallica sviluppate nell’area industriale precedentemente associata a TRUMPF Additive Manufacturing. La piattaforma offre un volume di costruzione dichiarato di 300 × 300 × 400 mm e può essere configurata con due laser da 700 W, entrambi capaci di raggiungere l’intera area del piano. L’architettura a campo completo consente di distribuire le attività di esposizione fra le sorgenti, ma richiede una gestione accurata della loro sovrapposizione per evitare differenze di qualità nelle regioni trattate da laser diversi.
ATLIX indica una verifica automatica dell’allineamento dei laser ogni due strati, con un valore di riferimento nell’ordine di 40 micrometri. Questo dato riguarda la funzione di calibrazione dichiarata dal produttore e non deve essere confuso con la tolleranza dimensionale finale di ogni componente. La precisione del pezzo dipende da materiale, orientamento, tensioni residue, trattamenti e successive lavorazioni. Nel valutare una macchina LPBF occorre separare accuratezza del sistema ottico, ripetibilità della costruzione e qualità della superficie ottenuta.
L’elemento più nuovo della collaborazione non è quindi la sola configurazione laser, ma il collegamento fisico e informatico fra stampante e impianti ausiliari. DHR Engineering ha progettato una soluzione robotica per movimentare i cilindri di lavoro, sostituire quelli di alimentazione, spostare i contenitori con le polveri recuperate e alimentare la stazione di setacciatura. Un sistema di coperture dedicato permette di coordinare i passaggi con l’interfaccia della stampante.
Perché l’automazione non è soltanto un problema di bracci robotici
Un robot può trasportare un contenitore, ma in una linea di stampa metallica la questione decisiva è stabilire quando e in quali condizioni lo può fare. Dopo la costruzione, il materiale e la polvere circostante potrebbero trovarsi a temperature che richiedono un periodo di raffreddamento; l’ambiente interno potrebbe essere controllato mediante atmosfera protettiva e il cilindro deve essere isolato in modo da prevenire dispersioni e contaminazioni. Il sistema deve inoltre sapere quale polvere è contenuta nel modulo e se il job successivo richiede la stessa lega.
Queste esigenze spiegano perché il trattamento della polvere non sia una semplice movimentazione logistica. La polvere recuperata può contenere particelle alterate, agglomerati o contaminanti. Prima del riutilizzo possono essere necessari setacciatura, miscelazione con materiale vergine e controlli di qualità. Il grado di automazione di una cella deve essere valutato anche sulla capacità di documentare questi passaggi. Una configurazione che riduce il lavoro diretto dell’operatore, ma perde la tracciabilità dei lotti, potrebbe essere poco utile per settori ad alta criticità.
La sicurezza rappresenta un altro tema centrale. Le polveri metalliche fini pongono rischi di esposizione professionale e, per alcune leghe, di infiammabilità o esplosività della polvere. Ridurre le operazioni manuali in ambiente aperto può migliorare le condizioni di lavoro, ma l’effetto deve essere verificato analizzando l’intero impianto, comprese guarnizioni, filtri, manutenzione, zone di intervento e procedure di emergenza. Un robot non elimina la necessità di valutazione dei rischi.
Il significato del 98% di utilizzo
Quando un costruttore parla di utilizzo della macchina è indispensabile sapere come è definito il tempo disponibile. L’utilizzazione può riferirsi alla percentuale di ore in cui il laser lavora, al tempo in cui la macchina è impegnata in un job oppure al rapporto fra produzione effettiva e tempo totale pianificato. Non sono misure equivalenti. Un impianto può avere pochi fermi tra i job ma produrre componenti con un elevato tasso di scarto; può anche essere pienamente occupato con lavori che non saturano il volume disponibile.
Per valutare la proposta ATLIX–DHR servirebbero quindi dati relativi alla durata media di cambio cilindro, alle interruzioni programmate, al tempo di raffreddamento, alla disponibilità della cella robotica e alla frequenza dei guasti. Andrebbe inoltre chiarito quale parte del processo avvenga mentre il laser sta ancora lavorando e quale debba necessariamente attendere il termine del job. La possibilità di preparare operazioni in parallelo può avere un impatto importante, ma il vantaggio dipende dalla sequenza reale.
La cella è descritta come modulare e potenzialmente estendibile da una stampante a più sistemi, integrando anche stazioni di post-processing. L’idea industriale è coerente con la crescente domanda di produzione di piccole serie e molte varianti, dove il problema è passare rapidamente da un codice articolo a un altro senza dedicare ogni volta lunghi interventi manuali. Non è però stato pubblicato un confronto completo dei costi d’investimento o una stima indipendente del costo per componente.
La necessità di coordinare software e qualificazione
La continuità produttiva richiede che il sistema di pianificazione invii alla macchina informazioni corrette sul lotto da avviare e che i dati di processo rimangano associati al componente. In una cella automatizzata occorre coordinare disponibilità dei cilindri, stato della polvere, materiali compatibili, programmi di costruzione e interventi di manutenzione. La logica gestionale è quindi parte integrante dell’automazione, anche se la dimostrazione in fiera tende a mettere in evidenza il movimento del robot.
Per le produzioni regolamentate è inoltre necessario stabilire quali modifiche siano ammesse senza una nuova qualificazione. Cambiare contenitore, riutilizzare polvere o modificare i tempi di attesa può avere conseguenze che dipendono dalla lega e dal processo. Non basta garantire che il robot esegua sempre lo stesso movimento: bisogna dimostrare che il risultato metallurgico resti nei limiti definiti dalla procedura produttiva.
Che cosa osservare a Formnext
La dimostrazione prevista a Francoforte dal 17 al 20 novembre 2026 sarà utile soprattutto per osservare la sequenza di scambio dei moduli, la gestione delle interfacce e la separazione fra zona di stampa e area di movimentazione. Non potrà da sola confermare la disponibilità reale dell’impianto in un servizio continuativo né la sua idoneità per tutti i materiali. Per questi aspetti serviranno installazioni presso clienti, periodi di esercizio documentati e dati di produzione comparabili.
Il messaggio tecnico della collaborazione è comunque chiaro. In una fabbrica additiva matura la produttività non dipende solo da quanto rapidamente il laser fonde la polvere, ma da quanto efficacemente vengono concatenati preparazione, costruzione, recupero e controllo. ATLIX e DHR propongono una possibile risposta a questo problema industriale. Oggi è una piattaforma dimostrativa, non una garanzia di produzione ininterrotta; il suo interesse risiede nell’aver portato al centro del progetto ciò che normalmente avviene fra due stampe.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).