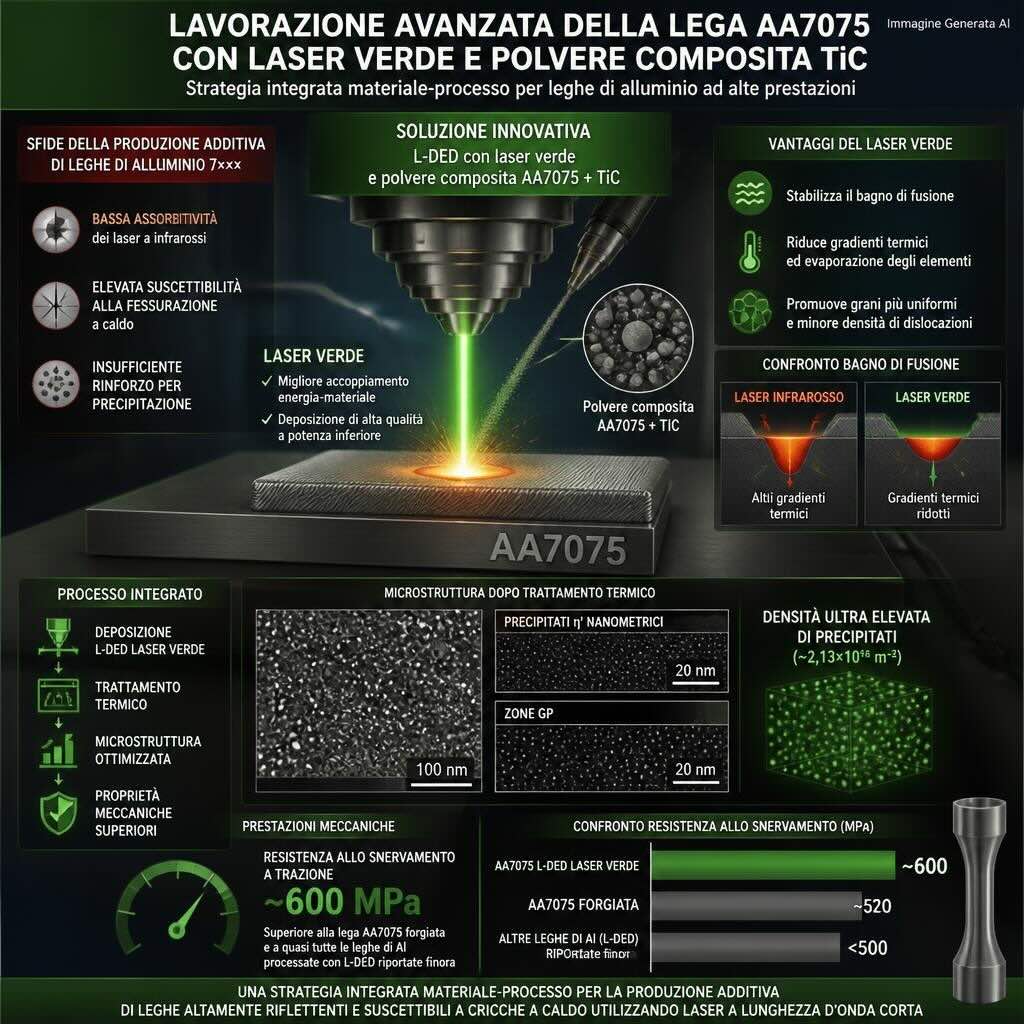
Uno studio scientifico pubblicato il 30 ottobre 2026 descrive un risultato importante per la produzione additiva delle leghe di alluminio ad alta resistenza. Utilizzando deposizione diretta di energia laser, polvere AA7075 modificata con nanoparticelle di carburo di titanio e una sorgente laser verde, i ricercatori hanno ottenuto provini con resistenza allo snervamento di 591 ± 22 MPa dopo trattamento termico. Il valore è molto elevato per un componente ottenuto mediante deposizione laser, ma non basta, da solo, per dichiarare superata la lega lavorata convenzionalmente: gli stessi campioni più resistenti raggiungono un allungamento a rottura di circa il 2,9%, sensibilmente inferiore al materiale forgiato assunto come riferimento.
Perché la serie 7xxx mette in difficoltà i processi laser
L’AA7075 appartiene alla famiglia delle leghe alluminio-zinco-magnesio-rame, apprezzate quando sono richiesti elevata resistenza specifica e riduzione del peso. L’elevata sensibilità alla solidificazione la rende però complessa da processare con una sorgente concentrata di calore. La formazione e la crescita dei grani, la segregazione degli elementi di lega e la contrazione durante il raffreddamento possono favorire cricche, soprattutto lungo i confini dei grani. Il semplice aumento della potenza del laser non elimina il problema e può anzi peggiorare le condizioni termiche.
Si aggiunge la risposta ottica dell’alluminio. Una parte importante dell’energia irradiata da sorgenti infrarosse può essere riflessa, mentre le condizioni di assorbimento cambiano rapidamente fra polvere, superficie riscaldata e bagno fuso. Per ottenere deposizioni stabili è necessario controllare non soltanto la potenza, ma anche la densità di energia, l’apporto di polvere, il flusso di gas e la velocità di avanzamento. La perdita per evaporazione di zinco e magnesio modifica inoltre la composizione disponibile per i successivi trattamenti di rafforzamento.
Non è una prova su letto di polvere: il processo è L-DED
La tecnica studiata è la laser directed energy deposition, o L-DED. La polvere viene trasportata verso una zona di fusione alimentata da un fascio laser e il materiale si accumula progressivamente sul substrato. Questa configurazione è diversa dalla fusione su letto di polvere LPBF: cambiano il volume istantaneo di materiale coinvolto, la geometria del bagno fuso, i tempi di permanenza termica e le condizioni di raffreddamento. Le prestazioni misurate in L-DED non possono essere trasferite automaticamente a un impianto LPBF senza una nuova finestra di processo.
La ricerca adotta un approccio combinato, intervenendo contemporaneamente sulla sorgente energetica e sulla composizione della polvere. Questo dettaglio impedisce di attribuire il risultato alla sola scelta del colore del laser. Una diversa lunghezza d’onda può migliorare l’accoppiamento ottico con il metallo, ma la soppressione della criccatura richiede anche una microstruttura favorevole durante la solidificazione.
Il ruolo delle nanoparticelle di carburo di titanio
La polvere AA7075 viene modificata con una piccola frazione di nanoparticelle di TiC, circa l’1,7% in massa nelle condizioni analizzate. Il carburo di titanio può fornire siti di nucleazione eterogenea, favorendo una struttura a grani più fini e meno allungati. Ridurre la dimensione dei grani e modificare la loro distribuzione può aiutare a limitare la propagazione delle cricche durante la solidificazione. I risultati su polvere non modificata mostrano infatti che il laser verde, utilizzato da solo, non elimina il problema.
La dimensione e la dispersione delle particelle sono cruciali. Un additivo ceramico distribuito in modo non uniforme potrebbe generare agglomerati e discontinuità meccaniche, mentre un incremento eccessivo della frazione di rinforzo potrebbe alterare viscosità del bagno, assorbimento e comportamento in deformazione. La strategia funziona quindi come sistema materiale-processo e non come ricetta universale replicabile introducendo arbitrariamente particelle in una qualunque polvere commerciale.
Perché un laser verde può cambiare il bagno fuso
Rispetto alle sorgenti infrarosse tradizionali, una radiazione visibile di lunghezza d’onda più corta può accoppiarsi più efficacemente con la superficie della lega nelle condizioni considerate. Un assorbimento più favorevole permette di mantenere la fusione senza dover ricorrere necessariamente alla stessa potenza incidente. Questo può ridurre l’intensità dei picchi termici e le oscillazioni del bagno, contenendo gli spruzzi e limitando la vaporizzazione degli elementi più volatili. È una catena di effetti fisici interdipendenti, non un miglioramento che deriva automaticamente dal solo passaggio a una luce di colore differente.
Il vantaggio operativo deve inoltre essere interpretato sulla base delle condizioni confrontate. Percentuali di riduzione della potenza laser ottenute a velocità di avanzamento differenti non descrivono lo stesso esperimento di un confronto a parametri cinematici costanti. Per un futuro impiego industriale serviranno mappe di processo che mettano in relazione potenza, velocità, portata di polvere, diluizione, temperatura del substrato e caratteristiche finali del deposito.
Il trattamento T73 e la struttura che produce la resistenza
Il materiale appena depositato non coincide con il materiale impiegato nelle prove meccaniche finali. Dopo la fabbricazione viene applicato un trattamento termico T73, comprendente solubilizzazione, raffreddamento e invecchiamento controllato. Nelle leghe 7xxx, una parte essenziale della resistenza proviene da precipitati nanometrici e zone di Guinier-Preston che ostacolano il moto delle dislocazioni. Le proprietà dipendono quindi dalla capacità di conservare in lega gli elementi necessari a formare questi precipitati durante il trattamento.
Una deposizione con eccessiva evaporazione di zinco o magnesio può produrre una struttura apparentemente integra ma meno capace di rafforzarsi in modo efficace. L’interesse della configurazione laser verde e TiC è anche in questa conservazione della composizione e nell’ottenimento di una microstruttura che risponde alla sequenza termica successiva. Questo distingue il risultato da un semplice aumento della densità del materiale depositato.
Confronto dei valori di resistenza e deformabilità
Nelle condizioni più favorevoli alla resistenza, i provini raggiungono 591 ± 22 MPa di snervamento, ma si interrompono con un allungamento di 2,9 ± 0,5%. Una seconda condizione di processo con laser verde raggiunge circa 543 MPa e un allungamento attorno al 5,5%. Le condizioni infrarosse utilizzate come confronto producono valori di snervamento inferiori, nell’ordine di 345–411 MPa, accompagnati però da una deformabilità maggiore. Il riferimento di AA7075 forgiato citato nel lavoro è di circa 497 MPa e 12,7% di allungamento; si tratta di un termine tratto dalla letteratura, non di un componente forgiato preparato e testato nella medesima campagna sperimentale.
Questi dati illustrano un compromesso classico della metallurgia: aumentare la resistenza non significa ottenere automaticamente il materiale migliore per qualsiasi impiego. Un componente che deve assorbire energia, tollerare difetti o resistere a carichi ciclici può richiedere duttilità, tenacità e robustezza a fatica oltre alla soglia di snervamento. È quindi improprio trasformare il valore di 591 MPa in una generica superiorità della stampa 3D sulla forgiatura.
Quali verifiche servono prima di parlare di componenti strutturali
La ricerca documenta risultati sperimentali su provini e indagini microstrutturali, non la qualifica di una famiglia di componenti aeronautici. Per applicazioni reali serviranno prove su orientamenti di deposizione diversi, geometrie complesse, transizioni di sezione, zone di inizio e fine cordone e grandi quantità di materiale. Occorrerà inoltre comprendere la sensibilità della lega a difetti locali, tensioni residue, corrosione, ambiente e variazioni fra lotti di polvere.
La resistenza a fatica è particolarmente importante. Piccole discontinuità che incidono poco su una prova di trazione statica possono diventare punti di innesco sotto sollecitazioni ripetute. Anche la tenacità alla frattura e la propagazione delle cricche dovranno essere misurate in configurazioni rappresentative. L’aggiunta di nanoparticelle comporta infine requisiti di controllo sulla fabbricazione, gestione e caratterizzazione della polvere, con conseguenze anche economiche.
Una strada per le leghe difficili, non una soluzione già industrializzata
Il valore scientifico del lavoro consiste nell’aver dimostrato che la combinazione di una sorgente laser più favorevole all’assorbimento e di una polvere progettata per controllare la solidificazione può produrre un AA7075 additivamente fabbricato con resistenza allo snervamento molto elevata. L’approccio suggerisce nuove possibilità anche per altre leghe riflettenti o sensibili alla criccatura, purché la composizione e il processo vengano studiati insieme. Resta aperta la questione della scalabilità e del bilanciamento fra resistenza, duttilità, tempi di lavorazione e costi.
La lezione più utile per la produzione additiva è metodologica. Non basta sostituire la sorgente infrarossa con una verde, né aggiungere un rinforzo alla polvere: il risultato deriva dall’interazione tra energia assorbita, fenomeni di solidificazione, microstruttura e trattamento termico. I 591 MPa sono un riferimento interessante da verificare ulteriormente, mentre il 2,9% di allungamento ricorda che una proprietà eccezionale può accompagnarsi a limiti importanti nell’uso strutturale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).