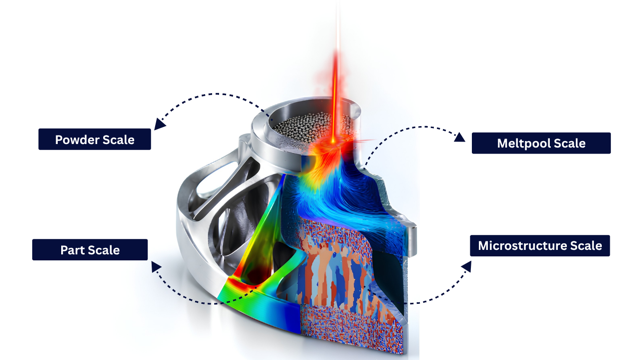
La simulazione della produzione additiva metallica si confronta con fenomeni che operano su scale diverse. Il bagno di fusione richiede modelli locali, mentre la deformazione globale di un componente nasce dall’accumulo di migliaia di eventi termici e dalle condizioni di vincolo durante la fabbricazione. Paanduv Applications ha presentato AM PravaH 3.0, denominata Enchanting Eagle, con un modulo di analisi termomeccanica su scala di parte, strumenti per la deposizione ad arco con filo e nuove funzioni di definizione dei percorsi LPBF. La prima ripresa verificata è del 4 novembre 2026; non è stata confermata una data anteriore del rilascio originale.
Dalla fisica locale alla deformazione complessiva
Simulare un singolo tratto di deposizione può aiutare a studiare la dinamica termica locale, ma non basta per stabilire come un componente di grandi dimensioni si deformerà dopo la rimozione dei vincoli. Il modulo Part-Scale descritto per la versione 3.0 impiega metodi agli elementi finiti per analizzare la risposta termica e meccanica a una scala più ampia. Fra i risultati previsti rientrano distribuzioni di temperatura, deformazioni e tensioni residue. L’importazione di file STEP facilita il passaggio dalla geometria CAD al modello da analizzare, pur non eliminando la necessità di definire discretizzazione, condizioni al contorno e proprietà del materiale.
Il grado di approssimazione dipende dall’obiettivo del calcolo. Un modello su scala di componente non può rappresentare ogni singola particella di polvere mantenendo tempi computazionali praticabili su grandi volumi; deve invece adottare descrizioni efficaci dell’energia e delle proprietà del materiale. Quando viene impiegata una sorgente termica mobile, per esempio una formulazione ispirata al modello di Goldak, le dimensioni e la distribuzione dell’apporto energetico vanno tarate rispetto al processo reale. Non è quindi sufficiente scegliere un modello noto per ottenere risultati accurati su qualunque macchina o lega.
WAAM: una fisica diversa da quella dei letti di polvere
Una delle novità dichiarate è l’estensione alle lavorazioni Wire Arc Additive Manufacturing, nelle quali un arco elettrico fonde materiale di apporto in filo. Rispetto al LPBF cambiano i livelli di energia, le dimensioni del cordone, la velocità di deposizione e i fenomeni termici. Per impostare una simulazione WAAM diventano essenziali la corrente, la tensione, la velocità di avanzamento, l’alimentazione del filo, la traiettoria e le pause fra i passaggi. La stratificazione di cordoni relativamente grandi può generare deformazioni significative e richiede strategie di bloccaggio e trattamento coerenti.
Il programma dichiara inoltre un’interfaccia grafica riorganizzata per flussi orientati al processo e strumenti per generare schemi di scansione LPBF. Questo è utile perché la traiettoria dell’energia non è un semplice dettaglio di programmazione: influisce sui gradienti termici, sui tempi fra esposizioni successive e, di conseguenza, sull’evoluzione delle tensioni. È però necessario distinguere la generazione e la simulazione del percorso dalla sua effettiva compatibilità con il formato di lavoro di una specifica stampante.
Che cosa serve per valutarne la qualità numerica
Un software di simulazione deve essere giudicato sia sulla capacità di riprodurre tendenze fisiche sia sulla differenza quantitativa rispetto alle misure. Per un’analisi termica servono dati affidabili su potenza effettivamente assorbita, proprietà variabili con la temperatura e dispersioni; per la meccanica sono necessari almeno modelli di plasticità e coefficienti di dilatazione appropriati. Sono particolarmente importanti verifiche con termocoppie, immagini termiche quando disponibili, controlli dimensionali e misure di deformazione dopo il rilascio dai vincoli. La disponibilità di un modulo aggiuntivo, da sola, non dimostra la precisione predittiva.
Nel materiale di annuncio consultato non compaiono benchmark indipendenti sufficienti a stabilire un vantaggio quantitativo rispetto alle soluzioni concorrenti, né tempi di calcolo riproducibili per geometrie campione. Non sarebbe quindi corretto attribuire a PravaH 3.0 una riduzione percentuale degli scarti o delle iterazioni. Il valore da verificare per un utilizzatore industriale riguarda l’intero ciclo: importazione del modello, calibrazione, esecuzione del calcolo, confronto con la parte prodotta e trasferibilità dei parametri tra lavori successivi.
Un mercato che chiede simulazioni più vicine all’officina
Le nuove funzioni si inseriscono nella domanda di software capaci di sostenere decisioni operative, non soltanto ricerca numerica. L’ingegnere di processo vuole identificare anticipo di surriscaldamenti, deformazioni e regioni critiche, poi modificare sequenze, supporti e condizioni di fabbricazione prima di utilizzare materiale e ore macchina. Il passaggio dalla descrizione del bagno fuso al comportamento dell’intero componente è coerente con questa necessità. Resta da stabilire, con confronti sperimentali pubblici e ripetibili, quanto il nuovo sistema riesca a predire su casi industriali differenti.
La versione 3.0 rappresenta quindi un ampliamento funzionale documentato dal produttore, non la dimostrazione di una superiorità metrologica già accertata.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).