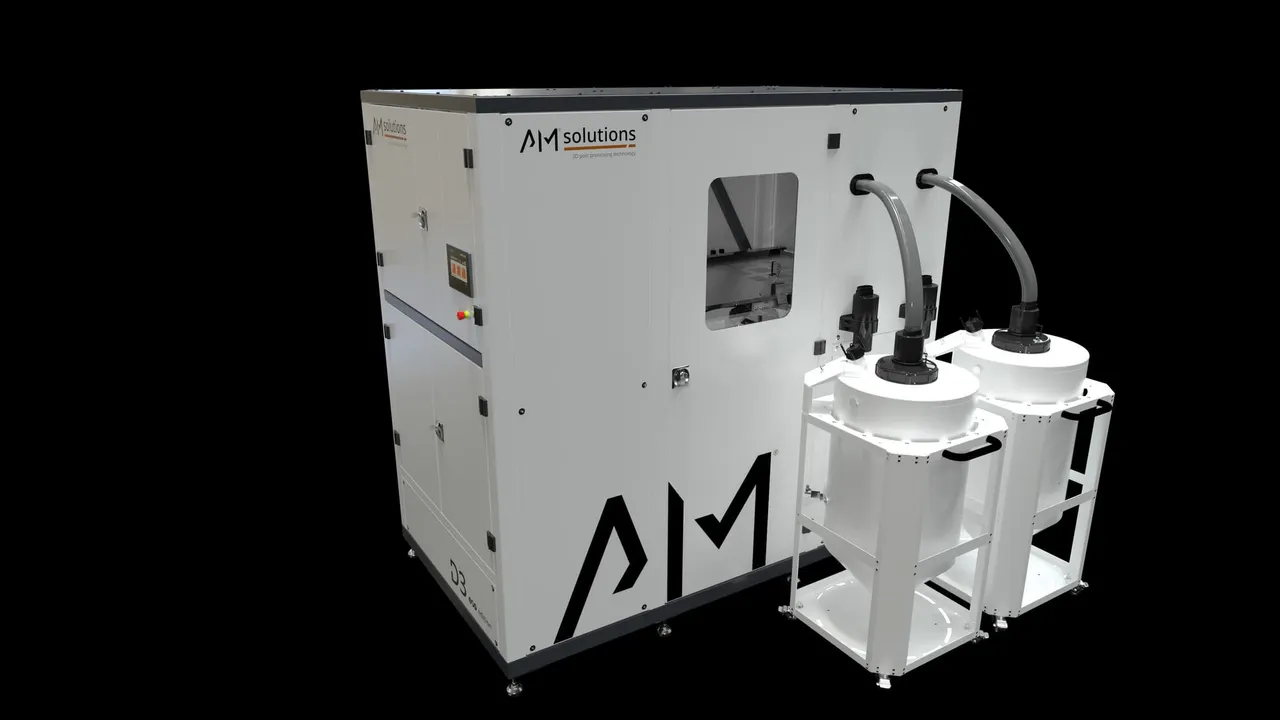
AM Solutions D3: automatizzare la fase in cui un grande lotto SLS esce dalla polvere
AM Solutions ha presentato D3, un sistema automatizzato per separare componenti e polvere al termine della stampa SLS di grandi lotti polimerici. La piattaforma è stata sviluppata in particolare per le esigenze degli utilizzatori di EOS P 770, dove un job può raggiungere masse importanti e richiedere un numero elevato di operazioni manuali prima che i componenti siano pronti per le successive fasi di pulizia e finitura. L’azienda indica una capacità di gestione fino a 90 chilogrammi e la prima dimostrazione pubblica alla Formnext 2026, dal 17 al 20 novembre a Francoforte. È un annuncio che riguarda il post-processing, spesso meno appariscente della stampante, ma decisivo per produttività, qualità e sicurezza del lavoro in una fabbrica additiva.
Nella sinterizzazione laser dei polimeri il volume costruito resta immerso in una massa di polvere. Dopo la fine del ciclo bisogna controllare il raffreddamento, liberare i componenti senza danneggiarli, raccogliere il materiale residuo e stabilire se possa essere riutilizzato. Su macchine grandi, il tempo necessario per queste attività può incidere molto sull’organizzazione produttiva. Un lotto compatto contiene parti di dimensioni differenti e spesso geometrie delicate, che rischiano di urtarsi durante le procedure tradizionali di svuotamento. La D3 prova a trasformare questa sequenza in un processo chiuso, ripetibile e gestibile tramite ricette.
Tre stazioni chiuse e movimentazione controllata del job
Il percorso della D3 è diviso in tre fasi. Nella prima viene caricato il telaio intercambiabile proveniente dalla stampante, dopo un raffreddamento indicato normalmente attorno a 60 °C. Il costruttore menziona la possibilità di gestire, in determinate condizioni, temperature di disimballaggio fino a 100 °C; questa opzione non va interpretata come una regola operativa sempre applicabile, perché temperature elevate possono influire sulla stabilità del letto e sulle deformazioni dei pezzi. Un attuatore elettrico spinge la massa di polvere e componenti verso una camera dedicata, trasferita poi alla stazione centrale. Qui entra in gioco una piattaforma vibrante che mette in movimento il materiale in modo controllato.
Nella terza stazione la polvere viene convogliata attraverso setacci integrati verso contenitori Polybox. Al termine del ciclo la camera torna alla stazione di carico e il fondo del telaio viene abbassato in modo da riportare i pezzi nella posizione prevista per la rimozione, evitando cadute libere. Secondo l’azienda, un job in PA12 richiede circa 20 minuti per la fase di disimballaggio, a seconda dell’altezza e della densità di impacchettamento. È un dato riferito a questa operazione, non al tempo totale necessario per portare i pezzi fino alla consegna: rimangono eventuali fasi di sabbiatura, finitura, misura e imballaggio.
Perché rinunciare all’aria compressa durante l’estrazione
La rimozione della polvere tramite getti d’aria è diffusa nelle attività di pulizia, ma quando si opera su molti componenti alla rinfusa può causare movimento incontrollato, urti reciproci e danneggiamento di parti sottili. Il sistema D3 adotta un’altra logica nella fase di unpacking: durante il primo ciclo di vibrazione la polvere rimane nella camera e funziona anche da materiale di separazione e protezione fra le parti. La successiva vagliatura riduce la massa di polvere senza sottoporre i componenti a un flusso d’aria che li trascina in direzioni imprevedibili. Nella terza stazione vibra il sistema di setacciatura, mentre i pezzi tendono a rimanere relativamente fermi.
Questa soluzione non significa che le parti non richiedano ulteriori operazioni di pulizia, né che sia impossibile qualsiasi danneggiamento. Una geometria con cavità profonde, reticoli o canali interni può trattenere polvere anche dopo più cicli di vibrazione. Il risultato dipende inoltre dalla rugosità e dalla condizione della polvere che circonda il componente. Il vantaggio potenziale è ridurre gli urti durante la fase iniziale, una delle più delicate quando un lotto contiene pezzi sottili, molle, cerniere integrate o pareti reticolari.
Recuperare la polvere non significa soltanto raccoglierne la massima quantità
Uno degli aspetti più interessanti della D3 riguarda la separazione del materiale residuo in base alla sua storia termica. Nella SLS, la polvere vicina ai pezzi può essere stata sottoposta a condizioni termiche differenti da quella nelle zone periferiche del volume. Mescolare tutto indiscriminatamente può complicare la gestione del riutilizzo, perché il materiale non trasformato in pezzo non è necessariamente identico alla polvere vergine sotto ogni proprietà rilevante. La D3 prevede una modalità in cui un primo ciclo più breve libera e raccoglie separatamente la polvere periferica, convogliandola verso una Polybox dedicata; un secondo ciclo estrae altra polvere, indirizzandola a un contenitore differente tramite valvole automatiche.
La funzione opzionale Unpacking Plus permette di ripetere la sequenza di vibrazione e scarico per liberare una quota maggiore di materiale residuo. AM Solutions dichiara recuperi fino al 95% in condizioni favorevoli, a seconda di densità del lotto e geometria dei componenti. Questo numero non equivale al 95% di materiale sicuramente riutilizzabile. Il riuso va valutato tramite procedure proprie della polvere e del processo, considerando viscosità, degradazione, distribuzione granulometrica e rapporto di miscelazione con materiale nuovo. Separare le diverse frazioni è utile perché dà all’operatore una possibilità in più di controllare la filiera, ma non sostituisce le verifiche di qualità.
Sicurezza e ripetibilità nella gestione di grandi quantità di polvere
Ridurre la manipolazione manuale di lotti da decine di chilogrammi può migliorare l’ergonomia e limitare il contatto diretto degli operatori con le particelle, purché il sistema venga installato e mantenuto secondo le procedure previste. Le polveri polimeriche richiedono controllo delle dispersioni, pulizia delle superfici e valutazione dei rischi specifici della materia prima. Una macchina chiusa non elimina automaticamente tutti i rischi: occorrono gestione di filtri, manutenzione, controllo delle perdite e procedure sicure durante il caricamento e lo svuotamento dei contenitori. L’assenza di aria compressa nella fase di unpacking può inoltre ridurre un consumo energetico e una fonte di turbolenza, ma il bilancio energetico complessivo deve includere gli azionamenti meccanici, l’aspirazione e l’intero sistema ausiliario.
La D3 utilizza un pannello di controllo Siemens e permette di impostare ricette che regolano durata e intensità delle vibrazioni. Questa funzione ha un valore industriale se le ricette vengono collegate a una famiglia di pezzi, al materiale, alla densità di impacchettamento e a criteri oggettivi di uscita. La ripetibilità non è semplicemente riprodurre sempre lo stesso tempo di vibrazione: significa ottenere risultati equivalenti con lotti che possono differire per quantità e geometria. Servono quindi criteri di controllo su residuo di polvere, integrità dei pezzi e tempo di processo.
Lo stato della validazione: una prova beta in un ambiente produttivo reale
Al momento dell’annuncio la D3 risulta in fase di beta testing presso FKM Additive Manufacturing, operatore che lavora con sistemi industriali per polimeri e metalli. La presenza di un partner produttivo è rilevante perché consente di esaminare problemi che possono non emergere in un dimostratore da fiera: variabilità dei job, disponibilità dei contenitori, manutenzione e passaggio fra operatori. I commenti preliminari riportati dalle aziende sono positivi, ma non costituiscono ancora uno studio indipendente con misure pubbliche di ore uomo risparmiate, percentuale di componenti danneggiati o costo per pezzo rispetto alle procedure precedenti.
Un confronto completo dovrebbe osservare diverse settimane di attività sullo stesso parco macchine. Oltre al tempo di disimballaggio, andrebbero misurati numero di interventi, polvere residuale, scarti da danneggiamento e tempi di riqualificazione del materiale recuperato. Sarebbe utile distinguere pezzi robusti e geometrie molto delicate, perché non hanno lo stesso rapporto ottimale fra durata della vibrazione e recupero. Il sistema sembra progettato proprio per permettere questa scelta, dando priorità alla protezione quando necessaria e al recupero più spinto quando la geometria lo consente.
La produttività di una fabbrica SLS si decide anche dopo l’ultima passata laser
La D3 estende la famiglia di soluzioni AM Solutions già attiva su macchine polimeriche più piccole e si inserisce in un percorso di automazione che comprende preparazione e alimentazione delle polveri. È un segnale di maturazione della stampa 3D industriale: quando l’impianto cresce e il tempo macchina è prezioso, i colli di bottiglia si spostano verso movimentazione, recupero, finitura e documentazione. Un ciclo di stampa veloce ha poco valore se richiede molte ore di lavoro manuale per estrarre i pezzi o se una parte consistente della produzione viene danneggiata in uscita.
I numeri di 90 chilogrammi, circa 20 minuti per un job in PA12 e recupero fino al 95% descrivono le capacità e le condizioni dichiarate; non devono essere trasformati in prestazioni garantite per ogni utilizzo. La proposta merita comunque attenzione perché affronta un problema tecnico concreto: gestire polvere e pezzi come flussi differenti, con una movimentazione più controllata, in una produzione a grandi lotti. La conferma industriale arriverà dalle misure di produttività, integrità dei componenti e qualità della polvere che i primi utilizzatori potranno documentare nel tempo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).