Dal modello grafico al pezzo fisico
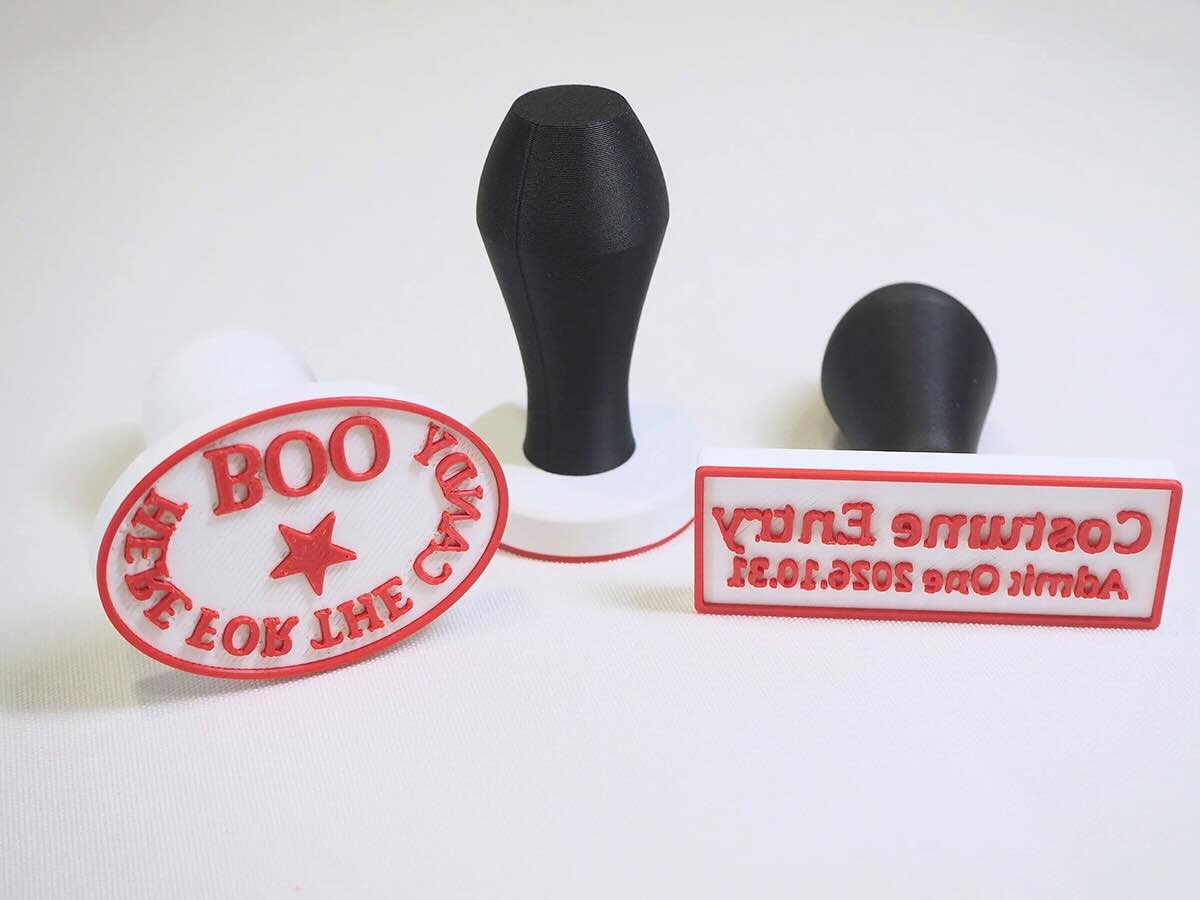
Con Stamp Maker la piattaforma MakerLab di Bambu Lab amplia gli strumenti di modellazione semplificata: un timbro può essere progettato da browser senza partire da un CAD generalista. La novità non consiste in una nuova tecnologia di deposizione, ma nell’integrazione di operazioni geometriche ricorrenti in un’interfaccia accessibile: composizione del motivo, scelta delle dimensioni reali, definizione della superficie stampante e generazione dei componenti da produrre. Il pubblico naturale comprende maker, piccole attività e laboratori che realizzano piccole serie personalizzate. Per valutare il servizio bisogna distinguere la rapidità del disegno dalla resa materiale del timbro: un file pronto per la stampa non garantisce automaticamente una buona impronta.
Dimensioni, testi e vettori
L’editor lavora in millimetri, con righello e griglia: una differenza sostanziale rispetto a un normale programma grafico, perché la dimensione dichiarata corrisponde alla dimensione del manufatto. È possibile inserire testo, icone, forme geometriche e grafica SVG, modificandone posizione, rotazione e scala. Per i timbri circolari è prevista anche la disposizione del testo lungo un arco. Tra le sagome predefinite figurano cerchi da 18 a 45 mm, rettangoli fino a 58 × 22 mm e formati ovali; è possibile inserire misure personalizzate. Occorre valutare in anteprima lo spessore minimo dei segni e la distanza tra elementi molto vicini: un tratto graficamente corretto può essere impossibile da riprodurre con la combinazione scelta di ugello, materiale e altezza di strato.
Rilievo, incavo e lettura dell’impronta
Un timbro richiede una geometria funzionale. Stamp Maker consente di impostare un motivo in rilievo o una soluzione incavata, lasciando alla parte in contatto con l’inchiostro superfici differenti. L’aspetto da verificare non è soltanto la leggibilità dell’anteprima, ma l’orientamento dell’immagine: per ottenere lettere leggibili sulla carta, la faccia stampante deve produrre un’impronta speculare rispetto al rilievo. Anche l’uniformità della pressione e la planarità della superficie sono decisive. Una piastra rigida stampata in PLA o PETG può risultare meno tollerante alle irregolarità del supporto rispetto a una gomma per timbri. Materiali elastici come TPU possono aiutare, ma durezza Shore, porosità superficiale e tipo d’inchiostro vanno provati.
Modello componibile ed esportazione
Il software mostra in 3D la faccia stampante, il corpo e l’impugnatura. Sono rappresentati sistemi di collegamento come filettature o innesti a baionetta; le parti possono essere esportate assieme oppure separate. I formati citati sono STL e 3MF, con il secondo che può conservare indicazioni utili per modelli multicolore. Un progetto può essere salvato anche in JSON per modifiche successive. Questo riduce l’attrito nel passaggio verso lo slicer, ma non elimina la necessità di controllare tolleranze degli innesti, orientamento delle superfici e supporti. Una stampa multicolore del corpo è soprattutto estetica; la scelta del materiale sulla superficie di timbratura rimane la variabile funzionale.
Funzioni gratuite e Pro
Le funzioni di base sono presentate come gratuite, mentre una licenza Pro con pagamento una tantum abilita, secondo la descrizione disponibile, caricamento di font TTF/OTF, piastre con contorni SVG personalizzati e cornici decorative aggiuntive. Un progetto che incorpora elementi Pro può richiedere la licenza per essere esportato. Prima di adottare lo strumento per un’attività commerciale occorre verificare sul sito condizioni d’uso, eventuali cambiamenti dei prezzi e libertà di sfruttamento dei file. Non è corretto interpretare la disponibilità di uno strumento online come un’autorizzazione universale a riprodurre marchi e disegni di terzi.
Cosa controllare nella stampa reale
Per i dettagli minuti, una calibrazione dell’estrusione e un ugello appropriato possono avere più importanza del modello di stampante. Un rilievo troppo basso tende a sporcare il fondo, mentre uno troppo alto può flettersi o rompersi. Conviene effettuare una piccola matrice di prova con linee sottili, scritte positive e negative, per verificare la qualità dell’impronta prima di produrre più esemplari. In applicazioni ripetitive è utile un supporto meccanico che distribuisca la pressione. Stamp Maker rappresenta quindi un’accelerazione della fase CAD per un’applicazione circoscritta, non una soluzione completa e già validata per qualunque tecnologia di timbratura.
Parametri di stampa e controllo dei difetti
La risoluzione teorica di un modello non coincide con quella del pezzo. La larghezza reale di una traccia FFF è legata al diametro dell’ugello, all’altezza del layer, alla viscosità del materiale e alla calibrazione del flusso. Un tratto di testo che misura pochi decimi di millimetro può scomparire nello slicing oppure fondersi con il tratto vicino. Per questo l’anteprima dello slicer resta un passaggio obbligatorio anche quando il modello viene generato da Stamp Maker: bisogna controllare il perimetro di lettere chiuse, la tenuta degli spigoli e l’eventuale presenza di isole di materiale non sostenute. Una prova con inchiostro reale completa il controllo digitale e consente di individuare in modo rapido problemi di contrasto o distribuzione della pressione.
Produzione ripetibile e piccoli lotti
Per un laboratorio che stampa decine di timbri personalizzati, l’interesse economico non è esclusivamente il costo della singola stampa. Contano anche tempo di preparazione, errori di trascrizione, gestione degli ordini e possibilità di recuperare un progetto già realizzato. Il salvataggio in JSON può aiutare a modificare testi e grafiche, ma il produttore non documenta in questa notizia un’interfaccia per generare automaticamente grandi quantità di file da un database esterno. Prima di promettere un flusso industriale automatizzato occorre verificare disponibilità di API, limiti di account e possibilità di salvare versioni immutabili degli ordini. In caso di produzione su richiesta, una procedura di controllo del nome, del carattere e dell’orientamento speculare può prevenire scarti banali ma frequenti.
Materiali a confronto
Il PLA è semplice da stampare e può servire per il manico o per dime, ma tende a essere rigido e può deformarsi in condizioni termiche sfavorevoli. Il PETG offre una maggiore duttilità, pur restando poco comprimibile per alcune superfici di timbratura. Un TPU morbido può distribuire meglio l’impronta, ma è più difficile da stampare con dettagli fini e presenta un comportamento dipendente dalla durezza. Nessuno dei tre materiali può essere definito universalmente migliore senza conoscere il solvente dell’inchiostro, il supporto da marcare e la quantità di impressioni previste. Il progetto grafico dovrebbe quindi includere una fase di selezione del materiale e non fermarsi alla generazione del file.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).