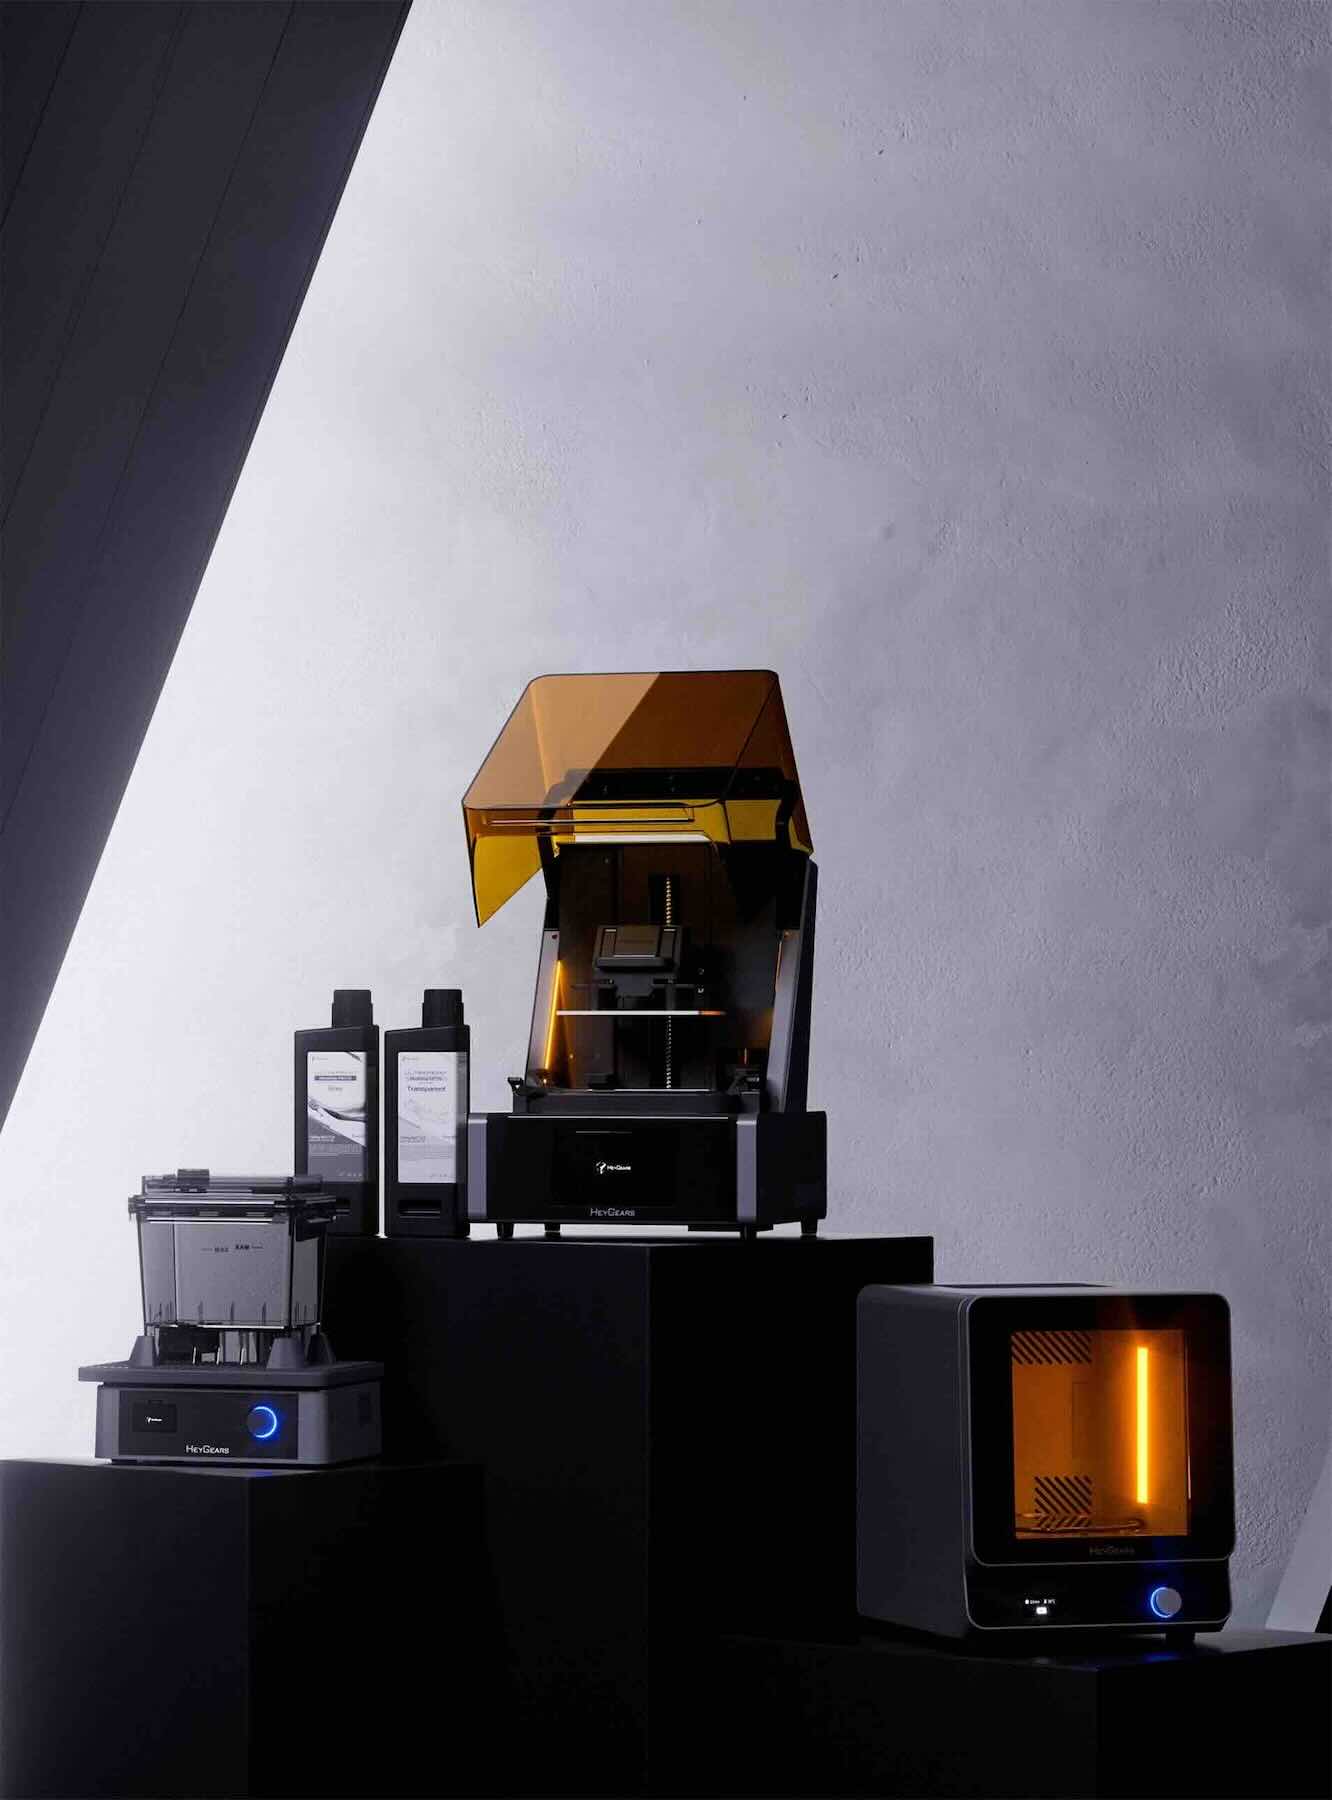
Una nuova scala per la piattaforma Reflex
HeyGears ha introdotto UltraCraft Reflex 2 Max, ampliando verso l’alto la famiglia di macchine per la produzione di componenti in resina. Il dato più immediato è il volume dichiarato di 353,3 × 198,7 × 400 mm. Il passaggio a una camera di costruzione più ampia apre la possibilità di realizzare pezzi voluminosi, oppure di collocare più componenti in uno stesso ciclo. Sono due utilizzi diversi e richiedono criteri di valutazione differenti: per il pezzo grande contano uniformità e controllo della deformazione, per la serie prevalgono ripetibilità, gestione dei supporti e post-lavorazione.
Confronto dimensionale e limiti del dato nominale
Il produttore afferma che il volume è 2,42 volte quello della Reflex 2 Pro. Questa è una misura geometrica dichiarata e non significa che ogni oggetto con quelle dimensioni esterne sia stampabile con qualsiasi orientamento. Altezza, ingombro dei supporti, drenaggio della resina e stabilità del pezzo durante il distacco possono limitare il volume effettivamente sfruttabile. Per le geometrie sottili, la superficie esposta per strato e le forze sul componente assumono un ruolo rilevante. Un confronto tecnicamente utile deve partire dalle stesse parti, con impostazioni documentate e identiche condizioni di lavaggio e polimerizzazione.
Produttività: una percentuale da contestualizzare
HeyGears presenta un aumento del 50% del numero di pezzi in un ciclo in una prova relativa a elementi elastomerici per calzature. È un risultato potenzialmente importante per produzioni ripetitive, ma resta legato a quella geometria, a quella strategia di orientamento e alle impostazioni della prova. Il tempo del singolo lavoro non dipende soltanto dal numero dei pezzi, e la produttività complessiva di un reparto comprende preparazione, scarico, lavaggio, post-curing e controlli. Senza questi tempi non è possibile tradurre direttamente l’aumento della capacità di carico in un’analoga riduzione del costo unitario.
Precisione e variabilità di processo
Fra i dati dichiarati compare una tolleranza di ±0,2 mm su caratteristiche di 100 mm. Prima di confrontarla con altre macchine occorre precisare materiale, geometria del campione, orientamento, post-curing e procedura di misura. Nella fotopolimerizzazione le differenze dimensionali possono derivare da esposizione, temperatura, ritiro della resina e successiva polimerizzazione. È possibile ottenere un buon risultato in un campione e una variabilità maggiore su pezzi spessi, sottili o irregolari. Il dato di catalogo è quindi un punto di partenza per progettare prove di accettazione, non una promessa di precisione assoluta.
Dove può essere utile
Le applicazioni plausibili includono dime, modelli, componenti funzionali compatibili con la resina selezionata e piccoli lotti di parti personalizzate. Nel settore calzaturiero o negli elementi elastomerici la risposta meccanica dopo post-cura è determinante; in ambito dentale o medicale occorrono invece materiali e workflow specificamente autorizzati per l’uso previsto. Le applicazioni non sono intercambiabili: una resina rigida da prototipazione non sostituisce una elastomerica, così come la dimensione della macchina non certifica automaticamente un impiego regolato.
Una valutazione industriale completa
L’acquisto di una macchina più grande si giustifica soprattutto verificando il flusso reale. Conviene testare almeno un pezzo che sfrutti la corsa in Z, un piatto fitto di elementi ripetitivi e una geometria con pareti sottili. Vanno registrati scarti, materiali impiegati, tempi di attesa e manodopera. Il miglioramento è misurabile se rimane stabile su lotti successivi e non aumenta la quota di rilavorazioni. Al momento gli incrementi pubblicizzati sono affermazioni di HeyGears: mancano prove comparative indipendenti sufficienti per attribuirli a tutti i casi d’uso.
Un protocollo per confrontare le prestazioni
Il confronto fra la nuova macchina e le alternative richiederebbe una serie di provini e di componenti rappresentativi, non soltanto campioni costruiti nelle condizioni più favorevoli. La registrazione del volume di resina impiegato, del numero dei supporti, del tempo di ciclo e delle operazioni successive può evidenziare differenze che un catalogo non mostra. È importante misurare anche la dispersione dei risultati: una media dimensionale accettabile non garantisce che tutti i componenti rientrino nella tolleranza richiesta. Le variabili da mantenere costanti comprendono orientamento, software, temperatura, materiale e post-cura. Solo dopo una sequenza di lotti con esito ripetibile si può stimare un costo per pezzo, tenendo conto dei fallimenti e dell’eventuale necessità di controllare ogni elemento. I dati commerciali sono utili per scegliere la prova, non per sostituirla.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).