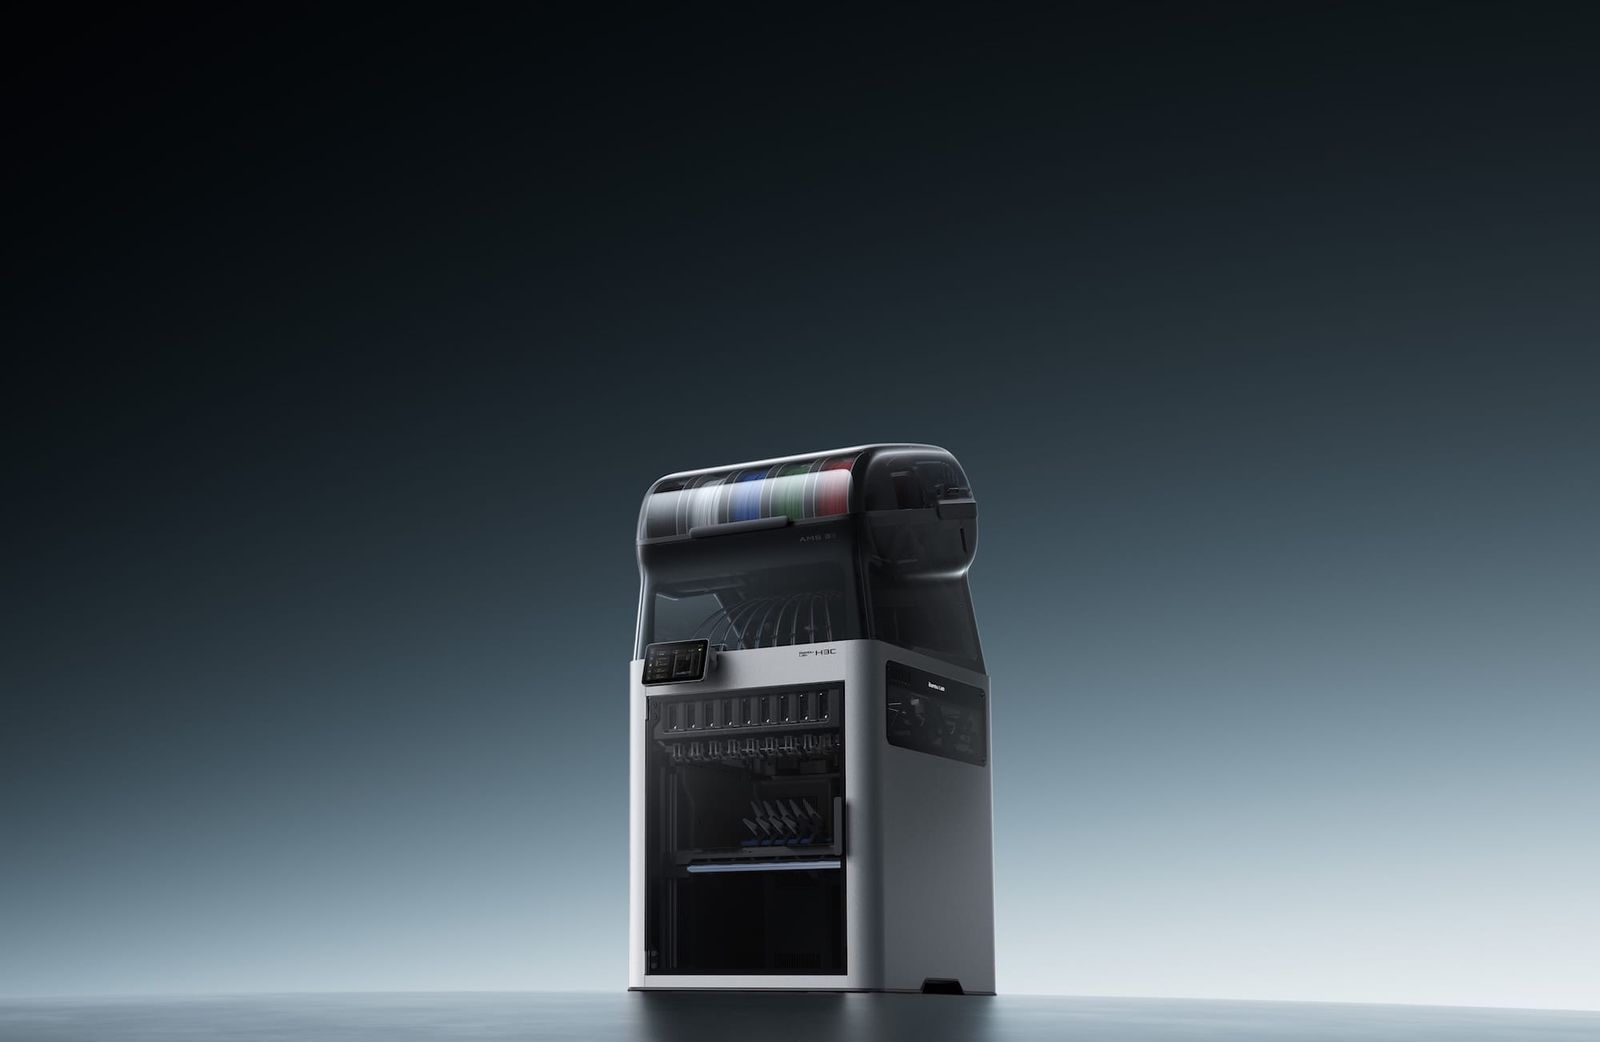
La presentazione della Bambu Lab H3C del 3 novembre 2026 porta dati tecnici verificabili a una macchina che, fino a pochi giorni prima, era conosciuta soprattutto attraverso anticipazioni e documenti di certificazione. La novità non è semplicemente l’aumento del numero di colori utilizzabili. È la scelta di organizzare la stampante intorno a nove utensili con percorsi di alimentazione e sistemi di riscaldamento dedicati, un’impostazione che cambia la gestione delle transizioni tra polimeri, diametri di ugello e condizioni di estrusione. La H3C si colloca così in una fascia in cui la distinzione fra desktop avanzato e piccolo sistema produttivo richiede di esaminare non solo la velocità della macchina, ma anche la preparazione dei materiali e l’affidabilità nelle stampe lunghe.
Perché il cambio materiale è ancora un problema nella FFF
Una stampante con un solo ugello deve evacuare una parte del polimero presente nella zona di fusione prima di depositarne uno differente. Lo spurgo richiede tempo, consuma materiale e non elimina sempre immediatamente la contaminazione fra colori o formulazioni. Passare dal PLA a un supporto solubile, da una mescola rigida a un elastomero oppure da un colore molto scuro a uno chiaro richiede condizioni di transizione differenti. Per questo la quantità di bobine collegate a una macchina non coincide con la sua capacità di alternarle senza costo operativo.
Un sistema con utensili separati affronta il problema in modo diverso: conserva ogni polimero nel proprio circuito, lo riscalda quando serve e richiama l’utensile appropriato. In cambio introduce organi di aggancio, allineamento geometrico, connessioni elettriche e logiche di controllo più complesse. L’interesse della H3C sta nell’avere progettato attorno a queste esigenze l’intera architettura, non nell’avere aggiunto a una stampante tradizionale un accessorio di alimentazione esterno.
Swaptek: nove PrintTool e transizioni dichiarate in sei secondi
Il sistema Swaptek dispone di nove PrintTool, ciascuno associato a un percorso di filamento e a un proprio riscaldatore. Il materiale rimane caricato e la testa da utilizzare successivamente può essere preriscaldata mentre quella attiva sta completando un segmento. Il cambio meccanico è indicato in circa 3,4 secondi e il passaggio operativo da un materiale al successivo può scendere a sei secondi. Sono valori di funzionamento dichiarati per condizioni ottimizzate: non rappresentano il tempo di una qualsiasi transizione, perché geometria, temperatura, stabilizzazione e calibrazione possono richiedere interventi aggiuntivi.
La differenza fra il tempo del movimento di aggancio e quello dell’intero cambio è decisiva quando si confrontano piattaforme differenti. Un ciclo comprende almeno la conclusione dell’estrusione, il deposito dell’utensile, il prelievo del successivo, l’eventuale compensazione termica, un piccolo adescamento e la ripresa del percorso. Ridurre uno solo di questi passaggi non garantisce una riduzione proporzionale del tempo totale. In un oggetto con centinaia di cambi, tuttavia, anche pochi secondi per transizione incidono concretamente sulla durata complessiva del lavoro.
Ugelli di diametro differente nello stesso componente
La H3C permette di associare a utensili diversi ugelli da 0,2, 0,4, 0,6 e 0,8 mm. La disponibilità di diametri differenti non è solo una questione di velocità. Un ugello fine può essere destinato a una zona con dettagli superficiali, mentre uno maggiore può depositare il riempimento o le porzioni strutturali meno sensibili alla risoluzione. Si apre anche la possibilità di utilizzare un utensile riservato a materiali abrasivi, evitando di farli passare dove non sono necessari.
Il software di preparazione deve però pianificare percorsi coerenti con i diversi diametri e le rispettive altezze di strato. Per questo la funzione non equivale semplicemente a cambiare un valore nel profilo di slicing: servono coordinamento delle geometrie, corretto trattamento delle interfacce e compensazione delle posizioni relative. Il vantaggio reale dipenderà dalla varietà dei componenti stampati e dalla capacità del programma di evitare transizioni superflue, non dalla sola presenza di nove posizioni di parcheggio.
FlexFeed e il problema del TPU molto morbido
Un capitolo a parte riguarda il sistema FlexFeed, pensato per filamenti da 1,75 e 2,85 mm. Gli elastomeri molto morbidi si piegano facilmente nel tratto fra ingranaggi di trascinamento e zona calda; la compressione del filamento può generare instabilità di portata e richiedere velocità prudenti. Un materiale con sezione maggiore può risultare meno incline al cedimento per flessione nell’alimentazione, ma deve essere gestito da un percorso e da una cinematica progettati appositamente.
La configurazione proposta per TPU fino a Shore 75A impiega un’alimentazione dedicata e un controllo della tensione. Il confronto di portata fino a tre volte superiore rispetto a una stampante tradizionale è un dato annunciato per specifiche condizioni, non una prestazione automaticamente replicabile con ogni elastomero. Durezza Shore, diametro, additivi, contenuto di umidità e geometria del pezzo possono modificare radicalmente l’esito della stampa. Anche la tenuta delle interfacce fra TPU e polimeri rigidi richiede verifiche applicative, non soltanto la dimostrazione che entrambi siano estrudibili.
AMS 3H: conservazione, alimentazione e asciugatura dei filamenti
Il sistema AMS 3H fa parte della struttura della macchina e ospita nove bobine in vani protetti. La gestione automatica comprende identificazione e instradamento verso il PrintTool selezionato. Due posizioni permettono l’essiccazione con temperatura massima dichiarata di 85 °C, anche durante la stampa. L’integrazione risponde a un problema concreto: per poliammidi, policarbonati e numerosi compositi la presenza di acqua nel filamento può compromettere superficie, stabilità del flusso, porosità e proprietà meccaniche.
Essiccare il materiale durante l’utilizzo non equivale però a conoscere automaticamente il suo stato igrometrico. La temperatura corretta dipende dalla formulazione, dalle indicazioni del produttore del filamento e dal tempo necessario a rimuovere l’umidità. Alcuni materiali non tollerano senza conseguenze un trattamento troppo caldo. Collegando ulteriori sistemi AMS, la H3C può gestire configurazioni che arrivano fino a 24 materiali, ma la disponibilità di 24 bobine non cancella i limiti di compatibilità chimica, adesione interstrato e temperatura fra i materiali effettivamente usati nello stesso componente.
Camera, temperature e prestazioni cinematiche
Il volume di costruzione dichiarato è di 330 × 320 × 325 mm. L’ugello raggiunge 350 °C, il piano 120 °C e la camera dispone di riscaldamento attivo fino a 65 °C. Sono valori che ampliano la scelta dei tecnopolimeri rispetto alle stampanti aperte, soprattutto per la gestione del ritiro termico, ma non rendono automaticamente processabile qualsiasi materiale ad alta temperatura. Il comportamento di un grande componente in policarbonato o poliammide caricata resta legato a geometria, adesione, ventilazione, essiccazione e permanenza alle temperature di esercizio.
Le massime dichiarate di 1.400 mm/s e 25.000 mm/s² descrivono le capacità cinematiche in condizioni particolari, non la velocità media con cui verrà realizzato un oggetto. Nei percorsi brevi l’accelerazione può impedire di raggiungere la punta di velocità; nelle sezioni con elevato volume depositato il limite diventa spesso la portata termica dell’hotend. Anche il raffreddamento e la qualità superficiale determinano la velocità effettiva utilizzabile. Un confronto rigoroso dovrà misurare tempi completi di stampa, qualità dimensionale e scarti con modelli identici.
Calibrazione dei nove utensili e controllo durante la costruzione
Nove ugelli richiedono riferimenti geometrici stabili. Ogni utensile deve raggiungere la stessa posizione nominale sul pezzo, pur avendo propri scostamenti di fabbricazione, riscaldamento e serraggio. La H3C integra procedure automatiche di aggancio, compensazione degli offset e livellamento. La piattaforma comprende inoltre sistemi di visione per individuare alcune anomalie della stampa. Una funzione opzionale di controllo geometrico viene associata a una precisione dichiarata inferiore a 50 micrometri nell’area utile, ma richiede una valutazione indipendente della procedura e delle condizioni di misura.
Questo punto è particolarmente importante per componenti che devono essere assemblati. Una parete con due materiali può avere errori localizzati anche se ogni singolo utensile stampa bene da solo. Le transizioni possono causare piccole discontinuità, accumuli o interstizi fra depositi. Il parametro da verificare non sarà quindi soltanto l’accuratezza dimensionale di un cubo stampato con un ugello, ma la ripetibilità dell’allineamento dopo molte sequenze di sostituzione e dopo il riscaldamento prolungato della camera.
Il costo reale del multimateriale e le prove che mancano
Il prezzo europeo comunicato per la configurazione H3C con AMS 3H è di 2.499 euro, IVA inclusa. È un riferimento commerciale utile, ma il costo di esercizio include bobine, utensili, ugelli, manutenzione, energia, scarti, eventuale supporto solubile e tempo di preparazione. L’esame del rendimento deve distinguere un oggetto da esposizione con molti colori da un componente funzionale che richiede tre polimeri e tolleranze strette. Una macchina può essere più veloce in una dimostrazione e meno conveniente in un servizio produttivo, se le lavorazioni accessorie e gli errori incidono sul costo complessivo.
Le prove da osservare riguardano stampe di lunga durata con centinaia di cambi, compatibilità con filamenti di produttori differenti, gestione degli inceppamenti, manutenzione dei punti di aggancio, scarti effettivi e ripetibilità su lotti. Sarà importante verificare anche la resistenza delle giunzioni fra materiali rigidi e flessibili, nonché il comportamento delle dimensioni dopo cicli termici ripetuti. La H3C introduce un’architettura notevole per il desktop multimateriale, ma la sua maturità produttiva si misurerà sui componenti reali e non sulla sola rapidità di una sequenza video.
Una presentazione che completa le anticipazioni di ottobre
Gli elementi pubblicati durante ottobre avevano già mostrato l’esistenza della H3C e la presenza di nove posizioni utensile. Il lancio del 3 novembre aggiunge ciò che mancava: definizione del meccanismo Swaptek, sistema AMS 3H, gestione del TPU, temperature, dimensioni e prezzo. È quindi un aggiornamento di prodotto sostanziale, non un secondo annuncio dello stesso teaser. Il punto più interessante per la stampa 3D è che il cambio materiale viene affrontato come problema di sistema, coinvolgendo hardware, software, conservazione e controllo. Il successo dipenderà dalla qualità con cui questi elementi lavoreranno insieme nelle applicazioni quotidiane.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).