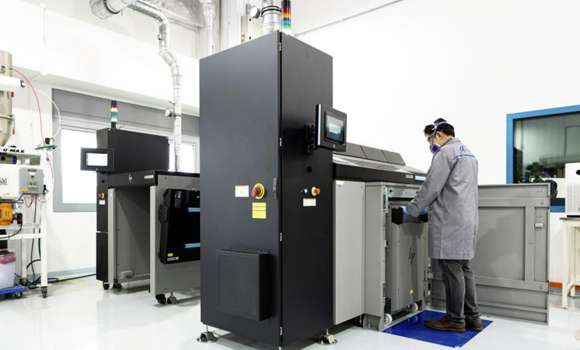
Dou Yee porta il Metal Binder Jetting verso la produzione con HP e NAMIC
Dou Yee Technologies sta ampliando le proprie capacità nella produzione additiva metallica con un programma dedicato al Metal Binder Jetting, sviluppato intorno alla piattaforma HP Metal Jet e costruito in collaborazione con HP, il National Additive Manufacturing Innovation Cluster di Singapore e le infrastrutture di ricerca dell’A*STAR Additive Innovation Centre. L’obiettivo non è semplicemente aggiungere una nuova stampante 3D al parco macchine dell’azienda, ma creare un percorso industriale ripetibile che porti dalla scelta dell’applicazione e dalla qualifica del materiale fino alla produzione. È una differenza importante: Dou Yee possiede quasi trent’anni di esperienza nella metallurgia delle polveri e soprattutto nel Metal Injection Moulding, quindi per l’azienda il Binder Jetting rappresenta meno una rottura tecnologica che un’estensione digitale di processi di debinding e sintering già profondamente conosciuti.
Il programma nasce formalmente dal Memorandum of Understanding firmato il 16 ottobre 2025 da Dou Yee Technologies, HP e NAMIC durante il Global AM Summit di Singapore. I tre partner avevano indicato fin dall’inizio tre obiettivi: accelerare la qualificazione delle applicazioni, definire un percorso chiaro dal development alla produzione scalata e rafforzare la capacità manifatturiera locale attraverso processi digitali. I settori prioritari identificati comprendevano tooling, automotive e medicale.
Nel settembre 2026 Dou Yee ha iniziato a comunicare più apertamente lo sviluppo delle proprie capacità di Metal Binder Jetting. I primi materiali del programma ruotano attorno agli acciai inox 316L e 17-4PH, che costituiscono anche i due materiali certificati principali dell’ecosistema HP Metal Jet. La piattaforma HP si sta nel frattempo espandendo verso rame, tool steel, superleghe di nichel e carburi cementati, aprendo una roadmap che potrebbe portare Dou Yee ben oltre gli acciai inossidabili iniziali.
Dou Yee arriva al Binder Jetting dal MIM, non dalla stampa 3D
Questo è probabilmente l’elemento più importante per capire il progetto.
Dou Yee Technologies è stata fondata nel 1996 ed è specializzata da decenni in:
- Metal Injection Moulding;
- Ceramic Injection Moulding;
- precision machining;
- heat treatment;
- tooling;
- assembly;
- powder metallurgy.
La società serve settori medicali, automotive, consumer, industriali e semiconductor e possiede impianti a Singapore e in Cina.
Il Metal Binder Jetting utilizza una catena metallurgica molto vicina a quella del MIM.
| Fase | Metal Injection Moulding | Metal Binder Jetting |
|---|---|---|
| Materia prima | polvere + binder pre-miscelati | letto di polvere + binder depositato |
| Formazione geometria | injection moulding | stampa inkjet layer-by-layer |
| Stato iniziale | green part | green part |
| Rimozione binder | debinding | curing/debinding a seconda del workflow |
| Densificazione | sintering | sintering |
| Tooling | stampo necessario | nessuno stampo |
| Personalizzazione | costosa | digitale |
| Alta produzione | molto competitiva | dipende da nesting, sintering e applicazione |
La vera differenza non è quindi la metallurgia finale.
È come viene creata la green part.
Nel MIM bisogna prima costruire uno stampo.
Nel Binder Jetting la geometria cambia semplicemente cambiando file.
Binder Jetting non fonde il metallo durante la stampa
È un’altra distinzione fondamentale.
Nella Laser Powder Bed Fusion:
laser → fusione della polvere → solidificazione del metallo.
Nel Metal Binder Jetting:
powder spreading → deposizione selettiva binder → green part → debinding/sintering.
Durante la stampa HP Metal Jet la polvere non viene fusa.
Le testine inkjet depositano un legante nelle regioni corrispondenti alla sezione del componente.
Il risultato iniziale è quindi un corpo relativamente fragile nel quale le particelle metalliche sono tenute insieme dal binder.
Soltanto durante la successiva sinterizzazione le particelle metalliche densificano formando il componente finale.
La macchina stampa rapidamente perché non deve fondere ogni voxel di metallo
Questa caratteristica permette al Binder Jetting di separare la velocità di deposizione dalla quantità di energia necessaria a fondere il materiale.
La piattaforma HP Metal Jet S100 utilizza sei printhead HP Thermal Inkjet distribuiti su due print bar, per un totale dichiarato di 63.360 nozzle.
Le specifiche storiche della S100 indicano:
| Parametro | HP Metal Jet S100 |
|---|---|
| Area XY effettiva | 430 × 309 mm |
| Altezza massima configurazione originaria | fino a 200 mm |
| Layer | 35–140 µm |
| Risoluzione XY nominale | 1200 dpi |
| Printhead | 6 Thermal Inkjet |
| Nozzle totali | 63.360 |
| Build rate dichiarato | fino a 1.990 cm³/h |
HP ha successivamente differenziato la piattaforma in configurazioni orientate a differenti livelli di produzione: l’attuale S100P, pensata per production, offre un volume effettivo di circa 430 × 309 × 100 mm, mentre la più accessibile S100D integra il curing nella stampante e utilizza un’altezza di build di circa 40 mm.
Questi numeri descrivono però la capacità di elaborazione della piattaforma, non il numero di componenti metallici finiti prodotti ogni ora.
Dopo la stampa rimangono ancora curing, depowdering e soprattutto sintering.
1200 dpi non significa accuratezza di 21 micrometri
Il numero può facilmente essere interpretato male.
1200 dpi corrispondono teoricamente a una distanza di indirizzamento di circa 21 µm, ma non significa che una parte Metal Jet abbia automaticamente una tolleranza dimensionale di ±21 µm.
La dimensione finale dipende anche da:
- powder particle size;
- binder spreading;
- green-part handling;
- densificazione;
- shrinkage;
- orientamento;
- geometria;
- furnace uniformity;
- post-processing.
Quindi:
printhead addressability ≠ dimensional accuracy finale.
La fase critica del Binder Jetting inizia proprio dopo l’uscita dalla stampante.
Il componente si restringe durante la sinterizzazione
Durante il sintering le particelle metalliche si avvicinano e i pori diminuiscono.
La parte subisce quindi un restringimento significativo.
Il CAD stampato deve essere preventivamente scalato per compensare questa contrazione.
Non basta però utilizzare una percentuale uniforme.
Il comportamento può variare in funzione di:
- materiale;
- orientamento;
- massa locale;
- spessore;
- distribuzione termica;
- densità iniziale;
- nesting nel forno.
Questo rende la conoscenza del sintering uno degli asset più importanti di Dou Yee.
Un operatore con decenni di esperienza MIM possiede già competenze su problemi come:
shrinkage → distortion → furnace cycle → density → mechanical properties.
Ed è proprio qui che il progetto è più interessante di una semplice installazione HP
Acquistare una Metal Jet non crea automaticamente capacità produttiva.
Per arrivare a produzione servono:
- caratterizzazione polvere;
- definizione parametri di stampa;
- green-part handling;
- depowdering;
- debinding/curing;
- sintering profile;
- compensation del ritiro;
- controllo dimensionale;
- caratterizzazione metallurgica;
- qualifica della parte.
Dou Yee possiede già una larga parte delle competenze nelle fasi 3–10 grazie al MIM.
HP fornisce principalmente il motore digitale di creazione della green part.
NAMIC e A*STAR contribuiscono invece a sviluppo applicativo, testing, qualification e trasferimento tecnologico.
Il ruolo di NAMIC è accelerare l’adozione, non produrre direttamente i componenti
NAMIC è una piattaforma nazionale ospitata da A*STAR e sostenuta dalle principali istituzioni singaporiane per ricerca, industria e sviluppo economico.
Il suo ruolo nel progetto è principalmente:
- coordinare ecosistema e partner;
- favorire test industriali;
- supportare qualification;
- facilitare il passaggio R&D → produzione;
- creare competenze locali.
Il Memorandum of Understanding del 2025 stabiliva esplicitamente che i partner avrebbero lavorato su industry pilots per dimostrare e qualificare applicazioni Binder Jetting rispetto agli standard industriali.
Quindi:
MoU ≠ ordine commerciale
e
pilot qualification ≠ produzione seriale già avviata.
Il programma serve esattamente a costruire quel passaggio.
A*STAR Additive Innovation Centre aggiunge l’infrastruttura di validazione
L’Additive Innovation Centre è ospitato dal Singapore Institute of Manufacturing Technology e sostenuto da NAMIC.
L’AIC dispone di capacità che coprono l’intera catena AM:
| Fase | Capacità AIC |
|---|---|
| Design | DfAM, topology optimisation, simulation |
| Feedstock | caratterizzazione fisica e chimica |
| Process | sviluppo parametri |
| Post-processing | heat treatment |
| Inspection | X-ray, CT, metrologia |
| Qualification | testing e validation |
| Scale-up | pilot batch production |
Questa struttura è particolarmente adatta al Binder Jetting perché il risultato non dipende soltanto dalla stampante.
La possibilità di correlare:
polvere → parametri → sintering → CT → proprietà
è essenziale per arrivare a una vera process qualification.
316L e 17-4PH sono il punto di partenza più logico
HP Metal Jet dispone già di due materiali certificati principali.
316L
È un acciaio inox austenitico caratterizzato da:
- elevata resistenza alla corrosione;
- buona duttilità;
- elevato allungamento;
- buone proprietà a temperature elevate.
Applicazioni tipiche includono:
- medicale;
- automotive;
- oil & gas;
- chimica;
- food processing;
- consumer.
17-4PH
È invece un acciaio inox martensitico precipitation-hardening.
Offre:
- maggiore resistenza meccanica;
- buona resistenza all’usura;
- buona resistenza alla corrosione;
- proprietà modificabili attraverso heat treatment.
Viene utilizzato frequentemente in:
- tooling;
- medicale;
- aerospace;
- automotive;
- industrial equipment.
La scelta dei due materiali permette quindi di coprire una parte molto ampia delle applicazioni target del progetto Dou Yee.
“Materiale qualificato” non significa “qualsiasi parte qualificata”
Questa distinzione è particolarmente importante.
La qualifica può avvenire a livelli differenti.
| Livello | Cosa significa |
|---|---|
| Material qualification | il materiale funziona in modo controllato sulla piattaforma |
| Process qualification | una finestra di processo è stata validata |
| Application qualification | una specifica parte soddisfa i requisiti |
| Regulatory certification | la parte/processo soddisfa requisiti normativi applicabili |
Un HP Metal Jet SS 316L certificato sulla piattaforma non rende automaticamente approvato un componente medicale.
Un implant, uno strumento chirurgico o un componente automotive safety-critical richiederà comunque la propria validation.
Quindi:
qualified material ≠ certified end-use part.
HP indica che 316L e 17-4PH soddisfano standard MPIF applicabili
La piattaforma è stata sviluppata per ottenere, dopo sintering, proprietà coerenti con standard della Metal Powder Industries Federation.
HP dichiara inoltre densità sinterizzate tipicamente superiori al 96% nella documentazione tecnica generale della tecnologia.
Ma anche questo numero deve essere contestualizzato.
96% density ≠ zero porosity.
E soprattutto la densità effettiva dipende da materiale e process recipe.
Per componenti sottoposti a fatigue, pressione o requisiti molto elevati la distribuzione e morfologia dei pori possono essere altrettanto importanti della semplice densità media.
Il Binder Jetting produce proprietà quasi isotrope, ma il sintering rimane determinante
Uno dei vantaggi del processo rispetto ad alcune tecnologie layerwise melting è che la parte finale viene densificata globalmente nel forno.
Questo può ridurre alcune anisotropie fortemente associate alla direzione di deposizione.
Ma “isotropic” non significa che:
- ogni geometria abbia proprietà identiche;
- ogni orientamento sia irrilevante;
- shrinkage sia perfettamente uniforme.
Green density e condizioni del forno continuano a influire sul risultato.
Il rame è un materiale particolarmente interessante per la tecnologia
HP sta sviluppando e qualificando copper per applicazioni ad alta conducibilità legate soprattutto a:
- thermal management;
- electrification;
- electrical components.
Il Binder Jetting possiede qui un potenziale vantaggio particolare.
Il rame è difficile da processare con alcuni sistemi laser tradizionali a causa dell’elevata riflettività e conducibilità termica.
Nel Binder Jetting non è necessario assorbire energia laser durante la formazione della geometria.
La vera difficoltà viene spostata sul sintering.
Ciò non significa che il rame sia automaticamente semplice: elevata densità, controllo ossigeno e stabilità dimensionale rimangono sfide importanti.
Rame in sviluppo ≠ rame già qualificato nel programma Dou Yee
È importante non anticipare troppo la roadmap.
HP nel 2026 indica esplicitamente copper fra i materiali in sviluppo per Metal Jet.
Questo dimostra che la piattaforma tecnologica può muoversi in quella direzione.
Ma l’esistenza di coupon o prove materiali non equivale automaticamente a una linea Dou Yee già pronta per produrre rame commercialmente.
La distinzione corretta è:
evaluation/development → qualification → application validation → production.
Le superleghe di nichel aprono un mercato completamente diverso
Nel 2025 HP ha già annunciato progressi su leghe come IN718, attraverso partner dell’ecosistema Metal Jet.
Nel 2026 l’azienda ha ampliato il proprio sviluppo verso altre superleghe, comprese composizioni ad alta temperatura come M247LC.
Le applicazioni potenziali includono:
- aerospace;
- turbine;
- energy;
- high-temperature components.
Il vantaggio del Binder Jetting è particolarmente interessante per alcune leghe considerate difficili da saldare.
Dato che il processo non utilizza una rapida fusione laser layer-by-layer, evita alcuni fenomeni di cracking tipici delle solidificazioni estremamente rapide.
Ma la fase di sintering delle superleghe è a sua volta complessa.
Quindi:
no laser cracking ≠ material processing senza difficoltà.
WC-Co sarebbe ancora più diverso
HP sta inoltre lavorando sul tungsten carbide-cobalt, WC-Co.
Non è semplicemente “un altro metallo”.
È un cemented carbide composto da particelle molto dure di carburo di tungsteno tenute insieme da una fase metallica, tipicamente cobalto.
Applicazioni:
- cutting tool;
- wear component;
- nozzle;
- tooling;
- drilling.
La possibilità di realizzare WC-Co mediante Binder Jetting sarebbe particolarmente interessante per geometrie di utensili con:
- canali di raffreddamento interni;
- forme complesse;
- piccoli lotti;
- custom tooling.
Ma densificazione, grain growth e distribuzione della fase Co devono essere controllati attentamente.
È quindi più corretto parlare di roadmap di sviluppo che di materiale già pronto per la produzione Dou Yee.
Il vero vantaggio rispetto al MIM è eliminare lo stampo
Il MIM diventa estremamente competitivo quando il volume aumenta.
Ma costruire un mold può richiedere:
- settimane;
- engineering;
- machining;
- migliaia o decine di migliaia di euro.
Per un lotto da dieci componenti complessi può non avere senso.
Binder Jetting elimina questa barriera.
Questo rende particolarmente interessante la regione:
high mix / low-to-medium volume.
NAMIC e Dou Yee citano esplicitamente questo scenario.
Il cliente può teoricamente produrre:
50 parti A
poi
20 parti B
poi
100 parti C
senza costruire tre stampi differenti.
Ma “tool-less” non significa “zero setup”
Ogni nuova parte richiede comunque:
- DfAM;
- compensazione shrinkage;
- nesting;
- parameter validation;
- fixture eventualmente necessarie per sintering;
- inspection.
Il Binder Jetting elimina lo stampo di formatura, non l’intero lavoro di industrializzazione.
Il sintering può diventare il vero collo di bottiglia
La stampante HP può produrre molti green part rapidamente e riempire tridimensionalmente il build volume.
Ma tutti questi componenti devono poi essere densificati.
Il forno possiede:
- volume limitato;
- ciclo termico;
- heating/cooling time;
- atmosfera;
- capacità di carico.
Se aumenta il numero di printer senza aumentare la capacità di sintering, il bottleneck si sposta semplicemente a valle.
Questo è uno dei motivi per cui Dou Yee è un partner interessante: possiede già infrastrutture e know-how proprio nelle fasi termiche della powder metallurgy.
Printing throughput ≠ production throughput
È una distinzione fondamentale per qualsiasi sistema sinter-based.
La produttività industriale reale è:
printing + curing + depowdering + sintering + finishing + inspection.
Non:
print speed della sola macchina.
La stessa HP propone Metal Jet attraverso configurazioni di fabbrica che possono includere:
- più printer;
- più build unit;
- curing station;
- powder management;
- depowdering;
- vacuum furnace.
Questo mostra chiaramente che la stampante è soltanto una stazione della linea.
La produzione può essere impilata tridimensionalmente
Un vantaggio del Binder Jetting rispetto alla LPBF è l’assenza di supporti metallici saldati alla build plate.
Il powder bed sostiene le parti.
Questo permette teoricamente di disporre più componenti a differenti quote Z all’interno dello stesso job.
Il volume può quindi essere sfruttato come vero volume tridimensionale di nesting.
In LPBF metallica, invece, le parti devono generalmente essere ancorate alla piastra mediante supporti.
Per piccole parti questo può determinare una differenza enorme nella produttività.
No support ≠ nessun vincolo geometrico
Anche Binder Jetting ha le proprie regole di Design for Manufacturing.
Bisogna considerare:
- resistenza della green part;
- possibilità di depowdering;
- rischio di rottura;
- sintering distortion;
- rimozione della polvere dalle cavità;
- spessori minimi;
- aspect ratio.
Una geometria può essere perfettamente stampabile ma deformarsi durante il sintering.
Il design deve quindi essere pensato non soltanto per il printer, ma per l’intero ciclo.
Il green part è fragile
Prima del sintering le particelle sono tenute insieme soltanto dal binder.
Questo significa che operazioni come:
- estrazione dal powder bed;
- depowdering;
- movimentazione;
devono essere eseguite senza rompere o deformare il componente.
Una parte con una sottilissima appendice può sopravvivere perfettamente dopo sintering ma rompersi quando è ancora green.
La green strength diventa quindi una vera proprietà di processo.
L’assenza del laser riduce alcune barriere di sicurezza ma non elimina la gestione polveri
Metal Binder Jetting non utilizza una sorgente laser ad alta potenza nel powder bed.
Questo elimina alcuni elementi come:
- melt pool;
- spatter;
- laser optics;
- residual stress termico associato alla fusione.
Ma rimangono polveri metalliche fini.
Servono quindi comunque procedure per:
- aspirazione;
- contenimento;
- DPI;
- powder recovery;
- contaminazione incrociata;
- gestione polveri combustibili quando applicabile.
HP ha infatti continuato nel 2026 a sviluppare sistemi dedicati di contained powder management per la piattaforma Metal Jet.
Binder Jetting e LPBF non sono semplicemente “veloce contro lento”
I due processi hanno vantaggi differenti.
| Metal Binder Jetting | Laser PBF |
|---|---|
| nessuna fusione durante stampa | fusione diretta |
| generalmente niente supporti saldati | supporti spesso necessari |
| alta capacità di nesting | nesting principalmente XY |
| sintering obbligatorio | parte già metallica dopo build |
| shrinkage significativo | shrinkage molto inferiore |
| residual stress generalmente ridotto | residual stress importante |
| green-part handling | part removal dalla plate |
| ottimo potenziale piccole parti/volume | ottimo per alta complessità e prestazioni |
Dou Yee offre già anche tecnologie additive differenti.
Il nuovo programma non sostituisce necessariamente la LPBF.
Aggiunge una nuova regione economica e produttiva.
Per alcune parti il MIM continuerà a essere migliore
Supponiamo di dover produrre:
2 milioni di piccoli componenti identici ogni anno.
Se la geometria può essere stampata a iniezione, il costo del mold viene distribuito su milioni di unità.
MIM può quindi diventare estremamente competitivo.
Binder Jetting può essere superiore quando il volume è inferiore o il design cambia frequentemente.
Il break-even dipende da:
- costo mold;
- numero parti;
- geometria;
- nesting;
- furnace utilization;
- finishing.
La strategia Dou Yee è interessante proprio perché l’azienda potrà potenzialmente offrire entrambe le tecnologie, scegliendo quella più adatta al volume del cliente.
Binder Jetting può anche diventare un ponte verso il MIM
Un’applicazione interessante potrebbe seguire questa progressione:
prototipo → 100 parti Binder Jet → 1.000 parti Binder Jet → domanda cresce → mold → MIM.
Il materiale e molti processi downstream rimangono simili.
Il cliente può quindi validare geometria e mercato prima di finanziare lo stampo.
In questo scenario Metal Jet non sostituisce MIM.
Lo prepara.
Oppure può produrre parti che non arrivano mai al MIM
Se ogni componente è differente o il volume rimane basso, lo stampo non viene mai giustificato.
Esempi possono essere:
- medical device personalizzati;
- tooling;
- replacement part;
- componenti industriali speciali;
- serie automotive limitate.
Qui il processo digitale rimane economicamente interessante per tutta la vita del prodotto.
Il medicale è uno dei settori più logici per Dou Yee
Dou Yee possiede già ISO 13485 nelle proprie attività manufacturing a Singapore ed esperienza nella produzione di componenti medicali attraverso MIM.
Questo non significa che una parte Metal Jet sia automaticamente medical-certified.
Ma l’azienda possiede già familiarità con:
- traceability;
- quality management;
- validation;
- inspection;
- controllo dei processi.
Per entrare nella produzione AM medicale, questa cultura qualità può essere più importante della semplice presenza della stampante.
ISO 13485 dell’azienda ≠ certificazione del processo Metal Jet
Anche qui è necessario evitare una scorciatoia.
Un sistema qualità certificato indica che l’organizzazione possiede processi coerenti con la produzione medicale.
La nuova linea Binder Jetting deve però essere:
- validata;
- documentata;
- controllata;
- eventualmente inclusa nello scope applicabile.
E la parte finale deve rispettare i requisiti regolatori del dispositivo specifico.
La stessa distinzione vale per automotive
Una piccola clip decorativa e un componente safety-critical appartengono allo stesso settore ma hanno requisiti completamente differenti.
Una parte automotive strutturale può richiedere:
- fatigue testing;
- corrosion testing;
- process capability;
- PPAP;
- dimensional capability;
- material traceability.
Quindi dire che il programma “targets automotive” non significa che il Binder Jetting sia già qualificato per qualsiasi veicolo.
Il programma del 2025 era esplicitamente costruito intorno a pilot industriali
NAMIC specificava che i partner avrebbero condotto industry pilots per:
- dimostrare la tecnologia;
- qualificare applicazioni;
- confrontare performance con standard;
- aiutare produttori locali a scalare.
Questo linguaggio è importante.
Il progetto si trova nella transizione:
technology available → applications qualified → production deployment.
Non bisogna trasformarlo in:
factory already producing mass volumes.
Non risultano pubblicati volumi di produzione Dou Yee Metal Jet
Al settembre 2026 non sono stati resi pubblici:
| Dato | Disponibilità |
|---|---|
| Numero Metal Jet installate presso Dou Yee | non comunicato chiaramente |
| Parti annue Binder Jet prodotte | non pubblicato |
| Utilization rate | non pubblicato |
| Clienti production | non identificati |
| Yield | non pubblicato |
| Scrap rate | non pubblicato |
| Costo/parte | non pubblicato |
| OEE della linea Dou Yee | non pubblicato |
È quindi prematuro parlare di una produzione seriale su larga scala già dimostrata a Singapore.
Il programma è molto più interessante come costruzione di una industrialisation pathway.
HP, invece, possiede già esempi di scale-up commerciali
Il Metal Jet S100 è entrato sul mercato commerciale diversi anni fa e HP ha progressivamente ampliato il proprio network produttivo.
Un esempio è la collaborazione con INDO-MIM, che dopo avere installato tre sistemi S100 nel 2024 ha annunciato nel 2025 l’acquisto di altri cinque sistemi.
Questo mostra che la tecnologia ha già superato la fase puramente dimostrativa in altri contesti.
Ma:
produzione INDO-MIM ≠ produzione Dou Yee.
L’esempio serve soltanto a dimostrare che la piattaforma può essere scalata quando applicazioni e volumi lo giustificano.
Singapore può diventare un nodo regionale per l’adozione Metal Jet
HP ha descritto Singapore come un punto strategico nel manufacturing del Sud-est asiatico.
La combinazione è interessante:
HP → tecnologia
Dou Yee → powder metallurgy + manufacturing
A*STAR → R&D e testing
NAMIC → ecosystem e scale-up.
È un modello deliberatamente più ampio rispetto alla semplice vendita di una macchina.
L’obiettivo è ridurre una delle principali barriere all’AM industriale: il divario fra avere una tecnologia disponibile e sapere come qualificarla per una parte reale.
La qualifica può essere molto più costosa della macchina per alcune applicazioni
In un settore regolamentato il cliente può dover produrre:
- coupon;
- tensile bar;
- density sample;
- metallography;
- corrosion sample;
- dimensional studies.
Devono poi essere analizzati:
- più build;
- più furnace cycle;
- più powder lot.
Il costo del processo di validation può quindi superare rapidamente quello di una piccola campagna produttiva.
AIC e NAMIC sono particolarmente utili proprio perché consentono di condividere parte di questa infrastruttura.
Il futuro programma materiali è forse la parte più interessante
HP sta trasformando Metal Jet da piattaforma inizialmente centrata su due inox verso un ecosistema più ampio.
| Materiale | Stato nell’ecosistema HP |
|---|---|
| 316L | certificato |
| 17-4PH | certificato |
| M2 Tool Steel | qualificato tramite partner |
| IN718 | qualificato/compatibile attraverso partner |
| Copper | sviluppo/qualificazione |
| M247LC e altre Ni superalloy | sviluppo |
| WC-Co | sviluppo |
| Silver | già qualificato nell’ecosistema partner |
Questo significa che Dou Yee potrebbe progressivamente sfruttare la stessa piattaforma per mercati molto diversi senza cambiare principio di stampa.
Ma ogni nuovo materiale ricomincia una parte importante del lavoro su:
powder → binder interaction → green strength → sintering → shrinkage → properties.
Una macchina multimateriale non significa cambio materiale immediato
La S100 può tecnicamente lavorare con diverse polveri qualificate, ma passare da un materiale all’altro richiede gestione della contaminazione e cleaning.
Non è equivalente a cambiare bobina su una FFF desktop.
Per materiali ad alto valore o con requisiti rigorosi, la contaminazione incrociata può essere un problema significativo.
La flessibilità materiale deve quindi essere interpretata su scala di campagne produttive, non necessariamente da un job al successivo senza preparazione.
La sostenibilità deve essere valutata sull’intero ciclo
Il Binder Jetting viene spesso descritto come efficiente nell’uso del materiale.
La polvere non legata può essere recuperata in larga parte e la mancanza di supporti metallici riduce waste.
Ma il processo comprende anche:
- produzione polvere;
- curing;
- debinding;
- sintering ad alta temperatura;
- furnace atmosphere;
- post-processing.
Quindi:
meno supporti ≠ automaticamente minore carbon footprint complessivo.
La valutazione deve essere eseguita rispetto alla tecnologia alternativa e al mix energetico.
L’eliminazione del tooling può però avere un impatto ambientale concreto
Uno stampo MIM inutilizzato perché il design cambia dopo poche migliaia di pezzi rappresenta:
- acciaio;
- machining;
- energia;
- costo;
- materiale.
Per produzioni brevi, eliminare completamente lo stampo può ridurre sia costi sia risorse.
Al contrario, su milioni di pezzi il mold viene ammortizzato così bene che MIM può tornare estremamente efficiente.
Ancora una volta, l’impatto dipende dal volume.
Il vero valore Dou Yee è poter scegliere fra le due economie
Un normale service Binder Jetting tenderà naturalmente a proporre Binder Jetting.
Un produttore MIM tenderà a proporre MIM.
Dou Yee, sviluppando entrambe le capacità, può teoricamente analizzare:
volume + geometria + lead time + materiale
e decidere quale processo abbia maggiore senso.
Questo può diventare uno dei vantaggi competitivi più interessanti della società.
Il programma non dimostra ancora che Binder Jetting sostituirà il MIM
Anzi, la partnership ufficiale utilizza una formulazione più corretta:
Metal Binder Jetting complements MIM.
È probabilmente la sintesi migliore.
MIM conserva vantaggi enormi nelle produzioni elevate.
Binder Jetting offre:
- zero tooling;
- digital inventory;
- alta varietà;
- iterazione rapida;
- nesting 3D;
- geometrie più libere.
La frontiera fra i due processi dipende economicamente dalla singola applicazione.
Il passaggio “development-to-production” è quindi il vero oggetto del progetto
La tecnologia HP esiste già.
La metallurgia delle polveri Dou Yee esiste già.
Le infrastrutture A*STAR esistono già.
Il progetto vuole costruire ciò che manca fra questi elementi:
application selection
↓
design
↓
material/process qualification
↓
pilot
↓
industrial validation
↓
production.
È molto meno spettacolare di una nuova stampante ma molto più rilevante per la diffusione industriale.
Una delle principali difficoltà dell’additive manufacturing non è più dimostrare che una parte possa essere stampata.
È dimostrare che possa essere stampata:
centinaia o migliaia di volte
con le stesse proprietà
al costo previsto
e con documentazione sufficiente per il cliente.
Dou Yee possiede un vantaggio particolare proprio nell’ultima metà di quella catena
L’esperienza MIM significa che l’azienda non deve imparare da zero:
- sintering;
- dimensional compensation;
- powder metallurgy;
- finishing;
- heat treatment;
- quality inspection.
Può concentrare lo sviluppo sulla parte nuova:
digital forming attraverso Binder Jetting.
Questo riduce la distanza fra sperimentazione e industrializzazione rispetto a un’azienda completamente nuova nella metallurgia delle polveri.
Resta da vedere quanto velocemente arriveranno i veri programmi produttivi
I prossimi indicatori utili non saranno tanto ulteriori coupon dimostrativi quanto:
- applicazioni cliente qualificate;
- volumi;
- yield;
- repeatability;
- furnace utilization;
- nuovi materiali;
- cost-per-part;
- programmi seriali.
In particolare sarà interessante capire se il progetto riuscirà a dimostrare una regione economica nella quale Metal Jet sia realmente competitivo rispetto a:
MIM da un lato
e
LPBF + machining dall’altro.
È questo il punto in cui il Binder Jetting può passare definitivamente da tecnologia promettente a normale processo produttivo.
La collaborazione fra Dou Yee, HP, NAMIC e ASTAR è interessante proprio perché affronta il problema da una prospettiva industriale completa. HP fornisce la piattaforma digitale ad alta produttività; Dou Yee possiede decenni di competenza nella metallurgia delle polveri; ASTAR mette a disposizione caratterizzazione e qualification; NAMIC coordina il passaggio verso applicazioni e aziende reali.
Il risultato, almeno per ora, non è ancora una nuova fabbrica capace di produrre milioni di componenti Binder Jet né una sostituzione generalizzata del MIM. È qualcosa di più pragmatico: la costruzione di un processo ripetibile con cui un componente possa passare da CAD a green part, da green part a pezzo sinterizzato e da pezzo sinterizzato a prodotto industrialmente qualificato.
Ed è proprio questo passaggio, molto più della velocità nominale della stampante, che determinerà il successo del Metal Binder Jetting nel manufacturing di serie.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).