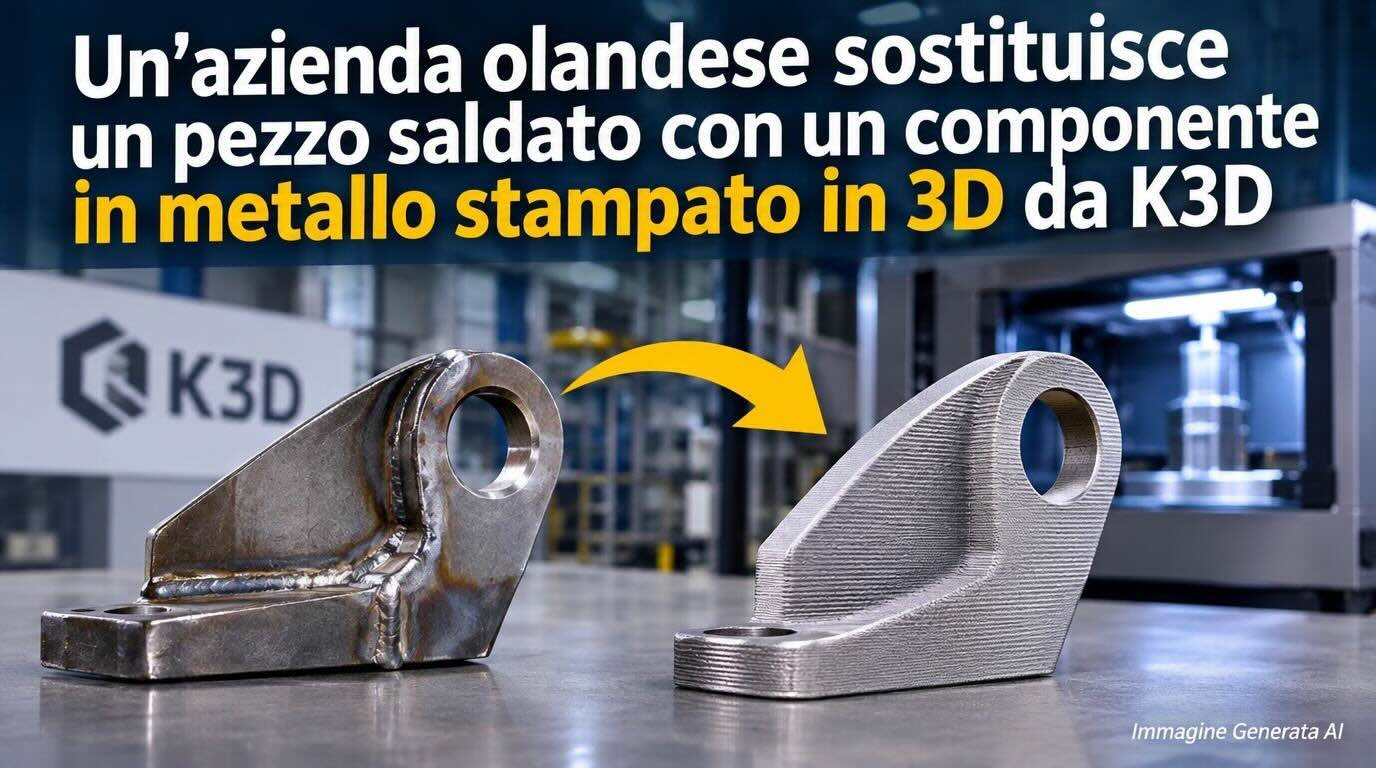
Machine Fabriek Geurtsen, costruttore olandese di macchine speciali con sede a Deventer, ha sostituito un componente tradizionalmente fabbricato mediante piegatura e saldatura con un particolare metallico realizzato per deposizione laser di filo. Il lavoro è stato affidato a K3D, specialista della produzione additiva che ha utilizzato un sistema Meltio Engine integrato su un robot industriale. Il componente è una bussola di usura con forma conica e flangia, destinata a un separatore che tratta acqua con sabbia, fango e altri sedimenti. Il caso è stato reso pubblico a novembre 2026 e presenta un interessante confronto fra due percorsi di fabbricazione reali.
Molti esempi commerciali di stampa 3D metallica mostrano forme reticolari o geometrie impossibili da ottenere con utensili tradizionali. Qui, invece, l’oggetto di partenza è un assieme costruibile in modo convenzionale: una lamiera viene curvata per formare il cono, la flangia e sei elementi interni vengono realizzati separatamente e quindi saldati. Il problema non è l’impossibilità tecnica della fabbricazione, ma la quantità di lavorazioni, fissaggi, controlli e punti di possibile difetto associati a una produzione in piccole quantità.
Perché il particolare è difficile da saldare
Il cono deve lavorare in un ambiente abrasivo e montarsi correttamente nel sistema di separazione. Le saldature interne sono particolarmente difficili da raggiungere e da controllare, mentre ciascun componente richiede preparazione e posizionamento prima del giunto. Ogni passaggio introduce tolleranze che possono accumularsi. Se un elemento interno non è nella posizione prevista, correggerlo può diventare complesso dopo che l’insieme è stato chiuso.
Il processo convenzionale richiede inoltre materiali semilavorati differenti e attività di officina che devono essere organizzate per una parte costruita in piccole serie. La possibilità di consolidare l’assieme in un unico componente può ridurre i passaggi, ma non cancella automaticamente i problemi di forma, usura o precisione. La scelta di un processo additivo è conveniente soltanto se il risparmio sulle operazioni eliminate compensa costo macchina, materiale e finitura finale.
Dalla saldatura tradizionale al wire-laser metal deposition
Il procedimento adottato da K3D usa filo metallico alimentato in prossimità della zona in cui più laser generano un bagno fuso. La testa di deposizione, montata su un robot, segue traiettorie programmate e costruisce progressivamente il volume. Non si tratta di una tecnologia a letto di polvere e non va confusa con la WAAM basata su arco elettrico. Il filo rappresenta una materia prima comunemente disponibile nelle lavorazioni metalliche, mentre il robot offre libertà di movimento e possibilità di realizzare percorsi non necessariamente paralleli a un unico piano.
Il materiale utilizzato è stato identificato come SS316LSi, un filo in acciaio inox con caratteristiche adatte alla deposizione e alla saldatura. La sigla non significa che il pezzo finale possieda automaticamente tutte le proprietà di un semilavorato convenzionale 316L: per verificarle servono prove e procedure di processo appropriate. Microstruttura, difetti, durezza e comportamento all’usura possono dipendere dalla storia termica e dalla direzione di costruzione. Nel caso descritto, le aziende riportano un buon risultato applicativo, ma non pubblicano una campagna completa di prove metallurgiche indipendenti.
Tre strategie di traiettoria nello stesso componente
Un aspetto tecnico significativo è l’impiego di tre logiche di deposizione nella medesima costruzione. Per la parte cilindrica e per il tratto iniziale sono state utilizzate traiettorie orizzontali convenzionali. La superficie conica è stata realizzata con percorsi che seguono l’inclinazione del componente, mentre la flangia ha richiesto una strategia radiale a 360 gradi. Questa combinazione mostra perché il robot non vada considerato soltanto come un sistema che sposta una testa su cinque o sei assi: la direzione di deposizione può diventare parte della progettazione del processo.
Quando il cordone segue la geometria, la quantità di materiale necessario a correggere la forma può diminuire. Tuttavia, traiettorie non planari pongono problemi di orientamento del bagno, stabilità della deposizione e gestione degli spostamenti fra regioni. Per passare da un percorso all’altro occorre controllare la continuità geometrica e gli effetti termici. Il caso suggerisce un lavoro di programmazione non banale, ben diverso dalla semplice conversione di un file CAD in strati orizzontali.
Due settimane di sviluppo e trenta ore di stampa
Geurtsen e K3D hanno dedicato circa due settimane all’adattamento del progetto e alla definizione del processo. La produzione additiva ha richiesto approssimativamente 30 ore di deposizione. Dopo la stampa, le superfici superiore e inferiore sono state lavorate meccanicamente presso Geurtsen per ottenere gli accoppiamenti richiesti. Questo dato rende il confronto credibile: il pezzo non esce dalla macchina già pronto in ogni dettaglio e la soluzione rimane un ciclo ibrido, nel quale la stampa costruisce la geometria generale e la lavorazione sottrattiva realizza le superfici critiche.
L’aggiunta intenzionale di sovrametallo nelle aree da lavorare è una pratica importante. Cercare di ottenere direttamente tramite deposizione una superficie con tolleranze molto strette può risultare più costoso e meno affidabile che prevedere una successiva finitura. La progettazione additiva non consiste quindi necessariamente nel ridurre al minimo ogni grammo depositato, ma nel scegliere dove il materiale aggiuntivo aiuta a ottenere un risultato funzionale e ripetibile.
Il confronto economico non sostiene tutte le semplificazioni possibili
Secondo Geurtsen, il componente ottenuto è risultato migliore dal punto di vista produttivo senza aumento dei costi rispetto alla soluzione saldata. L’azienda cita minori ore dedicate a saldatura e lavorazione e un rischio ridotto di difetti nei punti di giunzione difficili da raggiungere. Non fornisce però un dettaglio verificabile di ore uomo, costi per chilogrammo, consumi o ammortamento della cella robotica. Sarebbe perciò scorretto affermare che la stampa abbia ridotto i costi di una certa percentuale.
Il dato sul costo invariato è già significativo quando viene letto nel suo contesto: una fabbricazione composta da molti passaggi può essere sostituita da una deposizione lunga ma più automatizzata. Per un pezzo singolo o per un piccolo lotto, non dover preparare diverse operazioni di taglio, piegatura e assemblaggio può essere conveniente. In una grande serie, al contrario, un’attrezzatura tradizionale ben ottimizzata potrebbe mantenere un vantaggio. Il rapporto cambia con il numero di unità da produrre e con la frequenza delle modifiche del progetto.
Usura, qualità e monitoraggio in esercizio
Il componente lavora a contatto con flussi contenenti particelle abrasive. Per valutarne la durata effettiva non basterebbe misurare la geometria iniziale; servirebbe osservare la perdita di massa, le superfici più sollecitate e l’eventuale comparsa di cricche durante l’esercizio. Il materiale depositato può avere microstrutture e orientamenti dei cordoni differenti rispetto a lamiere o barre tradizionali. Il caso pubblico non include una serie storica sufficiente per dimostrare durata superiore o inferiore in campo.
Sarebbe particolarmente interessante confrontare il comportamento delle vecchie saldature e del nuovo componente monolitico. Eliminare un giunto può ridurre alcuni possibili punti di difetto, ma la deposizione stessa produce zone termicamente influenzate e passate sovrapposte. Il vantaggio deve essere confermato con analisi delle superfici e prove nel servizio reale, non ricavato semplicemente dall’assenza di saldature di assemblaggio.
Un caso trasferibile alle piccole officine industriali
L’esperienza di Geurtsen mostra una delle applicazioni più concrete della produzione additiva metallica: ridurre il numero di passaggi necessari a costruire un componente personalizzato. Non è richiesta una geometria apparentemente futuristica; basta che l’insieme tradizionale sia abbastanza complesso da rendere vantaggiosa la sua integrazione. Per altre officine, i candidati potrebbero essere condotti, convogliatori, elementi di miscelazione, supporti con accessibilità difficile o parti di ricambio non più convenienti da fabbricare con utensili dedicati.
Il successo dipende però da una progettazione condivisa con chi conosce sia la funzione della macchina sia i limiti del processo additivo. Nel caso olandese sono stati necessari due settimane di adattamento, trenta ore di deposizione e una fase di lavorazione finale. Questi dati permettono di comprendere l’investimento tecnico necessario e impediscono di presentare la stampa 3D come una scorciatoia automatica. La lezione è più utile: in alcune produzioni a basso volume, sostituire un assieme saldato con una geometria depositata in un unico pezzo può semplificare il processo senza aumentare il costo, purché progettazione e finitura siano pianificate insieme.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).