Kennametal KAF82: il carburo di tungsteno stampato in 3D passa dagli esperimenti agli utensili da taglio in produzione
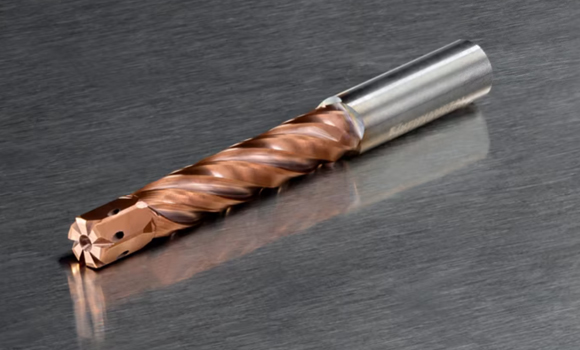
Kennametal ha lanciato KAF82, un nuovo grado di carburo di tungsteno cementato sviluppato specificamente per l’additive manufacturing di utensili personalizzati per la finitura dei fori. La novità è tecnicamente significativa perché il carburo cementato è uno dei materiali più importanti dell’industria degli utensili da taglio ma anche uno dei più difficili da portare nella produzione additiva mantenendo densità, microstruttura, durezza e tenacità paragonabili ai prodotti ottenuti con la tradizionale metallurgia delle polveri. Kennametal definisce KAF82 il primo grado di tungsten carbide completamente denso di questo tipo commercializzato su scala industriale con prestazioni già dimostrate nel metal cutting. Due grandi costruttori automobilistici, i cui nomi non sono stati divulgati, utilizzano già utensili personalizzati realizzati con il materiale nelle proprie linee produttive. È proprio questo dato a distinguere il lancio del 2026 da molti annunci precedenti sul carburo stampato in 3D: non siamo più soltanto davanti a coupon, dimostratori o utensili sperimentali, ma a componenti che Kennametal dichiara già inseriti in ambienti automotive ad alto volume.
L’obiettivo immediato riguarda soprattutto gli utensili custom per la finitura dei fori, una categoria nella quale la geometria dello strumento, la posizione dei taglienti e soprattutto la distribuzione del refrigerante possono avere un impatto diretto su qualità superficiale, evacuazione del truciolo, stabilità termica e vita utensile. La produzione additiva permette di creare canali di raffreddamento che seguono la geometria dell’utensile e raggiungono punti difficilmente accessibili con forature rettilinee convenzionali. Kennametal sostiene inoltre che soluzioni che normalmente richiedevano mesi per sviluppo e fabbricazione possano essere fornite in settimane, riducendo uno dei principali svantaggi degli utensili speciali.
Il carburo di tungsteno non è semplicemente “un metallo molto duro”
Per comprendere l’importanza di KAF82 bisogna distinguere il carburo cementato dalle normali leghe metalliche utilizzate nell’additive manufacturing. Un utensile in tungsten carbide non è costituito da tungsteno metallico massiccio. Il materiale è un composito nel quale particelle estremamente dure di carburo di tungsteno, WC, sono incorporate in una fase metallica legante, tradizionalmente a base di cobalto.
Le particelle WC forniscono durezza e resistenza all’usura; il legante metallico contribuisce alla tenacità e impedisce che il materiale si comporti come una ceramica estremamente fragile. Modificando dimensione dei grani, quantità e composizione del binder è possibile ottenere gradi molto differenti: da materiali relativamente tenaci destinati ad applicazioni con urti elevati a gradi submicron estremamente duri pensati per utensili da taglio.
Questa microstruttura è normalmente ottenuta mediante una catena produttiva consolidata: preparazione e miscelazione delle polveri, pressatura del cosiddetto green compact, eventuale lavorazione allo stato verde, sinterizzazione e rettifica finale. La difficoltà dell’AM è riprodurre una microstruttura altrettanto controllata partendo da una geometria ottenuta strato dopo strato.
KAF82 nasce da anni di sviluppo sul binder jetting
Il comunicato del 2026 utilizza principalmente il nome commerciale KAF82 e non entra nei dettagli della composizione. La storia pubblica del materiale permette però di ricostruirne l’origine tecnica. Già nel 2022 Kennametal aveva presentato risultati ottenuti mediante Binder Jetting su un carburo cementato submicron WC-10% Co, successivamente identificato come KAF82-AM-K. Nel 2023 il materiale era ancora descritto come in fase di ottimizzazione e destinato a test con clienti beta prima della completa commercializzazione.
I dati preliminari allora pubblicati indicavano una durezza di circa 91,9 HRA, equivalente a circa 1580 HV30, e una tenacità alla frattura nell’ordine di 13 MPa√m. Sono valori molto diversi da quelli dei precedenti gradi additive Kennametal a contenuto più elevato di binder: maggiore durezza, necessaria nel metal cutting, a fronte di una tenacità inferiore.
È importante precisare che il comunicato di lancio del 2026 non ripubblica una scheda tecnica completa della formulazione finale KAF82 né conferma esplicitamente che ogni valore preliminare del 2023 sia rimasto invariato. È quindi più corretto trattare il WC-10%Co submicron e i dati HRA/KIC come la genealogia tecnica pubblicamente documentata di KAF82-AM-K, non come una nuova certificazione delle proprietà finali del prodotto 2026.
| Grado AM Kennametal | Composizione pubblicamente descritta | Durezza indicativa | Tenacità indicativa | Impiego prevalente |
|---|---|---|---|---|
| KAC89-AM-K | WC-17% Co, grano medio/grosso | ~86 HRA | ~18 MPa√m | Wear components, preforme, applicazioni molto tenaci |
| KAR85-AM-K | WC-13,5% CoNiCr | ~88,5 HRA | ~16 MPa√m | Wear/corrosione, oil & gas, process industry |
| KAF82-AM-K – sviluppo pubblico | WC-10% Co, submicron | ~91,9 HRA | ~13 MPa√m | Metal cutting, utensili rotanti e hole-finishing |
| KAF82 – lancio 2026 | Kennametal non ripubblica la formulazione completa nel comunicato | Dichiarata performance pari o superiore al convenzionale | Non pubblicata nel lancio | Utensili custom per finitura fori |
Perché il binder jetting è adatto ai carburi cementati
Il Binder Jetting presenta una caratteristica che lo rende particolarmente interessante per questa famiglia di materiali: durante la fase di stampa non è necessario fondere completamente WC e cobalto con un laser. La macchina deposita strati di polvere e applica selettivamente un legante liquido, creando un componente verde che viene successivamente curato, depolverato e soprattutto sinterizzato ad alta temperatura.
È quindi possibile sfruttare una parte delle conoscenze che Kennametal possiede già da decenni nella sinterizzazione dei carburi.
Questo non rende il processo semplice. Durante la sinterizzazione la parte subisce un ritiro consistente e il software/processo deve anticipare tale variazione dimensionale. La distribuzione del binder, la densità del verde, l’uniformità della polvere e il ciclo termico determinano la microstruttura finale. Se la densificazione non è sufficiente rimangono pori; se la temperatura e la chimica non sono controllate correttamente possono verificarsi crescita eccessiva dei grani o formazione di fasi indesiderate.
La difficoltà aumenta quando si passa a un WC submicron con soltanto circa il 10% di binder metallico. Più la quantità di cobalto diminuisce e più il grano diventa fine, più diventa difficile ottenere densificazione completa senza compromettere la microstruttura. È proprio per questo che, negli anni precedenti, Kennametal aveva iniziato la commercializzazione AM da gradi con quantità di binder superiori e grani più grossi.
KAF82 rappresenta quindi un passaggio verso il cuore del mercato metal cutting
KAC89-AM-K, commercializzato in precedenza, contiene circa il 17% di cobalto ed è relativamente tenace. KAR85-AM-K utilizza invece una fase legante CoNiCr ed è stato sviluppato soprattutto per combinare resistenza all’usura e alla corrosione.
Con KAF82 si entra in una classe differente: carburi submicron con circa il 10% di binder sono estremamente diffusi negli utensili da taglio, compresi molti drill, end mill e componenti destinati a operazioni nelle quali servono elevata durezza e mantenimento del tagliente.
È una differenza strategica. Dimostrare che si può stampare in 3D un ugello resistente all’usura è importante; riuscire a trasferire lo stesso paradigma a una famiglia di materiali utilizzata quotidianamente in utensili che devono lavorare milioni di pezzi apre un mercato potenzialmente molto più grande.
I primi test Kennametal pubblicati anni fa confrontavano utensili prodotti con il materiale additive con equivalenti convenzionali in prove di fresatura, ottenendo prestazioni sostanzialmente comparabili. Il lancio del 2026 porta questo sviluppo a un livello successivo: l’azienda sostiene ora che KAF82 sia commercializzato su scala e che le prestazioni possano eguagliare o superare quelle dei prodotti realizzati convenzionalmente, a seconda dell’applicazione.
La vera libertà progettuale riguarda il refrigerante
Un utensile in carburo convenzionale può avere canali di raffreddamento interni, ma questi vengono normalmente creati con geometrie compatibili con il processo produttivo. Le traiettorie tendono quindi a essere relativamente semplici.
Il Binder Jetting consente invece di generare canali curvi, ramificati e distribuiti tridimensionalmente all’interno del corpo prima della sinterizzazione. Nel caso di un reamer o di un utensile speciale per la finitura dei fori questo può permettere di portare refrigerante direttamente vicino a ciascuna zona tagliente, controllando posizione e direzione dei getti.
L’effetto potenziale è multiplo: raffreddamento più uniforme, migliore lubrificazione, evacuazione più efficace dei trucioli e minore rischio di ricircolo del materiale tagliato.
Non significa però che “più canali” equivalga automaticamente a un utensile migliore. La sezione interna sottrae materiale al corpo e può influenzarne rigidezza e resistenza; la rete fluidica introduce perdite di pressione; diametri e curvature devono essere progettati tenendo conto del refrigerante e delle condizioni operative.
Il vantaggio dell’AM è rendere possibile l’ottimizzazione, non eliminare la necessità di progettarla.
Gli utensili hole-finishing sono un’applicazione particolarmente sensata
Finitura e calibrazione dei fori sono operazioni nelle quali vengono frequentemente utilizzati utensili custom. Nella produzione automotive, per esempio, blocchi motore, scatole, componenti di trasmissione, parti strutturali e numerosi sottosistemi possono richiedere fori con tolleranze strette e alta qualità superficiale.
Un singolo utensile speciale può avere più diametri o elementi taglienti ed eseguire contemporaneamente più lavorazioni. La sua geometria dipende quindi direttamente dal componente del cliente.
Questo rende il lead time particolarmente importante. Se il progetto di un nuovo componente cambia, un utensile speciale tradizionale può richiedere settimane o mesi fra engineering, realizzazione delle preforme, sinterizzazione, lavorazioni e rettifica.
Kennametal sostiene che con KAF82 la stessa categoria di soluzione possa essere sviluppata e fabbricata in settimane anziché mesi.
Non viene pubblicato un valore universale — ad esempio due settimane contro dodici — perché la complessità varia da progetto a progetto. È quindi corretto utilizzare il confronto qualitativo fornito dall’azienda senza trasformarlo in una percentuale standard di riduzione del lead time.
Due OEM automotive lo stanno già utilizzando
Il dato industrialmente più forte dell’annuncio è che due importanti OEM automobilistici hanno già integrato utensili custom KAF82 nelle proprie linee produttive.
Kennametal non identifica le aziende, i componenti lavorati, i materiali tagliati, le velocità di taglio né la durata utensile raggiunta. Non è quindi possibile verificare indipendentemente le prestazioni o stabilire quale vantaggio abbia convinto i due clienti.
Il fatto che gli utensili siano utilizzati in un ambiente di produzione automotive ad alto volume è comunque importante. In una linea seriale, un utensile non deve soltanto funzionare: deve mantenere dimensione del foro, qualità superficiale e prevedibilità della vita utile lungo grandi quantità di componenti. Ogni sostituzione non programmata può interrompere il processo.
Il lancio di KAF82 appare quindi più maturo dei normali programmi pilota nei quali una parte viene testata per dimostrare la fattibilità.
La polvere non sarà venduta ai clienti
Uno degli aspetti più particolari del modello Kennametal è che KAF82 non viene commercializzato come polvere.
Kennametal produce internamente il feedstock e mantiene sotto il proprio controllo l’intera catena: formulazione della polvere, stampa, curing, depowdering, sinterizzazione, eventuale lavorazione del componente e finishing.
Il cliente acquista quindi l’utensile o la soluzione finita, non un sacco di KAF82 da utilizzare su una propria stampante binder jet.
È una strategia molto diversa da quella dei produttori di materiali AM che cercano di qualificare le proprie polveri sul maggior numero possibile di piattaforme aperte. Kennametal considera composizione e processo come un sistema unico e mantiene il know-how all’interno della propria organizzazione.
Questo ha due conseguenze. Da un lato limita la diffusione del materiale: un produttore non può semplicemente acquistare KAF82 e qualificare autonomamente una linea. Dall’altro permette a Kennametal di controllare simultaneamente feedstock, processo e sinterizzazione, tre elementi particolarmente critici nei carburi cementati.
Il valore non sta nella stampa, ma nella sinterizzazione controllata
È una distinzione importante anche dal punto di vista tecnologico. Il pezzo che esce dalla stampante binder jet non possiede ancora le proprietà di un utensile in carburo.
È un componente verde relativamente fragile.
Le caratteristiche finali vengono generate principalmente durante la sinterizzazione in fase liquida, quando il binder metallico permette alla struttura WC-Co di densificarsi. Controllare dimensione dei grani, porosità, distribuzione del cobalto e ritiro è essenziale per raggiungere le prestazioni richieste.
Kennametal parte quindi con un vantaggio particolare rispetto a un normale service AM: l’azienda lavora nella metallurgia delle polveri e nel carburo cementato da decenni. L’additive manufacturing viene inserito all’interno di questa competenza invece di sostituirla.
È probabilmente uno dei motivi per cui l’azienda parla esplicitamente di vertical integration: la stampa è soltanto una fase di una catena che comprende powder production, process development, sintering, grinding e testing.
Perché la piena densità è così critica
In un utensile da taglio, piccole porosità possono diventare punti di concentrazione delle tensioni e nucleazione delle fratture. Il carburo cementato combina estrema durezza con una tenacità comunque molto più limitata rispetto agli acciai.
La dichiarazione “fully dense” è quindi molto più importante di quanto possa sembrare.
Durante le prime fasi dello sviluppo dei carburi in binder jet, uno dei problemi principali dell’industria era ottenere densità e microstrutture comparabili ai processi tradizionali. Aumentare il contenuto di binder metallico facilita la sinterizzazione; ridurlo permette invece di aumentare durezza e wear resistance ma rende il processo più difficile.
L’arrivo di KAF82 indica che Kennametal ritiene di avere portato un grado più vicino ai materiali da taglio tradizionali all’interno di una finestra produttiva industrialmente ripetibile.
Il materiale può ridurre anche il consumo di tungsteno
Kennametal cita fra i vantaggi una riduzione della quantità di tungsteno necessaria rispetto alla produzione tradizionale.
Il punto non è che l’AM modifichi la composizione chimica del materiale, ma che permette di posizionare il carburo dove è necessario. Un utensile convenzionale può partire da una preforma relativamente massiccia e richiedere lavorazioni successive; una geometria additive può incorporare cavità, sezioni alleggerite e canali interni già nel componente verde.
Per un materiale come il tungsten carbide questo può avere un peso economico particolare. Il tungsteno è un materiale strategico e l’uso efficiente delle risorse è importante sia per costo sia per supply chain.
Kennametal non pubblica però una percentuale di riduzione del tungsteno associata a KAF82. Dipende dalla geometria dell’utensile e dal riferimento convenzionale. Sarebbe quindi scorretto attribuire al materiale un risparmio fisso.
L’AM permette anche una diversa logica di sostituzione dei componenti
Fra i vantaggi indicati da Kennametal compare la rapid replacement of critical components. Anche in questo caso il beneficio deriva principalmente dal fatto che il progetto digitale non richiede necessariamente la stessa preparazione di tooling e preforme di un processo convenzionale.
Per utensili custom a bassa quantità, poter ristampare un componente già validato può ridurre sensibilmente il tempo necessario per la sostituzione.
Questo non significa produzione istantanea. Dopo il Binder Jetting servono curing, depowdering, sinterizzazione, rettifica e altri passaggi di finitura. Nel metal cutting le superfici funzionali e i taglienti devono raggiungere precisioni che non vengono ottenute direttamente dal processo AM.
Il vantaggio è quindi accorciare e digitalizzare parte della catena, non eliminare tutte le lavorazioni successive.
KAF82 non è il primo carburo additive di Kennametal
La formulazione “first fully dense additive manufacturing tungsten carbide grade of its kind commercialized at scale” utilizzata nel lancio deve essere letta con attenzione. Kennametal commercializza già da anni altri gradi di carburo prodotti tramite additive manufacturing.
Nel 2019 aveva portato sul mercato KAC89-AM-K, un WC-17%Co pensato soprattutto per applicazioni in cui servono tenacità, wear resistance e libertà geometrica. Nel 2021 è arrivato KAR85-AM-K, con binder CoNiCr e maggiore resistenza alla corrosione.
La novità di KAF82 è quindi più specifica: portare un grado submicron molto più vicino alla famiglia dei carburi utilizzati per utensili da taglio ad alte prestazioni alla piena commercializzazione AM e dimostrarne l’impiego in applicazioni metal-cutting seriali.
Questa distinzione evita di trasformare l’annuncio in un inesatto “primo carburo di tungsteno mai stampato in 3D”.
Dal 2014 al 2026: una commercializzazione durata più di dieci anni
La storia del programma Kennametal permette anche di capire quanto sia diverso industrializzare un hardmetal rispetto a stampare un dimostratore.
L’azienda iniziò a investire seriamente nel Binder Jetting già intorno al 2014. Nel 2019 disponeva di una unità produttiva dedicata. Nel 2022 divenne beta partner di GE Additive sul binder jetting e presentò i risultati tecnici del WC-10%Co. Nel 2023 KAF82-AM-K veniva ancora descritto come materiale da ottimizzare e testare con clienti beta.
La commercializzazione annunciata nel settembre 2026 arriva quindi al termine di un processo lungo anni.
È una cronologia utile perché mostra il livello di validazione necessario quando si passa da una geometria apparentemente riuscita alla produzione di utensili destinati a lavorare in linee industriali.
Il confronto più importante è con il carburo convenzionale, non con acciaio o Inconel
Nel metal AM è frequente confrontare un componente stampato con lo stesso componente lavorato in una lega metallica convenzionale. Nel caso KAF82 il benchmark corretto è molto più severo: carburo cementato prodotto con decenni di ottimizzazione tramite metallurgia delle polveri.
Il processo tradizionale produce già materiali estremamente performanti. L’AM non deve quindi risolvere un problema di materiale insufficiente: deve aggiungere qualcosa che il processo consolidato non offre facilmente.
Quel qualcosa è principalmente la geometria.
Se un semplice utensile cilindrico può essere prodotto economicamente con una preforma pressata e rettificata, difficilmente l’AM avrà senso soltanto per “stampare lo stesso cilindro”. Se invece il corpo richiede reti interne di refrigerazione, sezioni alleggerite o forme specifiche del cliente, la libertà geometrica può compensare la maggiore complessità del processo additive.
Il vero obiettivo è Design for Performance
Ed Rusnica, Vice President of Technology di Kennametal, sintetizza la strategia distinguendo fra designing within constraints ed engineering for performance.
È forse il punto più interessante del lancio.
L’AM non deve essere utilizzato per replicare una preforma che si potrebbe pressare facilmente. Deve permettere al progettista di partire dalle necessità del processo di taglio: dove serve refrigerante? Dove serve massa? Quale parte può essere alleggerita? Come deve essere direzionato il flusso? Quale geometria permette di avvicinare il liquido al tagliente?
Solo successivamente si genera il corpo dell’utensile.
È la stessa filosofia DfAM che ha prodotto risultati importanti in aerospace e nei sistemi di propulsione, ma applicata a un settore industriale estremamente maturo come il metal cutting.
Automotive è soltanto il primo mercato dichiarato
I due clienti già citati appartengono al settore automotive, ma Kennametal indica applicazioni anche in aerospace e defence, energia, general engineering e transportation.
Gli utensili custom sono molto diffusi in tutti questi comparti. Nel settore aeronautico, in particolare, la lavorazione di componenti complessi, stack multimateriale e parti strutturali può richiedere geometrie di utensile specifiche e sistemi di raffreddamento avanzati.
Kennametal non annuncia però nel comunicato applicazioni KAF82 già qualificate in ognuno di questi settori. Sono mercati target. È quindi corretto distinguere le installazioni automotive dichiarate come già operative dalle opportunità future citate per gli altri segmenti.
La sfida successiva sarà capire quanto si estenderà la famiglia
La storia dello sviluppo Kennametal mostra chiaramente il rapporto fra quantità di binder e difficoltà di produzione. Il WC-17%Co è arrivato per primo, seguito dal 13,5% e successivamente dal grado submicron al 10%.
Già nel 2023 i tecnici indicavano come molto più difficile il passo verso famiglie con circa 6% di cobalto, che rappresentano un’altra importante classe di carburi molto duri.
Il lancio di KAF82 non significa quindi che ogni grado convenzionale possa ormai essere trasferito automaticamente al binder jetting. Ogni composizione richiede un proprio sviluppo del processo, soprattutto quando diminuisce la quantità della fase legante.
Questo rende KAF82 un passaggio importante, ma non il punto finale dell’evoluzione.
IMTS 2026 segna il passaggio definitivo al mercato
Kennametal presenta KAF82 durante IMTS 2026 a Chicago, dal 14 al 19 settembre, mostrando gli utensili nel booth 431800. La scelta dell’evento è significativa perché IMTS non è una fiera esclusivamente dedicata all’additive manufacturing: è una delle principali manifestazioni mondiali della macchina utensile e della produzione industriale.
KAF82 viene quindi presentato direttamente al pubblico del metal cutting, non soltanto alla comunità AM.
È un segnale di maturità. Quando una tecnologia additive smette di essere venduta principalmente per il fatto di essere additive e viene invece proposta come soluzione a un problema di lavorazione, significa che l’attenzione sta passando dal processo al risultato.
Ed è probabilmente questo il dato più importante della notizia.
KAF82 non cerca di dimostrare che il carburo di tungsteno possa essere stampato in 3D: Kennametal lo aveva già dimostrato anni fa. Il lancio del 2026 cerca di dimostrare che un carburo AM sufficientemente duro per il metal cutting possa essere prodotto con continuità, trasformato in utensili custom, consegnato in settimane e utilizzato in linee automotive ad alto volume.
Il fatto che la polvere rimanga proprietaria e che Kennametal controlli produzione, Binder Jetting, sinterizzazione e finishing suggerisce inoltre che il vero prodotto non sia semplicemente KAF82 come materiale, ma l’intero processo industriale che permette di trasformarlo in un utensile affidabile.
Se l’utilizzo presso i primi due OEM verrà seguito da una diffusione più ampia, KAF82 potrebbe diventare uno dei casi più interessanti di passaggio dell’additive manufacturing da geometrie dimostrative alla parte più tradizionale e competitiva dell’industria manifatturiera: l’utensile che deve produrre milioni di componenti mantenendo la stessa precisione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).