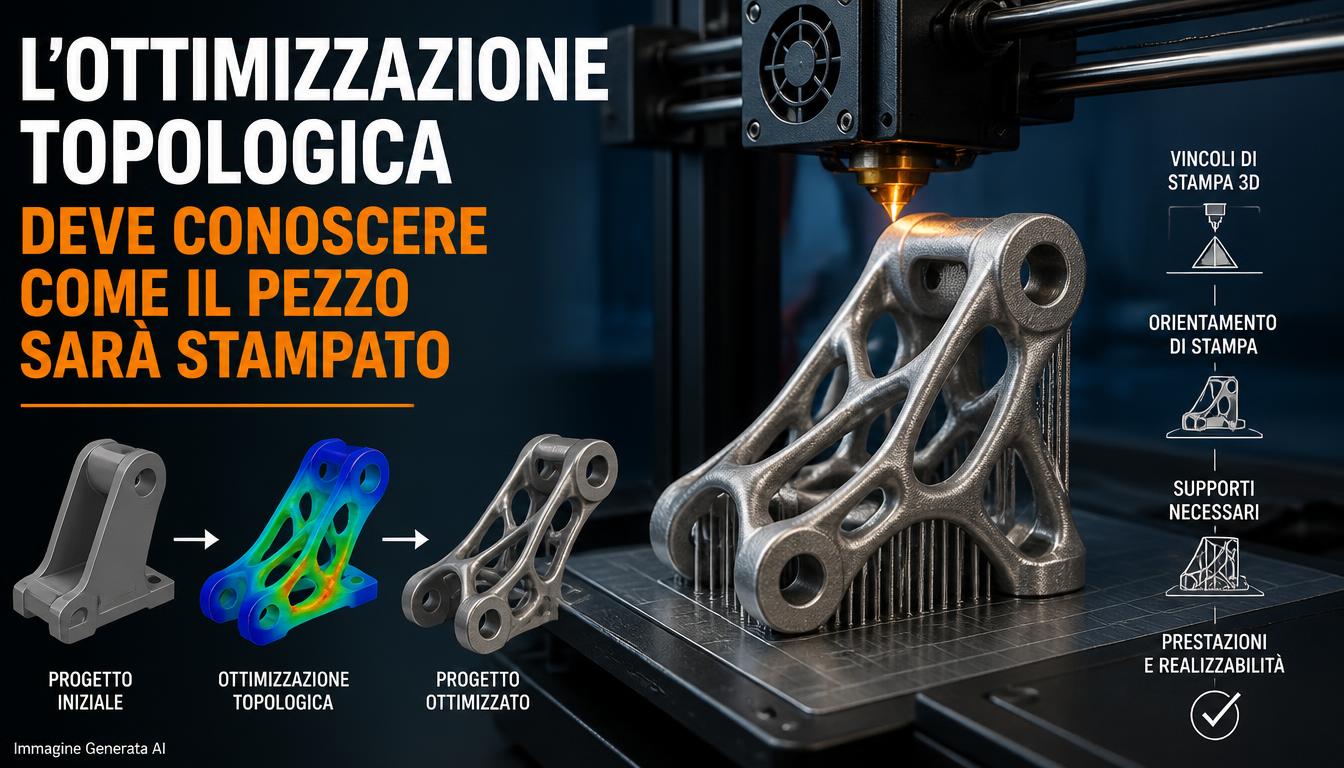
Le geometrie ottenute mediante ottimizzazione topologica sono diventate una delle immagini più riconoscibili dell’additive manufacturing: staffe leggere con rami organici, reticoli a densità variabile, giunzioni complesse che sembrano utilizzare materiale soltanto dove serve. La forma più efficiente nel modello numerico, però, non è necessariamente quella migliore una volta costruita. Una revisione scientifica pubblicata nel 2026 da Arnold Dumisani Sibanda, Nigel Rwatyrera, Liberty Sachiwo, Lorraine Sanangura e Benjamin Sola, della National University of Science and Technology, riesamina questo scarto tra soluzione computazionale e prodotto industriale. Il lavoro considera 54 fonti organizzate in nove ambiti tematici e sostiene che progettazione generativa, simulazione strutturale e vincoli di processo debbano essere affrontati insieme, anziché in successione.
Il titolo dello studio, pubblicato nell’Open Access Research Journal of Science and Technology con DOI 10.53022/oarjst.2026.18.1.0090, mette in relazione topology optimization, generative design, algoritmi, strumenti software e applicazioni industriali. Si tratta di una revisione della letteratura, non della prova sperimentale di un algoritmo nuovo o dell’annuncio di una piattaforma già adottata in serie. Questa distinzione evita di scambiare le prestazioni riportate da singoli lavori precedenti per risultati ottenuti dal gruppo autore della review.
Ottimizzazione topologica e generative design non sono sinonimi perfetti
L’ottimizzazione topologica cerca di distribuire materiale in un dominio di progetto in modo da soddisfare un obiettivo matematico. Tipicamente si definiscono volumi da preservare, carichi, vincoli, proprietà del materiale e una funzione da minimizzare o massimizzare. Un caso classico consiste nel ridurre la compliance, cioè aumentare la rigidezza globale, rispettando un limite alla quantità di materiale. Fra i metodi più comuni figurano SIMP, gli approcci level-set e i metodi evolutivi. Il risultato è spesso un campo di densità o una geometria che richiede successiva interpretazione.
Il generative design può comprendere anche ottimizzazione topologica, ma utilizza un flusso più ampio: considera varianti, materiali, processi produttivi, interfacce meccaniche, costi e criteri di confronto. Il fatto che un software produca decine di forme non garantisce tuttavia che abbia incluso i vincoli effettivi della fabbrica. La parola generativo descrive il metodo di esplorazione, non costituisce una certificazione di fabbricabilità.
Il problema dei supporti e delle cavità chiuse
Una staffa metallica ottimizzata potrebbe richiedere una quantità significativa di supporti LPBF sotto superfici aggettanti. Questi supporti non si limitano a occupare materiale: influenzano dissipazione del calore, tensioni residue, tempo macchina e costi di rimozione. Se sono nascosti all’interno di un canale o dietro una geometria non accessibile, possono diventare impossibili da togliere senza modificare il componente.
Lo stesso ragionamento vale per la polvere intrappolata. Un reticolo interno può apparire eccellente nella simulazione, ma richiedere fori di evacuazione non previsti nella geometria ottimizzata. Se il componente deve entrare in un sistema fluidico, medico o aerospaziale, la presenza di residui non controllabili può impedire la qualifica. Non basta quindi minimizzare il volume solido: occorre vincolare la geometria alla rimozione dei supporti, all’accesso ai canali, alla pulizia e alla possibilità di verifica metrologica.
L’orientamento in macchina è una variabile strutturale
Una parte realizzata in LPBF o in Material Extrusion risponde in modo diverso quando viene ruotata nello spazio di costruzione. Cambiano la necessità di supporti, l’altezza complessiva della build, l’effetto scalettatura, i percorsi termici e la direzione relativa fra layer e carichi di esercizio. Considerare l’orientamento soltanto dopo aver definito la forma può obbligare a compromessi costosi.
L’approccio più rigoroso dovrebbe ottimizzare insieme geometria, orientamento e processo. È un problema computazionale impegnativo perché queste variabili si influenzano reciprocamente. Un cambio di orientamento potrebbe ridurre i supporti ma peggiorare la resistenza a fatica; ispessire un raccordo potrebbe aumentare massa ma ridurre distorsione e rischio di difetti. Il risultato industrialmente migliore nasce spesso da un compromesso multiparametrico, non dall’estremo assoluto di un singolo criterio.
Materiali reali e modelli ideali
La maggior parte delle ottimizzazioni preliminari adotta proprietà elastiche medie, talvolta isotrope. I processi additivi possono invece produrre anisotropia, porosità, tensioni residue, differenze microstrutturali e superfici che condizionano l’innesco della fatica. Un braccio sottilissimo ottimizzato con un materiale omogeneo perfetto può possedere, nella realtà, un difetto vicino alla sezione più sollecitata. Le prestazioni ottenute al computer devono quindi essere confrontate con il risultato as-built e non soltanto con l’idealizzazione CAD.
La review richiama l’esigenza di mappe di processo calibrate su combinazioni specifiche di macchina, materiale e parametri. La regola universale secondo cui un certo angolo di overhang è sempre stampabile, per esempio, trascura differenze fra macchine, potenza, dimensione dello strato, geometria locale e condizioni termiche. Anche la dimensione minima di un elemento reticolare non è indipendente dal processo produttivo.
Il caso della struttura reticolare alleggerita
Fra gli esempi richiamati nella letteratura è presente un componente aeronautico con reticolo a densità variabile, per il quale vengono riportate riduzioni di massa del 23%, dello stress del 68% e della deformazione del 14% rispetto alla configurazione reticolare di confronto. Numeri di questo genere richiedono sempre di leggere il denominatore: non descrivono il vantaggio ottenibile da qualsiasi struttura topology optimized, né rappresentano un miglioramento generale garantito dalla stampa 3D. Dipendono da geometria iniziale, condizioni di carico, materiali e criterio di confronto scelto nel lavoro originale.
Inoltre una riduzione di peso può essere annullata economicamente da una maggiore durata della build, da più supporti, da trattamenti termici complessi o da un incremento dei controlli non distruttivi. Per pezzi prodotti in piccole serie il costo dell’ingegnerizzazione e della qualificazione può pesare più del consumo di materia prima.
Progettare anche per l’ispezione e la ripetibilità
La manufacturability non termina quando il componente esce dalla macchina. Occorre che sia misurabile, che le superfici di riferimento possano essere riprese, che le cavità vengano pulite e che il lotto successivo mantenga una qualità comparabile. Le geometrie cellulari particolarmente dense possono risultare difficili da esaminare mediante tomografia computerizzata, soprattutto quando dimensioni e densità del materiale aumentano. Una soluzione strutturalmente perfetta ma impossibile da controllare non diventa automaticamente idonea alla produzione qualificata.
La conclusione della review è quindi meno spettacolare di molte immagini promozionali, ma più utile per l’industria: un software efficace deve conoscere, quanto più possibile, processo reale, post-processing, controllabilità e costo totale, non soltanto le equazioni dell’elasticità. L’ottimizzazione topologica smette di essere un esercizio geometrico quando può essere ripetuta, misurata e qualificata su componenti reali.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).