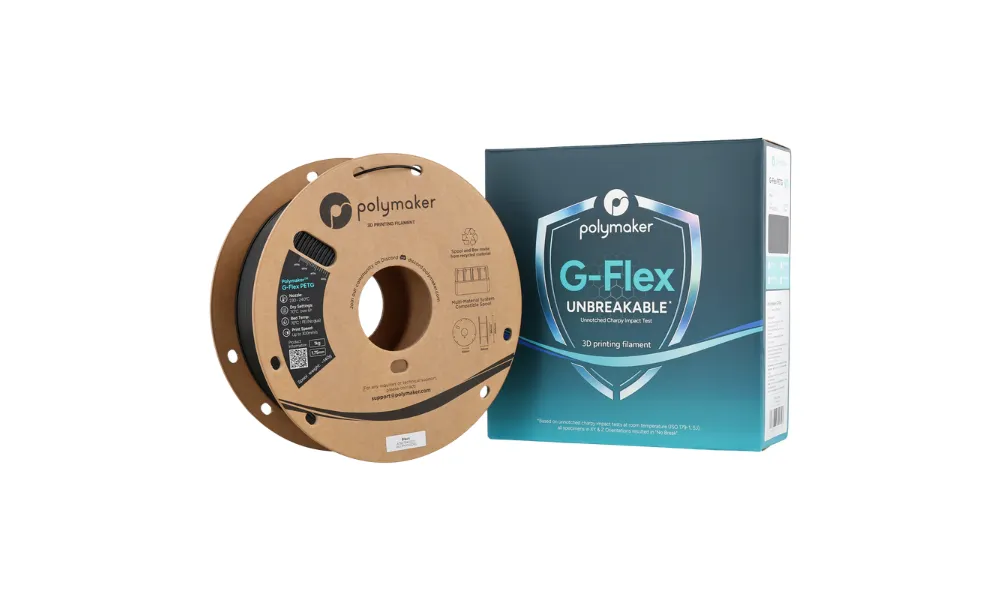
Dal debutto a Shenzhen alla distribuzione europea. Polymaker ha presentato il G-Flex PETG in Cina, nel contesto di TCT Shenzhen, prima di mostrarlo al pubblico europeo di Formnext 2026. Non è quindi corretto indicare il 19 novembre come data del lancio mondiale: quella è la data della copertura della presentazione europea. La novità di prodotto consiste in una formulazione basata su una miscela PETG/TPU pensata per mantenere un’alimentazione relativamente semplice nelle stampanti FFF pur introducendo una deformabilità maggiore rispetto al PETG tradizionale. L’azienda lo propone per cerniere stampate, oggetti articolati, protezioni, accessori e componenti sottoposti a urti occasionali.
Perché mescolare PETG e TPU. Il polietilene tereftalato modificato con glicole è apprezzato nella stampa FFF perché consente una lavorazione generalmente meno complessa rispetto a diversi polimeri ingegneristici. Il poliuretano termoplastico aggiunge invece un comportamento elastico e una capacità di assorbire parte dell’energia di deformazione. La miscela deve trovare un compromesso tra flessibilità del componente finale e rigidità del filo prima che entri nell’estrusore. Non equivale al TPU puro e non va presentata come materiale con identiche proprietà in tutte le formulazioni. Inoltre la compatibilità con sistemi multicolore e alimentatori automatici dipende dal percorso del filamento, dalle condizioni di conservazione e dai parametri adottati.
I parametri ufficiali di stampa. Le schede Polymaker indicano una temperatura dell’ugello di 230–240 °C e del piano di 70 °C su PEI, con velocità massima fino a 300 mm/s e flusso volumetrico fino a 24 mm³/s. Questi valori identificano un intervallo operativo proposto dal produttore, non una velocità raggiungibile da ogni stampante per qualunque geometria. Le possibilità reali dipendono da diametro dell’ugello, sezione della traccia, capacità di fusione dell’hotend e tempo necessario affinché gli strati aderiscano. Un parametro di flusso volumetrico massimo va infatti interpretato insieme alla sezione dell’estruso, e non è un indicatore autonomo della produttività.
Resistenza all’urto e prove da interpretare. L’azienda pubblicizza provini che non si rompono in determinate condizioni del test Charpy ISO 179-1. Il risultato indica il comportamento del campione nella configurazione adottata, ma non equivale a resistenza illimitata, né consente di derivare automaticamente prestazioni a trazione, fatica o creep. La direzione di stampa resta importante, perché l’adesione fra layer influenza la risposta del componente. La scheda suggerisce anche essiccazione a 70 °C per almeno sei ore in presenza di stringing legato all’umidità. Per un confronto indipendente occorrerebbero provini stampati in differenti orientamenti, geometrie e condizioni ambientali, insieme a PETG e TPU di riferimento. Il G-Flex è dunque un prodotto commerciale identificabile, mentre i vantaggi rispetto ai concorrenti rimangono da caratterizzare in modo sistematico.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).