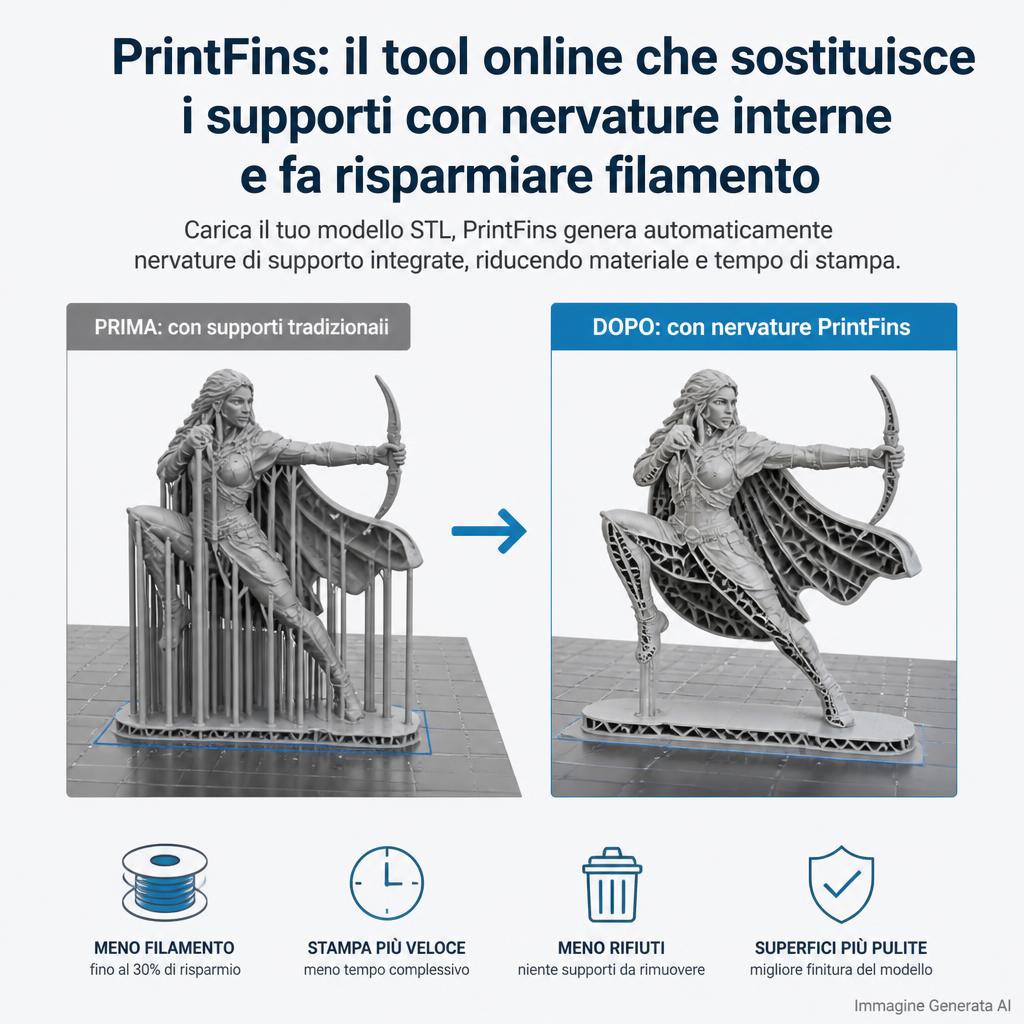
Il progetto open source di Matthew Trahan automatizza i support fins utilizzati nella produzione FDM: sottili costole partono dal piano, sostengono il componente attraverso piccoli collegamenti e vengono esportate insieme alla parte invece di essere generate dallo slicer
Nel mondo della stampa FDM i supporti sono tradizionalmente considerati un problema dello slicer. Il designer crea il componente, sceglie l’orientamento e affida al software la costruzione di grid, tree o organic support destinati a sostenere le zone che altrimenti verrebbero stampate nel vuoto. PrintFins, progetto open source sviluppato da Matthew Trahan e disponibile anche come applicazione browser, parte da una filosofia differente: il supporto può essere progettato come parte temporanea della geometria stessa. Il programma analizza il modello, individua gli overhang compatibili e genera sottili support fins, vere e proprie nervature che partono dal piano di stampa e raggiungono la parte attraverso piccole connessioni progettate per rompersi dopo la produzione. Il risultato viene incorporato direttamente nell’STL o nel 3MF. Quando il file arriva nello slicer, il lavoro di progettazione del supporto è quindi già stato fatto e i normali supporti automatici possono essere disattivati.
L’idea delle support fins non nasce con PrintFins
Le nervature di supporto progettate direttamente nel CAD sono utilizzate da tempo da operatori interessati alla produzione FDM in serie. Slant 3D, che gestisce grandi print farm, ne ha promosso intensamente l’utilizzo proprio perché un supporto progettato può essere ottimizzato molto meglio di una struttura automatica generica per una specifica geometria.
La tecnica tradizionale richiede però un intervento manuale.
Il progettista deve:
- aprire il CAD;
- costruire la nervatura;
- definire il distacco dalla parte;
- creare i piccoli ponti di collegamento;
- controllare il contatto con il piano;
- ripetere l’operazione per ogni nuova geometria.
PrintFins cerca di automatizzare questa fase.
La vera innovazione non è quindi avere scoperto che una costola sottile può sostenere una parte.
È trasformare una tecnica di Design for Additive Manufacturing in uno strumento accessibile anche quando l’utilizzatore possiede soltanto una mesh già pronta.
Il supporto smette di essere una conseguenza dello slicing e diventa parte del design
La differenza può sembrare minima, ma cambia completamente il workflow.
Con i supporti tradizionali:
modello → slicer → supporto → G-code
Con PrintFins:
modello → geometria con support fins → slicer → G-code
Nel primo caso il supporto esiste soltanto all’interno del progetto dello slicer.
Nel secondo esiste nel file geometrico.
Questo significa che lo stesso modello può essere:
- inviato a un altro slicer;
- trasferito su un’altra macchina;
- condiviso con un service;
- archiviato per una produzione futura;
mantenendo la logica del supporto già definita.
È un concetto particolarmente interessante per la produzione ripetitiva.
Il file diventa più vicino a una vera istruzione produttiva
Un normale STL descrive soltanto la superficie del componente.
Non contiene informazioni su:
- materiale;
- layer;
- supporti;
- orientamento.
Ogni utilizzatore deve quindi reinterpretarlo.
Inserire nel file le strutture temporanee necessarie alla produzione significa invece conservare almeno una parte del manufacturing intent.
Il designer non comunica semplicemente:
“questa è la forma che voglio ottenere”.
Comunica:
“questa è la forma e questo è il modo in cui voglio sostenerla durante la produzione”.
È un cambiamento piccolo ma concettualmente importante.
PrintFins funziona completamente nel browser
L’applicazione è progettata in modo da eseguire l’elaborazione localmente.
Il modello non deve essere caricato su un server.
Questo ha almeno tre vantaggi:
- nessuna installazione;
- nessun account;
- maggiore riservatezza del file.
Per un maker può essere semplicemente più comodo.
Per un’azienda che lavora con geometrie proprietarie, il fatto che la mesh rimanga sul computer locale può essere molto più importante.
L’intero geometry engine utilizza operazioni sulla mesh eseguite lato client.
È possibile anche scaricare il progetto open source ed eseguirlo localmente.
Il software oggi importa STL, 3MF e STEP
Questo è un dettaglio interessante perché amplia molto l’utilità rispetto a un semplice strumento di modifica STL.
STL rappresenta soltanto una mesh triangolare.
3MF può contenere informazioni geometriche più strutturate e diverse parti.
STEP deriva invece dal mondo CAD e descrive geometrie attraverso superfici matematiche e B-Rep.
Per importare STEP all’interno del browser il progetto utilizza Open CASCADE compilato in WebAssembly e converte la geometria per il motore interno.
L’output rimane orientato principalmente al mondo della stampa:
- STL;
- 3MF.
PrintFins non deve quindi essere interpretato come un nuovo CAD parametrico.
Il suo obiettivo è preparare una geometria per la produzione.
Il workflow rimane volutamente controllato dall’utilizzatore
Uno degli aspetti più interessanti è che il software non pretende di scegliere autonomamente l’orientamento “migliore”.
L’utente importa il modello e può ruotarlo.
Il programma mostra informazioni come:
- numero degli overhang;
- zone sulle quali può essere generata una vera fin;
- altezza;
- contatto con il piano.
Può inoltre aiutare a valutare differenti orientamenti in funzione della direzione di carico.
Ma la decisione finale resta umana.
Questo non è semplicemente un limite temporaneo del software.
È una scelta progettuale.
Non esiste infatti un orientamento universalmente migliore
Un algoritmo che conosce soltanto la geometria può ottimizzare:
- volume supporto;
- altezza;
- superficie sul piano.
Non sa necessariamente come la parte verrà caricata.
Per un componente funzionale, questo è fondamentale.
Due orientamenti possono produrre:
- stessa quantità di materiale;
- stesso tempo di stampa;
ma proprietà meccaniche molto differenti.
L’utilizzatore deve quindi indicare anche la direzione nella quale il pezzo sarà sottoposto a carico.
L’anisotropia FDM rende l’orientamento parte del progetto strutturale
In un pezzo FDM la resistenza non è generalmente identica in tutte le direzioni.
All’interno dello stesso layer:
- perimetri;
- linee di estrusione;
possono offrire una buona continuità.
Tra due layer, invece, il carico viene trasferito attraverso l’adesione tra materiale già depositato e materiale nuovo.
Per questo una parte caricata in modo da separare i layer può risultare molto meno resistente della stessa geometria ruotata.
L’orientamento non determina quindi soltanto:
- superficie;
- tempo;
- supporti.
Determina anche il percorso delle sollecitazioni attraverso la struttura.
Qui compare uno dei motivi principali per utilizzare le fins
Molti componenti vengono stampati piatti perché è il modo più semplice per evitare supporti.
Ma l’orientamento più facile da stampare può coincidere con quello meccanicamente meno favorevole.
Se una costola temporanea permette di inclinare il componente, il progettista può sacrificare una piccola quantità di materiale di supporto per ottenere un orientamento strutturalmente migliore.
La logica diventa quindi:
non minimizzare il supporto a qualsiasi costo
ma:
utilizzare il minimo supporto necessario per ottenere l’orientamento funzionalmente corretto.
È una distinzione fondamentale.
Il progetto cita miglioramenti di resistenza anche molto elevati attraverso l’orientamento
Nel materiale di documentazione viene indicato che alcuni orientamenti possono risultare fino a circa tre volte più resistenti rispetto ad altri.
Questo tipo di numero deve però essere trattato con cautela.
Non esiste una regola:
“ruota la parte e diventa tre volte più resistente”.
Il risultato dipende da:
- polimero;
- temperatura;
- layer height;
- geometria;
- pareti;
- direzione del carico.
Il principio generale dell’anisotropia è ben consolidato.
Il fattore numerico deve invece essere validato sul componente specifico.
La vera funzione della fin è fornire un percorso di forza verso il piano
Una support fin può essere immaginata come una sottilissima parete verticale o inclinata che collega il bed alla regione da sostenere.
Rispetto a un supporto pieno o a una struttura ad albero occupa pochissimo volume.
Dal punto di vista strutturale sfrutta una proprietà semplice delle pareti sottili:
una lastra è molto rigida nel proprio piano e molto flessibile trasversalmente.
Se orientata correttamente, anche una parete relativamente sottile può sostenere un carico significativo.
Non serve quindi riempire il volume sottostante.
Serve creare una geometria capace di trasferire la forza nella direzione corretta.
È la stessa logica delle nervature utilizzate nell’ingegneria strutturale
In molti prodotti stampati a iniezione vengono utilizzate ribs per irrigidire pareti sottili.
Il materiale viene posizionato dove offre la maggiore inerzia geometrica.
PrintFins applica un principio analogo a una struttura temporanea.
La nervatura non serve a rinforzare il componente finale.
Serve a rinforzare il sistema:
parte + supporto
durante la stampa.
Dopo la produzione viene eliminata.
La geometria deve però essere contemporaneamente forte e facile da rompere
È il principale paradosso dei supporti.
Durante la stampa devono:
- restare attaccati;
- resistere alle vibrazioni;
- sostenere l’overhang.
Dopo la stampa devono fare esattamente il contrario:
- staccarsi facilmente;
- non danneggiare la parte.
Se il collegamento è troppo debole:
fallisce la stampa.
Se è troppo forte:
fallisce il post-processing.
PrintFins affronta il problema separando la struttura principale della fin dal punto di contatto con il pezzo.
La fin non viene necessariamente incollata completamente alla superficie
La parete viene mantenuta a una distanza dalla parte.
Il collegamento viene realizzato attraverso piccoli elementi orizzontali, spesso indicati come tines.
Questi elementi attraversano il gap e si fondono localmente con il componente.
Durante la stampa trasferiscono il carico.
Quando il pezzo viene completato possono rompersi.
In questo modo il contatto non interessa un’intera superficie.
Viene limitato a piccoli punti.
Ridurre l’area di contatto riduce anche il danno superficiale
Un supporto standard può toccare una vasta regione inferiore del componente.
Dopo la rimozione rimangono spesso:
- rugosità;
- segni;
- materiale residuo.
Una fin progettata cerca invece di concentrare il collegamento in regioni piccole e controllate.
L’idea è simile a quella di un punto di iniezione o di uno sprue:
sufficientemente robusto durante la produzione, sufficientemente debole da essere rimosso successivamente.
Il vantaggio non è soltanto estetico.
Ridurre il post-processing può avere un grande impatto sui costi di produzione.
In una print farm il lavoro manuale può costare molto più del filamento
Supponiamo che un supporto tradizionale utilizzi 10 grammi aggiuntivi di PLA.
Il materiale potrebbe valere solo pochi centesimi.
Se però l’operatore impiega:
- tre minuti per rimuoverlo;
- altri due per pulire la superficie;
il costo della manodopera può superare di gran lunga quello del polimero.
In una produzione di 1.000 componenti:
5 minuti × 1.000 = oltre 83 ore di lavoro.
È qui che un supporto progettato per staccarsi in pochi secondi può avere un valore economico reale.
Il risparmio di filamento è quindi solo metà della storia
Il titolo più immediato riguarda la quantità di materiale.
Le support fins sono sottili e possono consumare molto meno materiale rispetto a:
- grid support;
- dense support;
- tree complessi.
Ma in un contesto produttivo il vantaggio maggiore può essere:
- tempo macchina;
- rimozione;
- ripetibilità.
Una struttura più piccola richiede anche meno movimenti di stampa.
Questo può ridurre il cycle time.
Un tree support è geometricamente efficiente, ma rimane una struttura tridimensionale
I tree support moderni hanno già risolto molti problemi dei vecchi supporti a griglia.
Creano:
- tronchi;
- rami;
- punti di contatto.
Cercano di ridurre il materiale e raggiungere solo le zone necessarie.
Sono estremamente utili per:
- figure;
- superfici organiche;
- geometrie complesse.
Ma devono comunque costruire un network tridimensionale nello spazio.
Una fin è invece essenzialmente una parete.
Per certe geometrie può quindi essere molto più semplice.
Questo non significa che le fins siano universalmente superiori ai tree support
Una statua con:
- braccia;
- mento;
- dettagli sospesi;
può richiedere supporti che raggiungono regioni distribuite nello spazio.
Una singola nervatura dal piano può essere inadatta.
Le fins funzionano particolarmente bene quando esiste:
- un bordo;
- una superficie inclinata;
- un overhang raggiungibile direttamente dal bed.
Il problema deve avere una geometria adatta alla soluzione.
Il progetto stesso dichiara una limitazione importante: le fins partono dal piano
Gli overhang che si trovano sopra un’altra parte della geometria e non sono direttamente raggiungibili dal build plate non vengono attualmente gestiti.
Questo significa che PrintFins non può sostituire automaticamente i supporti convenzionali in ogni modello.
Immaginiamo una lettera “T” stampata verticalmente.
La barra superiore può essere sostenuta con fins dal bed.
Immaginiamo invece una cavità interna con un soffitto.
Una fin proveniente dal piano potrebbe non avere alcun percorso disponibile.
Serve un’altra strategia.
La reachability è quindi importante quanto l’angolo di overhang
I normali slicer identificano spesso una superficie da supportare principalmente in base all’angolo rispetto alla verticale.
PrintFins deve affrontare una domanda aggiuntiva:
da quella superficie posso arrivare al piano con una nervatura senza attraversare il pezzo?
Se la risposta è no, una fin tradizionale non è possibile.
È un problema geometrico molto più complesso del semplice overhang detection.
Le feature molto piccole rappresentano un altro limite
La documentazione indica che regioni più corte di circa 4 mm di altezza utile possono essere troppo piccole per ospitare una vera fin.
La ragione è abbastanza intuitiva.
Una struttura necessita di spazio per:
- base;
- parete;
- contatto.
Su un dettaglio minuscolo, la fin potrebbe diventare grande quanto il dettaglio stesso.
In quel caso un piccolo tree branch o una normale interface support può essere più razionale.
L’algoritmo utilizza mesh math invece di un vero kernel CAD
Questo è uno degli aspetti tecnici più interessanti.
Un sistema CAD tradizionale potrebbe creare:
- sketch;
- solidi;
- operazioni booleane.
PrintFins deve però funzionare direttamente nel browser e gestire soprattutto mesh.
Il motore genera quindi solidi chiusi indipendenti e li aggiunge alla geometria.
Lo slicer li interpreta e li unisce nel processo di slicing.
Questo evita di dover eseguire operazioni B-Rep complesse lato browser.
Le fins sono quindi solidi separati, non una modifica topologica perfettamente fusa alla mesh originale
Dal punto di vista del file possono esistere:
- modello;
- fin;
- tines;
come geometrie sovrapposte o in contatto.
Lo slicer moderno è generalmente in grado di gestire queste intersezioni trasformandole correttamente nei percorsi di estrusione.
È una strategia pragmatica.
Non cerca di produrre il CAD matematicamente più elegante.
Cerca di produrre una mesh che lo slicer possa trasformare in G-code affidabile.
Questo rende anche il sistema relativamente indipendente dallo slicer
Il file non richiede una funzione specifica di:
- OrcaSlicer;
- Bambu Studio;
- PrusaSlicer.
Le strutture sono già presenti.
Il programma di slicing vede semplicemente altra geometria.
È sufficiente disattivare i supporti automatici.
Questo è uno dei vantaggi più forti rispetto a una funzione proprietaria integrata in un singolo software.
Il prezzo è che le impostazioni di supporto non seguono più automaticamente il profilo dello slicer
Un normale supporto viene ricalcolato quando si modifica:
- layer height;
- nozzle;
- materiale.
Una fin incorporata nella mesh ha invece dimensioni geometriche fisse.
Se viene progettata attorno a:
- nozzle 0,4 mm;
- layer 0,2 mm;
e successivamente il file viene stampato con:
- nozzle 0,8 mm;
- layer 0,4 mm;
il comportamento del piccolo collegamento potrebbe cambiare.
È quindi importante capire che:
portabilità della geometria
non equivale a
invarianza del processo.
Il progetto riconosce infatti che i profili scale-aware sono ancora un’area aperta
La geometria ideale dipende dalla scala.
Una fin adatta a una parte alta 30 mm può non essere sufficientemente rigida su un oggetto alto 300 mm.
Allo stesso modo:
- tines;
- gap;
- base;
devono essere proporzionati alle dimensioni e al processo.
L’automazione completa richiederà quindi modelli che adattino i supporti non soltanto alla forma, ma anche alla scala della parte.
Il materiale conta altrettanto
Una connessione che si rompe perfettamente in PLA può comportarsi in modo completamente diverso in:
- PETG;
- ABS;
- TPU;
- PA.
Il PLA è relativamente rigido e fragile.
PETG tende a essere più tenace e può creare collegamenti molto resistenti.
TPU potrebbe non “snap off” affatto nel senso classico.
Questo significa che il concetto di breakaway support deve essere adattato al materiale.
Anche la temperatura modifica la forza del punto di contatto
Un piccolo tine viene saldato al componente durante l’estrusione.
La qualità del legame dipende da:
- temperatura nozzle;
- cooling;
- velocità;
- materiale.
Una temperatura più alta può aumentare la fusione locale.
Il supporto diventa più robusto durante la stampa ma più difficile da rimuovere.
Una temperatura troppo bassa può produrre l’effetto opposto.
La geometria e il processo lavorano insieme.
Questa è una differenza importante rispetto a un vero support gap dello slicer
Nei supporti convenzionali viene spesso lasciato uno Z distance tra supporto e componente.
Il materiale superiore deve quindi bridgeare una piccola distanza.
La fin con tines utilizza invece connessioni intenzionali.
In alcune regioni il materiale viene deliberatamente fuso con il pezzo.
Il collegamento non è un incidente da minimizzare.
È una feature progettata per rompersi.
È concettualmente più vicino a:
- tab;
- sprue;
- breakaway bridge.
Questa scelta aumenta la sicurezza durante la stampa
Una parete che arriva molto vicina alla parte senza toccarla può sostenere il primo layer di un overhang.
Ma non stabilizza necessariamente il componente lateralmente.
I tines creano invece un vincolo meccanico.
Possono quindi essere particolarmente utili quando la parte viene stampata:
- inclinata;
- con piccola superficie sul bed.
Il supporto non serve soltanto a sostenere il materiale nel vuoto.
Può aiutare anche a stabilizzare l’intera geometria.
È proprio l’orientamento inclinato a essere uno dei casi d’uso più interessanti
Stampare una piastra:
- piatta;
offre grande adesione ma può orientare male i layer.
Stamparla:
- verticale;
può migliorare alcune proprietà ma aumentare altezza e instabilità.
Stamparla:
- diagonalmente;
può rappresentare un compromesso.
Il problema è che il componente non possiede più una grande base.
Le support fins possono trasformarsi in una sorta di struttura temporanea che lo tiene in posizione.
Questo può essere utile anche per parti più grandi del piano in una dimensione
Una piastra lunga 290 mm non entra piatta su un bed da 256 mm.
Se inclinata nello spazio, può invece rientrare nel volume di costruzione.
I supporti progettati permettono di mantenere quella configurazione.
L’additive manufacturing utilizza quindi il volume Z per superare uno dei limiti XY.
È una tecnica già impiegata da maker e print farm, ma PrintFins la rende molto più accessibile.
L’inclinazione può però aumentare enormemente il tempo di stampa
Una parte piatta alta 5 mm potrebbe richiedere:
- 25 layer a 0,2 mm.
La stessa parte inclinata potrebbe diventare alta 150 mm:
- 750 layer.
Il risparmio di supporto non implica quindi automaticamente un tempo complessivo inferiore.
L’orientamento deve bilanciare:
- resistenza;
- supporto;
- altezza;
- superficie;
- tempo.
PrintFins aiuta la decisione.
Non elimina il trade-off.
Anche il bed contact deve essere considerato
Una parte inclinata può toccare il piano quasi in un punto.
Da sola potrebbe:
- staccarsi;
- oscillare;
- deformarsi.
Le fins aumentano il footprint effettivo del sistema.
PrintFins può aggiungere anche una base o pad sul piano per distribuire il contatto.
La funzione è simile a:
- brim;
- raft;
ma viene incorporata nella geometria temporanea.
Questo può essere interessante per l’automazione delle print farm
Un supporto con base prevedibile può essere progettato affinché:
- aderisca durante la stampa;
- si rimuova facilmente al termine.
In sistemi automatizzati, anche la modalità con cui il componente lascia il bed diventa parte del Design for Additive Manufacturing.
Una geometria che richiede l’intervento di un operatore per dieci minuti è molto meno interessante di una che può essere espulsa automaticamente e pulita in pochi secondi.
PrintFins aggiunge oggi anche le sway braces per parti alte e sottili
Questa funzione affronta un problema diverso dagli overhang.
Una parte verticale molto alta può essere perfettamente self-supporting.
Non presenta nessun angolo critico.
Ma può comunque:
- oscillare;
- vibrare;
- essere spinta dal nozzle.
Più cresce in altezza, maggiore diventa il braccio della leva rispetto alla base.
Il risultato può essere:
- layer shift;
- ringing;
- superficie irregolare.
La sway brace non sostiene un overhang: stabilizza il componente
È una nervatura verticale posizionata lateralmente.
La struttura è profonda alla base e si assottiglia verso l’alto.
Piccoli tines distribuiti lungo l’altezza la collegano alla parte.
Il risultato è simile a un tirante temporaneo.
Quando il nozzle esercita una forza laterale, la brace limita lo spostamento.
È un’estensione molto interessante del concetto originale.
Il progetto utilizza una spaziatura predefinita dei tines di 6 mm sulle sway braces
La documentazione attuale indica inoltre una profondità della brace alla base pari, come default, a circa il 15% dell’altezza.
La parte superiore viene ridotta fino a circa 4 mm.
Queste dimensioni derivano da prove reali del progetto, non soltanto da simulazioni.
Il sistema è stato testato, tra gli altri casi, su un componente alto circa 249 mm, con quattro braces automatiche che aggiungevano complessivamente circa 20 grammi di supporto.
È un buon esempio di quanto poco materiale possa essere necessario per aumentare significativamente la stabilità laterale.
Venti grammi non devono però essere interpretati come benchmark universale
La quantità dipende da:
- altezza;
- larghezza;
- geometria;
- numero di braces.
Un oggetto differente potrebbe richiedere molto più materiale.
Il dato è utile per comprendere l’ordine di grandezza del caso testato.
Non dimostra che quattro sway braces consumino sempre 20 grammi.
L’orientamento della brace è importante quanto il suo spessore
Una sottile parete possiede una forte anisotropia geometrica.
Se viene spinta lungo il proprio piano può risultare molto rigida.
Se viene spinta perpendicolarmente può flettersi facilmente.
Per questo la sway brace viene orientata “di taglio” rispetto alla direzione nella quale deve contrastare il movimento.
È una piccola lezione di progettazione strutturale applicata al supporto temporaneo.
Il software può posizionare più braces su direzioni differenti
Una parte alta può oscillare:
- lungo X;
- lungo Y.
Una singola nervatura può stabilizzare bene una direzione ma poco quella ortogonale.
PrintFins può quindi utilizzare fino a più facce orientate diversamente per creare una struttura tridimensionalmente più stabile.
Non è un supporto volumetrico tradizionale.
È una rete molto ridotta di elementi strutturali orientati dove servono.
Il programma rifiuta anche alcuni posizionamenti geometricamente problematici
Le braces devono mantenere una distanza reciproca.
Se due strutture rischiano di intersecarsi e creare una massa difficile da rimuovere, il sistema può evitare il posizionamento.
È un dettaglio importante.
Generare supporto automaticamente è semplice.
Generare supporto che:
- funziona;
- non collide;
- si rompe correttamente;
è molto più difficile.
L’output 3MF contiene intenzionalmente soltanto geometria
Quando il file viene aperto in alcuni slicer può comparire un avviso che segnala l’assenza di configurazione.
È un comportamento previsto.
Il progetto evita deliberatamente di inserire:
- profilo stampante;
- materiale;
- impostazioni slicer.
La ragione è la portabilità.
Se venisse incorporato un profilo Bambu o Prusa specifico, il file rischierebbe di sostituire le impostazioni dell’utilizzatore.
PrintFins vuole invece consegnare soltanto:
la geometria corretta.
In Bambu Studio o PrusaSlicer può quindi apparire un avviso innocuo
Il programma carica il file come geometria.
Non significa che il modello sia corrotto.
OrcaSlicer può invece gestire il file senza lo stesso avviso.
Dopo l’importazione l’utente deve semplicemente:
- scegliere il proprio profilo;
- mantenere l’orientamento;
- disattivare i supporti automatici.
È importante perché attivare nuovamente tree o normal support potrebbe produrre strutture aggiuntive sopra quelle già incorporate.
Il concetto di “slice with supports off” è fondamentale
La fin è già supporto.
Lo slicer non lo sa semanticamente.
Per il software è semplicemente un’altra parte della geometria.
Se viene abilitata la generazione automatica di supporti, lo slicer può tentare di:
- supportare la parte;
- supportare persino la fin.
Il vantaggio del sistema verrebbe in gran parte perso.
Il browser mostra anche gli overhang prima dell’esportazione
Questa funzione trasforma PrintFins in qualcosa di più di un generatore automatico.
Diventa anche uno strumento di analisi della printability.
L’utente può ruotare la parte e osservare come cambia:
- numero degli overhang;
- altezza;
- supportabilità.
Questa interazione rende molto evidente un concetto importante del DfAM:
il modello non possiede un orientamento neutro.
Ogni rotazione cambia il processo.
La valutazione della direzione di carico aggiunge un secondo livello di analisi
L’utente può indicare come il componente sarà sollecitato e specificare se il carico tende principalmente:
- a separare la parte;
- a fletterla.
Il software utilizza queste informazioni per aiutare a classificare gli orientamenti.
Non si tratta di una vera analisi agli elementi finiti.
Non calcola:
- stress;
- deformazione;
- fattore di sicurezza.
È un sistema di scoring geometrico orientato a ridurre configurazioni palesemente sfavorevoli rispetto alla direzione dei layer.
Questo limite va mantenuto molto chiaro
Un punteggio elevato non significa:
“questa parte resisterà a 500 N”.
Significa:
“questo orientamento appare più favorevole rispetto agli altri secondo i criteri utilizzati”.
Per una parte strutturale critica continuano a essere necessari:
- calcolo;
- test;
- validazione.
PrintFins aiuta la progettazione.
Non sostituisce l’ingegneria strutturale.
Anche il risparmio di materiale deve essere misurato parte per parte
Le fins possono usare molto meno materiale di una struttura ad albero.
Ma non esiste una percentuale universale.
Consideriamo due casi.
Caso A
una piastra inclinata con un bordo lungo.
Una singola parete sottile può sostenerla efficacemente.
Risparmio potenzialmente enorme.
Caso B
una scultura organica con decine di dettagli sospesi.
Potrebbero servire molte fins oppure la tecnica potrebbe non essere applicabile.
Il tree support può risultare migliore.
Il confronto corretto deve quindi essere fatto nello slicer su una parte reale.
Anche il tempo di stampa può riservare sorprese
Una fin piena ma sottile utilizza poco materiale e genera percorsi relativamente semplici.
Si potrebbe pensare di alleggerirla creando:
- fori;
- reticoli;
- pattern.
Questo riduce i grammi.
Ma aumenta:
- accelerazioni;
- decelerazioni;
- piccoli segmenti;
- cambi di direzione.
Il risultato può essere una stampa più lenta nonostante utilizzi meno plastica.
È un ottimo esempio della differenza tra:
material efficiency
e
manufacturing efficiency.
Una parete continua può quindi essere più economica di una parete traforata
Il filamento costa relativamente poco.
Il tempo macchina ha un valore.
Soprattutto in una print farm.
Se risparmiare 2 grammi aggiunge cinque minuti, l’operazione può avere economics negativi.
Le support fins derivano proprio da una filosofia di produzione in volume e privilegiano:
- percorsi semplici;
- rimozione rapida.
È un approccio differente rispetto all’ottimizzazione esclusivamente estetica.
Il progetto ha oggi un livello di maturità interessante ma rimane giovane
Il motore web:
- importa;
- ruota;
- analizza;
- genera fins;
- esporta.
Esistono anche test automatici sulle geometrie.
Ma alcune aree vengono esplicitamente indicate come ancora aperte, tra cui:
- profili adattivi alla scala;
- alcuni dettagli del bed pad su esportazioni inclinate.
È quindi un progetto utilizzabile, non un prodotto commerciale maturo con anni di validazione industriale.
Anche il plugin PrusaSlicer è ancora sperimentale e non funzionale
Il repository contiene lavoro esplorativo per portare la tecnologia direttamente dentro lo slicer.
Ma la sandbox dei plugin limita l’accesso necessario alla mesh.
La funzione automatica non è quindi ancora disponibile in quella forma.
Il workflow raccomandato rimane l’applicazione browser.
È una distinzione importante perché vedere una directory “plugin” nel repository non significa che esista già un plugin installabile e completo.
Una vera integrazione nello slicer sarebbe comunque il passo naturale successivo
La funzione potrebbe teoricamente accedere direttamente a:
- nozzle;
- layer height;
- materiale.
Questo permetterebbe di generare fins adattate automaticamente al profilo di stampa.
Il vantaggio rispetto all’attuale geometria standalone sarebbe evidente.
Il sistema potrebbe conoscere:
quanto è larga una linea reale
e dimensionare:
- tine;
- wall;
- gap;
in conseguenza.
Ma perderebbe una parte della portabilità che oggi rappresenta il suo punto forte
Una fin incorporata nel file può viaggiare tra slicer.
Una funzione nativa di Orca o Prusa appartiene invece a quell’ambiente.
Le due filosofie possono comunque convivere.
Il browser può essere utilizzato quando si desidera:
geometria portabile.
Il plugin quando si desidera:
ottimizzazione profonda sul profilo specifico.
Un’integrazione CAD potrebbe essere ancora più interessante
Se il designer possiede il modello parametrico originale, creare il supporto direttamente nel CAD offre alcuni vantaggi.
La fin può conoscere:
- facce;
- feature;
- assi;
- parametri.
Può essere modificata insieme al pezzo.
Il browser lavora invece su geometria tessellata o convertita.
È estremamente pratico per modelli già esistenti.
Non sostituisce però completamente un workflow DfAM nativo.
La grande forza di PrintFins è proprio lavorare anche quando il CAD non c’è
Internet è pieno di:
- STL;
- 3MF.
Spesso l’utilizzatore non possiede:
- STEP originale;
- feature tree.
Modificare supporti in Fusion, SolidWorks o Onshape può richiedere:
- reverse engineering;
- conversione mesh.
PrintFins permette invece di partire direttamente dal file disponibile.
È probabilmente il caso d’uso più immediato.
Il progetto è distribuito con licenza MIT
Questo rende possibile:
- utilizzare;
- modificare;
- integrare il codice.
La licenza riguarda il software.
Non applica automaticamente vincoli alle geometrie processate.
Un modello passato attraverso PrintFins non diventa quindi open source semplicemente perché è stato elaborato dal programma.
È un dettaglio importante per l’uso commerciale.
Il fatto che tutto possa essere eseguito localmente rafforza ulteriormente questa possibilità
Un produttore potrebbe installare il codice su:
- workstation;
- server interno.
Il file non deve lasciare l’azienda.
Questo rende il progetto interessante anche come base per strumenti custom.
Una print farm potrebbe, per esempio, integrarlo in un proprio workflow automatico di preflight.
In una produzione automatizzata il supporto potrebbe essere generato prima ancora che un operatore veda il file
Si può immaginare:
ordine → upload STL → analisi orientamento → generazione fins → slicing → produzione.
L’essere open source facilita questo tipo di integrazione.
Naturalmente una completa automazione richiederebbe ancora la scelta dell’orientamento e della direzione di carico.
Il progetto stesso ritiene intenzionalmente umano questo passaggio.
È una scelta interessante nell’epoca dell’AI generativa
Sarebbe facile promuovere un sistema come:
AI chooses the perfect print orientation.
PrintFins segue una filosofia più prudente.
Il software calcola ciò che può conoscere.
Lascia all’essere umano l’informazione che non è presente nella geometria.
Un file STL non sa:
- come verrà montato;
- dove verrà caricato;
- quale superficie è estetica.
Qualunque algoritmo che ignori queste informazioni può produrre una soluzione geometricamente ottima e funzionalmente pessima.
Lo stesso vale per le superfici visibili
Una fin può lasciare un piccolo segno nel punto di rottura.
Se viene posizionata:
- dietro;
- sotto;
- all’interno;
può essere irrilevante.
Se si trova sulla faccia estetica principale, può essere inaccettabile.
Un algoritmo dovrebbe quindi conoscere anche:
quale superficie conta esteticamente.
Ancora una volta, l’STL non contiene questa informazione.
Il vero DfAM nasce quando produzione e funzione vengono valutate insieme
PrintFins è interessante perché rende molto evidente questo concetto.
Un normale workflow:
disegna → scopri dopo come stamparlo.
Un workflow maturo:
disegna sapendo come verrà stampato.
Le fins rappresentano una forma di manufacturing feature.
Non rimangono nel prodotto finale.
Ma vengono progettate esattamente come:
- support tab;
- injection sprue;
- machining fixture surface.
Sono geometrie necessarie al processo.
Il confronto con lo stampaggio a iniezione è particolarmente utile
Un pezzo stampato a iniezione contiene spesso elementi determinati dal processo:
- draft;
- gate;
- ejector mark;
- rib.
Nessuno considera questi dettagli “un difetto del CAD”.
Sono parte della progettazione industriale.
Nel desktop FDM, invece, si è diffusa l’abitudine di progettare una geometria idealizzata e lasciare allo slicer il compito di risolvere la produzione.
Le support fins riportano una parte di quella responsabilità verso il design.
Questo può avere particolare valore nella produzione seriale FDM
Per una singola stampa:
- un minuto in più;
- 10 grammi in più;
contano poco.
Per 100.000 parti diventano enormi.
Supponiamo di risparmiare soltanto:
5 g di supporto per parte.
Su 100.000 pezzi:
500 kg di filamento.
Supponiamo di risparmiare:
30 secondi di rimozione.
Diventano oltre:
833 ore di lavoro umano.
È questo effetto moltiplicativo a spiegare perché operatori di print farm prestino tanta attenzione al support design.
Il supporto migliore, naturalmente, rimane quello che non serve
Prima di aggiungere una fin bisogna sempre chiedersi se la geometria possa essere modificata per diventare self-supporting.
Alcune strategie comprendono:
- chamfer;
- 45°;
- bridge;
- teardrop hole;
- split del componente.
La fin è uno strumento.
Non deve diventare una scusa per ignorare il DfAM.
Un supporto progettato bene è migliore di un supporto automatico enorme.
Una parte progettata senza supporti può essere migliore di entrambi.
PrintFins si trova quindi tra due estremi
Estremo 1:
ridisegnare manualmente ogni pezzo in CAD.
Estremo 2:
lasciare tutto allo slicer.
Il tool propone una terza via:
automatizzare una tecnica di supporto intenzionalmente progettata.
È proprio questa posizione intermedia a renderlo interessante.
La qualità finale dipenderà comunque dalla calibrazione della stampante
Un tine molto sottile può essere perfettamente progettato nel file e risultare:
- troppo spesso;
- troppo debole;
sulla macchina reale.
Extrusion width, flow e temperature determinano il risultato.
Una stampante sovraestrusa può fondere la connessione molto più del previsto.
Una sottoestrusa potrebbe non creare il ponte.
Il tool non elimina la necessità di un processo stabile.
Nozzle diameter è particolarmente importante
Una feature da 0,3 o 0,4 mm possiede significati differenti con:
- nozzle 0,25 mm;
- nozzle 0,4 mm;
- nozzle 0,8 mm.
Una parete può essere:
- una linea;
- due linee;
- non riproducibile.
È uno dei motivi per cui lo sviluppo di profili scale/process-aware sarà importante.
Il supporto deve essere progettato in termini di:
estrusioni reali
non soltanto millimetri geometrici.
Anche il layer height influenza la rottura del tine
Un piccolo bridge alto:
- 0,2 mm;
può diventare una singola layer line.
Con layer:
- 0,1 mm;
può diventare due.
La sezione reale e il comportamento alla rottura cambiano.
Una geometria apparentemente identica può quindi comportarsi diversamente cambiando profilo.
Questo non è un difetto specifico di PrintFins.
È intrinseco al fatto che una mesh viene trasformata in percorsi discreti.
La rimozione pulita resta uno dei principali parametri da validare
Un supporto che utilizza poco materiale ma lascia una fila di punte taglienti può richiedere comunque:
- cutter;
- carta abrasiva;
- Dremel.
La qualità non deve quindi essere valutata soltanto in:
grammi di supporto.
Serve misurare:
- secondi di rimozione;
- superficie residua;
- necessità di finitura.
Una vera comparazione con tree support dovrebbe includere tutte queste metriche.
Un test corretto potrebbe essere molto semplice
Stampare lo stesso componente in tre configurazioni:
A. supporto standard
B. tree/organic support
C. PrintFins
e registrare:
- peso totale;
- support weight;
- print time;
- removal time;
- surface quality;
- failure rate.
Solo allora sarebbe possibile dire quale sistema sia realmente migliore per quella geometria.
È molto più utile di una dichiarazione generale secondo cui una tecnologia “risparmia X%”.
Anche il failure rate è fondamentale
Una fin estremamente sottile può ridurre il filamento del 80%.
Se però causa:
- una stampa fallita ogni venti;
il risparmio può sparire.
In produzione seriale serve quindi un margine di robustezza.
Il supporto ottimale non è quello geometricamente minimo.
È quello più piccolo che mantiene una process capability adeguata.
È una distinzione classica tra prototipazione e produzione
Un maker può accettare una soluzione che funziona:
9 volte su 10.
Una print farm con migliaia di macchine no.
Un supporto industrialmente valido deve tollerare:
- piccole variazioni del filamento;
- usura nozzle;
- differenze macchina.
Le support fins derivano proprio dal mondo delle print farm, quindi questa robustezza sarà uno dei criteri più importanti da osservare nell’evoluzione del progetto.
L’assenza di un support interface tradizionale può migliorare anche il lato inferiore
Nei supporti standard il primo layer sopra l’interfaccia viene spesso depositato su una superficie non completamente solida.
Questo genera linee:
- pendenti;
- schiacciate;
- irregolari.
Una fin può invece sostenere localmente:
- bordo;
- linea critica;
lasciando il resto della superficie funzionare come bridge.
Per alcune geometrie il risultato può essere migliore.
Dipende però dalla bridgeability del materiale e dalla distanza tra le fins.
Il software deve quindi bilanciare supporto e bridging
Troppi supporti:
- aumentano materiale;
- aumentano segni.
Troppo pochi:
- producono sagging.
Una fin efficace non sostiene necessariamente ogni millimetro quadrato dell’overhang.
Crea punti o linee strategiche dai quali il materiale può bridgeare.
È una strategia più simile alla progettazione di una struttura che al semplice riempimento dello spazio vuoto.
In futuro questo concetto potrebbe diventare ancora più sofisticato
Un algoritmo potrebbe conoscere:
- capacità di bridging del materiale;
- velocità;
- cooling.
E generare fins soltanto quando la distanza libera supera un limite.
PLA con forte cooling potrebbe richiedere meno supporto.
PETG o materiali tecnici potrebbero richiederne di più.
È il tipo di evoluzione che trasformerebbe PrintFins da geometry tool a vero manufacturing optimizer.
L’introduzione delle sway braces mostra che il progetto sta già andando in questa direzione
L’obiettivo non è più soltanto:
“supportare gli overhang”.
Sta diventando:
“aggiungere automaticamente geometria temporanea per rendere la parte stampabile nell’orientamento desiderato”.
È una definizione molto più ampia.
Una brace non supporta materiale.
Supporta la dinamica del processo.
Questo apre una categoria interessante: sacrificial manufacturing geometry
Nella produzione esistono molte geometrie che vengono create sapendo che verranno eliminate:
- supporti LPBF;
- machining tabs;
- casting risers;
- injection runners.
Le support fins appartengono alla stessa famiglia.
Sono geometria con un ciclo di vita intenzionalmente breve:
esiste durante la produzione → svolge una funzione → viene rimossa.
Rendere automatico il design di queste strutture può avere un valore molto ampio.
Potrebbe persino diventare un formato di distribuzione per parti FDM pronte alla produzione
Oggi un designer pubblica:
model.stl
e poi scrive:
“stampare a 45°, tree support solo sul bed, density 12%”.
Con una geometria progettata potrebbe distribuire:
model-production-ready.3mf
con:
- orientamento;
- fins;
- pad.
L’utilizzatore dovrebbe soltanto applicare il proprio profilo.
Questo riduce enormemente l’interpretazione tra designer e produttore.
Naturalmente non elimina tutte le differenze tra macchine
Una CoreXY veloce e una bed-slinger lenta non si comportano allo stesso modo.
Una parte alta supportata da quattro braces può essere stabilissima su una macchina e oscillare di più su un’altra.
Accelerazione e input shaping modificano le forze.
Anche la geometria “production-ready” deve quindi conoscere almeno i limiti della piattaforma di destinazione.
La portabilità non è assoluta.
Ma incorporare il supporto è comunque un passo verso un manufacturing intent più esplicito
È una delle ragioni per cui il progetto merita attenzione nonostante la sua apparente semplicità.
Non introduce:
- AI rivoluzionaria;
- nuovo materiale;
- nuova stampante.
Introduce un modo differente di pensare il confine tra:
design
e
slicing.
Per anni i supporti sono stati considerati un sottoprodotto inevitabile della preparazione alla stampa.
PrintFins li tratta come una feature di progetto.
L’idea può apparire quasi banale proprio perché è molto coerente con il FDM
Il FDM è estremamente efficiente nella costruzione di pareti sottili.
Una parete:
- utilizza poco materiale;
- viene prodotta rapidamente;
- è strutturalmente efficiente nel proprio piano.
Perché quindi riempire tutto il volume sotto una parte quando una parete orientata correttamente è sufficiente?
È la domanda da cui nasce il concetto delle fins.
Il valore non consiste nel sostituire gli organic support in ogni file
Questo sarebbe probabilmente impossibile e nemmeno desiderabile.
Il valore sta nell’aggiungere un nuovo strumento alla progettazione.
Per:
- bracket;
- lastre inclinate;
- parti funzionali;
- componenti lunghi;
la fin può essere molto più razionale.
Per:
- miniature;
- geometrie organiche;
- cavità interne;
tree o normal support possono rimanere nettamente superiori.
Un buon slicer dovrebbe idealmente poter combinare più strategie.
In alcuni casi persino un approccio ibrido potrebbe essere la soluzione migliore
Fins per:
- stabilità principale;
- grandi bordi.
Tree support per:
- piccoli dettagli secondari.
Non esiste alcuna ragione tecnica per cui le due filosofie debbano essere mutuamente esclusive.
Il progetto attuale è orientato verso un output da utilizzare con supporti automatici disabilitati, ma il concetto generale può essere combinato manualmente con altre strutture quando necessario.
La produzione additiva sta lentamente passando dall’automazione del slicing all’automazione del DfAM
I primi slicer automatizzavano:
- perimetri;
- infill;
- supporti.
La nuova generazione di strumenti comincia invece a suggerire:
- orientamento;
- struttura;
- manufacturing feature.
È un salto interessante.
Non automatizza semplicemente il percorso dell’ugello.
Aiuta a modificare la geometria affinché sia più adatta al processo.
PrintFins è un esempio piccolo ma molto chiaro di questa evoluzione.
La forza del progetto è anche la sua trasparenza
È open source.
Il repository descrive:
- cosa funziona;
- cosa non funziona.
Tra i limiti dichiarati figurano apertamente:
- overhang non raggiungibili dal bed;
- feature troppo corte;
- necessità di scelta umana dell’orientamento.
È un approccio utile perché evita di trasformare un tool ancora giovane in un “one-click support killer”.
Il sistema risolve bene una classe specifica di problemi.
E questa classe di problemi potrebbe essere molto più ampia di quanto sembri
Molti oggetti FDM funzionali possiedono proprio:
- pareti;
- flange;
- bracket;
- superfici relativamente regolari.
Non sono sculture organiche.
Sono parti meccaniche.
È proprio questo tipo di componenti a essere sempre più utilizzato in:
- print farm;
- piccole serie;
- prodotti commerciali.
Per questi oggetti il support fin può essere particolarmente naturale.
Il progetto rende inoltre accessibile una tecnica che prima richiedeva competenze CAD
È forse il risultato più immediato.
Chi scarica un STL non deve più:
- importarlo in Fusion;
- convertirlo;
- ricostruire superfici;
- disegnare manualmente i supporti.
Può:
caricare → orientare → generare → esportare.
La barriera diventa molto più bassa.
Ed è spesso proprio questa riduzione della barriera, più che l’invenzione di un nuovo principio geometrico, a determinare l’adozione di una tecnica.
PrintFins non elimina quindi la necessità dei supporti: prova a renderli parte intelligente della geometria
È una differenza importante.
La soluzione più interessante non è:
“niente più supporti”.
È:
“meno supporto, messo dove serve e progettato per il processo”.
Questo approccio può ridurre:
- filamento;
- tempo;
- contatto superficiale;
- post-processing.
Ma soltanto quando la geometria è adatta.
Il prossimo passo sarà misurare questi vantaggi in modo sistematico
Per trasformare PrintFins da strumento promettente a riferimento tecnico serviranno benchmark su:
- diversi componenti;
- materiali;
- nozzle.
Sarebbe particolarmente interessante confrontare:
grid vs organic/tree vs fins
su metriche standard:
- grammi;
- minuti;
- superficie;
- failure rate;
- removal time.
È il tipo di dato che permetterebbe di definire automaticamente quando una fin conviene.
Per ora il progetto dimostra soprattutto che i supporti possono essere ripensati come problema di design invece che di slicing
È un risultato meno spettacolare di una nuova stampante ad alta velocità ma potenzialmente molto utile.
Le moderne FDM sono ormai estremamente veloci.
I margini di miglioramento non arrivano più soltanto da:
- aumentare accelerazione;
- aumentare flow.
Arrivano anche dall’evitare di stampare materiale inutile.
Un centimetro cubo che non deve essere depositato ha un tempo di stampa pari a zero.
È probabilmente questo il collegamento più forte con la produzione seriale
Se la stessa parte viene stampata una volta, il vantaggio può essere modesto.
Se viene stampata:
- mille;
- diecimila;
- centomila volte;
ogni grammo e ogni secondo vengono moltiplicati.
Progettare il supporto diventa quindi una vera attività di industrial engineering.
Le print farm lo hanno capito da tempo.
PrintFins tenta semplicemente di trasformare quel know-how in un algoritmo accessibile.
E potrebbe essere questo il significato più importante del progetto
Per molto tempo la stampa FDM è stata trattata come una tecnologia nella quale:
il CAD produce la parte
e
lo slicer risolve i problemi produttivi.
Support Fins propone un modello differente:
la parte e il processo vengono progettati insieme.
Le sottili nervature non appartengono al prodotto finale.
Ma appartengono al modo corretto di fabbricarlo.
Questo le rende, dal punto di vista industriale, altrettanto reali di qualsiasi altra feature CAD.
La possibilità di generarle automaticamente da un browser, conservarle nello STL o nel 3MF e trasferirle da una macchina all’altra è quindi interessante ben oltre il semplice risparmio di filamento.
Rende portabile una parte del know-how produttivo.
Ed è probabilmente questa, più che la sfida diretta ai tree support, la caratteristica che rende PrintFins uno degli esperimenti software più interessanti apparsi recentemente nel mondo FDM.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).