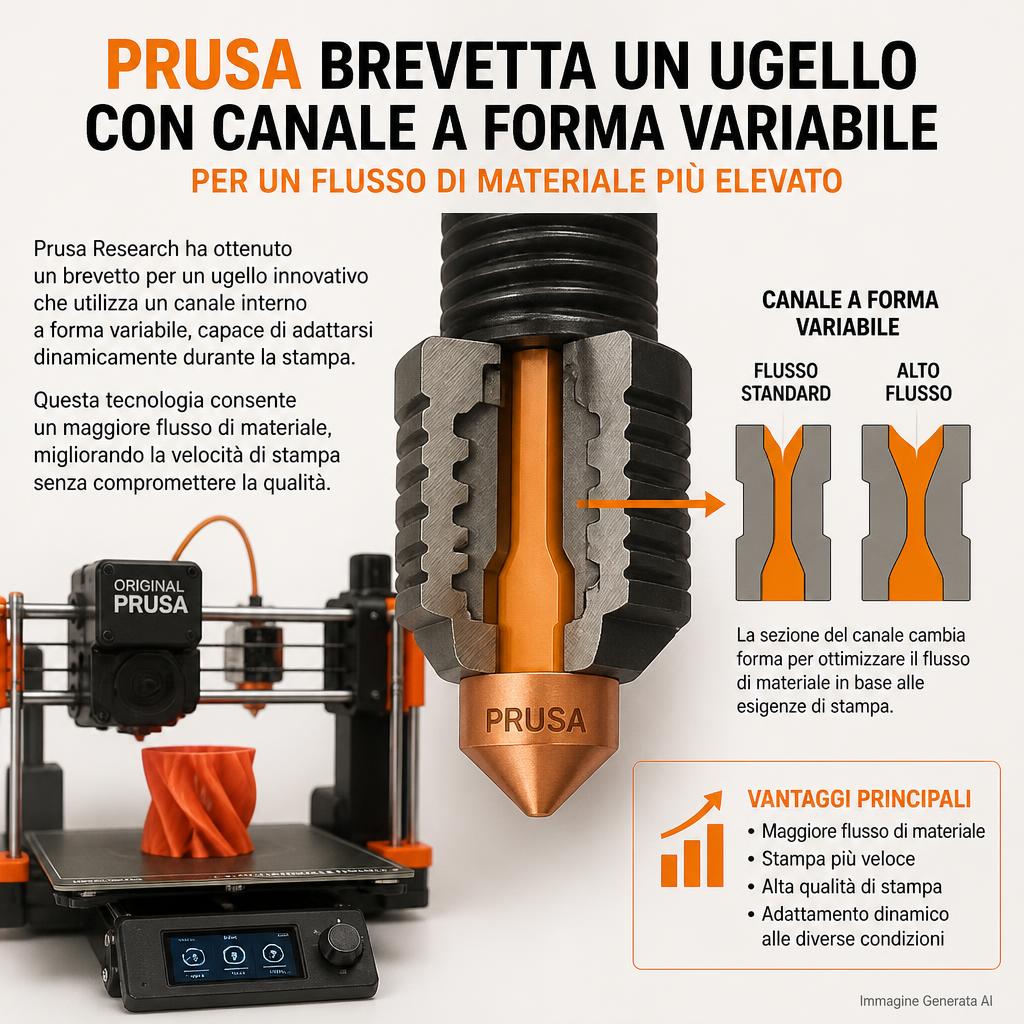
Una domanda di brevetto internazionale attribuita a Prusa Development descrive un ugello per stampanti FFF nel quale il percorso interno del polimero non mantiene la stessa geometria dall’ingresso all’uscita. Il condotto cambia progressivamente forma: dalla sezione circolare iniziale passa attraverso zone che ricordano settori di cerchio e successivamente forme arcuate, per poi ritornare a una configurazione adatta all’uscita. L’obiettivo dichiarato è aumentare la superficie di contatto fra il materiale e le pareti riscaldate senza imporre necessariamente un aumento corrispondente della sezione di passaggio.
La domanda è identificata dal numero WO2026201228A1. Fabbaloo l’ha analizzata il 12 ottobre 2026 e 3Druck ne ha pubblicato un ulteriore approfondimento il 16 ottobre. Si tratta di una proposta brevettuale, non dell’annuncio di un ugello già disponibile nel catalogo commerciale delle stampanti Prusa. Il testo integrale della pubblicazione brevettuale non è risultato direttamente accessibile durante questa verifica; l’analisi seguente distingue quindi i principi descritti dalle testate dalle prestazioni industriali ancora da dimostrare.
Il limite del flusso volumetrico nelle stampanti a filamento
Nell’estrusione FFF il filamento entra in una zona riscaldata e deve assorbire energia sufficiente a raggiungere una condizione nella quale possa scorrere attraverso un foro molto più piccolo. L’ugello ha il compito di depositare materiale con una geometria controllata, ma è anche un elemento che introduce resistenza al flusso. Quando la macchina accelera, il polimero ha meno tempo per scaldarsi e la pressione necessaria a farlo passare aumenta.
La velocità di movimento della testina non descrive da sola la quantità di materiale richiesta al sistema. Un modo più utile per confrontare le condizioni è la portata volumetrica, espressa in millimetri cubi al secondo. Questa dipende, in prima approssimazione, dalla larghezza del cordone, dall’altezza dello strato e dalla velocità di deposizione. Se si aumenta la velocità lasciando invariate le altre grandezze, l’hotend deve fondere e spingere più materiale nell’unità di tempo.
Il collo di bottiglia può manifestarsi in modi diversi. L’estrusore può iniziare a perdere passi oppure a macinare il filamento, il flusso reale può diminuire rispetto al comando e il polimero può uscire con temperatura o viscosità non uniformi. L’effetto finale è una parete sottoriempita oppure una qualità superficiale irregolare. Per questo gli ugelli ad alto flusso non puntano soltanto a scaldare di più, ma a trasferire l’energia in maniera più efficace durante il percorso del materiale.
Dall’aumento della temperatura all’aumento della superficie di scambio
Una soluzione relativamente immediata consiste nell’allungare la zona di fusione. Questo aumenta il tempo e la superficie disponibile per il trasferimento di calore, ma può introdurre ingombri, inerzia termica e altre difficoltà. Un approccio alternativo divide il flusso in canali più piccoli: a parità di materiale complessivamente trasportato, cresce il contatto con il metallo caldo e si riduce la distanza che il calore deve attraversare per raggiungere il centro del polimero.
Negli ugelli di tipo high-flow esistono già soluzioni a canali multipli o con inserti interni, fra cui le geometrie che derivano dal concetto CHT. Il risultato dipende tuttavia anche dalla resistenza idraulica, dall’uniformità del riscaldamento e dalla capacità di evitare ristagni. Non basta aumentare indefinitamente il numero delle superfici interne: canali troppo stretti possono richiedere una pressione eccessiva e ostacolare la pulizia dell’ugello.
Un canale che cambia forma lungo il percorso
La proposta Prusa cerca di controllare questi compromessi facendo evolvere la sezione. La descrizione riportata dalle fonti inizia con un ingresso circolare, prosegue con una forma vicina a un settore circolare e passa attraverso una zona di transizione verso un profilo arcuato o quasi a C. Lo scopo è aumentare il perimetro del canale, e quindi il contatto con la parete riscaldata, senza ridurre drasticamente l’area della sezione utile al passaggio del materiale.
L’elemento geometrico decisivo è la differenza fra area e perimetro. Due sezioni con la stessa area possono avere perimetri molto diversi. Una geometria allungata, arcuata o articolata consente di collocare una superficie maggiore a contatto con il materiale che scorre. Questo principio, applicato a un condotto riscaldato, può favorire il trasferimento di calore. Il beneficio effettivo dipende però anche dalla viscosità del polimero e dalla distribuzione locale della velocità.
La progettazione prevede raccordi fra forme differenti, anziché cambiamenti bruschi. Una transizione troppo improvvisa potrebbe produrre zone di ricircolo, accumulo di materiale oppure richieste di pressione impreviste. La presenza di regioni con sezioni diverse cerca di conciliare l’esigenza di fondere rapidamente il filamento con quella di mantenere un flusso stabile verso il foro finale.
La variante con due canali e ricombinazione del materiale
Fra le configurazioni illustrate vi è una versione nella quale il materiale viene ripartito in due percorsi. Elementi interni limitano inizialmente la possibilità che il filamento ruoti; successivamente il flusso si divide in canali dalla geometria progressivamente variabile e si riunisce in prossimità dell’uscita. Secondo la descrizione disponibile, l’architettura tiene conto della differenza fra il polimero ancora relativamente freddo nella parte iniziale e il materiale più fluido nella zona a valle.
La ricombinazione è un passaggio delicato: i due flussi devono raggiungere l’uscita senza creare differenze significative di temperatura o pressioni locali, soprattutto quando si stampano perimetri sottili e dettagli dimensionali. Non sono stati resi disponibili, nelle fonti esaminate, dati indipendenti che dimostrino il comportamento di questa soluzione con PLA, PETG, ABS, polimeri caricati o altri materiali impiegati normalmente dai service di stampa.
La stampa 3D metallica può servire a fabbricare l’ugello stesso
Un dettaglio particolarmente interessante riguarda il metodo produttivo. Un condotto interno che cambia continuamente forma può essere difficile da ottenere attraverso la sola foratura e le convenzionali lavorazioni CNC. Un sistema di stampa 3D metallica, seguito dalle operazioni di finitura appropriate, può invece costruire geometrie interne molto più articolate.
È un caso nel quale una tecnologia additiva potrebbe essere utilizzata per produrre un componente destinato a migliorare le prestazioni di un’altra tecnologia additiva. Il vantaggio non è soltanto poter riprodurre il profilo del canale, ma progettare il trasferimento di calore e il flusso a partire dalla geometria interna del pezzo.
La realizzazione pratica di un ugello simile introduce comunque difficoltà. Le superfici interne devono avere una rugosità sufficientemente controllata, il condotto non deve trattenere residui della polvere metallica utilizzata per fabbricarlo e le sezioni più strette devono risultare dimensionalmente conformi. Trattamenti successivi, controlli tomografici o altre procedure potrebbero essere necessari per verificare passaggi che non sono raggiungibili con utensili convenzionali. La semplice possibilità geometrica non assicura quindi automaticamente un prodotto economico o facile da mantenere.
Che cosa mostrano i confronti dichiarati
Secondo gli approfondimenti di Fabbaloo e 3Druck, la domanda include un confronto nel quale la configurazione a due canali raggiunge portate superiori rispetto agli esempi di ugelli con canali rettilinei o inserti interni, mantenendo forze di avanzamento comparabili. È un risultato interessante, ma il confronto riportato in una domanda di brevetto non equivale a una certificazione indipendente su un campione industriale rappresentativo.
Mancano informazioni sufficienti per stabilire un aumento percentuale universale della portata, un vantaggio garantito su ogni polimero o un miglioramento delle proprietà meccaniche dei pezzi. La massa fusa deve essere portata alla condizione corretta, ma il processo di stampa rimane influenzato dalla ventilazione, dalla temperatura ambiente, dall’adesione fra strati e dai tempi di raffreddamento del componente depositato.
Portata maggiore e precisione non sono la stessa cosa
Un ugello capace di fondere più filamento per secondo può ridurre i tempi di produzione di un oggetto che richiede molti cordoni continui. Tuttavia una deposizione più rapida non migliora automaticamente la precisione. Quando un componente presenta molti piccoli segmenti, curve strette e frequenti accelerazioni, la velocità reale può essere limitata dalla cinematica della macchina e dalla necessità di stabilizzare la pressione nell’estrusore.
Inoltre l’aumento della portata può richiedere adattamenti di slicer, ritrazioni, linear advance o pressure advance e strategie di raffreddamento. Il vero beneficio industriale richiede quindi prove integrate fra ugello, estrusore, firmware e materiale. Non sarebbe corretto dedurre dalla sola forma del canale che una stampante possa raggiungere una determinata velocità nominale senza modifiche a tutti gli altri parametri.
Una domanda internazionale non è una concessione automatica
Il numero WO2026201228A1 identifica una pubblicazione internazionale nell’ambito del sistema PCT. La sua esistenza non dimostra che sia stato già ottenuto un brevetto con lo stesso ambito di protezione in tutti i Paesi, né che la tecnologia sia pronta per la vendita. Il contenuto e la portata della tutela possono evolvere durante i successivi procedimenti nazionali o regionali.
Non risultano, nelle fonti esaminate, prezzo, calendario commerciale, compatibilità ufficiale con specifiche stampanti Prusa o dati di produzione seriale dell’ugello. Queste informazioni dovranno essere verificate separatamente quando il produttore presenterà un eventuale prodotto.
Perché il progetto merita attenzione
La proposta non introduce il principio generale di aumentare la superficie di scambio termico, già utilizzato in altri sistemi ad alto flusso. Cerca però di renderlo più controllabile attraverso una geometria interna che segue l’evoluzione del materiale dalla zona di ingresso fino all’uscita. È un approccio ingegneristico coerente con una tendenza più ampia: progettare gli elementi interni degli hotend mediante simulazioni e geometrie non convenzionali, invece di limitarsi a combinazioni standard di fori, inserti e blocchi riscaldanti.
Il progetto sarà realmente valutabile attraverso dati sperimentali ripetibili: portata massima con differenti polimeri, forze di alimentazione, qualità del cordone, comportamento nei cambi di materiale, resistenza all’usura e procedure di pulizia. Fino ad allora rappresenta un’ipotesi tecnica documentata da una domanda di brevetto, non una nuova prestazione già disponibile agli utilizzatori delle stampanti Prusa.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).