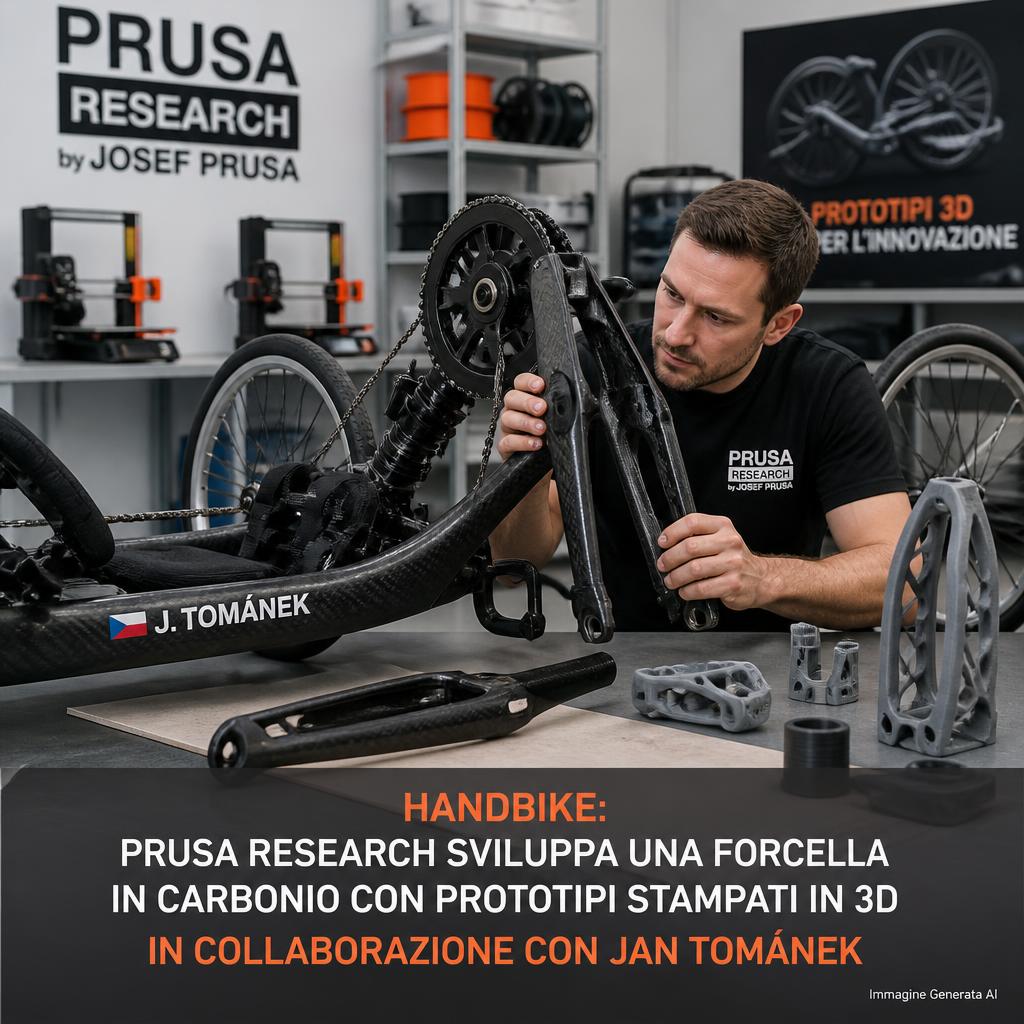
Una forcella anteriore progettata specificamente per una handbike da competizione, sviluppata attraverso numerose iterazioni stampate in 3D e trasformata infine in un componente strutturale in fibra di carbonio. È il progetto realizzato da PrusaLab insieme al paratriatleta ceco Jan “Honza” Tománek, un caso interessante non perché la forcella finale sia stata semplicemente “stampata in 3D” – non lo è – ma perché mostra con chiarezza dove la manifattura additiva può generare valore nella progettazione di componenti compositi personalizzati. Il processo ha richiesto circa dieci mesi dalle prime idee alla forcella definitiva e, secondo PrusaLab, il componente finale aveva già accumulato circa 3.500 km di utilizzo in allenamento e gara al momento della pubblicazione della case study nel settembre 2026. La stampa 3D è stata utilizzata per verificare rapidamente forma, ingombri, geometria e integrazione sulla handbike prima di affrontare la fase più costosa e meno facilmente modificabile della fabbricazione in composito.
La distinzione è importante. Parlare genericamente di una “forcella in carbonio realizzata con la stampa 3D” potrebbe far immaginare un componente strutturale prodotto direttamente mediante deposizione di materiale composito. Il progetto PrusaLab segue invece un workflow ibrido molto più tradizionale dal punto di vista ingegneristico: progettazione digitale, prototipazione additiva a basso costo, verifica sull’assemblaggio reale e successiva fabbricazione del componente definitivo in materiale composito. È proprio questo passaggio intermedio a rendere il caso interessante per applicazioni nelle quali si deve produrre un singolo componente o una serie estremamente limitata.
Perché una handbike richiede una forcella diversa da quella di una bicicletta convenzionale
Tománek utilizza una handbike da competizione, una configurazione nella quale geometria, posizione dell’atleta e distribuzione dei carichi differiscono profondamente da quelli di una normale bicicletta. Le handbike sportive hanno tipicamente una ruota anteriore motrice e sterzante collegata alla trasmissione azionata dalle braccia dell’atleta, mentre le due ruote posteriori garantiscono stabilità. Il gruppo anteriore deve quindi integrare funzioni che su una bicicletta tradizionale sono distribuite diversamente.
Nel progetto PrusaLab il problema iniziale non era semplicemente alleggerire una forcella esistente. Tománek aveva già modificato nel tempo un componente disponibile commercialmente per adattarlo alle proprie esigenze, arrivando però a un punto nel quale ulteriori modifiche avrebbero significato accumulare compromessi. La decisione è stata quindi quella di ripartire da una nuova geometria.
PrusaLab spiega che lo sviluppo è iniziato attraverso consultazioni, misure e valutazioni con l’atleta. La geometria doveva tenere conto non soltanto degli elementi meccanici della handbike ma anche delle caratteristiche fisiche di Tománek, della sua posizione di guida e delle condizioni nelle quali utilizza il mezzo. In un’attrezzatura sportiva personalizzata questi elementi sono strettamente correlati: pochi millimetri nella posizione di un attacco oppure una variazione di un angolo possono influenzare postura, clearance tra componenti, posizione della ruota, comportamento dello sterzo e possibilità di utilizzare determinati elementi della trasmissione.
Questo è uno dei casi nei quali il concetto di “customizzazione” assume un significato tecnico concreto. Non significa semplicemente personalizzare l’estetica, ma ridisegnare il componente attorno a un singolo atleta e a una specifica architettura meccanica.
La prima funzione della stampa 3D: trovare gli errori prima di costruire il pezzo costoso
Il team ha dapprima sviluppato il modello tridimensionale della nuova forcella. Da questo sono state prodotte diverse iterazioni fisiche mediante stampa 3D. Le prime erano modelli di dimensioni ridotte, utili soprattutto per valutare proporzioni e impostazione generale. Successivamente si è passati a prototipi in scala 1:1 installabili direttamente sulla handbike.
Questa seconda fase è sostanzialmente più importante di quanto potrebbe sembrare. Una verifica sullo schermo CAD permette di controllare quote e interferenze matematiche, ma un modello fisico completo consente di osservare contemporaneamente una serie di elementi difficili da valutare isolatamente: accessibilità, montaggio, passaggi dei componenti, posizione relativa rispetto al corpo dell’atleta e comportamento dell’insieme durante le verifiche funzionali.
È anche necessario distinguere un prototipo funzionale dal componente strutturale definitivo. Il fatto che un modello stampato possa essere montato sulla handbike non significa che sia dimensionato per sopportare in sicurezza tutti i carichi dinamici e di fatica ai quali viene sottoposta una forcella da gara. Nel progetto il ruolo principale dei prototipi polimerici era validare progressivamente il progetto prima della fabbricazione in carbonio.
| Fase | Tecnologia/attività | Obiettivo principale |
|---|---|---|
| Definizione esigenze | Misure e confronto con l’atleta | Geometria, ergonomia, vincoli della handbike |
| Progettazione | Modellazione 3D | Definizione della nuova forcella |
| Prime iterazioni | Stampa 3D in scala ridotta | Forma e proporzioni |
| Prototipi avanzati | Stampa 3D 1:1 | Montaggio, interferenze e integrazione |
| Correzioni | Modifica del modello digitale | Eliminazione dei problemi individuati |
| Attrezzaggio | Realizzazione dello stampo/attrezzatura | Preparazione della produzione in composito |
| Componente finale | Fibra di carbonio | Forcella destinata all’uso sulla handbike |
| Validazione sul campo | Allenamenti e competizioni | Verifica pratica del componente |
Perché questo approccio è particolarmente utile con la fibra di carbonio
La stampa 3D diventa particolarmente conveniente prima della fabbricazione di un componente composito perché correggere un errore dopo aver realizzato l’attrezzatura è molto più costoso. Un modello FFF può essere ristampato modificando il file CAD; uno stampo destinato a un componente CFRP può invece richiedere molte ore di lavorazione, preparazione delle superfici e assemblaggio.
Nel settore dei compositi il termine “carbonio” è inoltre molto generico. Un componente strutturale è normalmente un CFRP, Carbon Fiber Reinforced Polymer, cioè un materiale nel quale le fibre di carbonio costituiscono il rinforzo e una matrice polimerica – frequentemente una resina epossidica – trasferisce i carichi tra le fibre, protegge il rinforzo e contribuisce alla forma definitiva.
La caratteristica fondamentale non è soltanto la presenza della fibra di carbonio, ma il modo in cui le fibre vengono orientate. Un laminato con fibre continue è fortemente anisotropo: offre proprietà molto elevate lungo le direzioni nelle quali sono disposte le fibre, mentre risponde diversamente ai carichi trasversali e interlaminari. Per questo una forcella in composito non viene progettata semplicemente definendone la sagoma esterna. Occorre progettare anche il lay-up, cioè numero, orientamento e sequenza degli strati.
Una configurazione può combinare, per esempio, fibre a 0° per sostenere determinati carichi longitudinali, strati a ±45° per contribuire alla resistenza al taglio e alla torsione e fibre a 90° per gestire carichi trasversali. Questa è una descrizione generale della progettazione dei laminati e non va interpretata come la sequenza effettivamente utilizzata sulla forcella di Tománek: PrusaLab non ha pubblicato una specifica completa del laminato, del tipo di fibra, della resina o del ciclo di polimerizzazione utilizzato sul componente finale.
Fibra continua e filamento “carbon” non sono la stessa cosa
Il progetto consente anche di chiarire una confusione frequente nella stampa 3D. Un filamento termoplastico denominato “carbon fiber” contiene spesso fibre di carbonio corte, disperse all’interno di una matrice come nylon, PETG o policarbonato. Questi materiali possono offrire maggiore rigidezza, ridurre alcune deformazioni durante la stampa e migliorare determinate proprietà rispetto al polimero non caricato, ma non sono equivalenti a un laminato strutturale in fibra continua.
Una forcella CFRP realizzata attraverso fibre continue opportunamente orientate sfrutta un meccanismo di rinforzo completamente differente. Le fibre possono attraversare vaste porzioni del componente e portare il carico lungo direzioni progettate. Nel filamento FFF caricato con fibra corta il rinforzo ha invece una lunghezza limitata e il pezzo conserva anche l’anisotropia introdotta dall’adesione tra gli strati depositati.
Per questo il prototipo stampato e la forcella definitiva non sono semplicemente due versioni dello stesso materiale. Hanno funzioni completamente differenti nel ciclo di sviluppo.
Dal modello stampato allo stampo
PrusaLab aveva indicato durante le prime fasi del progetto l’intenzione di utilizzare anche la stampa 3D per realizzare lo stampo destinato alla versione finale in carbonio. Nella successiva descrizione del progetto completato l’azienda afferma che il modello perfezionato è stato utilizzato come base per la fabbricazione dello stampo della forcella. La documentazione pubblica disponibile non fornisce tuttavia dettagli sufficienti per stabilire con certezza quale tecnologia, materiale e sequenza produttiva siano stati utilizzati per l’attrezzatura definitiva.
La distinzione merita attenzione perché gli stampi additivi per compositi sono una tecnologia reale, ma le loro caratteristiche devono essere compatibili con il processo di laminazione scelto. La temperatura di cura della resina, la pressione applicata, la dilatazione termica e la qualità superficiale richiesta possono escludere alcuni materiali normalmente impiegati nella stampa FFF.
La letteratura scientifica mostra comunque che stampi FDM possono essere impiegati con successo anche nella produzione di componenti CFRP. In uno studio dedicato proprio ad attrezzature per componenti ciclistici, ricercatori hanno prodotto mediante FDM stampi in PLA e ABS utilizzandoli successivamente per laminare selle in fibra di carbonio con prepreg, sacco a vuoto e polimerizzazione in forno. I risultati dimostrano la fattibilità dell’approccio per determinate combinazioni di temperatura, pressione e materiale dello stampo.
Questo non significa che la forcella PrusaLab sia stata prodotta con lo stesso procedimento: lo studio serve semplicemente a spiegare perché l’impiego della manifattura additiva anche nella fase di tooling è tecnicamente plausibile.
Il problema della temperatura negli stampi stampati in 3D
Uno dei principali limiti del tooling polimerico prodotto mediante FFF è la stabilità termica. Un prepreg epossidico può richiedere cicli di polimerizzazione compresi, a seconda del sistema, fra temperature relativamente moderate e valori ben oltre 100 °C. Un normale PLA può deformarsi se il ciclo supera la sua capacità termomeccanica, soprattutto quando contemporaneamente subisce pressione o vuoto.
Per applicazioni più impegnative si possono impiegare materiali termoplastici ad alta temperatura, compositi caricati o tooling prodotto con processi differenti. È inoltre necessario considerare il coefficiente di espansione termica: se stampo e laminato si espandono diversamente durante il ciclo di cura, possono comparire variazioni dimensionali e tensioni.
La produzione di uno stampo mediante additive manufacturing non elimina quindi la progettazione del tooling; cambia semplicemente il modo con cui viene fabbricato.
Il vuoto non serve soltanto a dare forma al pezzo
Nella produzione di componenti CFRP attraverso laminazione manuale o prepreg è frequente l’impiego del vacuum bagging. Il laminato viene disposto sullo stampo, coperto con opportuni materiali ausiliari e sigillato all’interno di un sacco. Rimuovendo l’aria si genera una differenza di pressione che compatta gli strati sullo stampo.
Una corretta compattazione contribuisce a ridurre vuoti, migliorare il contatto fra gli strati e controllare la quantità di resina. In processi industriali più sofisticati è possibile utilizzare un’autoclave, nella quale pressione esterna e temperatura vengono controllate durante la polimerizzazione.
Anche qui, però, non è noto dalla documentazione pubblica se la forcella di Tománek sia stata prodotta con prepreg, wet lay-up, vacuum bagging, autoclave o un’altra tecnica. Attribuire una di queste tecnologie alla forcella senza documentazione specifica trasformerebbe una pratica comune del settore in un dato non verificato.
Una forcella in carbonio non si dimensiona solo per il peso dell’atleta
Una forcella rappresenta un componente strutturalmente delicato perché deve resistere a combinazioni di carichi variabili. In una handbike da competizione la situazione può risultare ancora più specifica a causa dell’architettura del veicolo.
Durante l’utilizzo entrano in gioco carichi verticali dovuti al peso e alle irregolarità del fondo, forze longitudinali associate a frenata e accelerazione, carichi laterali durante le curve, torsioni e sollecitazioni concentrate nelle regioni di collegamento. Inoltre un componente sportivo non viene sottoposto a un singolo carico statico ma a numerosissimi cicli, rendendo essenziale la resistenza a fatica.
Nei compositi il problema è ulteriormente complesso perché i possibili meccanismi di danneggiamento comprendono rottura delle fibre, cracking della matrice, separazione fibra-matrice e delaminazione fra strati. Una superficie esterna apparentemente integra non garantisce necessariamente l’assenza di danni interni.
È per questo che la validazione strutturale di un componente CFRP non può essere dedotta semplicemente dal fatto che sia leggero o rigido.
Accuratezza geometrica e prestazione strutturale sono due validazioni differenti
Il workflow realizzato da PrusaLab permette di separare efficacemente due problemi. I prototipi additivi servono anzitutto a verificare la correttezza geometrica: il componente entra nello spazio disponibile? Gli attacchi sono nella posizione corretta? La ruota e gli altri elementi hanno sufficiente clearance? L’atleta assume la posizione prevista?
Una volta congelata la geometria, rimane invece il problema strutturale: il laminato in carbonio possiede rigidezza, resistenza e durata sufficienti?
Le due verifiche non sono intercambiabili. Un prototipo può essere geometricamente perfetto ma strutturalmente inadatto, così come una struttura estremamente resistente può avere una geometria incompatibile con l’utilizzatore.
Il vantaggio della prototipazione rapida è permettere di risolvere la prima categoria di problemi prima di investire tempo e denaro nella seconda.
La progettazione numerica dei compositi resta importante
Studi accademici dedicati specificamente alle forcelle ciclistiche in materiale composito mostrano il ruolo che può avere l’analisi agli elementi finiti nella valutazione di rigidezza, resistenza e possibili modi di cedimento. A differenza dei materiali isotropi più semplici, tuttavia, simulare correttamente un laminato richiede informazioni sul materiale e sulla disposizione degli strati.
Il modello deve conoscere, per esempio, orientamento delle fibre, spessori, proprietà elastiche longitudinali e trasversali e criteri di rottura. Anche una simulazione sofisticata deve poi essere confrontata con dati sperimentali.
PrusaLab non ha pubblicato una relazione tecnica completa contenente FEA, prove statiche di laboratorio o test distruttivi sulla forcella di Tománek. Non sarebbe quindi corretto attribuire al progetto una qualificazione strutturale specifica non documentata.
Ciò che è stato comunicato è invece un dato di esercizio significativo: al momento della realizzazione della case study il componente aveva percorso circa 3.500 km.
3.500 km sono un test sul campo, non una certificazione
Secondo PrusaLab, Tománek ha montato la forcella definitiva e il giorno successivo è partito per tre settimane di allenamento a Maiorca. Alla successiva registrazione della case study aveva percorso circa 3.500 km a ritmo di allenamento e competizione.
È un risultato importante perché indica che il componente non è rimasto un dimostratore statico. È stato utilizzato realmente sulla handbike in condizioni sportive.
Non bisogna però confondere field testing e certificazione. Percorrere migliaia di chilometri senza problemi osservabili fornisce informazioni utili sulla bontà del progetto, ma non definisce automaticamente il margine di sicurezza, la vita a fatica o il comportamento in tutte le condizioni di carico possibili.
Per produrre un componente di serie sarebbe necessario definire protocolli ripetibili e criteri di accettazione, oltre a controllare la costanza del processo produttivo. Nel caso di un componente unico destinato allo stesso atleta che ha partecipato allo sviluppo, il modello è inevitabilmente diverso da quello di un prodotto destinato alla vendita generalizzata.
Un progetto durato circa dieci mesi: perché non è contraddittorio con il “rapid prototyping”
Dalle prime idee al componente definitivo sono trascorsi circa dieci mesi. A prima vista potrebbe sembrare molto per un progetto che utilizza il rapid prototyping, ma rapid prototyping non significa necessariamente completare l’intero sviluppo in pochi giorni.
Ciò che viene accelerato è il ciclo di iterazione. Un cambiamento CAD può diventare un modello fisico in tempi relativamente brevi, consentendo di verificare un’ipotesi prima di procedere. Un progetto completo comprende però molte altre fasi: definizione dei requisiti, progettazione, verifiche, produzione dell’attrezzatura, fabbricazione del composito, montaggio e prove.
La velocità va quindi confrontata con un processo nel quale ogni iterazione avrebbe richiesto fin dall’inizio uno stampo o un componente in carbonio dedicato. In questo secondo scenario modificare ripetutamente la geometria sarebbe stato molto più costoso.
Perché i prototipi sono stati prodotti localmente
Un elemento sottolineato da Tománek e PrusaLab è la scelta di mantenere la fase di sviluppo in Repubblica Ceca utilizzando infrastruttura e stampanti locali. Oltre alla riduzione dei tempi logistici, l’atleta attribuiva importanza al controllo sui propri dati progettuali e sul know-how sviluppato.
È un aspetto interessante della manifattura digitale. Un file CAD può essere trasformato localmente in un oggetto fisico senza inviare necessariamente il modello a un fornitore dall’altra parte del mondo. Per componenti personalizzati o progetti con una forte componente proprietaria questo può ridurre il numero di soggetti che ricevono i dati.
Naturalmente la stampa locale non garantisce di per sé la sicurezza della proprietà intellettuale: file CAD, repository, sistemi cloud e workstation rimangono elementi da proteggere. Consente però di accorciare la supply chain durante le iterazioni.
Non è la stampa 3D a rendere leggera la forcella finale
Un altro punto da chiarire riguarda l’alleggerimento. Nel caso della forcella di Tománek il materiale strutturale finale è il composito in fibra di carbonio. La stampa 3D ha contribuito alla progettazione e, potenzialmente, all’attrezzaggio, ma non è il motivo diretto per cui il componente può ottenere un buon rapporto fra massa e rigidezza.
Il vantaggio dei CFRP deriva dalle elevate proprietà specifiche delle fibre e dalla possibilità di orientare il rinforzo secondo i percorsi di carico. La densità della fibra di carbonio è molto inferiore a quella dell’acciaio e inferiore anche a quella dell’alluminio, mentre la rigidezza longitudinale di determinate fibre può essere estremamente elevata.
La possibilità di controllare orientamento e quantità del rinforzo permette quindi di concentrare materiale dove serve. Ma anche questa libertà ha un prezzo: progettazione e produzione sono più complesse rispetto a un componente metallico isotropo.
Dove la stampa 3D genera realmente il risparmio
Per un pezzo unico come quello di Tománek non è necessariamente il costo della singola stampa a essere decisivo. Il risparmio nasce soprattutto dalla possibilità di evitare modifiche tardive allo stampo e al componente in carbonio.
Possiamo rappresentare il concetto in modo semplice:
| Modifica progettuale | Prototipo FFF | Componente CFRP con nuovo tooling |
|---|---|---|
| Cambio di un angolo | Modifica CAD + ristampa | Possibile modifica/rifacimento stampo |
| Spostamento di un attacco | Relativamente rapido | Intervento potenzialmente costoso |
| Verifica ingombri | Modello 1:1 economico | Poco razionale farla sul pezzo definitivo |
| Nuova iterazione | Ore/giorni secondo dimensioni | Tempi molto maggiori |
| Materiale utilizzato | Termoplastico | Fibra, resina e materiali ausiliari |
| Valore principale | Apprendimento | Prestazione strutturale finale |
Il vantaggio economico cresce quindi all’aumentare del numero di iterazioni necessarie prima di congelare il progetto.
Un modello particolarmente adatto alle attrezzature sportive personalizzate
L’approccio può essere esteso molto oltre una forcella per handbike. Attrezzature sportive destinate ad atleti con esigenze biomeccaniche particolari costituiscono un campo naturale per progettazione digitale e additive manufacturing perché i volumi sono ridotti e il valore della personalizzazione è elevato.
Lo stesso principio può essere utilizzato per protesi sportive, sedute personalizzate, impugnature, supporti, cockpit, componenti aerodinamici e altri elementi nei quali il corpo dell’utilizzatore rappresenta parte dei vincoli progettuali.
In questi casi uno scanner 3D può eventualmente aggiungere una seconda sorgente di dati geometrici, permettendo di partire direttamente dalla morfologia dell’utente. Il CAD parametrico consente poi di modificare la geometria e la stampa 3D di verificarla fisicamente.
Il risultato finale non deve necessariamente essere additivo. Può essere fresato, laminato, termoformato o prodotto attraverso una combinazione di processi.
Un buon esempio di manifattura ibrida, più che di “pezzo stampato in 3D”
Il progetto di PrusaLab e Jan Tománek è interessante proprio perché evita una delle interpretazioni più superficiali della manifattura additiva: l’idea che la stampa 3D debba necessariamente produrre il componente finale per essere utile.
Qui avviene quasi l’opposto. Il materiale più appropriato per la forcella definitiva rimane il composito in fibra continua. La stampa 3D viene utilizzata dove possiede il vantaggio maggiore: durante lo sviluppo, quando la geometria cambia continuamente e la capacità di trasformare rapidamente un file CAD in un oggetto fisico riduce il costo dell’errore.
La catena produttiva ideale non è quindi necessariamente quella nella quale una sola tecnologia svolge ogni operazione. Può essere più efficiente utilizzare CAD e stampa 3D per esplorare rapidamente molte soluzioni, additive manufacturing per prototipi e tooling, e un processo composito convenzionale per ottenere le proprietà meccaniche richieste al pezzo definitivo.
È anche un esempio utile per ridimensionare il concetto di “produzione additiva contro produzione tradizionale”. In molti progetti professionali le due famiglie di tecnologie non competono: collaborano.
Dalla personalizzazione alla produzione in serie il problema cambia
Il workflow scelto per Tománek è particolarmente razionale perché si tratta di un componente fortemente personalizzato e prodotto in numeri estremamente limitati. Se la stessa forcella dovesse essere realizzata in centinaia o migliaia di unità, l’equilibrio economico cambierebbe.
Il costo del tooling potrebbe essere distribuito su un numero maggiore di pezzi e diventerebbero più importanti automazione, ripetibilità del lay-up, controllo qualità e tempi ciclo. I prototipi stampati resterebbero utili nella fase iniziale, ma avrebbero un peso economico progressivamente inferiore sul costo totale.
Per un singolo atleta avviene l’opposto: il costo di progettazione e attrezzaggio deve essere sostenuto praticamente da un solo componente. Eliminare una sola iterazione sbagliata dello stampo può quindi avere un impatto rilevante.
Dal prototipo alla parte reale: il risultato più importante del progetto
La forcella di Jan Tománek è arrivata alla fase di utilizzo reale dopo circa dieci mesi di sviluppo. Secondo PrusaLab, i circa 3.500 km percorsi comprendevano allenamento e utilizzo a ritmo di competizione. È una distanza sufficiente a mostrare che il progetto è andato ben oltre il concept o il prototipo dimostrativo, ma non deve essere trasformata in una certificazione formale di durata.
Il caso evidenzia soprattutto un metodo. Il componente viene prima definito intorno alle esigenze dell’utilizzatore; la geometria digitale viene trasformata rapidamente in modelli fisici; i problemi vengono individuati quando correggerli costa ancora poco; soltanto dopo si investe nell’attrezzaggio e nel materiale strutturale definitivo.
È probabilmente questa la parte più trasferibile del progetto ad altri settori. Nella produzione di pezzi personalizzati, dispositivi assistivi e attrezzature sportive ad alte prestazioni, la stampa 3D non deve necessariamente sostituire carbonio, CNC o stampaggio. Può invece diventare lo strumento che consente di arrivare a quei processi con un progetto molto più maturo.
In questo senso la forcella sviluppata da PrusaLab non dimostra semplicemente che è possibile utilizzare una stampante 3D nella progettazione di una handbike. Dimostra qualcosa di più utile dal punto di vista industriale: la manifattura additiva può ridurre drasticamente il costo delle decisioni sbagliate prima che queste vengano incorporate in un componente composito costoso e difficile da modificare.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).