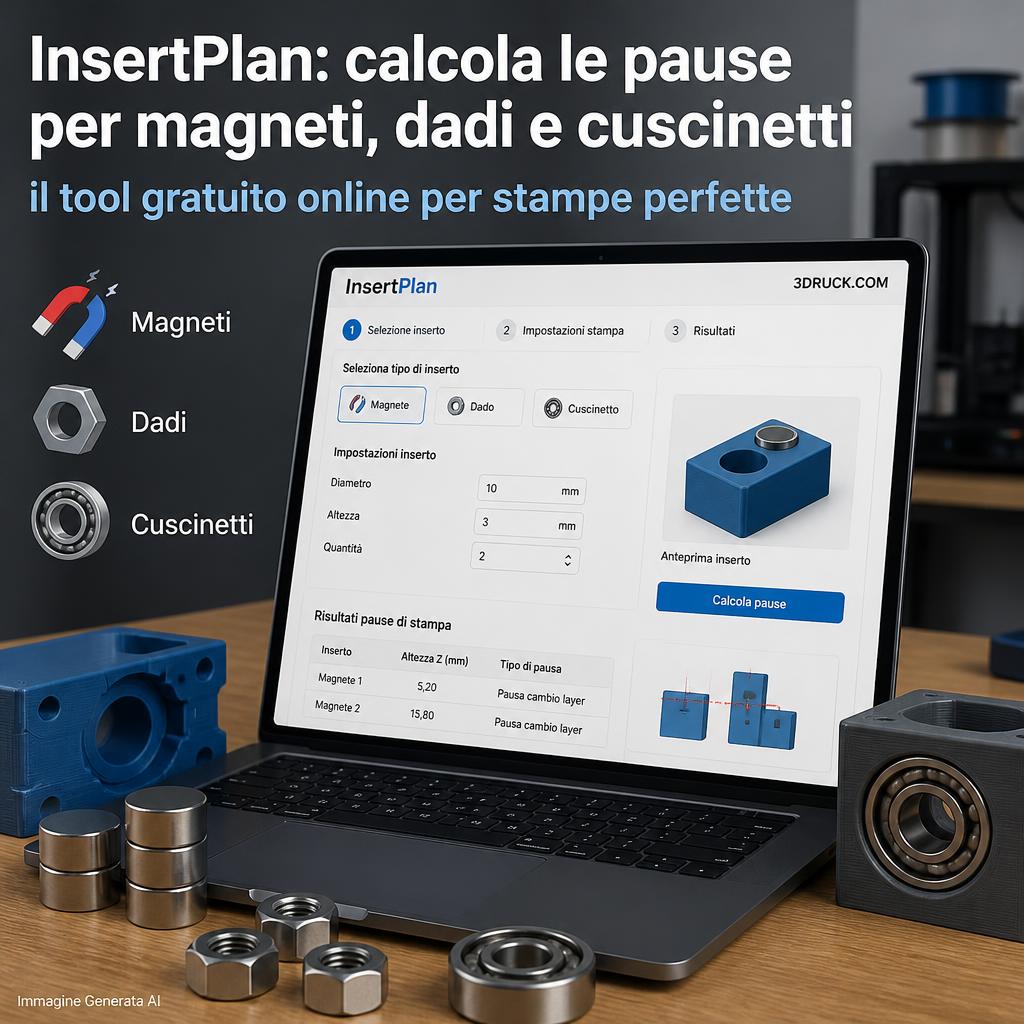
La realizzazione di un componente mediante stampa 3D non termina necessariamente con il deposito del polimero. In molti progetti è necessario fermare la macchina, introdurre un magnete, un dado, un cuscinetto o un altro elemento acquistato separatamente e poi riprendere la stampa per inglobarlo nella struttura. InsertPlan è un nuovo strumento gratuito utilizzabile dal browser che affronta un problema apparentemente banale ma ricorrente: individuare con precisione lo strato al quale interrompere la lavorazione. La notizia è stata diffusa da 3Druck il 16 ottobre 2026; il progetto viene presentato come una utility indipendente per la preparazione del lavoro e non come uno slicer alternativo.
Un pezzo stampato che contiene componenti non stampati
Inserire un elemento durante la fabbricazione consente di progettare assiemi che non potrebbero essere completati facilmente dopo la stampa. È il caso dei magneti completamente nascosti in un supporto, dei dadi prigionieri destinati a ricevere una vite, oppure di pesi e piccoli inserti utilizzati per modificare massa e baricentro. In alcuni casi il componente può essere collocato dopo la costruzione mediante un alloggiamento aperto; in altri, l’obiettivo è chiuderlo definitivamente sotto strati successivi di materiale. È questa seconda situazione a richiedere una pausa coordinata con l’altezza effettiva della stampa.
La difficoltà consiste nel fatto che la profondità del vano non corrisponde sempre esattamente a un numero intero di strati. Un alloggiamento progettato in CAD può trovarsi a un’altezza incompatibile con lo spessore di layer scelto nello slicer. Se la pausa avviene uno strato troppo presto, l’inserto potrebbe non entrare. Se viene programmata troppo tardi, la macchina potrebbe aver già depositato materiale nella zona da occupare. Nel caso di un magnete, un dado o una bussola, anche uno scarto di pochi decimi di millimetro può compromettere il lavoro.
Che cosa calcola InsertPlan
Lo strumento permette di inserire le informazioni geometriche essenziali e ricavare il livello di pausa corrispondente. Il calcolo tiene conto dell’altezza dello strato e della quota alla quale l’elemento deve essere introdotto. Il risultato è un riferimento da applicare durante la preparazione del file di stampa, evitando di dover individuare manualmente il passaggio scorrendo centinaia di layer nell’anteprima dello slicer. La logica è particolarmente utile quando un progetto comprende più elementi a quote differenti oppure una serie di inserti da posizionare nello stesso momento.
La quota indicata deve essere interpretata rispetto al sistema di coordinate effettivamente utilizzato nella lavorazione. Lo spessore del primo strato, le compensazioni dell’adesione e la presenza di modificatori locali possono produrre differenze fra un calcolo aritmetico e la sequenza reale di deposizione. Il numero restituito da uno strumento esterno rappresenta quindi un aiuto alla pianificazione, non una verifica automatica della compatibilità con qualsiasi G-code.
Il ruolo dello slicer rimane indispensabile
InsertPlan non controlla direttamente il firmware della stampante e non sostituisce le funzionalità di pausa presenti in OrcaSlicer, PrusaSlicer, Bambu Studio, Cura o altri programmi. Una volta individuato il layer, occorre usare l’interfaccia dello slicer o una procedura appropriata per programmare lo stop. Il comando concretamente utilizzato dipende dal firmware e dal profilo macchina. Alcune stampanti effettuano il parcheggio della testina e attendono la conferma dell’operatore; altre richiedono un comando specifico o uno script personalizzato.
Prima di avviare la stampa è opportuno esaminare l’anteprima del percorso utensile e verificare che la sequenza successiva alla pausa non attraversi il volume dell’inserto. Il fatto che la geometria contenga un vano non garantisce che il profilo di slicing generi automaticamente le condizioni necessarie per la sua chiusura. Bridge, coperture superiori e ordine dei movimenti hanno un ruolo importante, soprattutto quando l’elemento inserito arriva a contatto con il primo strato depositato sopra di esso.
Tolleranze, materiali e dilatazioni
Un inserto metallico nominalmente largo 8 millimetri non entra necessariamente in una sede stampata da 8 millimetri. L’estrusione può produrre pareti leggermente più spesse, gli spigoli interni possono essere arrotondati e alcuni polimeri subiscono ritiri diversi in funzione della direzione di stampa. La tolleranza necessaria dipende da materiale, macchina, geometria e funzione dell’assieme. Quando l’inserto deve rimanere stabile durante la chiusura del vano, occorre trovare un compromesso fra facilità di montaggio e gioco residuo.
L’inserimento di un metallo in un componente plastico introduce anche differenze di dilatazione termica. Per applicazioni vicino a sorgenti di calore o soggette a molti cicli termici, tali differenze possono produrre sollecitazioni sulle pareti. I magneti richiedono ulteriori precauzioni: determinati tipi perdono proprietà se esposti a temperature elevate e la loro attrazione verso utensili o parti ferromagnetiche può rendere poco agevole il posizionamento.
Le pause multiple e i progetti ripetibili
La maggiore utilità dello strumento emerge quando la stessa operazione deve essere ripetuta. In un laboratorio che produce decine di supporti con magneti nascosti o alloggiamenti per dadi, annotare manualmente le quote per ogni variante può diventare una fonte di errori. Un calcolatore dedicato aiuta a documentare il passaggio e a preparare una procedura operativa comprensibile anche a chi non ha progettato il pezzo.
Questo non trasforma automaticamente la stampa in una procedura non presidiata. L’operatore deve ancora collocare correttamente i componenti, controllarne l’orientamento e assicurarsi che non si muovano quando la testina riparte. Negli oggetti destinati a sopportare carichi, occorre inoltre valutare se l’inserto incorporato produce concentrazioni di tensione o indebolisce la sezione resistente.
Come impostare correttamente la prima altezza di deposizione
Una particolarità di InsertPlan è il trattamento separato dell’altezza del primo strato rispetto a quella dei successivi. Nelle stampanti FDM il primo layer viene spesso depositato con uno spessore differente per favorire l’adesione, e questo sposta la corrispondenza fra quota Z e numero di strato. Il programma richiede inoltre l’altezza del primo layer che inizia a coprire la cavità: è un dato da leggere nell’anteprima dello slicer, non da indovinare osservando il solo file CAD. L’autore Fatih Erkan presenta per questo un sistema di inserimento dei valori che combina verifica dei giochi e piano delle pause.
Il calcolo presume però uno spessore regolare dopo il primo strato. La documentazione segnala esplicitamente che non sono supportate le altezze adattive: se lo slicer modifica lo spessore lungo la costruzione, un calcolo basato su valori costanti può dare un’indicazione errata. La soluzione corretta consiste nel verificare la sequenza reale nella preview o nell’utilizzare un profilo con altezza coerente per la zona interessata. L’operatore dovrebbe inoltre fare una prova del meccanismo di pausa e ripresa prima di adottarlo in un ciclo produttivo lungo.
La pausa come fase di qualità
Per rendere ripetibile l’inserimento conviene preparare una checklist: verifica dimensionale dell’inserto, pulizia del vano, controllo dell’orientamento, assenza di materiale fuori posto e conferma che la testina non toccherà il componente durante i movimenti di ripartenza. Se il pezzo incorpora più inserti, è utile distinguerli per gruppi e segnare anche la faccia che deve rimanere orientata verso l’esterno. Il software può riassumere il programma delle pause; la corretta esecuzione rimane un’attività fisica che richiede attenzione.
Uno strumento piccolo, ma collegato a un problema reale
La progettazione per fabbricazione additiva comprende numerosi dettagli che raramente vengono mostrati nelle presentazioni delle nuove stampanti. Quote di inserimento, sequenze di montaggio e pause programmate incidono sulla riuscita di un pezzo tanto quanto la velocità nominale della macchina. InsertPlan interviene su una parte circoscritta di questo flusso, rendendola più ordinata e meno dipendente da calcoli improvvisati. L’interesse è soprattutto pratico: non introduce un nuovo processo, ma rende più semplice preparare operazioni ibride nelle quali la stampa 3D diventa una fase di assemblaggio del prodotto.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).