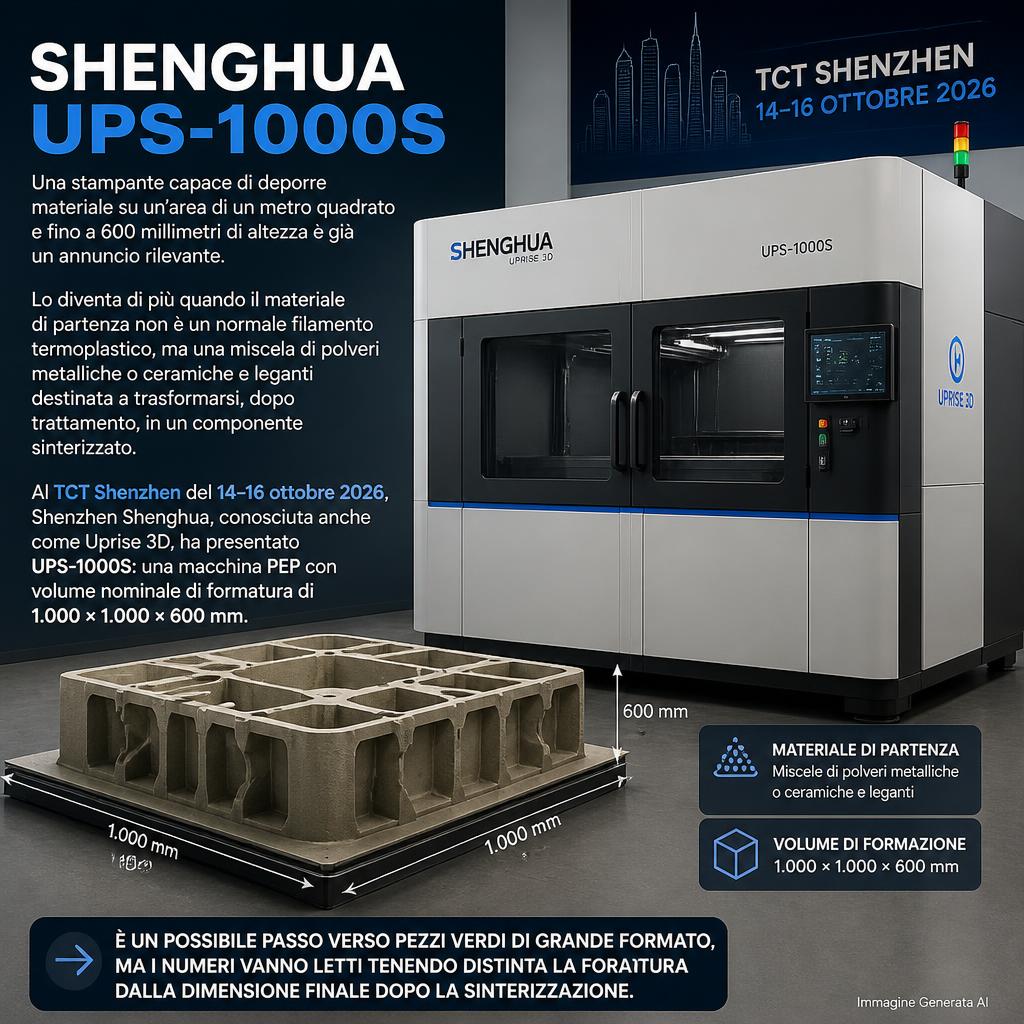
Una stampante capace di deporre materiale su un’area di un metro quadrato e fino a 600 millimetri di altezza è già un annuncio rilevante. Lo diventa di più quando il materiale di partenza non è un normale filamento termoplastico, ma una miscela di polveri metalliche o ceramiche e leganti destinata a trasformarsi, dopo trattamento, in un componente sinterizzato. Al TCT Shenzhen del 14–16 ottobre 2026, Shenzhen Shenghua, conosciuta anche come Uprise 3D, ha presentato UPS-1000S: una macchina PEP con volume nominale di formatura di 1.000 × 1.000 × 600 mm. È un possibile passo verso pezzi verdi di grande formato, ma i numeri vanno letti tenendo distinta la formatura dalla dimensione finale dopo la sinterizzazione.
Una via indiretta alla stampa di metalli e ceramiche
PEP significa Powder Extrusion Printing: una tecnologia che combina la preparazione di miscele derivate dalla metallurgia delle polveri con un sistema di estrusione. La polvere metallica o ceramica viene miscelata con un sistema legante, trasformata in granuli e depositata attraverso un estrusore per costruire il pezzo strato dopo strato. Quello che esce dalla stampante è il cosiddetto componente verde, cioè una struttura con geometria definita ma ancora contenente il legante.
Per arrivare al componente funzionale occorrono normalmente fasi di rimozione del legante e sinterizzazione. Il primo trattamento elimina progressivamente una parte degli additivi organici; il secondo porta le particelle di materiale a unirsi e densificarsi ad alta temperatura. Il comportamento dipende dalla dimensione della polvere, dalla sua distribuzione granulometrica, dalla composizione del legante, dal riempimento iniziale e dal ciclo termico. Progettare per PEP significa pertanto progettare anche per il ritiro e le deformazioni dei trattamenti successivi.
Questa catena è molto diversa dal laser powder bed fusion, che fonde localmente la polvere durante la costruzione. PEP non richiede una sorgente laser per creare il pezzo verde e può elaborare formulazioni difficili da fondere in modo controllato, ma trasferisce una parte decisiva della complessità agli impianti termici e alla preparazione del feedstock. Non è corretto dedurne una superiorità generale né sul costo né sulle proprietà finali.
Il salto di dimensione dichiarato con UPS-1000S
Nel resoconto raccolto da Nanjixiong allo stand del produttore si parla del lancio di UPS-1000S come macchina di scala metrica. Il volume 1.000 × 1.000 × 600 mm rappresenta la dimensione massima del pezzo verde ottenibile nell’area di costruzione, non una promessa che un elemento sinterizzato con le medesime misure possa essere prodotto senza ritiro o deformazione. Il coefficiente di ritiro va considerato già nel modello digitale e può cambiare da una direzione all’altra o in presenza di zone massicce e sottili.
Per pezzi così grandi, il problema dell’uniformità termica diventa ancora più importante. Un forno deve essere in grado di contenere la geometria e garantire condizioni compatibili con tutte le sezioni. Differenze di temperatura e di densità verde potrebbero trasformarsi in deformazioni, cricche o porosità residua. Servono quindi dati su dimensione massima dei pezzi sinterizzati con successo, tempo ciclo, scarti e deformazioni ammissibili. Le fonti consultate non forniscono ancora una campagna pubblica di caratterizzazione di questa specifica macchina di grande formato.
Il produttore affianca alla UPS-1000S anche sistemi sperimentali compatti: UPS-Lite a ugello singolo e UPS-LiteD con due ugelli indipendenti, pensati per lo sviluppo di materiali e la convalida di formulazioni. È una suddivisione interessante perché la ricetta di una miscela nuova si verifica più rapidamente su piccole geometrie prima di tentare componenti onerosi in materiale e trattamento termico.
Dal tungsteno al nitruro di silicio
La gamma materiali dichiarata comprende tungsteno e sue leghe, rame, acciai, carburi, nitruri, ossidi, cermet e ceramiche avanzate. Il tungsteno è un esempio utile: la temperatura di fusione molto elevata rende complessa la gestione del bagno fuso, mentre il percorso PEP sfrutta la densificazione per sinterizzazione. Nanjixiong riferisce, sulla base delle informazioni aziendali, densità relative fino al 99,6% per alcuni componenti in lega di tungsteno. È un dato da attribuire al materiale e al processo di prova descritti dal costruttore, non a qualsiasi geometria stampata con UPS-1000S.
Fra i dimostratori presentati alla fiera figurano geometrie in nitruro di silicio, un materiale studiato per resistenza termica e impieghi severi, e compositi graduali rame-ceramica. Quest’ultima categoria interessa perché combina proprietà differenti nello stesso oggetto: conducibilità termica nella regione metallica, resistenza all’usura o isolamento in quella ceramica. Realizzare un’interfaccia che non si fessuri durante il trattamento richiede però un controllo approfondito delle dilatazioni e dei cicli termici.
Il carattere multimateriale può essere la parte più innovativa di queste soluzioni, ma anche quella con le maggiori difficoltà. Quando si combinano famiglie di polveri diverse, cambiano comportamento reologico della miscela, ritiro, temperature di sinterizzazione e compatibilità delle interfacce. Un dimostratore riuscito è il primo risultato; per parlare di produzione servono prove di adesione, cicli termici, tolleranze e resistenza nel tempo.
Il vero collo di bottiglia può diventare il forno
Passare da un volume di stampa piccolo a una macchina metrica cambia l’economia del processo. È possibile che l’estrusione di granuli renda relativamente economica la costruzione del pezzo verde, ma il bilancio complessivo comprende polveri selezionate, additivi, preparazione, smaltimento dei leganti, forni, atmosfera, attrezzaggi di supporto e lavorazioni di finitura. Per componenti grandi il tempo di riscaldamento e raffreddamento può pesare più del tempo di stampa.
Conta inoltre la percentuale di materiale recuperabile dopo scarti e prove. A differenza di un pezzo polimerico grezzo, un manufatto sinterizzato difettoso non può sempre essere macinato e reintrodotto direttamente nella stessa catena senza un processo di recupero più complesso. La produttività dichiarata deve perciò essere misurata sui pezzi finali accettati.
Le applicazioni ipotizzate in ambito aerospaziale, energia e apparecchiature industriali sono plausibili dal punto di vista delle esigenze geometriche e materiali. Non costituiscono però, da sole, una dimostrazione di qualificazione per l’uso in motori aeronautici, impianti nucleari o componenti soggetti a normative severe. Ogni mercato richiede tracciabilità del materiale, prove meccaniche, controllo delle difettosità e standard specifici.
Il controllo dimensionale prima e dopo la sinterizzazione
In un processo di fabbricazione indiretta, la misura della geometria verde è soltanto un controllo intermedio. Durante la rimozione del legante il componente perde una parte importante della sua struttura temporanea e deve mantenere sufficiente stabilità per affrontare la successiva densificazione. Nella sinterizzazione, il riarrangiamento e la diffusione fra particelle possono produrre un ritiro significativo e non necessariamente uniforme. La geometria finale dipende quindi dalla correzione inserita nel file CAD, ma anche da come il pezzo viene sostenuto nel forno e da quanto omogeneo era il deposito iniziale.
Per un componente metrico si aggiunge il problema della deformazione dovuta al peso proprio durante il trattamento. Pareti alte, strutture a sbalzo e sezioni con spessori molto differenti potrebbero avere bisogno di supporti e orientamenti specifici, che devono essere compatibili con la chimica del materiale e con le temperature. In certi casi, una geometria impossibile da sinterizzare senza deformazione rimane poco pratica anche se il volume della stampante ne consente la realizzazione. È quindi necessario distinguere la libertà geometrica nell’estrusione dalla finestra geometrica ammessa dall’intero processo.
Una validazione convincente della UPS-1000S comprenderebbe la scansione 3D del pezzo prima e dopo il trattamento, la misura delle dimensioni lungo tutte le direzioni, l’analisi della densità su punti differenti e prove meccaniche di provini ricavati da varie posizioni. Sarebbe opportuno presentare anche il tempo di ciclo completo, compresi essiccazione, debinding, riscaldamento e raffreddamento. La produttività reale di una linea PEP non è rappresentata dal solo numero di chilogrammi estrusi in un’ora.
Come valutare la proposta industriale
Per mettere UPS-1000S a confronto con altre tecnologie, servirebbero soprattutto quattro informazioni: densità e proprietà dopo sinterizzazione di pezzi grandi, ritiro dimensionale e sua dispersione, capacità disponibile dei forni e costo per unità funzionale. Sarebbe utile pubblicare componenti campione non soltanto complessi nella forma, ma sottoposti a prove di carico e cicli termici dopo l’intera catena produttiva.
La presentazione di Shenghua/Uprise 3D conferma l’interesse cinese per l’additive manufacturing indiretto di metalli e ceramiche. Il volume metrico apre una possibilità progettuale, ma non rende semplice ciò che avviene dopo l’estrusione: se la tecnologia riuscirà a offrire pezzi di grandi dimensioni con densità, tolleranze e costi ripetibili, il passo avanti riguarderà l’intero processo PEP, non soltanto la stampante.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).