Un caso di metrologia, non una nuova stampante
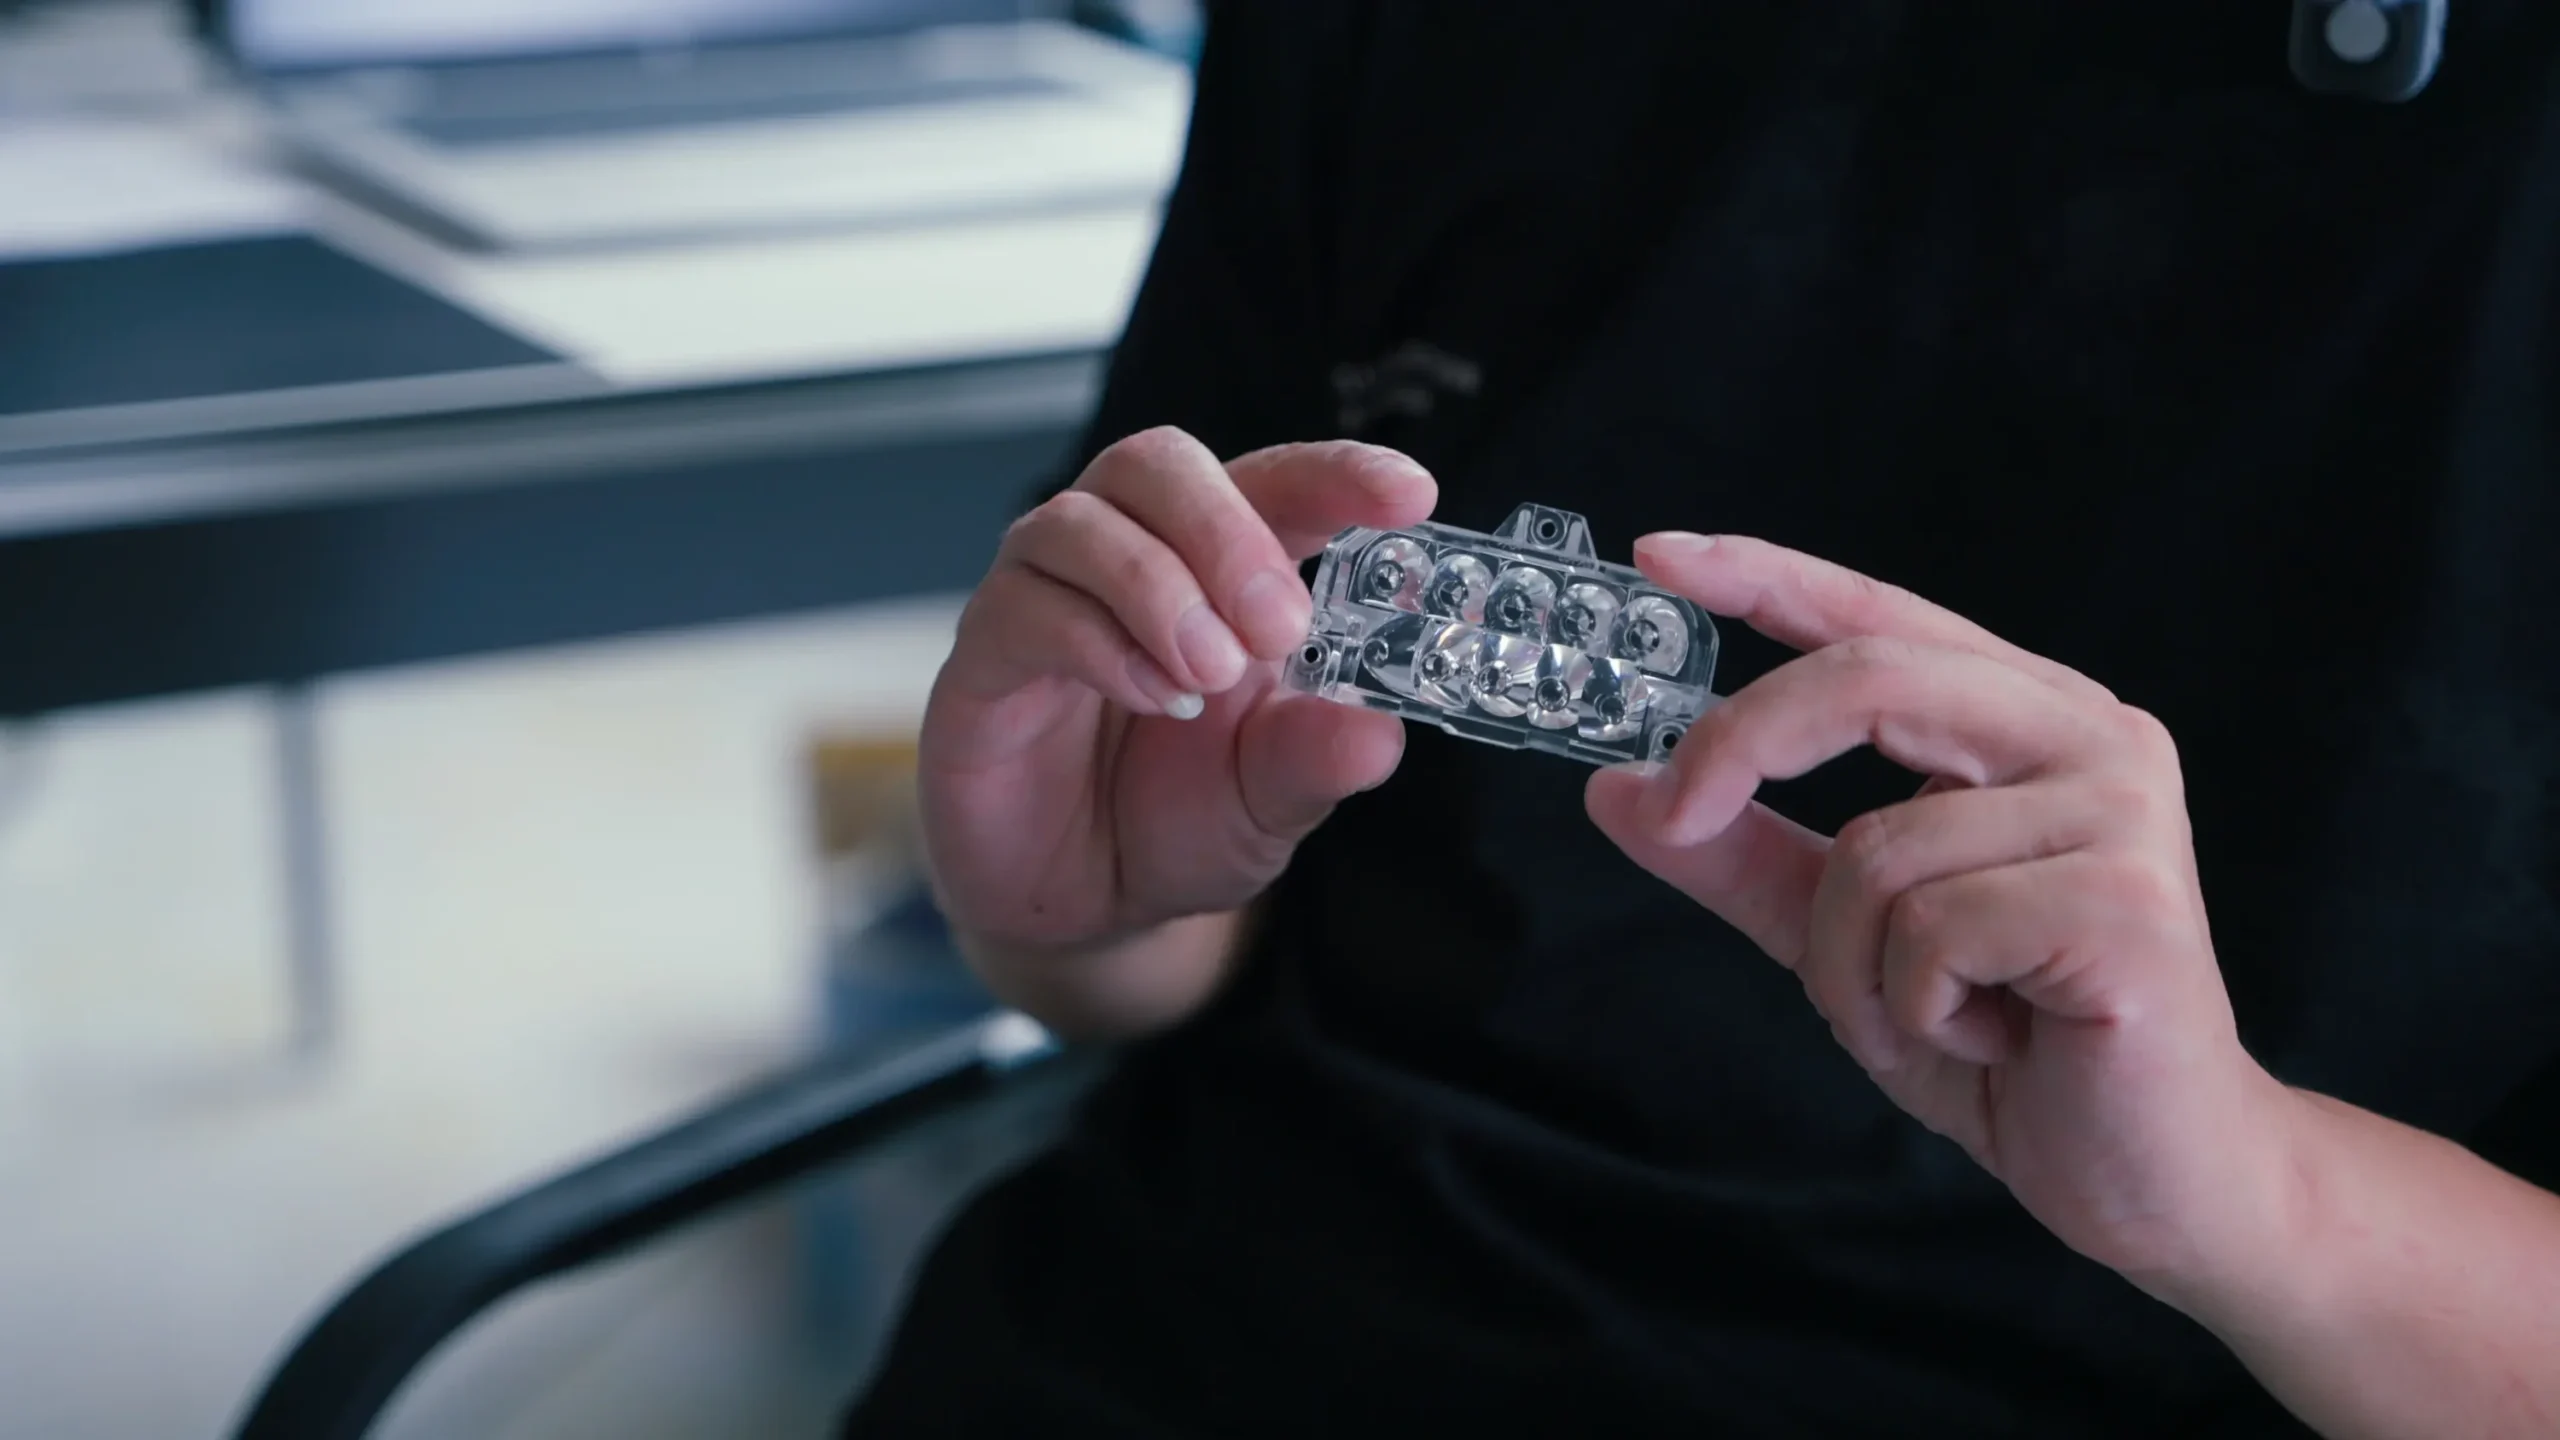
Nella produzione di componenti ottici per fari automobilistici, la qualità geometrica di una lente o di un concentratore può influire direttamente sulla distribuzione della luce. Danyang Sanyou Optoelectronic Equipment, azienda specializzata in elementi per l’illuminazione automotive, ha descritto l’adozione del sistema di scansione OptimScan Q9 di SHINING 3D per misurare componenti e strumenti di produzione. Il caso è stato pubblicato dal produttore dello scanner prima della ripresa di 3Druck del 9 novembre 2026. Non si tratta di un processo di stampa additiva dei fari: l’interesse per il pubblico di Stamparein3D.it sta nella metrologia digitale, nel confronto CAD-pezzo e nell’impiego di modelli tridimensionali per migliorare iterazioni di progettazione e attrezzaggio.
Perché un concentratore ottico è difficile da misurare
Le superfici destinate a riflettere, deviare o raccogliere luce possono comprendere raggi di curvatura variabili, aree molto piccole e profili asferici. Un calibro rileva poche distanze e non restituisce una mappa continua; una macchina di misura a coordinate può campionare numerosi punti, ma richiede strategia, accessibilità e tempi compatibili con la forma del pezzo. I metodi ottici a proiezione strutturata permettono di acquisire rapidamente una nuvola di punti della superficie visibile. Questo non significa che possano misurare senza problemi ogni materiale: trasparenza, riflessione speculare e occlusioni costituiscono condizioni impegnative per la triangolazione ottica.
Come lavora il sistema a luce strutturata
OptimScan Q9 utilizza proiezione di frange e quattro camere industriali da nove megapixel ciascuna. Le deformazioni dei motivi luminosi osservate dalle telecamere vengono impiegate per ricostruire la superficie tridimensionale. Secondo la descrizione tecnica, sono disponibili aree di scansione differenti e strategie di esposizione adatte a componenti con dimensioni e caratteristiche superficiali variabili. È un principio metrologico diverso dall’acquisizione fotografica casuale: il risultato dipende da geometria calibrata di proiettore e camere, condizioni di illuminazione e algoritmo di ricostruzione. Le prestazioni di accuratezza dovrebbero essere giudicate sulla base di procedure di taratura e test riferiti allo specifico campo di misura.
Da una scansione a una mappa degli scostamenti
La nuvola di punti acquisita può essere confrontata con il modello CAD nominale dopo una registrazione geometrica. Una mappa cromatica mostra dove la superficie misurata si trova all’esterno o all’interno della tolleranza di riferimento. Questa visualizzazione è utile durante le prove di stampaggio perché consente di individuare zone problematiche e formulare modifiche mirate all’attrezzo. L’interpretazione richiede cautela: un allineamento effettuato sulla superficie completa può distribuire gli scostamenti in modo differente rispetto a un allineamento vincolato da riferimenti funzionali. La precisione del report non dipende soltanto dal numero di punti acquisiti, ma dal criterio metrologico e dal sistema di coordinate utilizzato.
Tempi di prova stampo e costi delle iterazioni
SHINING 3D dichiara che il sistema permette di ottenere scansioni complete in pochi minuti, riducendo il tempo necessario per valutare un pezzo dopo ogni prova di stampaggio. Questo può abbreviare il ciclo fra test, misura, correzione dell’attrezzo e nuova prova. Tuttavia non viene pubblicato un confronto indipendente che quantifichi con un campione rappresentativo il risparmio di ore, la riduzione degli errori o la variazione del numero di prove necessarie. Parlare di «test più veloci» è coerente con la descrizione aziendale; presentare un taglio percentuale preciso sarebbe ingiustificato. Il vantaggio reale dipenderà anche dall’accessibilità del pezzo e dal tempo speso per prepararlo alla misura.
Il controllo dell’usura come serie storica tridimensionale
Un’altra applicazione riguarda gli stampi. Scansionare un attrezzo nuovo permette di acquisire una geometria iniziale, da confrontare con altre scansioni dopo un determinato numero di cicli produttivi. La differenza fra dataset può aiutare a localizzare abrasione, deformazioni e alterazioni di superficie. Si passa così da una valutazione qualitativa basata sull’esperienza a un approccio che raccoglie indizi dimensionali ripetibili. Il metodo richiede però che le scansioni vengano eseguite in condizioni comparabili e che il sistema di riferimento sia stabile. Senza controllo di temperatura, pulizia superficiale e strategia di allineamento, uno scostamento apparente potrebbe derivare dalla misura anziché dall’usura vera dello stampo.
L’ottica introduce ulteriori esigenze di qualità
La conformità geometrica di una lente non garantisce automaticamente la sua conformità ottica. Rugosità, microdifetti, trasmissione, dispersione, materiale e rivestimenti possono influire sul fascio luminoso anche quando la forma macroscopica rispetta il CAD. Una scansione 3D può rilevare la forma, ma non sostituisce prove fotometriche, misure di superficie su scala appropriata o test ambientali. Nel settore automotive le prestazioni finali del faro sono inoltre regolate da requisiti di omologazione. È importante distinguere la qualità dimensionale dell’attrezzatura dalla prestazione del gruppo ottico montato sul veicolo: la seconda dipende da molte altre variabili.
Scanner e produzione additiva: un collegamento operativo
Per chi utilizza la stampa 3D in produzione, la stessa logica può essere applicata ai componenti additivi. Un pezzo metallico LPBF può essere confrontato con il CAD per verificare deformazioni dopo la rimozione dal piano; un attrezzo polimerico di grande formato può essere scandito prima e dopo la lavorazione CNC; uno stampo additivo può essere monitorato durante l’uso. Lo scanner non cambia la tecnologia produttiva, ma rende più sistematico il ciclo di feedback. Il dato acquisito può guidare modifiche progettuali o di processo se viene conservato insieme a parametri, materiale, orientamento e trattamenti. È un’applicazione della metrologia digitale, non una dimostrazione di tolleranze intrinseche della macchina di stampa.
Un caso aziendale da leggere per quello che dimostra
Il produttore dello scanner presenta un’applicazione concreta presso Danyang Sanyou, ma il materiale disponibile ha natura di case study commerciale. Non sono pubblicati dataset grezzi, incertezze di misura verificate da terzi, campagne di ripetibilità o benchmark contro una macchina a coordinate su pezzi identici. La notizia è utile perché illustra un flusso industriale chiaro: acquisizione tridimensionale, confronto con il CAD, correzione degli stampi e monitoraggio dell’usura. Non prova che OptimScan Q9 sia universalmente più accurato di tutti gli strumenti alternativi. Un utilizzatore dovrebbe scegliere il sistema attraverso prove su materiali, superfici e tolleranze effettive del proprio reparto.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).