La produzione additiva di componenti metallici mediante estrusione di materiali caricati con polveri rappresenta un’alternativa ai processi che fondono direttamente il metallo durante la stampa. Tuttavia, la realizzazione della geometria iniziale è soltanto una delle fasi necessarie per ottenere un componente metallico utilizzabile.
La rimozione del legante polimerico e la successiva sinterizzazione possono determinare la qualità finale del pezzo, soprattutto quando il materiale presenta una forte tendenza all’ossidazione.
Un gruppo di ricercatori dei laboratori federali svizzeri Empa, in collaborazione con altri istituti, ha studiato il comportamento della lega di alluminio AA6061 prodotta mediante estrusione di materiali composti da polvere metallica e legante termoplastico.
I risultati, pubblicati il 15 ottobre 2026 sulla rivista Progress in Additive Manufacturing, mostrano che un procedimento di rimozione del legante basato su un letto poroso assorbente può migliorare la densificazione successiva.
Nella configurazione sperimentale più favorevole, i campioni hanno raggiunto una densità relativa del 97,9%, dopo un ciclo di sinterizzazione a 635 °C con mantenimento per dieci ore.
Il valore è significativo per questa famiglia di processi, ma riguarda piccoli campioni sperimentali e non dimostra ancora il raggiungimento delle prestazioni meccaniche necessarie per applicazioni industriali specifiche.
La differenza tra stampa metallica diretta e indiretta
Nella Laser Powder Bed Fusion, un laser fonde selettivamente la polvere metallica durante la costruzione, formando il componente attraverso successivi strati solidificati.
Nella Material Extrusion Additive Manufacturing, abbreviata MEX-AM, il procedimento può essere diverso.
Il materiale iniziale contiene particelle metalliche incorporate in un sistema di leganti polimerici. Questa miscela può essere fornita sotto forma di filamento, granuli o altre formulazioni compatibili con l’estrusione.
La stampante costruisce un oggetto che mantiene la geometria desiderata grazie al legante, ma non possiede ancora la densità e le proprietà di un componente metallico consolidato.
Il primo oggetto viene comunemente indicato come green part.
Successivamente occorre rimuovere il materiale organico, ottenendo una struttura porosa costituita prevalentemente dalle particelle metalliche.
La fase finale è la sinterizzazione, durante la quale la temperatura viene portata a un livello sufficiente a promuovere il collegamento e la densificazione delle particelle.
Il processo avviene senza richiedere necessariamente la fusione completa del componente.
Questo metodo permette di separare la costruzione geometrica dalla trasformazione metallurgica del materiale.
La separazione offre alcune opportunità, ma introduce problemi specifici legati alla rimozione dei leganti, al ritiro dimensionale e alla presenza di porosità residue.
Perché l’alluminio AA6061 è difficile da sinterizzare
L’alluminio è un materiale particolarmente reattivo nei confronti dell’ossigeno.
Sulla superficie delle particelle si forma facilmente uno strato di ossido, che può ostacolare i fenomeni di diffusione e collegamento necessari durante la sinterizzazione.
Nel caso della lega AA6061, questa difficoltà si aggiunge al controllo della composizione, delle condizioni termiche e del comportamento della polvere.
La rimozione del legante richiede un compromesso delicato.
Da un lato occorre eliminare una quantità sufficientemente elevata di materiale polimerico, evitando residui che potrebbero compromettere la densificazione.
Dall’altro, l’esposizione ad atmosfere contenenti ossigeno e a temperature elevate può favorire la formazione di ossidi sulle particelle metalliche.
I ricercatori hanno quindi concentrato lo studio sul rapporto tra composizione del legante, modalità di rimozione e densità finale dopo sinterizzazione.
Il problema è particolarmente rilevante per le tecnologie MEX-AM perché la qualità di un oggetto appena stampato non consente, da sola, di prevedere la qualità del metallo dopo le lavorazioni successive.
Tre leganti commerciali e una polvere di alluminio
Il gruppo ha utilizzato una polvere prelegata AA6061 con dimensione mediana delle particelle, D50, pari a circa 31,9 micrometri.
Sono state inizialmente considerate tre formulazioni commerciali di legante termoplastico: EnCeram, Kcmix ed EmbemouldCC.
Le prove preliminari hanno permesso di studiarne il comportamento durante la miscelazione e l’estrusione.
Per le successive attività di stampa e sinterizzazione sono state selezionate due formulazioni, EnCeram e Kcmix, con una concentrazione volumetrica di polvere metallica del 60%.
I materiali sono stati preparati sotto forma di granuli e lavorati mediante una stampante con estrusore a vite.
La macchina utilizzata era una Tumaker Voladora NX+, impiegata per produrre campioni a disco di circa 20 mm di diametro e 3 mm di altezza.
Le dimensioni ridotte dei provini hanno consentito di analizzare in modo controllato la rimozione dei leganti e la successiva densificazione.
La ricerca non ha quindi verificato direttamente il comportamento di componenti industriali complessi o di grandi dimensioni.
Due strategie per eliminare il legante
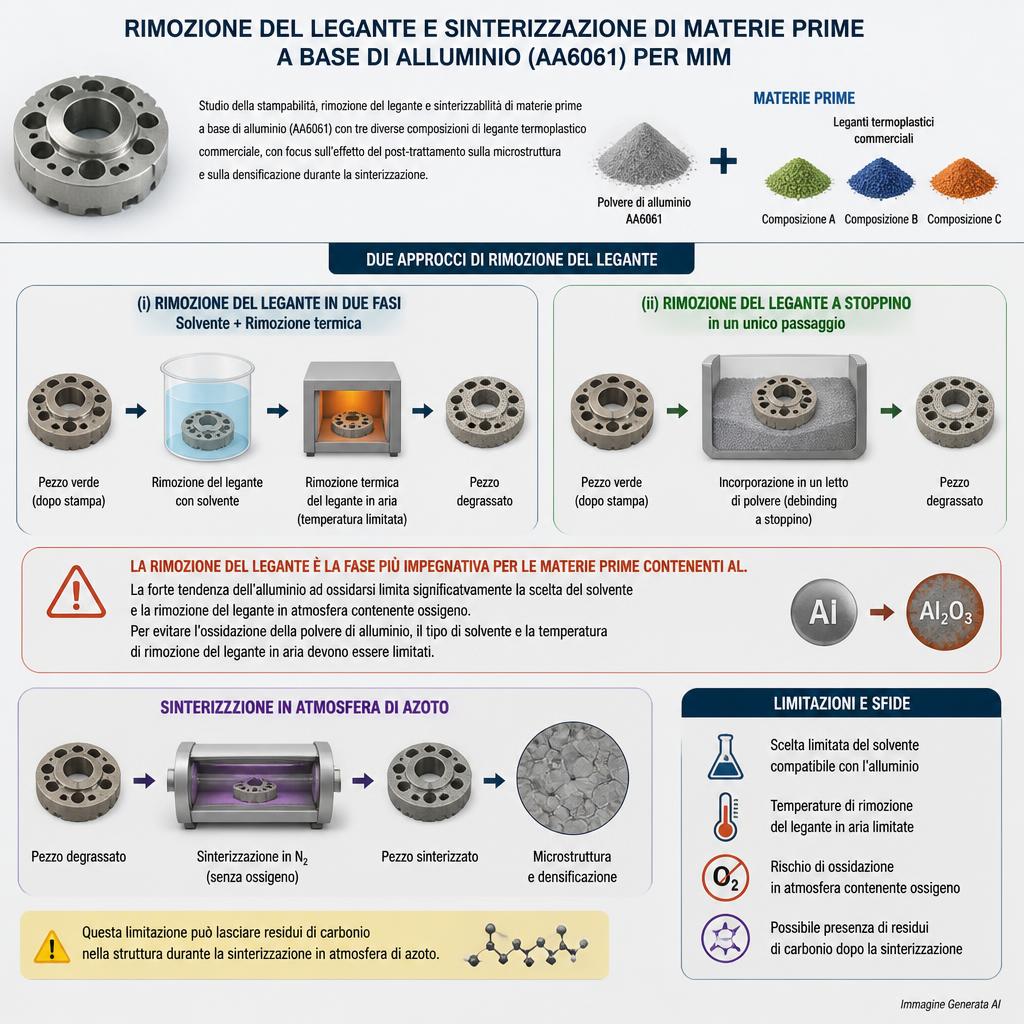
La prima strategia esaminata utilizza un procedimento convenzionale, costituito da una rimozione iniziale mediante solvente seguita da un trattamento termico.
Per EnCeram è stata utilizzata acqua a temperatura ambiente per 48 ore.
Per Kcmix è stato utilizzato acetone a 40 °C per 24 ore, seguito dalle operazioni di asciugatura e trattamento termico previste.
Le prove hanno mostrato che l’eliminazione di una quantità elevata di legante non garantisce necessariamente una densificazione soddisfacente.
In particolare, i ricercatori hanno osservato che anche l’impiego di acetone ad alta purezza poteva favorire fenomeni di ossidazione, soprattutto nelle regioni superficiali dei campioni.
La seconda strategia è basata invece sul wick debinding, cioè una rimozione del legante attraverso un materiale poroso assorbente.
I campioni vengono inseriti in un letto di polvere di allumina altamente porosa, capace di contribuire all’allontanamento dei prodotti della decomposizione del legante.
Il procedimento elimina la necessità della precedente immersione in solvente.
Non elimina però tutte le lavorazioni termiche successive: rimangono necessarie la completa rimozione dei residui del legante e la sinterizzazione del metallo.
È precisamente questa distinzione a rendere interessante lo studio.
Il controllo della temperatura di deceraggio
I ricercatori hanno analizzato l’ossidazione della polvere AA6061 attraverso misure termogravimetriche.
Per il materiale utilizzato, l’inizio di una significativa ossidazione è stato individuato intorno a 400 °C nelle condizioni sperimentali.
Il procedimento di wick debinding è stato quindi studiato utilizzando temperature di 350 e 400 °C.
I campioni sono stati mantenuti per 24 ore nel letto di allumina, in atmosfera d’aria statica.
A 350 °C la procedura ha consentito una rimozione del legante superiore al 97% in massa per entrambe le formulazioni selezionate.
A 400 °C, invece, il comportamento complessivo è risultato meno favorevole.
Le misure sulla polvere hanno evidenziato un incremento di massa attribuito all’ossidazione, mentre i campioni sottoposti alle temperature superiori hanno generalmente mostrato una minore densità dopo sinterizzazione.
Il risultato mette in evidenza un punto importante: aumentare la temperatura di rimozione del legante non produce necessariamente un componente metallico migliore.
Il trattamento deve essere sufficiente a eliminare le sostanze organiche, ma non così aggressivo da compromettere il comportamento superficiale delle particelle metalliche.
Sinterizzazione in azoto fino a una densità del 97,9%
Dopo il trattamento di rimozione del legante, i campioni sono stati sinterizzati a 635 °C in atmosfera di azoto.
I ricercatori hanno confrontato due tempi di mantenimento alla temperatura di sinterizzazione: due e dieci ore.
La formulazione Kcmix trattata con wick debinding a 350 °C ha raggiunto una densità relativa del 96,7% dopo due ore di sinterizzazione.
Prolungando il mantenimento a dieci ore, la densità è salita al 97,9%.
Con la formulazione EnCeram, nelle condizioni corrispondenti di trattamento a 350 °C e dieci ore di sinterizzazione, è stata misurata una densità relativa del 96,8%.
I risultati dimostrano che la scelta del sistema legante continua a influenzare il risultato finale anche quando il trattamento termico viene mantenuto sostanzialmente equivalente.
| Parametro | Configurazione sperimentale |
|---|---|
| Lega | Alluminio AA6061 |
| Processo di stampa | MEX-AM a estrusione di granuli |
| Contenuto di polvere | 60% in volume |
| Dimensioni dei provini | Diametro 20 mm, altezza 3 mm |
| Sistema di rimozione ottimizzato | Wick debinding in letto poroso di allumina |
| Temperatura di deceraggio | 350 °C |
| Durata del deceraggio | 24 ore |
| Temperatura di sinterizzazione | 635 °C |
| Atmosfera di sinterizzazione | Azoto |
| Durata di sinterizzazione ottimizzata | 10 ore |
| Migliore densità relativa misurata | 97,9% |
La densità è stata valutata attraverso il metodo di Archimede, utilizzando una densità teorica dell’alluminio pari a 2,7 g/cm³ per il calcolo del valore relativo.
Il 97,9% indica quindi la densità raggiunta rispetto al valore teorico assunto, non una riduzione del 97,9% della porosità né una garanzia di assenza di difetti.
Che cosa mostra l’analisi della microstruttura
Le osservazioni metallografiche hanno mostrato una struttura relativamente uniforme nelle sezioni dei campioni sottoposti al trattamento più favorevole.
Non sono state individuate differenze particolarmente marcate tra le regioni centrali e quelle periferiche dei provini alle scale di osservazione utilizzate.
I ricercatori hanno tuttavia rilevato la presenza di porosità residue e di fasi secondarie lungo alcuni bordi di grano.
La natura esatta di queste fasi non è stata determinata completamente nello studio.
È quindi prematuro attribuire loro un effetto specifico sulle proprietà meccaniche senza ulteriori analisi.
L’aumento del tempo di sinterizzazione ha inoltre prodotto un leggero accrescimento dei grani, comportamento che deve essere considerato quando si cerca di ottimizzare contemporaneamente densità e microstruttura.
Il risultato dimostra che il procedimento di trattamento può essere migliorato, ma non che il problema della porosità sia stato definitivamente eliminato.
Il limite principale: mancano ancora le prove meccaniche
La ricerca è concentrata sulla lavorabilità delle formulazioni, sul deceraggio e sulla densificazione del materiale.
Non sono state eseguite tutte le verifiche necessarie per stabilire il comportamento di componenti destinati ad applicazioni meccaniche impegnative.
In particolare, saranno necessarie ulteriori indagini su resistenza a trazione, duttilità, comportamento a fatica, durezza e stabilità delle proprietà tra produzioni differenti.
Anche la precisione dimensionale richiederà approfondimenti.
Durante la sinterizzazione, infatti, il componente si ritira. L’entità e l’uniformità del ritiro dipendono da geometria, distribuzione delle particelle, omogeneità del legante e condizioni termiche.
Per pezzi con pareti sottili o geometrie complesse possono comparire deformazioni non immediatamente prevedibili dai risultati ottenuti su piccoli dischi.
La produttività complessiva rappresenta un’ulteriore questione aperta.
Il trattamento ottimizzato prevede un deceraggio di 24 ore e un mantenimento alla temperatura di sinterizzazione di dieci ore, oltre ai tempi necessari per riscaldamento, raffreddamento e movimentazione.
La riduzione dell’impiego di solventi è un risultato tecnologico interessante, ma non dimostra automaticamente una riduzione del costo totale per componente.
Un possibile sviluppo per la stampa metallica a estrusione
La ricerca di Empa mostra che, nella produzione additiva indiretta dell’alluminio, il trattamento successivo alla stampa può essere più importante di quanto suggerisca la sola qualità geometrica del componente iniziale.
La combinazione di leganti commerciali, estrusione a vite e wick debinding ha permesso di ottenere provini con una densità relativa prossima al 98%, limitando alcuni effetti negativi osservati con la rimozione convenzionale mediante solvente.
Il contributo principale dello studio non è quindi una nuova stampante o una lega completamente inedita, ma una migliore comprensione del collegamento tra formulazione del materiale, rimozione del legante e densificazione.
Per rendere la tecnologia industrialmente applicabile serviranno prove su componenti più grandi e complessi, verifiche delle proprietà meccaniche e una valutazione della ripetibilità.
Il risultato del 97,9% rappresenta un punto di partenza significativo, non una qualificazione conclusi
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).