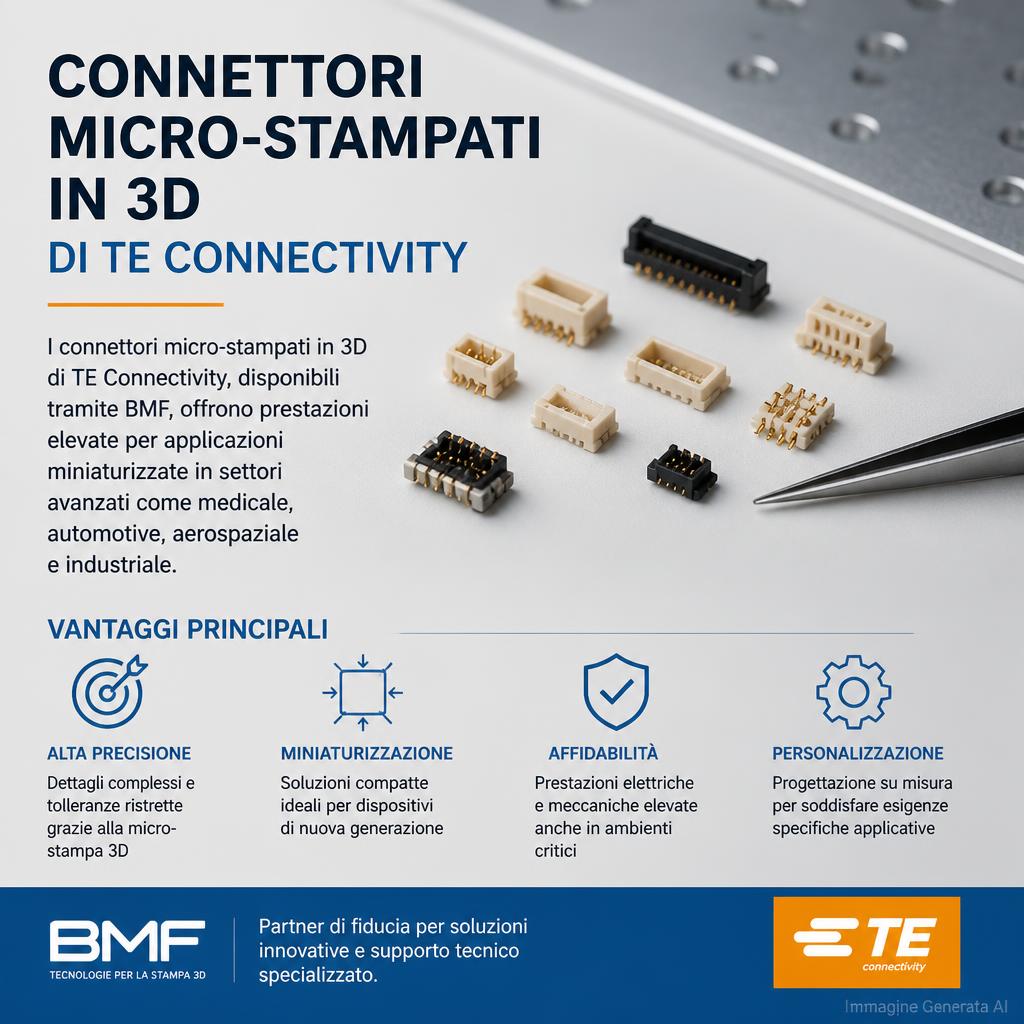
TE Connectivity sta utilizzando la microstampa 3D di Boston Micro Fabrication per realizzare componenti per connettori, prototipi destinati a prove elettriche e piccole serie che non giustificano la costruzione di uno stampo. È un caso di produzione additiva più interessante di un semplice campione dimostrativo: l’azienda descrive impieghi effettivi in elettronica ad alta velocità, sensori medicali e collegamenti per applicazioni specialistiche. Il nuovo approfondimento pubblicato da BMF il 20 ottobre 2026 ripercorre esperienze iniziate diversi anni prima; va quindi letto come un bilancio applicativo, non come l’annuncio dell’acquisto di una stampante avvenuto questa settimana.
La decisione economica arriva prima dello stampo
Lo stampaggio a iniezione è molto efficiente quando si producono grandi numeri di parti identiche, ma uno stampo complesso richiede tempo, investimenti e una geometria sufficientemente stabilizzata. TE Connectivity cita un progetto per connettori ad alta frequenza nel quale la realizzazione di uno stampo pilota in alluminio avrebbe richiesto da quattro a otto settimane, con un costo prossimo a 100.000 dollari. Grazie alla microstampa, il team ha potuto ripetere numerose revisioni del progetto prima di impegnarsi nella costruzione dell’attrezzatura definitiva.
Questo non significa che la stampa 3D sia più economica dello stampaggio in qualunque condizione. Significa che consente di spostare in avanti la decisione di costruire lo stampo, quando ancora le esigenze di progetto cambiano. Il costo evitato va attribuito allo stampo pilota nel contesto descritto, non a un generico risparmio di 100.000 dollari su qualsiasi componente.
Progettazione dei connettori ad altissima densità
L’aumento delle velocità di trasmissione richiede maggiore densità dei contatti e controllo delle geometrie che li separano e li allineano. Piccole deviazioni possono modificare il comportamento meccanico dell’assemblaggio e, in alcuni casi, influire sulla continuità dell’interfaccia elettrica. TE Connectivity descrive prototipi di connettori superiori a 100 Gb/s con elementi di parete inferiori a 100 micrometri e mantenimento di posizioni relative nell’ordine di decine di micrometri.
Quando si raggiungono dimensioni simili, l’utensile di fresatura può non accedere alle cavità e lo stampaggio richiede considerazioni importanti su sformo, espulsione del pezzo e integrità delle pareti. La fabbricazione additiva non deve necessariamente riprodurre la geometria dello stampo futuro: può produrre componenti di prova utili a valutare accoppiamenti ed effetti dimensionali prima di investire nelle attrezzature di serie.
Come funziona la Projection Micro Stereolithography
Le stampanti microArch usano una tecnologia di fotopolimerizzazione proiettata, indicata come PµSL. L’immagine di uno strato viene trasferita nella resina su scala micrometrica; ripetendo la sequenza si costruisce il componente tridimensionale. Rispetto a una stereolitografia concepita per oggetti di grandi dimensioni, il sistema sacrifica parte della dimensione utile per raggiungere dettagli molto piccoli e controllati.
La risoluzione ottica, però, non coincide automaticamente con la precisione dell’assemblaggio finito. Contano la distribuzione della luce, la chimica del materiale, gli effetti del lavaggio e la post-polimerizzazione, oltre alla capacità di misurare dettagli che si trovano vicino ai limiti della tecnica. Per parti con contatti o alloggiamenti critici, TE valuta ripetibilità e controllo della posizione, non soltanto l’aspetto delle fotografie al microscopio.
Il percorso iniziato nel 2019
TE Connectivity ha iniziato a valutare la tecnologia BMF nel 2019, scegliendo poi di installare un sistema in un laboratorio californiano e di trasferirlo nel proprio centro EPICenter nel 2020. Successivamente il gruppo Aerospace, Defense & Marine ha aggiunto una seconda unità. Questa cronologia è importante: l’adozione industriale non nasce da una decisione improvvisa, ma da diversi anni di sperimentazione, misurazione e impiego su famiglie differenti di componenti.
Secondo Ben Dopp, uno dei responsabili coinvolti, una risoluzione nominale di 10 micrometri è sufficiente per la maggioranza delle applicazioni sui connettori affrontate dal team. È una valutazione riferita alle esigenze di questa organizzazione, non una regola generale per tutti i prodotti elettronici. In microfabbricazione il livello di dettaglio richiesto varia con funzione elettrica, interfacce e materiali.
Dalla prototipazione alla produzione di piccole serie
TE descrive anche componenti realizzati direttamente mediante stampa, quando l’utilizzo previsto si ferma a poche centinaia di unità annue. Un caso riguarda connettori realizzati in quantità vicine a 500 pezzi all’anno, con parti stampate integrate con componenti lavorati e guarnizioni di silicone personalizzate. La stampa non elimina dunque il resto della filiera, ma permette di scegliere per ogni elemento il processo più adatto.
Il costo unitario deve includere preparazione del job, consumo di resina, lavaggio, post-polimerizzazione, supporti, controllo dimensionale e montaggio. Per molti microcomponenti la manipolazione può diventare la fase dominante: un oggetto minuscolo non richiede necessariamente meno lavoro, soprattutto se deve essere ispezionato e consegnato con tracciabilità.
Un esempio di processo riprogettato per evitare la finitura
In un’altra applicazione, il gruppo Rapid Response di TE aveva bisogno di una flangia laterale piatta con requisiti dimensionali stretti. Una strategia tradizionale avrebbe previsto supporti e una lavorazione meccanica successiva, indicata in circa venti minuti per pezzo. Modificando esposizione e tempi per strato, gli ingegneri sono riusciti secondo il caso documentato a formare la caratteristica richiesta evitando la lavorazione secondaria e mantenendo un errore inferiore a 20 micrometri.
Il dato mostra perché il miglioramento del processo non consiste soltanto nel comprare una stampante più precisa. La stessa macchina può generare costi diversi a seconda di orientamento, sostegni e strategia di polimerizzazione. Ridurre le operazioni successive, quando ciò non peggiora le caratteristiche del pezzo, può incidere sul tempo totale più della velocità di esposizione della resina.
Materiali: il limite non è soltanto geometrico
La capacità di stampare cavità molto piccole non basta per sostituire un componente stampato a iniezione. Un connettore deve sopportare sollecitazioni d’inserimento, variazioni termiche, condizioni di umidità e possibili esigenze di isolamento. Nei casi descritti compaiono resine ingegneristiche ad alte prestazioni, come HTL, e attività che coinvolgono applicazioni medicali. L’idoneità dei materiali va valutata rispetto allo specifico progetto: un materiale usato in un dispositivo qualificato non rende automaticamente qualificate tutte le geometrie prodotte sulla stessa stampante.
La compatibilità con requisiti di contatto biologico, quando necessaria, riguarda l’intero dispositivo e il suo processo, inclusi pulizia, residui e sterilizzazione. Analogamente, nelle applicazioni aerospaziali sono decisive stabilità delle caratteristiche e tracciabilità. La stampa in sé è solo una fase di un percorso di fabbricazione più ampio.
Come confrontare microstampa e stampaggio
Una valutazione corretta dovrebbe considerare almeno quattro variabili: volume previsto, numero di revisioni progettuali, complessità geometrica e tolleranza accettabile. Con pochi pezzi e molte iterazioni la microstampa può evitare attrezzature premature. Con grandi volumi e geometrie stabili lo stampaggio può recuperare rapidamente il costo dello stampo. Fra questi estremi esistono applicazioni miste, in cui la microstampa rimane competitiva per componenti speciali mentre il resto dell’assemblaggio è prodotto in maniera convenzionale.
La qualità va misurata sul componente assemblato, non soltanto su provini. Una cavità teoricamente perfetta può non funzionare se non si accoppia correttamente al contatto metallico o al sigillo. Il percorso adottato da TE mostra l’utilità di eseguire prove elettriche e meccaniche nelle varie revisioni, mantenendo i dati necessari per passare in seguito allo stampaggio, quando il volume lo rende conveniente.
Dove misurare il vantaggio di processo
La metrica più utile per un progetto simile non è il tempo di stampa di un singolo campione, ma il tempo che intercorre dall’idea a un assemblaggio funzionale approvato. Nel caso dei connettori ciò include modifiche al disegno, prove di montaggio, verifiche elettriche e decisione finale sull’attrezzatura. Una microstampante può essere relativamente lenta nella produzione di molte migliaia di pezzi ma accelerare enormemente la fase in cui si devono verificare dieci o più varianti di una geometria.
Per le piccole serie bisogna invece misurare la quota di pezzi conformi, il lavoro manuale di rimozione e pulizia e il tempo di controllo dimensionale. La precisione promessa dalla tecnologia deve essere mantenuta dopo post-polimerizzazione e assemblaggio. Il caso TE Connectivity suggerisce che l’equilibrio economico cambia proprio quando si riducono attività che non contribuiscono alla funzione del prodotto finale.
Una lezione per la produzione additiva industriale
Questo caso è un esempio concreto della distinzione fra innovazione geometrica e innovazione di processo. Il vantaggio non consiste nel fatto che un piccolo connettore sia tecnicamente stampabile, ma nella libertà di cambiare progetto, evitare stampi provvisori e produrre direttamente alcune serie senza compromettere i requisiti di posizione e di assemblaggio. Le cifre rese pubbliche provengono dal caso raccontato dai protagonisti e non da un benchmark indipendente su un campione ampio di fabbriche.
Per il mercato della stampa 3D è una dimostrazione di dove la microfabbricazione possa creare valore stabile: nelle geometrie troppo fini o nei lotti troppo contenuti per giustificare attrezzature tradizionali, a patto che materiali, controlli e costi di finitura siano sotto controllo. La domanda corretta non è se la microstampa sostituirà ogni stampo, ma per quali applicazioni convenga rinviare, ridurre o eliminare quello specifico investimento.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).