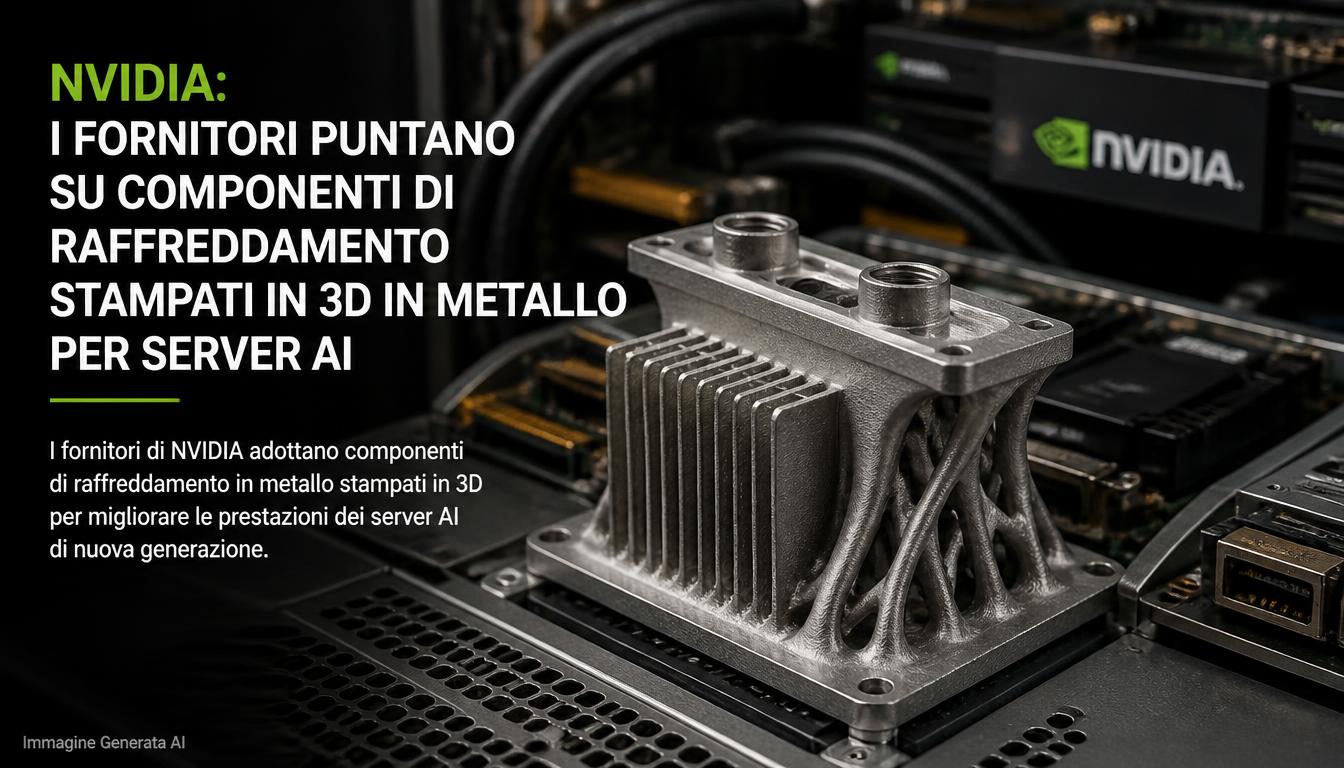
Nella provincia cinese dello Zhejiang, un fornitore specializzato in manifattura additiva metallica sta tentando un passaggio che per anni è stato indicato come uno degli obiettivi più difficili del settore: produrre non più soltanto prototipi o serie limitate, ma decine di migliaia di componenti funzionali destinati a un’applicazione industriale. Si tratta di Tepuchuang Laser Technology, attiva nell’area di Wenzhou, che secondo quanto riportato dalla stampa locale cinese ha ottenuto un ordine di circa 50.000 componenti per il raffreddamento a liquido dei server dedicati all’intelligenza artificiale, per un valore dichiarato di 30 milioni di yuan. Le parti sono destinate alla filiera di fornitura che serve sistemi NVIDIA; le fonti identificano Foxconn e altri fornitori di primo livello tra gli interlocutori dell’azienda. La distinzione è importante: le informazioni pubbliche non dimostrano un contratto diretto stipulato tra Tepuchuang e NVIDIA, né costituiscono una conferma ufficiale del produttore delle GPU.
L’annuncio era comparso già il 28-29 settembre 2026 sui canali locali di Wenzhou ed è stato ripreso dai media europei nel weekend del 10 ottobre. Non è quindi una notizia nata sabato, ma una vicenda industriale riemersa in una rassegna internazionale. Secondo le fonti territoriali, il primo lotto di distributori stampati è stato consegnato in agosto, mentre il nuovo centro manifatturiero di Wenzhou è entrato in funzione a giugno. Nel momento descritto dalla stampa locale, 15 stampanti metalliche lavoravano su tre linee, con una produzione indicata di circa 1.000 componenti al mese; l’azienda aveva inoltre ordinato altre cinque macchine per espandere la capacità. Questi numeri mostrano l’interesse del caso, ma anche la distanza tra l’ordine acquisito e la capacità correntemente dichiarata.
Perché il raffreddamento dei server AI interessa il metal additive manufacturing
I server ad alta densità di calcolo concentrano potenze termiche significative in spazi relativamente piccoli. L’aria può diventare insufficiente o energeticamente inefficiente quando aumenta la densità di potenza; per questo sistemi direct-to-chip e soluzioni a liquido vengono sviluppati per trasferire calore dalle zone più sollecitate verso circuiti refrigeranti. All’interno di una cold plate o di un distributore di fluido, il problema geometrico può essere complesso: occorre garantire portata adeguata, distribuzione uniforme, contenimento della perdita di carico, superfici di scambio termico e tenuta nel tempo.
Tradizionalmente molte cold plate vengono realizzate tramite lavorazione CNC, saldobrasatura, stampaggio o assemblaggio di più elementi. Sono tecnologie mature e competitive, soprattutto quando i volumi sono elevati. La manifattura additiva metallica introduce una possibilità differente: progettare canali interni tridimensionali difficili da ottenere con utensili convenzionali e costruire alcuni distributori o scambiatori come pezzi quasi monolitici. Può ridurre interfacce e giunzioni, potenziali punti di perdita, ma una parte metallica stampata non diventa automaticamente ermetica. Porosità aperta, difetti locali, microcricche e rugosità interna possono compromettere la tenuta anche in assenza di saldature. Per questo le fonti di Wenzhou descrivono prove di tenuta a valle della produzione.
Un altro equilibrio fondamentale è quello tra trasferimento termico e prestazione idraulica. Ridurre la sezione dei canali può aumentare il coefficiente di scambio locale, ma spesso aumenta anche la resistenza al flusso. Un disegno additivo più complesso non è necessariamente migliore: deve offrire un vantaggio misurabile nella combinazione fra temperatura del chip, portata, perdita di carico, rischio di intasamento, pulizia interna e costo produttivo.
Una filiera con materiale e macchina sviluppati insieme
Tepuchuang era stata inizialmente associata soprattutto a stampi e lavorazioni metalliche. La stampa locale riferisce un sistema di materiali denominato Toptra e una collaborazione con il costruttore cinese Eplus3D per personalizzare apparecchiature e processo. Sono elementi che suggeriscono una strategia di co-sviluppo fra polvere, macchina e parametri: una direzione comprensibile quando l’obiettivo è passare dalla dimostrazione alla ripetibilità produttiva.
Non sono però disponibili nelle fonti consultate la composizione chimica della polvere usata specificamente per le parti dei server, le caratteristiche geometriche esatte dei canali, la conducibilità termica misurata, le tolleranze, la porosità residua o i valori delle prove di tenuta. Le fonti descrivono una famiglia proprietaria di materiali originariamente sviluppata per applicazioni stampistiche; non autorizzano ad attribuire alla cold plate una lega precisa di rame, alluminio o acciaio, né a supporre che tutti i componenti abbiano la stessa funzione.
La distinzione fra cold plate, distributore di flusso e altro componente del circuito è altrettanto importante. Le comunicazioni in cinese usano espressioni che identificano sia parti di raffreddamento sia distributori: senza disegni tecnici pubblici non è corretto descrivere l’intero ordine come 50.000 cold plate identiche installate direttamente su GPU NVIDIA.
Cinquantamila parti contro mille al mese: la capacità deve ancora crescere
I dati di produzione permettono una considerazione immediata. Se la capacità rimanesse a 1.000 pezzi mensili e fosse interamente dedicata a questo ordine, 50.000 pezzi richiederebbero teoricamente 50 mesi, senza considerare scarti, fermi, lotti diversi o impegni con altri clienti. Le cinque macchine aggiuntive possono aumentare la produzione, ma non dimostrano da sole la capacità di completare l’ordine entro la fine del 2026.
La frase riportata dal responsabile commerciale, secondo la quale il piano di produzione è pieno fino a fine anno, indica saturazione dell’impianto, non necessariamente il completamento dell’intero contratto entro quella data. Mancano infatti calendario delle consegne, ramp-up previsto e quantità mensili effettive dopo l’espansione.
Un altro rapporto utile, ma da non trasformare in margine aziendale, è il valore medio contrattuale aritmetico: 30 milioni di yuan suddivisi per 50.000 pezzi equivalgono a 600 yuan per pezzo. Questo numero non rappresenta il prezzo di vendita di una singola tipologia, perché il contratto potrebbe contenere più codici, servizi, post-processing o condizioni economiche differenti. Non dice nemmeno quanto l’azienda guadagni: materiali, ammortamento, energia, controllo qualità e scarti possono incidere sensibilmente.
La qualità dei canali interni è il principale vincolo industriale
Le cold plate e i distributori impongono requisiti particolari alla manifattura additiva. Una geometria interna che sulla schermata CAD appare perfetta deve essere effettivamente costruibile e successivamente liberata dalla polvere non fusa. Canali ciechi, curvature strette e sezioni poco accessibili possono rendere difficile l’estrazione del materiale residuo. Nei sistemi a liquido anche piccole particelle rimanenti possono avere conseguenze sulle pompe o sugli altri componenti del circuito.
Servono inoltre controlli di rugosità, pulizia, eventuali trattamenti e prove di tenuta. Il controllo dimensionale esterno non basta a garantire che la sezione interna del canale corrisponda al progetto. Tomografia computerizzata, flussometria o controlli funzionali possono essere utilizzati nei casi appropriati, ma le fonti pubbliche non precisano quali metodi Tepuchuang applichi a ogni singola parte; mostrano soltanto una fase dichiarata di prova di tenuta.
La produttività reale deve essere quindi calcolata sulle parti conformi e consegnabili, non su quelle appena uscite dalla macchina. È il punto che rende il passaggio al volume produttivo molto più difficile della sola accelerazione del laser o dell’aumento delle stampanti.
L’additive manufacturing non sostituirà automaticamente il brazing
È importante anche evitare il messaggio opposto, secondo cui CNC e brasatura sarebbero divenuti inadatti al raffreddamento di alta potenza. Le cold plate convenzionali continuano a essere fabbricate su scala elevatissima e offrono in molti casi costi più bassi, controllo del materiale e ottime prestazioni. L’additive può essere preferibile per geometrie interne molto complesse, versioni personalizzate, consolidamento di componenti o rapidità di modifica progettuale. Se una geometria può essere realizzata mediante fresatura e chiusura di una piastra con un processo maturo, il vantaggio economico dell’AM deve essere dimostrato, non presunto.
Il confronto serio richiede almeno potenza termica dissipata, differenza di temperatura, perdita di carico, portata, massa, volume, tenuta, resa produttiva e costo per pezzo conforme. Per Tepuchuang questi dati comparativi non sono ancora pubblici.
Che cosa è confermato e che cosa manca
| Elemento | Dato disponibile | Cautela |
|---|---|---|
| Azienda | Tepuchuang Laser Technology, Wenzhou | La denominazione appare in più varianti societarie nelle fonti |
| Ordine annunciato | 50.000 componenti, 30 milioni di yuan | Dato della stampa locale, non bilancio certificato |
| Filiera | Fornitori dei server NVIDIA, incluso riferimento a Foxconn | Nessuna prova di contratto diretto con NVIDIA |
| Installato | 15 macchine, tre linee | Capacità dichiarata, non audit indipendente |
| Produzione | Circa 1.000 pezzi/mese | Non sufficiente a evadere rapidamente 50.000 pezzi senza espansione |
| Espansione | Cinque stampanti aggiuntive acquistate | Non pubblicata la capacità finale verificata |
| Prime consegne | Agosto 2026 | Non equivalgono a completamento dell’ordine |
| Materiale | Sistema proprietario Toptra e processi co-sviluppati | Lega del componente non specificata |
| Qualità | Prove di tenuta descritte | Nessun valore pubblicato di pressione, perdite o resa |
Dal prototipo al fornitore di serie
La notizia conta soprattutto perché la manifattura additiva viene inserita in una catena che valuta componenti come prodotti industriali da consegnare in grandi quantità. Se le informazioni locali saranno confermate da dati di produzione e accettazione sul lungo periodo, il caso potrà contribuire a dimostrare che esistono nicchie nelle quali progettazione termofluidodinamica e libertà dei canali interni giustificano un processo normalmente considerato costoso.
Per il momento è corretto parlare di ordine importante, prime consegne avviate e capacità da espandere, non di 50.000 componenti già prodotti e installati. La verifica decisiva arriverà da velocità di ramp-up, rese produttive, test di tenuta e confronto prestazionale con le alternative convenzionali. Sono dati meno appariscenti del nome NVIDIA, ma decisivi per stabilire se questo sia davvero un nuovo segmento seriale per il metal additive manufacturing.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).