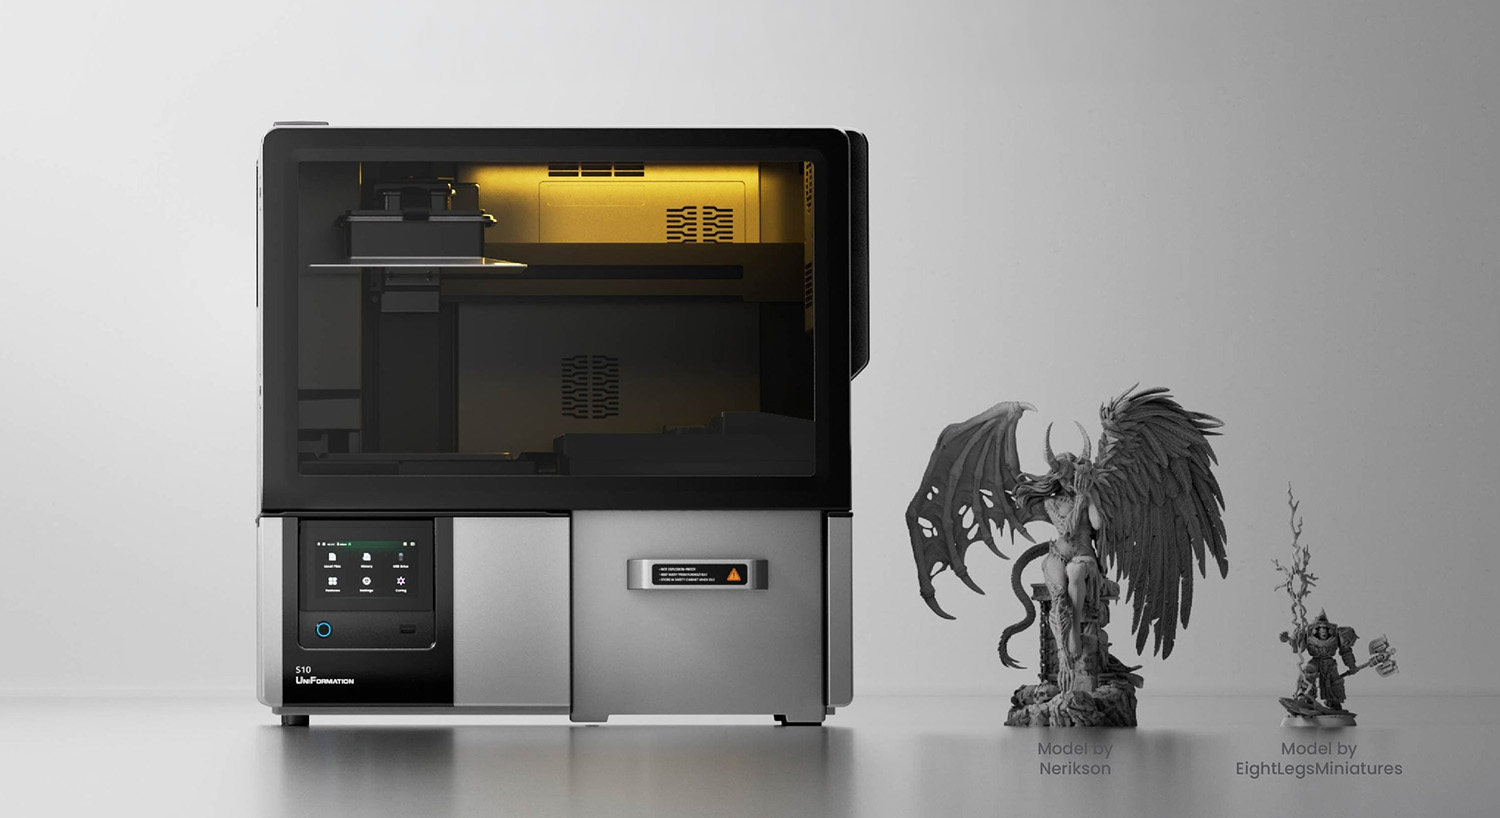
UniFormation S10 integra stampa, lavaggio e asciugatura: l’automazione della resina si sposta dentro la macchina
UniFormation ha presentato S10, una stampante 3D desktop a resina che prova a eliminare uno dei passaggi meno piacevoli del workflow MSLA: trasferire manualmente la piattaforma appena stampata, ancora coperta di fotopolimero liquido, dalla stampante a una macchina separata per il lavaggio. Nel nuovo sistema la stampa, il lavaggio e l’asciugatura vengono eseguiti all’interno dello stesso involucro. L’utente può quindi avviare il job e, secondo il workflow descritto dal produttore, recuperare alla fine una parte già lavata e asciutta. Non è però ancora corretto parlare di componente completamente finito: i supporti devono essere rimossi e la post-polimerizzazione UV finale rimane necessaria. UniFormation prevede infatti un modulo di curing separato come accessorio. La definizione commerciale di “primo desktop resin 3D printer completamente automatizzato al mondo” deve quindi essere letta in questo contesto: il S10 automatizza una porzione molto più ampia del ciclo rispetto a una normale stampante a resina, ma non copre autonomamente tutte le operazioni che portano dal file digitale alla parte pronta all’uso.
La macchina utilizza un display monocromatico da 10,1 pollici e 15.360 × 6.540 pixel, commercialmente classificato come 16K, un volume di costruzione di 223,03 × 125,9 × 200 mm e una sorgente a 405 nm. La dimensione dichiarata dei pixel è 14,25 × 19,25 µm, mentre l’asse Z utilizza una vite a ricircolo di sfere in classe C5 con ripetibilità dichiarata di ±0,005 mm. Accanto alla piattaforma di stampa, il sistema integra un serbatoio di lavaggio da 9 litri e una fase di asciugatura riscaldata tra 35 e 45 °C. La vasca della resina può contenere fino a circa un litro. Tutto viene concentrato in un corpo macchina di circa 620 × 340 × 620 mm.
La caratteristica realmente nuova del S10 non è quindi il numero “16K”, ormai presente su numerose stampanti resin di fascia medio-alta, ma il tentativo di automatizzare il passaggio fra produzione e post-processing senza esporre l’operatore alla parte appena stampata fino al termine del lavaggio e dell’asciugatura.
Il vero problema della stampa a resina inizia spesso quando la stampa finisce
Una stampante MSLA può apparire molto automatizzata durante la costruzione: l’LCD espone selettivamente ogni layer, l’asse Z compie i movimenti programmati e, dopo qualche ora, la geometria è completa. Ma una parte appena uscita dalla vasca non è ancora realmente pronta.
Sulla superficie rimane una quantità di resina liquida non polimerizzata. Questa deve essere rimossa prima della post-polimerizzazione, generalmente mediante immersione e agitazione in alcool isopropilico o in un altro liquido di lavaggio compatibile con la resina specifica.
Il normale ciclo desktop comprende quindi almeno:
stampa → sgocciolamento → trasferimento → lavaggio → asciugatura → rimozione supporti → post-curing.
L’ordine tra rimozione dei supporti e curing può cambiare in funzione del materiale e dell’applicazione, ma lavaggio e post-polimerizzazione rimangono elementi fondamentali.
Il trasferimento della piattaforma è uno dei momenti nei quali è più facile contaminare guanti, piano di lavoro, utensili e superfici circostanti. Le parti sono viscide, il liquido di lavaggio deve essere gestito correttamente e l’operatore deve evitare il contatto cutaneo con il fotopolimero non polimerizzato.
È su questo problema operativo, più che sulla pura risoluzione, che UniFormation ha costruito il S10.
Lavaggio e asciugatura avvengono senza estrarre la parte
Il sistema integra un serbatoio di lavaggio da 9 litri direttamente all’interno della macchina. Al termine della stampa, il componente viene trasferito internamente alla fase di pulizia senza che l’utilizzatore debba spostarlo a mano verso una seconda unità.
Successivamente entra in funzione l’asciugatura riscaldata, regolata tra 35 e 45 °C.
Questo secondo passaggio non è banale. Una parte che esce da un bagno di IPA e viene esposta immediatamente alla luce UV mentre il solvente è ancora presente può sviluppare aloni, macchie biancastre o difetti superficiali. UniFormation conosce già bene questo problema: le proprie stazioni Cure3 e Cure3 Ultra integrano infatti una funzione di asciugatura riscaldata prima della polimerizzazione.
Con il S10, questa fase viene anticipata nella stampante stessa.
Il risultato dovrebbe quindi essere una parte pulita e asciutta, ma ancora non completamente post-polimerizzata.
Il curing finale rimane fuori dal S10
Qui si trova il principale limite della definizione “fully automated”.
Il fotopolimero utilizzato durante la stampa viene solidificato soltanto quanto basta per costruire l’oggetto e mantenerne la geometria. In molti materiali la conversione chimica non ha ancora raggiunto il livello necessario per ottenere proprietà meccaniche, termiche e superficiali finali.
La post-polimerizzazione tramite luce UV, spesso combinata con calore, serve proprio a completare questa fase.
UniFormation mostra un curing module opzionale, ma non lo integra nella stessa camera del S10.
Di conseguenza:
| Operazione | S10 |
|---|---|
| Preparazione file | Software esterno |
| Stampa | Automatica |
| Alimentazione resina | Automatica |
| Lavaggio | Integrato |
| Asciugatura | Integrata |
| Rimozione supporti | Manuale |
| Post-curing UV | Modulo esterno/opzionale |
| Finitura finale | Manuale quando necessaria |
È quindi più corretto definire il S10 un sistema print-wash-dry integrato anziché una macchina completamente autonoma dall’STL alla parte finita.
Questa precisazione non diminuisce l’interesse tecnico del prodotto: eliminare il trasferimento “bagnato” è già un cambiamento significativo nell’esperienza d’uso della stampa a resina.
Il confronto con Formlabs chiarisce dove sta la differenza
Formlabs automatizza da molti anni la parte di post-processing attraverso Form Wash e Form Cure. La Form Wash può accogliere direttamente la piattaforma proveniente dalla stampante, immergerla nel solvente, agitare il bagno e, terminato il ciclo, sollevare automaticamente il componente affinché asciughi.
Il workflow è molto raffinato, ma richiede comunque tre apparati fisicamente distinti:
Form 4 → Form Wash → Form Cure.
UniFormation cerca invece di comprimere i primi due passaggi in un singolo dispositivo:
S10: print + wash + dry → curing esterno.
La differenza non è quindi che UniFormation abbia inventato il lavaggio automatico della resina. Formlabs introdusse Form Wash e Form Cure già nel 2017 e numerosi produttori hanno successivamente sviluppato sistemi analoghi.
La novità sta nell’avere inserito il sistema di lavaggio nello stesso corpo della stampante, evitando all’utente il trasferimento tra le due macchine.
Per laboratori con numerose postazioni potrebbe sembrare una differenza marginale. Per uno studio piccolo, un odontotecnico, un maker o un laboratorio nel quale il problema principale è tenere sotto controllo resina e solvente, può invece incidere molto sull’ergonomia.
Non è una macchina piccola, ma sostituisce due apparecchi
Le dimensioni di 620 × 340 × 620 mm rendono il S10 decisamente più grande di una normale stampante resin da 10 pollici.
L’ingombro è però più interessante se confrontato con il sistema completo che vuole sostituire. L’attuale lavatrice W230 di UniFormation misura circa 382 × 202 × 330 mm, oltre allo spazio occupato dalla stampante.
La W230 dispone di un serbatoio da 7 litri e utilizza pulizia a ultrasuoni. Nel S10 il serbatoio sale a 9 litri e viene incorporato direttamente nella struttura.
UniFormation non ha però pubblicato nelle specifiche attualmente disponibili una descrizione altrettanto dettagliata del meccanismo di agitazione usato nel lavaggio del S10. Non è quindi corretto assumere che il nuovo sistema utilizzi necessariamente la stessa tecnologia ultrasonica della W230.
L’integrazione fisica è verificata; la modalità esatta con cui il liquido viene mosso all’interno del nuovo serbatoio necessita invece di documentazione tecnica più approfondita.
Un volume da 223 × 126 × 200 mm: non è il S10 a spingere verso il grande formato
Il volume di costruzione è di circa 5,6 litri geometrici. È un formato abbastanza ampio per figurine, modellismo, piccoli componenti tecnici e diverse applicazioni dentali, ma non costituisce un nuovo record nella gamma UniFormation.
La precedente GKtwo, per esempio, offre circa 228 × 128 × 245 mm. La più recente GK3 Ultra arriva addirittura a 300 × 160 × 300 mm.
Il S10 sacrifica quindi parte dell’altezza Z rispetto ad alcuni modelli del produttore per inserire un workflow più complesso nello stesso apparecchio.
Questo è coerente con il suo posizionamento. Non sembra essere progettato come sostituto della GK3 Ultra nelle produzioni di grande formato, ma come macchina ad alta automazione per componenti di dimensioni medio-piccole.
Il “16K” deve essere letto attraverso la dimensione del pixel
La sigla 16K è diventata uno dei principali strumenti commerciali nel mercato delle stampanti LCD, ma da sola dice relativamente poco.
Il display del S10 possiede 15.360 × 6.540 pixel. Poiché il rapporto d’aspetto non è quadrato, anche il pixel pitch è anisotropo: UniFormation dichiara 14,25 µm lungo un asse e 19,25 µm sull’altro.
Questo significa che non è corretto descriverlo semplicemente come “risoluzione XY di 14 µm”. La dimensione nominale dipende dall’asse.
Inoltre:
pixel size ≠ accuratezza dimensionale ≠ risoluzione reale della parte.
La dimensione minima effettivamente riproducibile dipende anche da:
- diffusione della luce;
- blooming;
- proprietà ottiche dell’LCD;
- resina;
- tempo di esposizione;
- altezza layer;
- geometria;
- anti-aliasing;
- compensazioni dimensionali;
- post-curing.
Un pixel da 14,25 µm non significa che un foro da 14,25 µm possa essere stampato correttamente.
Il valore resta comunque molto fine ed è coerente con le applicazioni dichiarate dal produttore: miniature, modelli dentali e prototipi ad alto dettaglio.
16K non è però una novità assoluta per UniFormation
La stessa UniFormation dispone già di sistemi 16K, fra cui GK3 Pro e GK3 Ultra.
La S10 non rappresenta quindi principalmente una nuova generazione per risoluzione dell’immagine. L’innovazione è nel workflow integrato.
Questo è utile anche per evitare uno dei problemi della comunicazione commerciale sulle stampanti resin: ogni nuova generazione viene spesso presentata attraverso il numero di pixel, mentre nel lavoro quotidiano elementi come affidabilità della separazione, gestione della vasca, temperatura, calibrazione e post-processing possono incidere molto di più sulla produttività.
La vite a ricircolo C5 punta alla ripetibilità dell’asse Z
Per il movimento verticale UniFormation utilizza una vite a ricircolo di sfere di classe C5 e dichiara una ripetibilità di ±0,005 mm.
Le viti a ricircolo riducono attrito e gioco rispetto a una comune vite trapezoidale e sono una scelta frequente in sistemi nei quali la ripetibilità del movimento verticale deve essere elevata.
Anche qui va fatta una distinzione:
ripetibilità dell’asse Z ≠ accuratezza complessiva della parte di ±5 µm.
Il valore riguarda il sistema di movimento, mentre l’accuratezza della geometria finale dipende da tutto il processo: polimerizzazione, shrinkage della resina, peel, deformazioni dei supporti e post-cura.
Il dato rimane comunque interessante perché mostra che UniFormation non ha concentrato lo sviluppo soltanto sul post-processing.
Una doppia pellicola punta a ridurre le forze di peel
Sotto la vasca viene utilizzato un sistema formato da NFEP più una seconda pellicola ausiliaria di rilascio.
Durante la stampa MSLA, ogni nuovo layer viene polimerizzato contro il fondo trasparente della vasca. Prima di esporre quello successivo, lo strato appena formato deve separarsi dalla pellicola.
Questa operazione genera una forza di distacco che può:
- deformare componenti sottili;
- stressare i supporti;
- provocare delaminazioni;
- contribuire ai fallimenti di stampa.
UniFormation dichiara che il proprio sistema riduce questa forza di oltre il 30%.
Si tratta però di un dato del produttore. Al momento non risultano pubblicati il metodo di prova, la resina utilizzata, la geometria del campione, la velocità di peel o un confronto indipendente su più materiali.
Va quindi riportato come claim UniFormation, non come miglioramento universale dimostrato del 30%.
Il peel force può contare più del numero di pixel
La riduzione della forza di separazione è particolarmente interessante nel contesto delle moderne stampanti ad alta velocità.
Per abbreviare il tempo layer si può aumentare la velocità del movimento Z, ma questo aumenta le sollecitazioni sul componente e può compromettere l’affidabilità.
Ridurre l’adesione alla pellicola permette teoricamente di usare profili più aggressivi o di proteggere meglio strutture sottili.
Questo è uno dei motivi per cui il mercato sta sperimentando sistemi differenti:
- FEP;
- nFEP/PFA;
- ACF;
- membrane flessibili;
- vat tilt;
- membrane release assistite.
Il S10 si inserisce nello stesso percorso cercando di intervenire sulla meccanica della separazione, non solo sulla velocità della luce.
Sensori di pressione per intercettare corpi estranei
Il sistema utilizza inoltre sensori di pressione per rilevare oggetti indesiderati nella zona di stampa.
Il problema più comune è un componente che si stacca dalla piattaforma e rimane nella vasca. Se la build plate scende nuovamente su quell’oggetto, può schiacciarlo contro LCD e film, con il rischio di perforare la membrana o danneggiare il display.
In una macchina progettata per funzionare in modo maggiormente autonomo, un sistema simile diventa più importante rispetto a una stampante che l’operatore controlla continuamente.
L’automazione aggiunge infatti un paradosso: meno intervento umano richiede più sensori e più capacità di riconoscere automaticamente le anomalie.
La pressione può però rilevare soltanto alcuni tipi di problema. Non sostituisce un vero controllo completo della qualità della stampa.
Alimentazione automatica della resina e protezione dall’overflow
Il S10 prevede alimentazione automatica del fotopolimero, mantenendo il livello nella vasca durante lavori lunghi.
È un elemento già presente in diverse macchine contemporanee, ma acquista maggior valore in un workflow in cui l’obiettivo è ridurre al minimo l’interazione dell’utente.
La vasca dispone inoltre di un design anti-overflow e di sistemi di sgancio rapido per vat e piattaforma.
Sono caratteristiche meno spettacolari di un display 16K, ma possono incidere molto sulla gestione quotidiana.
Per una print farm, per esempio, risparmiare due o tre minuti a ogni ciclo può produrre un vantaggio più concreto di una riduzione marginale della dimensione nominale del pixel.
Factory pre-leveling riduce una delle operazioni tradizionalmente manuali
UniFormation indica il S10 come pre-livellato in fabbrica.
La calibrazione della piattaforma rappresenta da sempre uno dei punti più sensibili della stampa resin: se il piano non è parallelo allo schermo o la distanza iniziale è errata, l’adesione del primo layer può diventare imprevedibile.
Il produttore cerca quindi di spostare anche questa operazione fuori dal workflow dell’utente.
Ciò non significa necessariamente che la macchina non richiederà mai controlli o manutenzione della calibrazione dopo trasporto, sostituzione di componenti o interventi meccanici. La documentazione operativa definitiva chiarirà meglio questi aspetti.
UniFormation Studio integra cinque famiglie di resina preconfigurate
Sul lato software il produttore introduce UniFormation Studio, con profili preimpostati per cinque categorie:
- Standard;
- ABS-Like;
- Wear-Resistant;
- Engineering;
- Miniature Detail.
L’obiettivo è rendere possibile l’avvio della stampa senza impostare manualmente decine di parametri.
È prevista anche una libreria di modelli pronti alla stampa e la supervisione del job tramite smartphone.
Le specifiche citano inoltre Chitubox e Lychee Slicer, elemento importante perché evita almeno sulla carta un ecosistema completamente chiuso.
Resta da vedere quanto ampia sarà realmente la compatibilità con resine di terze parti e se il lavaggio automatico potrà essere configurato liberamente per chimiche che richiedono solventi o tempi differenti.
Automatizzare il lavaggio significa anche automatizzare la gestione del solvente
È forse questo il problema più difficile da risolvere nel lungo periodo.
Il solvente non rimane pulito indefinitamente. Ogni lavaggio dissolve resina non polimerizzata e progressivamente perde efficacia.
Un sistema realmente automatico deve quindi sapere:
- quanto liquido è presente;
- quanto è contaminato;
- quando sostituirlo;
- come gestire più stadi di pulizia;
- come evitare cross-contamination fra materiali;
- come recuperare o smaltire correttamente il liquido esausto.
Il S10 risolve soprattutto il trasferimento fisico del pezzo. Per uso produttivo, UniFormation propone però un’architettura più complessa.
Tre stampanti possono condividere una stazione di gestione dei fluidi
Per laboratori e print farm, il produttore mostra una configurazione nella quale fino a tre S10 vengono collegati a una fluid station esterna.
Questa unità dovrebbe:
- alimentare il liquido di lavaggio;
- gestirne il riciclo;
- supportare un ciclo di pulizia in due stadi.
Il primo stadio effettua un lavaggio più grossolano, mentre il secondo utilizza un fluido più pulito per il risciacquo finale.
È una strategia ben conosciuta nel post-processing della resina. Se il primo bagno riceve la maggior parte del fotopolimero residuo, il secondo si contamina molto più lentamente.
UniFormation dichiara che questa architettura può allungare del 50% la vita utile del liquido di lavaggio.
Anche questo valore deve essere trattato come claim dell’azienda fino alla pubblicazione di condizioni di prova più dettagliate.
Il sistema a due stadi è più importante per la produzione del semplice serbatoio grande
Nel lavoro seriale, la contaminazione del solvente incide sia sui costi sia sulla qualità della parte.
Un liquido troppo saturo può lasciare un film di resina sulla superficie. Durante l’asciugatura e il curing questo residuo può diventare opaco, appiccicoso o irregolare.
Un workflow a doppio bagno permette invece di utilizzare il primo finché è relativamente contaminato e preservare il secondo come fase di finitura.
La novità non è il principio chimico, ma la sua possibile automazione e condivisione fra più stampanti.
Se il sistema riuscirà a gestire automaticamente la qualità del fluido, potrebbe essere più interessante per una piccola produzione di serie rispetto alla semplice funzione print-wash all-in-one della singola macchina.
“First fully automated desktop resin printer” è un claim da interpretare con cautela
UniFormation presenta il S10 come “world’s first fully automated desktop resin printer”.
Il claim è difficile da verificare in senso assoluto perché dipende da come viene definita “fully automated”.
Altri sistemi hanno già automatizzato:
- caricamento del materiale;
- stampa;
- lavaggio;
- sollevamento della parte;
- curing;
- gestione di più job.
Esistono inoltre piattaforme industriali con livelli di automazione superiori.
Ciò che appare realmente particolare nel S10 è il fatto che stampa, lavaggio e asciugatura siano contenuti nello stesso desktop enclosure.
Una formulazione più precisa sarebbe quindi: uno dei primi sistemi desktop resin commerciali a integrare nativamente le tre fasi in un unico corpo macchina.
Definirlo completamente automatico può invece far pensare erroneamente che il pezzo esca pronto all’uso senza ulteriori operazioni.
La rimozione dei supporti rimane uno dei grandi problemi irrisolti
Una volta terminato il lavaggio, i supporti sono ancora presenti.
Rimuoverli automaticamente è molto più complesso che lavare una parte, perché la macchina dovrebbe comprendere:
- quali elementi sono supporti;
- dove tagliarli;
- quale forza applicare;
- come non danneggiare superfici sottili;
- come gestire geometrie diverse.
È uno dei motivi per cui la completa automazione della resin printing rimane difficile.
Una macchina può automatizzare movimenti e liquidi relativamente facilmente; interagire fisicamente con una geometria arbitraria richiede invece robotica e visione molto più sofisticate.
S10 non tenta di risolvere questo problema.
Il curing non è un dettaglio: determina le proprietà finali
Anche il fatto che la post-polimerizzazione rimanga esterna è significativo.
Formlabs, per esempio, specifica chiaramente che il curing finale può modificare:
- rigidità;
- tenacità;
- durezza superficiale;
- resistenza termica;
- creep.
Per alcuni materiali biocompatibili il ciclo di post-cura è addirittura parte integrante del processo convalidato necessario a ottenere le proprietà e la conformità dichiarate.
È quindi sbagliato considerare il curing come un semplice “passaggio cosmetico”.
Una parte S10 lavata e asciutta non deve essere automaticamente trattata come una parte finale qualificata.
Dental non significa automaticamente dispositivo medico
UniFormation indica tra i target anche i modelli dentali.
Questo non implica che qualsiasi resina caricata nel S10 possa essere utilizzata per produrre guide chirurgiche, bite, dentiere o altri dispositivi destinati al contatto con il paziente.
Nel settore dentale bisogna distinguere:
- modello anatomico;
- mock-up;
- modello per termoformatura;
- dispositivo intraorale;
- dispositivo chirurgico;
- restauro.
Per applicazioni medicali o dentali regulated sono necessari materiali appropriati e un workflow convalidato, comprendente stampa, lavaggio e curing.
La semplice presenza di una risoluzione elevata non equivale a certificazione medicale.
Il sistema chiuso riduce la manipolazione, ma non elimina il rischio chimico
Integrare il lavaggio può ridurre significativamente l’esposizione accidentale del piano di lavoro alla resina non polimerizzata.
Non significa però che il S10 renda la stampa a resina “senza sostanze chimiche”.
L’utilizzatore dovrà comunque, a intervalli differenti:
- riempire la resina;
- sostituire o pulire la vasca;
- gestire il liquido di lavaggio;
- rimuovere supporti;
- pulire eventuali spill;
- sostituire pellicole;
- gestire parti fallite.
Resine liquide e solventi devono quindi continuare a essere trattati secondo le relative SDS, schede dati di sicurezza.
Nel caso dell’IPA, per esempio, il problema non è soltanto la contaminazione da resina: si tratta di un liquido altamente infiammabile che richiede corretta ventilazione e lontananza da sorgenti di accensione.
La documentazione definitiva S10 dovrà chiarire quali fluidi siano approvati e come vengano gestiti vapori e ventilazione.
Non sappiamo ancora se ogni resina potrà utilizzare lo stesso ciclo automatico
Cinque profili preconfigurati non significano cinque sole resine compatibili, ma non significano neppure compatibilità universale.
Le resine variano significativamente per:
- viscosità;
- pigmentazione;
- reattività;
- tempo di esposizione;
- solvente raccomandato;
- tempo di lavaggio;
- sensibilità al sovralavaggio;
- temperatura di post-cura.
Un elastomero può richiedere condizioni molto diverse da una resina rigida. Alcune formulazioni water-washable utilizzano acqua; altre richiedono IPA o detergenti specifici.
L’efficacia del S10 dipenderà quindi anche dalla possibilità di associare a ogni materiale un profilo completo di stampa + wash + dry, non soltanto i parametri LCD.
Questo è uno dei punti che bisognerà verificare nelle prove indipendenti.
Il vero banco di prova sarà la contaminazione fra materiali
Una stampante normale può cambiare resina sostituendo o pulendo vasca e piattaforma.
In un sistema che integra anche il lavaggio, il passaggio fra formulazioni diventa più articolato. Se un laboratorio stampa:
- una resina standard;
- una flexible;
- una trasparente;
- una resina dentale;
deve impedire che residui del materiale precedente contaminino il successivo.
La fluid station condivisa fra tre macchine aumenta ulteriormente l’importanza del problema.
Per uso hobbistico una minima contaminazione può essere accettabile; in applicazioni industriali o medicali potrebbe non esserlo.
UniFormation non ha ancora pubblicato abbastanza dettagli per valutare come vengano gestiti questi scenari.
La produttività non coincide con la sola velocità di esposizione
La S10 sembra puntare a un concetto di produttività più maturo.
Molte stampanti resin vengono confrontate usando valori come millimetri/ora, ma nella produzione reale il tempo totale comprende:
preparazione + stampa + sgocciolamento + lavaggio + asciugatura + support removal + curing + setup successivo.
Se una macchina stampa il 20% più velocemente ma richiede 15 minuti di manipolazione dopo ogni job, può risultare meno produttiva di una macchina leggermente più lenta ma automatizzata.
Il S10 sposta quindi la concorrenza da print speed verso workflow time e operator time.
Per una print farm questa differenza può avere un valore economico considerevole.
L’automazione può ridurre soprattutto il tempo dell’operatore
Supponiamo che una stampa duri quattro ore. Ridurre il job di dieci minuti produce un beneficio relativamente piccolo.
Se invece il processo richiede cinque minuti di lavoro umano alla fine di ogni job e una farm gestisce cinquanta cicli al giorno, si tratta di oltre quattro ore di manodopera.
È qui che print-wash-dry integrato può diventare interessante.
Il vantaggio non è necessariamente ridurre drasticamente il tempo calendario della parte, perché lavaggio e asciugatura devono comunque avvenire. È consentire all’operatore di non essere presente esattamente quando termina la stampa.
Una macchina può finire alle tre del mattino, lavare e asciugare il pezzo e lasciarlo in condizioni più gestibili fino all’inizio del turno successivo.
Questo può essere più importante della velocità nominale dell’asse Z.
Il problema sarà dimostrare affidabilità senza supervisione
Automazione e affidabilità sono inseparabili.
Se la macchina deve passare automaticamente dalla stampa al lavaggio, occorre che:
- la parte sia rimasta correttamente fissata;
- nessun frammento sia nella vasca;
- ci sia resina sufficiente;
- il liquido di lavaggio sia disponibile;
- il sistema di trasferimento funzioni;
- sensori e valvole non siano bloccati.
Un singolo errore può propagarsi nelle fasi successive.
I sensori di pressione e il controllo del livello mostrano che UniFormation ha affrontato parte del problema, ma soltanto test indipendenti di lunga durata potranno stabilire se il S10 mantenga la promessa di utilizzo realmente unattended.
Prezzo e data di vendita restano ancora sconosciuti
Al 14 settembre 2026 UniFormation non ha annunciato né il prezzo definitivo né la data di commercializzazione.
La pagina ufficiale permette soltanto di registrarsi per un’offerta Early Bird.
Questo rende prematuro valutare il rapporto qualità/prezzo.
La convenienza dipenderà molto dal confronto fra:
S10 + curing module
e
stampante resin tradizionale + wash station + cure station.
Se l’integrazione comportasse un sovrapprezzo contenuto, potrebbe essere particolarmente interessante per utenti professionali e piccoli laboratori. Se il prezzo si avvicinasse a soluzioni industriali già validate, entrerebbero invece in gioco altri criteri come supporto tecnico, materiali certificati e affidabilità.
Una macchina più interessante per il workflow che per il dato “16K”
La UniFormation S10 è un buon esempio di come il settore desktop resin stia iniziando a maturare.
Per diversi anni la competizione si è concentrata quasi esclusivamente su:
- 4K;
- 8K;
- 12K;
- 14K;
- 16K;
- velocità sempre più elevate.
La qualità reale è ormai sufficientemente alta che il collo di bottiglia si sta spostando verso ciò che succede prima e dopo la stampa.
Il S10 cerca di affrontare esattamente questo problema: resin feeding, detection, release, washing e drying vengono trattati come parti dello stesso sistema anziché come accessori separati.
Non elimina completamente il post-processing, non automatizza la rimozione dei supporti e non integra ancora il curing finale. Il claim di macchina “completamente automatica” deve quindi essere ridimensionato.
Ma il principio industriale è interessante: la prossima evoluzione della stampa a resina potrebbe dipendere meno dal numero di pixel e più dalla capacità di trasformare un processo sporco e frammentato in un workflow chiuso e ripetibile.
Se UniFormation riuscirà a rendere affidabile il ciclo print-wash-dry, a gestire correttamente solventi e materiali differenti e a proporre il sistema a un prezzo competitivo, il S10 potrebbe rappresentare un cambiamento più significativo di molte generazioni precedenti che si limitavano ad aumentare la risoluzione nominale del display.
Per comprenderne il reale valore bisognerà però attendere tre informazioni che oggi mancano: prezzo, documentazione completa sul sistema di lavaggio e prove indipendenti su cicli ripetuti.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).