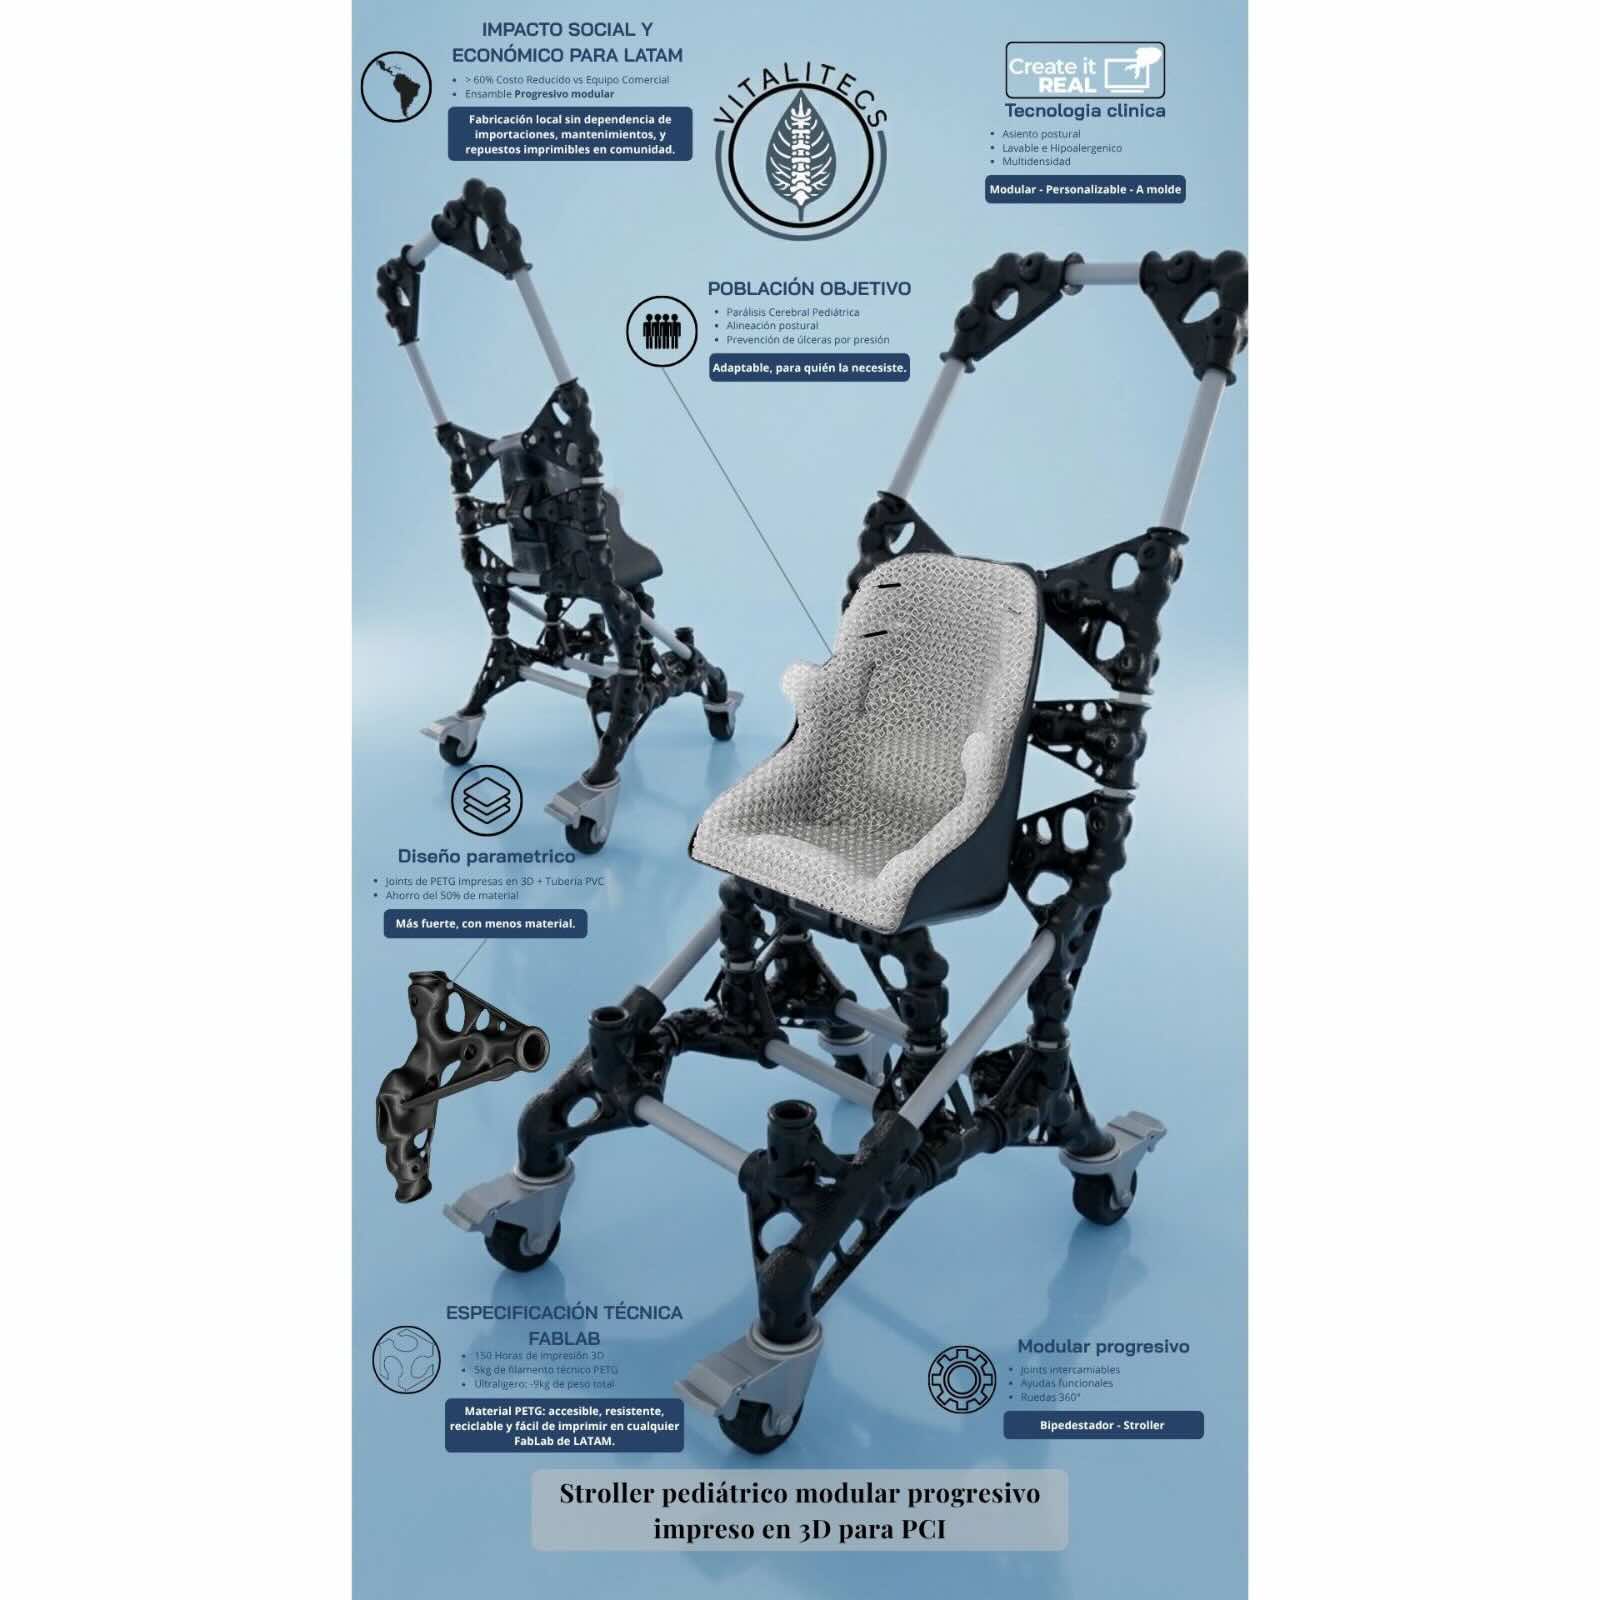
Vitalitecs combina stampa 3D, TPU e tubi in PVC in un ausilio modulare per la mobilità pediatrica
In occasione della Giornata mondiale della paralisi cerebrale, il team messicano Vitalitecs ha presentato un sistema modulare di trasporto destinato a bambini con limitazioni neuromotorie e muscoloscheletriche che combina tubi commerciali in PVC, elementi strutturali stampati in 3D e superfici di appoggio flessibili in TPU. L’aspetto più interessante non è l’impiego di una nuova tecnologia additiva, ma il tentativo di costruire un ausilio adattabile utilizzando componenti che possano essere prodotti, sostituiti e riparati localmente. Vitalitecs stima circa 150 ore di stampa per un set completo di componenti additivi e sostiene che l’approccio possa ridurre i costi di produzione di oltre il 60% rispetto a soluzioni commerciali convenzionali. Sono però dati dichiarati dal team e non ancora accompagnati da un’analisi indipendente di costo, durata e sicurezza.
Definirlo semplicemente un “passeggino” rischia inoltre di ridurre il significato del progetto. L’obiettivo non è realizzare un’alternativa economica a una normale carrozzina per bambini, ma un sistema di mobilità e posizionamento per utenti che possono necessitare di supporti anatomici, controllo posturale e adattamenti specifici. Alla progettazione partecipano infatti il Postural Care Center dell’Instituto Nuevo Amanecer e professionisti provenienti da biomeccanica, medicina e fisioterapia. La modularità deve quindi essere letta soprattutto come possibilità di adattare l’ausilio alle esigenze del singolo bambino e di modificarlo mentre queste cambiano.
Un telaio ibrido invece di stampare tutto
Vitalitecs non ha scelto di stampare in 3D l’intero telaio. La struttura principale utilizza normali tubi in PVC, mentre la manifattura additiva viene riservata soprattutto ai giunti e agli elementi con geometria più complessa. È una decisione razionale: un tubo estruso industrialmente è economico, leggero, disponibile praticamente ovunque e possiede proprietà più prevedibili di un grande elemento strutturale FFF prodotto localmente. La stampa 3D viene invece utilizzata dove la personalizzazione geometrica offre un vantaggio reale.
Il principio è quindi materiale standard per le parti semplici + stampa 3D per le interfacce complesse. Questo evita di trasformare l’additive manufacturing in una soluzione universale anche quando un semilavorato industriale costa meno e richiede pochi minuti per essere tagliato. È la stessa logica che si incontra in molti progetti open hardware: profili, tubi e viteria standard costituiscono lo scheletro, mentre le parti stampate creano connessioni che sarebbe costoso produrre in piccole serie con stampi o lavorazioni CNC.
La scelta del PVC offre anche un vantaggio logistico. Se una sezione del telaio viene danneggiata, teoricamente non è necessario produrre un componente proprietario completo: si può sostituire il tubo con un elemento della stessa specifica disponibile localmente. Naturalmente questo presuppone che diametro, spessore, materiale e classe del tubo siano controllati. “PVC disponibile localmente” non significa che qualsiasi tubo idraulico possa essere utilizzato senza verifiche meccaniche.
I giunti stampati sono in realtà le parti più critiche
La semplicità dei tubi sposta gran parte della responsabilità strutturale sui raccordi. Sono proprio questi elementi a trasferire carichi fra seduta, ruote, maniglie e telaio. Vitalitecs afferma di progettarli utilizzando ottimizzazione topologica e generative design, in modo da ridurre materiale mantenendo la resistenza richiesta.
L’ottimizzazione topologica può effettivamente eliminare volume nelle regioni poco sollecitate e concentrare materiale lungo i principali percorsi di carico, ma il risultato dipende completamente dalle condizioni imposte nel modello: carichi, vincoli, materiali e coefficienti di sicurezza. Una geometria molto sofisticata non è automaticamente più sicura di un raccordo semplice. Se il modello numerico non rappresenta correttamente urti, torsioni e carichi dinamici reali, l’ottimizzazione può produrre una parte efficiente soltanto sulla carta.
Per un ausilio destinato a un bambino questo punto è particolarmente importante perché il carico non è statico. Entrano in gioco pavimentazioni irregolari, discese, frenate, trasferimenti laterali, urti contro ostacoli e cicli ripetuti. Un raccordo FFF deve quindi essere valutato non soltanto per il carico massimo istantaneo, ma anche per fatica, orientamento delle layer lines, creep e comportamento degli inserti o dei sistemi di serraggio.
150 ore di stampa non significano 150 ore per costruire l’intero ausilio
Il dato comunicato da Vitalitecs riguarda il set dei componenti stampati. I tubi, le sedute prefabbricate, ruote, viteria, cinturazioni e altri elementi non vengono necessariamente prodotti in macchina. Il tempo totale di assemblaggio è quindi diverso dal semplice print time.
Centocinquanta ore equivalgono a poco più di sei giorni di funzionamento continuo su una singola stampante. In una rete di fabbricazione distribuita il tempo può essere però parallelizzato: cinque macchine che producono contemporaneamente gruppi differenti di componenti possono ridurre fortemente il lead time, purché le stampanti abbiano processi sufficientemente controllati e diano parti equivalenti.
È qui che compare uno dei problemi centrali dell’open manufacturing per dispositivi assistivi: distribuire il file è facile, distribuire un processo qualificato lo è molto meno. Due laboratori che utilizzano stampanti, nozzle, materiali, temperature e orientamenti differenti possono ottenere parti esteticamente identiche ma con resistenza molto diversa.
La riproducibilità diventa quindi più importante dell’apertura dei file
Un progetto realmente utilizzabile in Fab Lab o centri di stampa locali avrebbe bisogno non soltanto dei modelli 3D, ma anche di una vera specifica produttiva: materiale e grado ammesso, diametro nozzle, temperatura, altezza layer, numero di pareti, infill, orientamento, eventuali inserti, criteri di accettazione e procedure di ispezione.
Per un oggetto decorativo è possibile tollerare ampie differenze. Per un componente che sostiene un bambino no. L’idea della produzione distribuita funziona soltanto se il risultato ottenuto in luoghi differenti rimane entro limiti meccanici definiti.
È anche per questo che il termine “open source” deve essere utilizzato con cautela. La disponibilità pubblica di un CAD è soltanto una parte del problema; servono anche documentazione, licenza, distinta base e specifiche di processo. Al momento non è stato possibile verificare pubblicamente una repository completa del progetto con tutti questi elementi.
Il TPU entra dove serve adattabilità anatomica
L’altra parte interessante riguarda le superfici di contatto. Vitalitecs prevede cuscini anatomici stampati in poliuretano termoplastico, TPU, utilizzando strutture reticolari flessibili. Invece di affidarsi esclusivamente a schiume tagliate o sagomate manualmente, la geometria interna può essere progettata digitalmente per modificare il comportamento della superficie.
Un lattice in TPU non possiede una rigidità determinata soltanto dal materiale. Celle, spessore delle pareti, orientamento e densità permettono di modificare localmente compressione e deformabilità anche usando lo stesso filamento. Si può quindi creare, almeno in linea di principio, una superficie con aree più rigide dove serve supporto e più cedevoli dove si vuole scaricare pressione.
Vitalitecs lavora già da tempo su questa logica attraverso la collaborazione con Create it REAL e la tecnologia Programmable Foam. L’azienda ha esperienza nell’utilizzo di strutture reticolari in TPU per sedute personalizzate, plantari e altri dispositivi ortopedici, quindi l’applicazione all’ausilio pediatrico non nasce come semplice esperimento occasionale.
TPU non significa automaticamente “schiuma”
Nel linguaggio commerciale queste strutture vengono spesso definite foam, ma non si tratta necessariamente di una schiuma espansa nel senso convenzionale. È il reticolo geometrico stampato che fornisce una risposta simile a quella di una schiuma. Il materiale di base rimane un elastomero termoplastico.
Questa distinzione è utile perché permette di capire da dove provenga la personalizzazione: non occorre necessariamente cambiare continuamente composizione chimica del materiale. È possibile modificare il comportamento meccanico cambiando il CAD della microstruttura.
Questo rende particolarmente interessante la tecnologia per superfici destinate al posizionamento posturale. Un cuscino potrebbe essere progettato sulla base della morfologia del paziente e, se disponibili, di informazioni sulla distribuzione delle pressioni. La produzione rimane poi digitale e ripetibile.
Lavabile e ventilato sono vantaggi pratici, non soltanto estetici
Le strutture aperte in TPU permettono il passaggio dell’aria e possono essere lavate più facilmente rispetto a molte imbottiture tradizionali che assorbono umidità. Per un ausilio utilizzato quotidianamente da bambini sono caratteristiche importanti. Igiene, sudorazione e possibilità di pulizia hanno conseguenze dirette sulla gestione del dispositivo.
Vitalitecs promuove già le proprie strutture in TPU proprio per la combinazione di lavabilità, ventilazione e modulazione delle pressioni. Non significa però che qualsiasi lattice stampato in TPU possieda automaticamente qualità cliniche. Geometria, materiale specifico, durata e pulibilità devono essere verificati sul prodotto finale.
Un altro punto da considerare è la fatica del reticolo. Un cuscino può subire centinaia di migliaia di cicli di compressione durante il suo utilizzo. La proprietà più importante non è quindi soltanto “quanto è morbido il primo giorno”, ma quanto cambia dopo mesi di carico ripetuto.
La personalizzazione può riguardare più della semplice taglia
La fonte cita sedute prefabbricate disponibili in più dimensioni e ulteriori configurazioni modulari in sviluppo. Un sistema veramente personalizzabile potrebbe intervenire su larghezza, altezza, angolo dello schienale, posizione dei supporti laterali, poggiapiedi e caratteristiche dei cuscini. Non tutte queste regolazioni sono però state documentate pubblicamente nel dettaglio per il prototipo attuale.
È utile quindi distinguere due livelli: modularità dimensionale, ottenuta scegliendo parti o sedute di taglia diversa, e personalizzazione patient-specific, nella quale almeno alcuni componenti vengono realmente disegnati sulle misure o sui dati biomeccanici del singolo utilizzatore.
Vitalitecs possiede competenze nel secondo ambito, ma non va automaticamente attribuito all’intero sistema ogni livello di personalizzazione già utilizzato in altri prodotti dell’azienda.
Il vero progetto è la supply chain distribuita
Il telaio in PVC e i raccordi FFF hanno un significato soprattutto quando vengono considerati insieme. Un ausilio convenzionale può dipendere da una filiera con produttore, distributore, ricambi proprietari e tempi di spedizione. Il progetto Vitalitecs prova a spostare parte della produzione molto più vicino all’utilizzatore.
Un centro locale potrebbe ricevere i dati digitali, acquistare tubi e componenti standard, stampare raccordi e superfici e infine assemblare il sistema. Se un giunto viene danneggiato, il modello può essere ristampato senza attendere necessariamente la spedizione internazionale del ricambio.
Questa architettura è particolarmente interessante in regioni dove dispositivi assistivi specializzati sono costosi o difficili da reperire. La manifattura distribuita non riduce soltanto il prezzo potenziale, ma anche il tempo di indisponibilità quando qualcosa si rompe.
La riduzione dei costi superiore al 60% deve però essere trattata come un claim
Il valore comunicato dal team non è accompagnato pubblicamente da una scomposizione completa fra materiale, macchina, manodopera, seduta, ruote, cinturazioni e validazione. Non sappiamo inoltre quali prodotti commerciali siano stati utilizzati come benchmark.
Il costo di un dispositivo personalizzato dipende molto dal Paese e dal livello clinico della soluzione. Confrontare il materiale necessario per un prototipo con il prezzo al pubblico di un ausilio certificato rischierebbe inoltre di confondere due categorie diverse, perché il prezzo commerciale include anche sviluppo, testing, distribuzione, assistenza, responsabilità del produttore e conformità normativa.
Il 60% è quindi utile per comprendere l’obiettivo economico del progetto, ma non dovrebbe essere trasformato in un risparmio universalmente dimostrato.
Il PVC riduce i costi, ma apre una questione meccanica
Utilizzare tubi commerciali rende il sistema economico e riparabile, ma il PVC non ha le stesse caratteristiche di un telaio in alluminio o acciaio. Possiede rigidezza inferiore, comportamento viscoelastico e sensibilità a temperatura, raggi UV e condizioni ambientali.
Questo non significa che sia inadatto. Significa che la sezione e il grado utilizzati devono essere progettati rispetto ai carichi previsti. Nei tubi commerciali esistono inoltre classi di pressione e spessori differenti. Due prodotti esteriormente simili possono avere proprietà diverse.
Per una produzione realmente decentralizzata dovrebbe quindi essere indicata una specifica minima del tubo, non semplicemente il suo diametro nominale.
Anche i raccordi stampati devono avere un materiale definito
La fonte descrive la tecnologia FDM ma non rende chiara, nelle informazioni pubbliche disponibili, la formulazione utilizzata per tutti gli elementi portanti. Questo è un dato fondamentale. PLA, PETG, ABS, ASA, nylon e compositi rinforzati mostrano differenze notevoli in resistenza, creep, sensibilità termica e comportamento all’impatto.
Un raccordo che lavora bene in un laboratorio climatizzato può comportarsi diversamente se lasciato per ore in un’automobile esposta al sole. Un materiale igroscopico può inoltre cambiare proprietà se viene stampato senza adeguata essiccazione.
In un ausilio mobile la qualifica del materiale non è quindi un dettaglio maker, ma parte del progetto strutturale.
L’orientamento di stampa può essere altrettanto importante
Nella FFF l’adesione fra layer rimane normalmente la direzione meccanicamente più delicata. Una parte progettata mediante generative design può mostrare una geometria ottimizzata in modo impeccabile, ma se viene orientata in modo sfavorevole sulla piastra la resistenza effettiva può essere molto inferiore al modello isotropo utilizzato durante la simulazione.
Un progetto distribuito dovrebbe quindi bloccare o almeno prescrivere l’orientamento produttivo delle parti strutturali. Lo stesso vale per perimetri, layer height e strategie interne. “Scaricare e stampare” non è sufficiente quando il pezzo trasferisce carichi.
Questo è uno dei limiti più importanti della narrativa secondo cui l’open source renda automaticamente locale la produzione di dispositivi medicali.
Open source non significa automaticamente medicalmente sicuro
Un progetto può essere pubblicato con una licenza aperta e rimanere comunque un prototipo. La conformità clinica riguarda il dispositivo reale, il processo produttivo e il modo in cui viene utilizzato.
Un sistema destinato al trasporto di un bambino deve affrontare temi come stabilità, ribaltamento, resistenza dei freni, sistemi di contenimento, durabilità e comportamento in caso di urto. Quando si aggiunge una finalità assistiva possono entrare anche requisiti relativi ai dispositivi medici e alla gestione del rischio.
La documentazione disponibile sul progetto non consente ancora di affermare che l’intero sistema abbia completato una specifica certificazione o una qualifica normativa equivalente a quella di un prodotto commerciale. È quindi più corretto presentarlo come progetto/prototipo modulare in sviluppo, non come ausilio già universalmente pronto per l’impiego clinico.
Il coinvolgimento clinico è però un elemento positivo
La partecipazione del Postural Care Center dell’Instituto Nuevo Amanecer e di specialisti di medicina, fisioterapia e biomeccanica distingue il progetto da un semplice esperimento maker. L’obiettivo non sembra essere soltanto dimostrare che si possa costruire un telaio economico, ma integrare esigenze di postura e mobilità all’interno del design.
José Juan de León, associato allo sviluppo di soluzioni Vitalitecs, possiede inoltre una lunga esperienza nella progettazione e produzione di attrezzature per postura e mobilità maturata proprio presso l’Instituto Nuevo Amanecer. Questo contesto è importante perché un ausilio pediatrico deve essere progettato intorno all’utilizzatore e non soltanto alla resistenza strutturale.
Rimane comunque necessario distinguere il coinvolgimento di specialisti dalla validazione formale del prodotto: sono passaggi complementari, non equivalenti.
Vitalitecs sta costruendo un ecosistema più ampio di ortopedia digitale
Nel gennaio 2026 Create it REAL ha annunciato una partnership con Vitalitecs per portare in Messico tecnologie di produzione digitale per ortesi, protesi e dispositivi patient-specific. Vitalitecs opera sia come rivenditore sia come servizio locale di produzione e utilizza già la tecnologia Programmable Foam per sedute e plantari.
Questo aiuta a contestualizzare il nuovo sistema di mobilità. L’uso del TPU reticolare non è un’aggiunta casuale per rendere il prototipo più interessante, ma appartiene a una strategia più ampia dell’azienda sulla personalizzazione delle superfici di contatto.
Il workflow può comprendere scansione, progettazione digitale, strutture con rigidità differenziata e produzione locale. In futuro lo stesso approccio potrebbe permettere di adattare non soltanto i raccordi del telaio, ma anche parti dell’interfaccia con il corpo.
Il modello ricorda altri progetti open source di assistive manufacturing
Negli ultimi anni sono comparsi diversi sistemi nei quali stampa FFF e componenti standard vengono combinati per realizzare ausili a costo ridotto. Un esempio vicino è il Toddler Mobility Trainer di MakeGood, presentato nel 2025, che utilizza ampiamente PETG e TPU e pubblica modelli e istruzioni per la produzione locale.
La logica è simile: utilizzare stampanti desktop non perché siano il processo con le migliori proprietà assolute, ma perché sono diffuse, programmabili e capaci di produrre componenti personalizzati senza tooling.
Il progetto Vitalitecs differisce però per l’uso importante dei tubi in PVC come elemento strutturale e per l’integrazione delle competenze sviluppate dall’azienda sulle superfici ortopediche in TPU.
La stampa 3D diventa quindi un abilitatore, non necessariamente la tecnologia dominante
Questo è forse il punto più interessante. Gran parte dell’oggetto non deve essere stampata. Le ruote saranno componenti acquistati, il telaio utilizza tubi industriali e sono previste sedute preformate. La produzione additiva entra solamente dove può aggiungere valore attraverso geometria, personalizzazione o produzione locale.
È un approccio molto più realistico rispetto al tentativo di stampare integralmente un dispositivo solo per poterlo definire “3D printed”. La vera innovazione consiste nell’individuare correttamente le interfacce in cui la libertà geometrica della FFF può sostituire parti proprietarie o tooling dedicato.
Il risultato è un sistema ibrido in cui ogni tecnologia viene utilizzata per ciò che sa fare meglio.
Anche la riparabilità è incorporata nel concetto
Se il progetto viene realmente distribuito con documentazione completa, la disponibilità dei file può cambiare radicalmente il modello dei ricambi. Un raccordo rotto può essere identificato e riprodotto localmente; un tubo può essere tagliato alla misura prevista e sostituito; una superficie in TPU usurata può essere ristampata.
Questo è particolarmente interessante per dispositivi pediatrici perché il bambino cresce. Un sistema modulare può teoricamente essere modificato sostituendo alcuni elementi senza cambiare l’intero ausilio.
Naturalmente anche qui devono essere definiti limiti di utilizzo: una modifica dimensionale non può essere improvvisata se altera il baricentro o i carichi sul telaio.
Il design generativo potrebbe facilitare anche più taglie
Uno dei possibili vantaggi della progettazione parametrica è creare famiglie di componenti anziché un singolo CAD fisso. Variando diametro dei tubi, distanza fra elementi o configurazione dei supporti, il software può produrre raccordi coerenti con differenti dimensioni.
Questo sarebbe particolarmente interessante per una popolazione pediatrica, nella quale dimensioni e peso cambiano rapidamente. Ma la personalizzazione parametrica richiede una nuova verifica per ogni intervallo di utilizzo. Non è corretto assumere che una parte semplicemente scalata mantenga lo stesso fattore di sicurezza.
La resistenza non scala linearmente con le dimensioni e nemmeno i carichi. Un sistema progettato per 15 kg non diventa automaticamente adatto a 30 kg raddoppiando alcune quote.
La produzione locale potrebbe ridurre anche il lead time
Per un dispositivo personalizzato il problema non è soltanto il prezzo. Esistono tempi di valutazione, progettazione, produzione e consegna. Se una parte viene prodotta in un centro vicino all’utilizzatore, una quota significativa dei tempi logistici può scomparire.
Questo è uno dei vantaggi più concreti dell’inventario digitale. Invece di mantenere migliaia di varianti fisiche, un centro dispone di tubi, materiali e file e costruisce la configurazione richiesta.
La stessa infrastruttura può inoltre servire più dispositivi, aumentando l’utilizzo delle stampanti. È un modello molto più interessante economicamente di una macchina dedicata esclusivamente a un singolo prodotto.
Ma la qualità deve viaggiare insieme al file
È il principale ostacolo alla scalabilità. Un Fab Lab può possedere la stessa geometria digitale di Vitalitecs e ottenere comunque un componente differente. La soluzione potrebbe richiedere profili di stampa bloccati, materiali qualificati, coupon di controllo o procedure di test prima dell’assemblaggio.
Per le parti più critiche potrebbe perfino essere necessario limitare la produzione a centri approvati anziché consentire la stampa su qualsiasi macchina domestica. Questo ridurrebbe in parte l’apertura assoluta del sistema, ma potrebbe essere necessario per garantire sicurezza.
L’open source può quindi riguardare il progetto senza implicare necessariamente una produzione priva di controllo.
Un altro tema sarà la responsabilità
Se il produttore del CAD è in Messico, il raccordo viene stampato da un laboratorio locale, il tubo viene acquistato da un terzo e l’assemblaggio viene effettuato da un’altra organizzazione, diventa importante definire chi risponde del dispositivo finale.
È un problema che riguarda molte forme di distributed manufacturing. Nel settore consumer può essere gestibile; in ambito medicale o assistivo diventa molto più delicato.
Per trasformare il concetto Vitalitecs in una rete produttiva internazionale serviranno quindi non soltanto file e stampanti, ma anche un modello di governance del processo.
Il progetto è più interessante per la sua architettura produttiva che per la tecnologia di stampa
Non ci sono processi additive radicalmente nuovi. I giunti vengono realizzati con FDM, il TPU reticolare è già una tecnologia utilizzata in ortopedia digitale e i tubi in PVC sono componenti estremamente comuni. La novità nasce dal modo in cui questi elementi vengono combinati.
Si crea così una sorta di kit produttivo digitale: alcuni elementi restano standardizzati, altri vengono adattati e stampati localmente. Il sistema può essere riparato con infrastrutture relativamente accessibili e potenzialmente modificato durante la crescita del bambino.
È un esempio particolarmente chiaro di un principio spesso trascurato nella manifattura additiva: il massimo valore non deriva necessariamente dallo stampare tutto, ma dallo stampare soltanto le parti che hanno davvero bisogno della libertà geometrica e della produzione on demand.
Se Vitalitecs renderà pubblici file, licenza, specifiche dei materiali, procedure di assemblaggio e soprattutto dati di validazione strutturale, il progetto potrà diventare un caso interessante di produzione distribuita di ausili pediatrici. Per ora rimane una proposta promettente, con un’impostazione tecnica sensata e un’importante componente clinica, ma con alcuni aspetti fondamentali — certificazione, repository open source, materiali delle parti portanti e benchmark economico — ancora da documentare in modo più completo.
Tabelle tecniche
| Elemento del sistema | Soluzione |
|---|---|
| Destinazione | Mobilità pediatrica assistita |
| Telaio principale | Tubi commerciali in PVC |
| Giunti strutturali | Parti FDM stampate in 3D |
| Progettazione giunti | Ottimizzazione topologica / generative design |
| Superfici di contatto | TPU reticolare |
| Seduta | Elementi prefabbricati in più misure |
| Produzione parti stampate | Circa 150 ore dichiarate |
| Modello produttivo | Fabbricazione locale/distribuita |
| Risparmio dichiarato | >60% rispetto a soluzioni commerciali |
| Stato | Progetto in sviluppo |
| Perché una struttura ibrida | Vantaggio |
|---|---|
| Tubo industriale | Economico e disponibile localmente |
| Giunto stampato | Geometria personalizzabile |
| TPU lattice | Risposta meccanica adattabile |
| Seduta standard | Riduzione della complessità produttiva |
| Componenti commerciali | Riparabilità e reperibilità |
| File digitali | Possibile produzione distribuita |
| Aspetti da qualificare per i giunti FFF | Perché contano |
|---|---|
| Materiale specifico | Resistenza, temperatura e creep |
| Orientamento di stampa | Anisotropia |
| Numero di pareti/infill | Capacità strutturale |
| Nozzle e layer | Riproducibilità |
| Fatica | Uso ripetuto |
| Impatto | Ostacoli e urti |
| Inserti/serraggi | Trasferimento dei carichi |
| Controllo dimensionale | Corretto accoppiamento ai tubi |
| TPU reticolare | Possibile vantaggio |
|---|---|
| Geometria variabile | Rigidità differenziata |
| Struttura aperta | Ventilazione |
| Materiale elastomerico | Deformabilità |
| Lavabilità | Igiene |
| Produzione digitale | Personalizzazione |
| Ristampa | Sostituzione locale |
| Informazione | Stato pubblico verificabile |
|---|---|
| Vitalitecs coinvolta | Sì |
| Collaborazione con Instituto Nuevo Amanecer | Riportata |
| Circa 150 h di stampa | Dichiarato |
| Riduzione costi >60% | Claim del team |
| TPU per superfici anatomiche | Sì |
| PVC per telaio | Sì |
| File definiti open source | Riportato |
| Repository pubblico completo | Non individuato nelle fonti consultate |
| Licenza open source specifica | Non individuata |
| Specifica esatta materiale giunti | Non pubblicata nelle fonti consultate |
| Certificazione dell’intero sistema | Non verificata |
| Test strutturali pubblicati | Non individuati |
| Cosa non va confuso | Interpretazione corretta |
|---|---|
| “Passeggino” | Ausilio modulare per mobilità e posizionamento |
| Open source | Non significa automaticamente prodotto certificato |
| File disponibili | Non equivale a processo produttivo qualificato |
| Generative design | Non garantisce da solo resistenza |
| PVC | Deve avere specifica controllata |
| TPU | Non è automaticamente foam tradizionale |
| Lattice flessibile | Non significa automaticamente efficacia clinica |
| 150 ore | Tempo macchina per componenti stampati, non intero ciclo |
| −60% costo | Stima Vitalitecs, non benchmark indipendente |
| Produzione locale | Richiede controllo di materiali e processo |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).