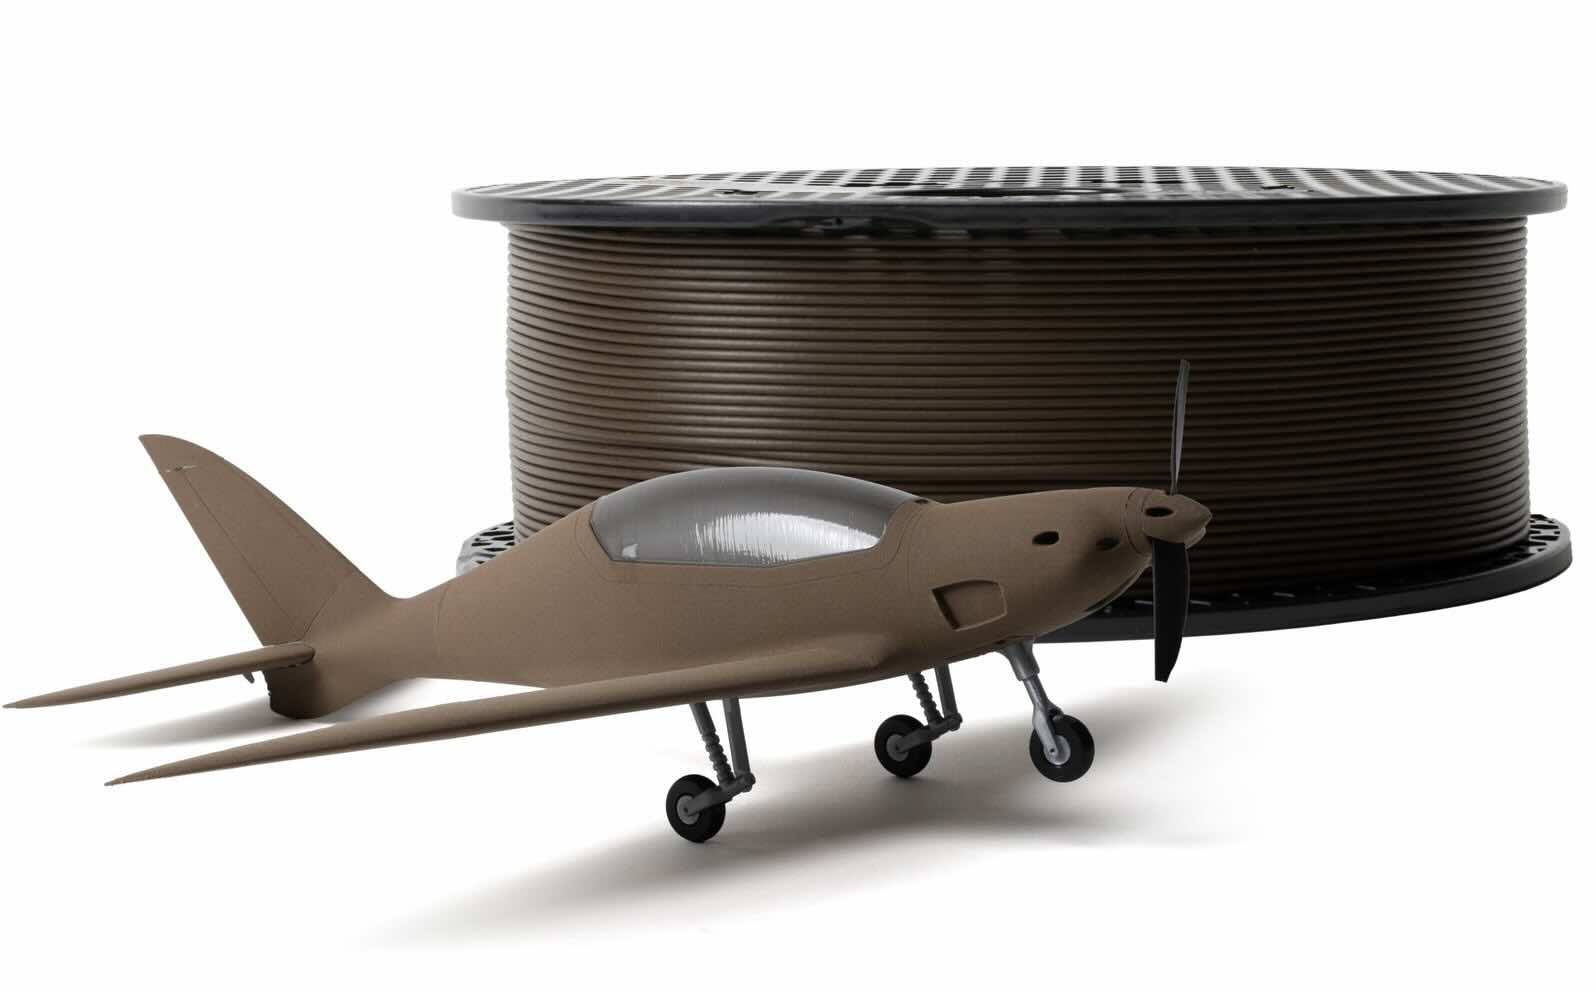
Prusa introduce un PLA che aumenta di volume direttamente nell’ugello
Prusa Polymers amplia la famiglia Prusament con Prusament PLA Lightweight, un nuovo filamento PLA a espansione attiva sviluppato per applicazioni nelle quali la massa del componente è più importante della massima rigidità. Il principio non consiste semplicemente nell’utilizzare una formulazione di PLA intrinsecamente meno densa: il materiale contiene additivi che, quando vengono portati alla temperatura di estrusione, provocano la formazione di una struttura cellulare all’interno del polimero. Il filamento entra quindi nell’hotend con il normale diametro di 1,75 mm, ma durante l’estrusione il materiale aumenta di volume e la quantità di polimero necessaria per produrre una determinata geometria può essere sensibilmente ridotta. Secondo Prusa, nelle condizioni di massima espansione il peso di una parte può diminuire fino al 65% rispetto a un equivalente realizzato in PLA convenzionale. È importante interpretare correttamente questo numero: non significa che ogni componente stampato con il nuovo filamento sia automaticamente più leggero del 65%. Il risultato dipende da temperatura, velocità, extrusion multiplier, geometria, numero di perimetri, infill e grado di espansione effettivamente raggiunto.
Il materiale è destinato soprattutto ad aeromodelli RC, droni, elementi per cosplay, galleggianti, parti scenografiche e oggetti decorativi. Si tratta di applicazioni nelle quali la riduzione di massa può essere più importante della rigidità assoluta o della resistenza all’abrasione. La presenza di numerose microcavità interne modifica infatti non soltanto la densità, ma anche comportamento meccanico, finitura superficiale, conducibilità termica e modalità con cui il filamento deve essere preparato nello slicer.
Come funziona realmente il PLA espandibile
I cosiddetti lightweight PLA o foaming PLA contengono agenti espandenti che diventano attivi quando il materiale raggiunge una determinata temperatura. Durante il passaggio nell’hotend si sviluppa una struttura cellulare all’interno del polimero fuso. Il volume del materiale estruso aumenta mentre la massa rimane sostanzialmente quella del polimero alimentato dalla bobina: di conseguenza diminuisce la densità apparente della traccia depositata.
Il processo ricorda, su scala molto più controllata, la produzione industriale di schiume polimeriche. Nel caso di un filamento FFF, però, l’espansione deve avvenire all’interno di una finestra estremamente breve: il materiale percorre la zona calda dell’hotend, viene spinto attraverso l’ugello e deve poi mantenere una geometria sufficientemente stabile da formare il componente strato dopo strato.
Prusa non rende pubblica nel materiale di lancio la composizione chimica dettagliata dell’agente espandente impiegato nel nuovo Prusament. È quindi più corretto parlare genericamente di additivi termicamente attivati, evitando di attribuire alla formulazione una specifica chimica non dichiarata dal produttore.
La conseguenza fondamentale è che temperatura e tempo di permanenza nell’hotend diventano veri e propri parametri di controllo della densità. A temperatura più bassa l’espansione è ridotta; aumentando la temperatura, il materiale forma una quantità maggiore di struttura cellulare e il volume estruso cresce.
Da 215 a 235 °C cambia non soltanto la fluidità, ma la densità della parte
Nel normale PLA modificare la temperatura dell’ugello influenza viscosità, adesione tra gli strati, stringing e qualità superficiale. Nel Prusament PLA Lightweight la temperatura controlla anche il grado di espansione.
Prusa indica che a circa 215 °C l’effetto schiumogeno è appena percepibile. Aumentando progressivamente la temperatura, l’espansione cresce fino a raggiungere il massimo dichiarato intorno a 235 °C. Portarsi ulteriormente verso temperature superiori non produce, secondo il produttore, una riduzione significativa aggiuntiva della massa e può invece peggiorare la qualità superficiale e aumentare il rischio di degradazione del materiale.
Questo comportamento consente teoricamente di utilizzare lo stesso filamento con caratteristiche differenti. Stampandolo nella parte bassa della finestra termica si ottiene una struttura più vicina al PLA tradizionale; aumentando temperatura e correggendo contemporaneamente la quantità di materiale estruso si può privilegiare invece la riduzione di peso.
Non bisogna però immaginare temperatura e densità come una relazione universale valida per qualsiasi stampante. Una macchina ad alta velocità lascia il polimero nella zona calda per un tempo differente rispetto a una macchina lenta; lunghezza della zona di fusione, portata volumetrica, ugello standard o high-flow e geometria dell’hotend influenzano l’energia effettivamente trasferita al materiale. Per questo la stessa temperatura nominale può generare un’espansione leggermente diversa su configurazioni differenti.
Il 65% di peso in meno richiede di ridurre l’estrusione
Il dato probabilmente più importante per comprendere il materiale riguarda il moltiplicatore di estrusione. Se il filamento espande notevolmente ma lo slicer continua a inviare la stessa quantità di materiale utilizzata per un normale PLA, il risultato sarà una forte sovraestrusione. Il vantaggio del materiale nasce proprio dalla possibilità di ridurre la quantità di filamento alimentato mantenendo una traccia di dimensioni sufficienti.
Il profilo predisposto da Prusa utilizza come punto di partenza una temperatura di 230 °C e un extrusion multiplier di 0,45. In termini concettuali significa che viene comandata una quantità di materiale molto inferiore rispetto a quella che sarebbe necessaria con PLA non espandente perché l’aumento di volume che avviene nell’hotend compensa in parte questa riduzione.
Quando si cambia temperatura deve quindi cambiare anche il moltiplicatore. A 235 °C, dove l’espansione è maggiore, può essere necessario utilizzare una quantità di materiale particolarmente ridotta. A 215 °C, invece, mantenere un valore molto basso può determinare una vera sottoestrusione perché il filamento non si espande abbastanza da compensare il ridotto flusso.
Questo rende il PLA Lightweight più complesso da calibrare rispetto a un normale PLA: temperatura e flow non possono essere considerati separatamente.
Il cubo di calibrazione diventa particolarmente importante
Prusa suggerisce di determinare il corretto extrusion multiplier stampando un piccolo cubo cavo con un solo perimetro, senza infill e senza layer superiori. Con un ugello da 0,4 mm viene quindi misurato lo spessore reale della parete attraverso un calibro.
Il produttore indica come riferimento una parete nell’ordine di 0,45-0,50 mm. Se il valore misurato è superiore, il flusso può essere eccessivo; se è inferiore, il materiale può essere insufficiente. La procedura deve essere ripetuta quando si cambia significativamente la temperatura, perché cambia anche il fattore di espansione.
È una differenza sostanziale rispetto all’idea di un materiale “plug and play”. Prusa mette a disposizione profili già predisposti per le proprie macchine, ma chi cerca la massima riduzione di peso deve comunque considerare una fase di ottimizzazione.
Parametri principali dichiarati da Prusa
| Parametro | Valore indicativo |
|---|---|
| Diametro filamento | 1,75 mm |
| Tolleranza sul diametro | ±0,03 mm |
| Temperatura ugello | 215-235 °C |
| Profilo Prusa standard | 230 °C |
| Piano riscaldato | 50-60 °C |
| Extrusion multiplier del profilo base | 0,45 |
| Ugello consigliato | ottone 0,4 mm |
| Piastre consigliate | PEI liscia / satinata |
| Riduzione di peso dichiarata | fino al 65% |
| Essiccazione consigliata | 5 ore a 55 °C |
| Retrazione nel profilo Prusa | disattivata |
| Prezzo di lancio europeo | 59,90 €/kg IVA inclusa |
Questi valori sono indicazioni fornite da Prusa per il proprio materiale e non devono essere interpretati come parametri universali di tutti i PLA espandenti.
Più volume con la stessa bobina, ma il confronto economico richiede attenzione
Prusa sostiene che una bobina possa consentire di produrre circa due o tre volte più modelli rispetto alla stessa massa di PLA convenzionale, quando le geometrie sono adatte a sfruttare l’espansione. Il concetto è plausibile: se per ottenere lo stesso volume esterno viene estrusa una quantità di polimero molto inferiore, la bobina dura più a lungo.
Questo non significa però che il materiale sia automaticamente più economico in ogni applicazione. Il Prusament PLA Lightweight viene proposto a un prezzo superiore rispetto a molte bobine di PLA standard. Il parametro economicamente più utile diventa quindi non il costo per chilogrammo, ma il costo per volume utile stampato.
Se, per esempio, una determinata parte riesce effettivamente a utilizzare soltanto metà o un terzo della massa normalmente necessaria, il prezzo più alto della bobina può essere compensato dal minor consumo. Al contrario, stampando il materiale a bassa temperatura e con espansione limitata, il vantaggio economico diminuisce.
Il confronto dovrebbe quindi essere effettuato sul singolo progetto considerando massa finale, tempo macchina, necessità di finitura e numero di pezzi ottenibili dalla bobina.
Meno peso non significa maggiore rapporto resistenza/peso in qualsiasi condizione
Uno dei punti che richiede maggiore cautela riguarda le proprietà meccaniche. Una struttura polimerica espansa contiene una frazione significativa di vuoti e quindi, a parità di volume esterno, meno materiale capace di sopportare i carichi.
Prusa indica espressamente tra i limiti del materiale una rigidità inferiore rispetto al PLA normale. È una conseguenza attesa: ridurre la densità attraverso microcelle significa normalmente diminuire modulo elastico e capacità di sopportare determinati carichi.
Questo non rende il materiale inutilizzabile per applicazioni strutturali leggere. Un aeromodello, per esempio, può beneficiare molto di una diminuzione della massa perché i carichi inerziali diminuiscono a loro volta. La progettazione può inoltre utilizzare sezioni geometricamente più grandi mantenendo un peso contenuto.
Il rapporto tra resistenza e peso deve però essere valutato sperimentalmente per l’applicazione specifica. Il fatto che una parte sia il 65% più leggera non implica che mantenga automaticamente il 100% della resistenza di una parte in PLA pieno.
L’aeromodellismo è probabilmente l’applicazione più naturale
I modelli RC, soprattutto gli aeromobili, sono uno dei mercati nei quali il lightweight PLA è già conosciuto. In un aereo stampato 3D pochi grammi possono influenzare autonomia, velocità di stallo, comportamento dinamico e posizione del baricentro.
Molti modelli destinati alla stampa FFF vengono progettati con pareti sottili e strutture interne specifiche anziché con il classico infill utilizzato per oggetti generici. In questo contesto un materiale espandente permette di ridurre ulteriormente la massa mantenendo una superficie continua.
Bisogna comunque ricordare che non tutte le parti del velivolo hanno gli stessi requisiti. Una fusoliera può beneficiare fortemente del materiale leggero, mentre supporti del motore, cerniere, attacchi dell’ala o zone sottoposte a carichi concentrati potrebbero richiedere materiali o geometrie differenti.
“Adatto agli aeromodelli” non significa quindi che qualsiasi componente strutturale di un aeromodello debba essere prodotto nello stesso PLA espanso.
Droni: vantaggio potenziale, ma attenzione alle vibrazioni e agli urti
Prusa include anche i droni tra le applicazioni possibili. La riduzione del peso può aumentare il rapporto spinta/peso e diminuire l’energia necessaria per mantenere il velivolo in volo. Tuttavia il telaio di un multicottero è sottoposto a vibrazioni continue, urti e carichi concentrati attorno ai motori.
Per un drone il Prusament PLA Lightweight appare quindi più interessante per carenature, protezioni leggere, cover, parti aerodinamiche o componenti non primari che per bracci e strutture portanti fortemente sollecitate, a meno che il progetto non venga specificamente dimensionato per il materiale.
Anche la bassa resistenza termica tipica del PLA deve essere considerata quando il componente si trova vicino a motori, elettronica di potenza o superfici esposte a temperature elevate.
La superficie opaca è una conseguenza della schiumatura
L’espansione modifica anche l’aspetto estetico del materiale. Le microcavità disperdono la luce e producono una superficie più opaca rispetto al PLA tradizionale. Secondo Prusa, le linee di layer risultano meno evidenti e la finitura può ricordare visivamente alcune superfici prodotte mediante tecnologie a letto di polvere.
Si tratta naturalmente di una somiglianza estetica, non tecnologica: una parte FFF in PLA espanso rimane una struttura prodotta attraverso filamenti estrusi e mantiene le caratteristiche anisotrope tipiche della deposizione a strati.
L’espansione influenza anche il colore. Aumentando la schiumatura il materiale appare generalmente più chiaro. Prusa cita come esempio la variante Galaxy Black, che dopo una forte espansione assume una tonalità più vicina al grigio cemento.
Ciò significa che la temperatura diventa anche un parametro estetico: due parti realizzate dalla stessa bobina ma con temperature significativamente differenti possono presentare colore e texture non identici.
Cinque colori al lancio
Prusa ha introdotto il materiale inizialmente nelle varianti Natural, Army Green, Chocolate Brown, Coral Orange e Galaxy Black. La tonalità osservata sulla bobina non coincide necessariamente con quella finale della parte, proprio perché la struttura cellulare modifica il modo in cui la luce interagisce con il materiale.
Questo aspetto può essere interessante per elementi decorativi e cosplay, ma richiede attenzione se devono essere prodotte più parti con una corrispondenza cromatica molto stretta. Temperatura, portata e condizioni di stampa dovrebbero rimanere costanti tra i diversi job.
Stringing e oozing sono uno dei principali compromessi
Il comportamento espandente crea un problema che Prusa evidenzia esplicitamente: oozing e stringing possono essere notevoli. Una volta attivato, il materiale continua infatti a espandersi nell’hotend e può fuoriuscire dall’ugello anche durante i travel move.
La normale retrazione risulta meno efficace di quanto avviene con PLA standard. Non a caso il profilo Prusa dedicato prevede retrazioni disattivate. Cercare di compensare esclusivamente aumentando la retrazione può non risolvere il fenomeno e può introdurre altri problemi nel flusso.
Prusa suggerisce invece di lavorare soprattutto sulla pianificazione dei movimenti. La funzione “Evita di attraversare i perimetri” di PrusaSlicer consente di ridurre gli spostamenti dell’ugello attraverso zone aperte della parte e quindi di limitare i fili visibili. Anche la stampa di un solo oggetto alla volta può diminuire la quantità di travel tra componenti separati.
La geometria ideale per questo materiale è quindi una geometria con percorsi relativamente continui. Modelli con numerose isole distanti tra loro possono richiedere maggiore pulizia successiva.
Una certa quantità di post-processing va messa in conto
I sottili fili prodotti dall’oozing possono normalmente essere rimossi manualmente, con una lama o attraverso una leggera finitura. La superficie espansa è però anche più morbida e Prusa segnala esplicitamente una ridotta resistenza ai graffi.
Bisogna quindi prestare attenzione nella levigatura e nella manipolazione. Un trattamento aggressivo può danneggiare più facilmente la superficie rispetto a un PLA pieno.
Per cosplay e props questa caratteristica può essere accettabile perché il componente viene spesso stuccato, primerizzato e verniciato. Per oggetti funzionali soggetti a sfregamento continuo può invece diventare un limite.
Il materiale può essere tagliato con facilità
Prusa osserva che le parti fortemente espanse possono essere tagliate facilmente con un coltello affilato o un bisturi. È un buon indicatore della diversa struttura interna rispetto al PLA convenzionale: la lama incontra una quantità inferiore di materiale pieno.
Questa caratteristica può risultare vantaggiosa per modellismo, scenografia e cosplay, dove gli oggetti vengono spesso adattati manualmente dopo la stampa. È invece un’ulteriore conferma del fatto che la massima espansione non deve essere scelta automaticamente per componenti che richiedono elevata resistenza superficiale o strutturale.
Le microcelle migliorano anche l’isolamento termico
Le sacche d’aria presenti nella struttura espansa riducono la quantità di materiale solido attraverso cui il calore può propagarsi. Prusa indica quindi tra le caratteristiche del PLA Lightweight anche buone proprietà di isolamento termico.
Il principio è analogo a quello utilizzato in numerose schiume polimeriche: l’aria intrappolata possiede una conducibilità termica molto bassa e interrompe i percorsi di conduzione attraverso il polimero.
Questo non significa che il materiale diventi automaticamente adatto a qualsiasi isolamento termico. Il PLA continua ad avere una temperatura di utilizzo relativamente bassa e Prusa indica una resistenza termica inferiore rispetto al PLA convenzionale come uno dei limiti del materiale. Un oggetto può quindi rallentare il trasferimento di calore ma contemporaneamente deformarsi se la temperatura del componente supera quella sopportabile dalla matrice polimerica.
Isolamento e resistenza alla temperatura sono due concetti distinti.
Galleggiare non significa essere automaticamente impermeabile
La riduzione della densità permette a parti opportunamente progettate di galleggiare con facilità. Per galleggianti, modelli navali e altri oggetti destinati all’acqua è un vantaggio evidente.
Tuttavia la bassa densità del materiale non garantisce automaticamente che la parte sia impermeabile. Una stampa FFF può presentare microfessure tra le tracce o lungo le interfacce degli strati e permettere lentamente l’ingresso di acqua.
Per applicazioni nelle quali la tenuta deve essere garantita sono quindi necessari test reali ed eventualmente trattamenti superficiali. Galleggiabilità del materiale e tenuta stagna del componente sono proprietà differenti.
Prusament PLA Lightweight è igroscopico
Un elemento forse poco intuitivo è che Prusa descrive il nuovo materiale come igroscopico e raccomanda esplicitamente di essiccarlo. L’indicazione del produttore è circa 5 ore a 55 °C, seguite da una conservazione in ambiente asciutto.
L’umidità assorbita da un filamento può trasformarsi in vapore nell’hotend e provocare bolle, estrusione irregolare, peggioramento della superficie e stringing. In un materiale che produce intenzionalmente una struttura cellulare, distinguere l’espansione controllata dall’effetto dell’umidità diventa particolarmente importante.
Stampare una bobina umida può quindi rendere molto meno ripetibile il rapporto tra temperatura, espansione e flow.
Non bisogna confondere schiumatura controllata e filamento umido
È importante sottolineare questo aspetto perché visivamente entrambi i fenomeni possono generare materiale espanso. Nel Prusament PLA Lightweight le microcelle create dall’agente espandente sono parte intenzionale della formulazione e vengono controllate attraverso temperatura e portata.
L’acqua assorbita accidentalmente produce invece vapore in modo non controllato. Può provocare variazioni casuali di estrusione, piccoli crateri, popping e deterioramento delle proprietà meccaniche.
Essiccare il filamento non elimina quindi l’effetto lightweight: elimina una fonte indesiderata di espansione e instabilità sovrapposta a quella progettata dal produttore.
Ugello standard da 0,4 mm, senza necessità di componenti antiabrasione
Prusa consiglia un comune ugello in ottone da 0,4 mm, standard o CHT. Sono utilizzabili anche configurazioni da 0,6 mm secondo il profilo descritto dal produttore. Non essendo un filamento caricato con fibre di carbonio, vetro o altre particelle fortemente abrasive, non viene indicata la necessità di un nozzle temprato.
Questo mantiene relativamente semplice l’hardware necessario. La complessità del materiale si trova più nella calibrazione del processo che nella macchina.
I profili inizialmente indicati da Prusa coprono le piattaforme più recenti del produttore, tra cui CORE One, CORE One L, XL e MK4S nelle configurazioni supportate. Il principio fisico del materiale non è naturalmente limitato alle stampanti Prusa, ma utilizzarlo su altre macchine richiede lo sviluppo di parametri adeguati.
Il massimo alleggerimento non è sempre l’impostazione migliore
L’aspetto più interessante di un materiale espandente è probabilmente il fatto che non esiste una singola configurazione ottimale. Aumentare l’espansione riduce la massa, ma modifica contemporaneamente rigidità, texture, colore, resistenza superficiale e precisione dell’estrusione.
Per un aeromodello può essere logico avvicinarsi alla massima riduzione di peso. Per una parte decorativa può essere preferibile un’espansione intermedia che produca una superficie opaca mantenendo una maggiore robustezza. Per un componente nel quale devono essere rispettate dimensioni precise può essere necessario privilegiare la ripetibilità rispetto alla densità minima.
In altre parole, la densità stessa diventa in parte un parametro di stampa.
È probabilmente questa la caratteristica più interessante del Prusament PLA Lightweight rispetto a un normale filamento: temperatura e portata non servono soltanto a far uscire correttamente il materiale dall’ugello, ma consentono di regolare una proprietà fisica del componente finale.
Un materiale specialistico, non il sostituto del PLA standard
Prusa stessa non presenta il nuovo Lightweight come rimpiazzo universale del normale Prusament PLA. La minore rigidità, la resistenza termica limitata, la facilità con cui la superficie si graffia, la necessità di essiccazione e il maggiore stringing lo rendono meno adatto a molte stampe quotidiane.
Il suo vantaggio emerge quando la riduzione di peso produce un beneficio concreto: aeromodellismo, strutture volanti, cosplay, oggetti indossabili, componenti galleggianti, scenografie e alcuni elementi isolanti.
In questi casi il confronto con il PLA convenzionale non dovrebbe fermarsi al prezzo della bobina. Una parte che utilizza meno della metà del materiale può risultare più economica, più leggera e più rapida da manipolare anche utilizzando un filamento inizialmente più costoso.
Prusament PLA Lightweight è quindi interessante non perché introduca il concetto di PLA espandente — materiali di questo tipo sono già presenti sul mercato da anni — ma perché Prusa lo integra nel proprio ecosistema con profili dedicati, controllo del diametro, indicazioni precise per la calibrazione e una formulazione sviluppata come prodotto Prusament.
Il dato del 65% di riduzione della massa resta un valore massimo dichiarato dal produttore, non una proprietà garantita indipendentemente dalla geometria e dai parametri. La caratteristica tecnicamente più significativa è un’altra: la possibilità di utilizzare temperatura e portata per scegliere quanto il materiale debba espandersi e quindi trovare, progetto per progetto, il compromesso tra peso, robustezza, finitura e consumo di filamento.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).