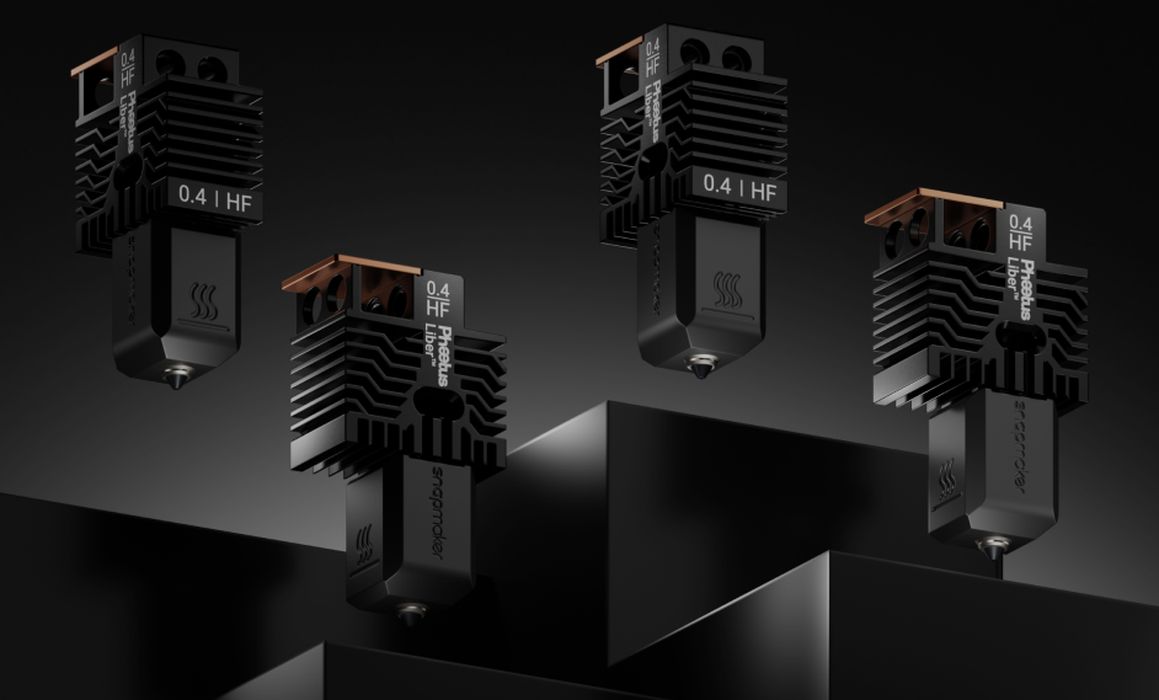
Snapmaker e Phaetus portano la U1 a 55 mm³/s con il nuovo hot end Liber High Flow
Snapmaker e Phaetus hanno sviluppato Liber High Flow Hotend, un nuovo gruppo hot end progettato specificamente per la stampante 3D Snapmaker U1 e capace di raggiungere una portata volumetrica dichiarata fino a 55 mm³/s. Il sistema utilizza un canale di fusione proprietario denominato Liber Split-Flow Melt Channel, che divide temporaneamente il flusso del polimero in più percorsi per aumentare la superficie di contatto termico, un heat break in lega di titanio lavorato con particolare attenzione alla rugosità interna e un ugello da 0,4 mm in acciaio temprato rivestito DLC. Il prodotto è stato presentato il 22 settembre 2026 dalle due aziende e viene proposto come upgrade per applicazioni nelle quali l’hot end standard della U1 diventa il principale limite alla velocità: grandi modelli, pareti lunghe, ampie regioni di infill, prototipazione rapida e produzione in batch. Snapmaker dichiara incrementi di portata fino all’87% rispetto all’hot end standard in test comparativi, ma questo valore non deve essere interpretato come un aumento automatico dell’87% della velocità complessiva di stampa. La portata dell’hot end è soltanto uno dei limiti della macchina e il vantaggio dipende fortemente dalla geometria del modello, dal materiale, dal raffreddamento e dalle accelerazioni richieste.
Da 32 a 55 mm³/s, ma i numeri richiedono una distinzione
La Snapmaker U1 standard viene specificata con un hot end da 32 mm³/s di portata massima. Il nuovo Liber viene invece indicato da Phaetus con un massimo di 55 mm³/s. Confrontando semplicemente questi due valori nominali si ottiene un incremento di circa il 72%. Snapmaker pubblica però anche test diretti effettuati a condizioni energetiche comparabili fra Liber e l’hot end standard in acciaio inox. In queste prove l’incremento varia con il materiale: PLA +66%, ABS +87%, PETG HF +43%. Le percentuali non sono quindi in contraddizione con il valore nominale di 55 mm³/s: descrivono benchmark differenti e mostrano soprattutto che il limite di fusione dipende dalla reologia e dalle temperature del materiale utilizzato. Un ABS può beneficiare maggiormente del nuovo melt path rispetto a un PETG ad alta velocità che possiede già caratteristiche formulate per un’estrusione rapida.
Portata volumetrica non significa velocità della testina
La Snapmaker U1 rimane una macchina dichiarata fino a 500 mm/s di velocità della testa e 20.000 mm/s² di accelerazione. Cambiare l’hot end non modifica questi valori meccanici. La relazione importante è invece: portata volumetrica = larghezza estrusione × altezza layer × velocità lineare. Se, per esempio, una linea viene stampata con una sezione estrusa equivalente a 0,45 × 0,2 mm, a 300 mm/s la richiesta teorica è circa 27 mm³/s. L’hot end standard da 32 mm³/s può ancora gestirla. Se si aumenta altezza layer, larghezza o velocità fino a richiedere 40 o 45 mm³/s, il vecchio hot end diventa il collo di bottiglia mentre Liber possiede maggiore margine. Questo spiega perché un hot end da 55 mm³/s sia particolarmente utile su lunghe traiettorie continue, ma molto meno decisivo quando la macchina deve continuamente rallentare davanti a piccoli dettagli, curve, spigoli o cambi di direzione.
+87% di flow non significa +87% di produttività
Snapmaker stessa lo chiarisce esplicitamente nella presentazione del prodotto. Se un modello viene stampato per gran parte del tempo al limite di melting dell’hot end, aumentare la portata può ridurre sensibilmente la durata. Se invece il tempo è determinato da accelerazioni, piccoli segmenti, travel, cambi utensile, raffreddamento o minimum layer time, il beneficio può essere molto più piccolo. Phaetus pubblica un caso particolarmente favorevole nel quale un modello passa da 7 ore 59 minuti a 3 ore 50 minuti, una riduzione di circa 51,98%. È un risultato significativo, ma rappresenta un benchmark del produttore su uno specifico oggetto e non una riduzione universale dei tempi della U1.
La geometria ideale è grande e relativamente semplice
Phaetus e Snapmaker insistono entrambe su questo punto. Liber è consigliato soprattutto per grandi modelli con long, continuous extrusion paths. Pensiamo a un casco, un grande contenitore, una scocca, una parete, una serie di parti semplici disposte sul piano o un oggetto con ampie zone di infill. In queste condizioni la testina può accelerare, raggiungere una velocità elevata e mantenerla sufficientemente a lungo perché la portata dell’hot end diventi effettivamente il limite. Un piccolo ingranaggio con molte curve, una miniatura o una parte ricca di fori obbligano invece la macchina a rallentare continuamente. In quel caso installare Liber può migliorare il margine di estrusione ma difficilmente dimezzerà il tempo.
Il principio Split-Flow aumenta il trasferimento termico
In un hot end convenzionale il filamento entra in un percorso sostanzialmente cilindrico, viene progressivamente riscaldato e infine attraversa il nozzle. A velocità molto elevate emerge un limite fisico: il materiale esterno può raggiungere rapidamente la temperatura richiesta, mentre il cuore del filamento riceve calore più lentamente. Se il feed aumenta oltre la capacità termica effettiva, il polimero può uscire non completamente fuso o con viscosità non uniforme, causando underextrusion, variazioni dimensionali e perdita di adesione. Liber divide invece il melt path in più canali. In questo modo aumenta il rapporto fra superficie riscaldata e volume di materiale, accorciando la distanza attraverso cui il calore deve diffondersi prima di raggiungere il cuore del flusso. Successivamente i flussi vengono ricombinati prima del nozzle.
High-flow non significa semplicemente usare una cartuccia riscaldante più potente
È un punto interessante perché Snapmaker dichiara che il nuovo sistema utilizza lo stesso tipo di heating element dell’hot end originale. L’aumento di capacità deriva quindi soprattutto dalla geometria del percorso di fusione e dall’efficienza del trasferimento termico, non da un incremento brutale della potenza elettrica. L’azienda afferma infatti che i test comparativi siano stati condotti a condizioni di consumo energetico equivalenti. Questo è uno dei motivi principali per cui i sistemi split-flow o multi-channel vengono utilizzati negli hot end ad alta portata: permettono di aumentare la superficie disponibile per trasferire calore senza dover semplicemente allungare enormemente la melt zone.
Più superficie interna porta però anche più complessità
Un melt path che divide il filamento in più sezioni può migliorare il trasferimento termico ma è geometricamente più complesso rispetto a un foro rettilineo. Questo rende importanti precisione di lavorazione, transizioni interne e qualità superficiale. Snapmaker dichiara per l’heat break una rugosità interna Ra ≤ 0,2 µm e sottolinea l’utilizzo di superfici di accoppiamento lavorate con tolleranze micrometriche per ridurre adesione del materiale, perdite e clogging. Sono specifiche del produttore e non risultano accompagnate, al lancio, da un benchmark indipendente sulla frequenza di intasamento rispetto all’hot end standard.
L’ugello è temprato e rivestito DLC
Liber utilizza un nozzle da 0,4 mm in acciaio temprato con durezza dichiarata fra HV 725 e 780, ricoperto da DLC, Diamond-Like Carbon. Un rivestimento DLC viene utilizzato per aumentare durezza superficiale, resistenza all’usura e ridurre il coefficiente d’attrito in numerose applicazioni meccaniche. Nel contesto dell’hot end può contribuire a ridurre adesione superficiale e usura. Non significa tuttavia che Liber sia pensato per qualsiasi materiale abrasivo disponibile.
Paradossalmente, CF e GF non sono i materiali consigliati per questo hot end
Questo è forse il dettaglio meno intuitivo. La U1 standard, equipaggiata con top cover e nozzle in acciaio temprato, viene pubblicizzata come compatibile anche con polimeri rinforzati con fibra di carbonio e fibra di vetro. Il nuovo Liber possiede a sua volta un ugello in acciaio temprato DLC, ma Snapmaker avverte espressamente che CF/GF-reinforced filaments, Wood PLA e TPU non sono raccomandati durante l’utilizzo high-flow a causa del possibile rischio di intasamento o problemi di feeding. Il limite quindi non è semplicemente la resistenza all’abrasione del foro finale. Il percorso Split-Flow contiene passaggi più complessi che possono risultare meno adatti a filamenti contenenti fibre o particelle.
Ugello resistente all’usura ≠ intero melt path adatto a filamenti caricati
È una distinzione importante. Un filamento carbon-filled attraversa non soltanto la punta del nozzle, ma l’intero sistema di fusione. Se contiene fibre di dimensioni significative, una geometria interna con più canali può essere più suscettibile a bridging o accumulo. Allo stesso modo Wood PLA contiene particelle che possono aumentare il rischio di blocco. Il DLC protegge l’ugello dall’usura ma non rende automaticamente innocua una geometria complessa rispetto al clogging. È quindi corretto seguire la matrice di compatibilità specifica di Liber invece di dedurre i materiali consentiti soltanto dal fatto che il nozzle sia hardened steel.
Anche TPU è sconsigliato per ragioni differenti
Nel TPU il problema principale non è l’abrasività ma la flessibilità. Ad alta portata l’extruder deve spingere il materiale rapidamente e con grande stabilità. Un filamento molto morbido può comprimersi e deformarsi lungo il percorso di feeding, limitando la capacità di mantenere una pressione elevata e regolare. Un hot end capace teoricamente di fondere 55 mm³/s non garantisce che l’extruder riesca ad alimentare qualsiasi materiale a quella portata.
La temperatura massima rimane 300 °C
Liber non aumenta il limite termico della piattaforma U1. Phaetus specifica 300 °C come massima temperatura di stampa, esattamente come per l’hot end standard. Non è quindi un upgrade destinato a trasformare U1 in una macchina per polimeri ultra-high-temperature come PEEK o PEKK. Il vantaggio è principalmente più throughput all’interno del range materiali già coerente con la macchina, non un’espansione radicale della finestra termica.
L’heat break è in lega di titanio
La scheda Phaetus indica un heat break in titanium alloy. Il titanio viene frequentemente utilizzato in questa applicazione per la sua relativamente bassa conducibilità termica rispetto a molti acciai e per il buon rapporto resistenza/peso. Lo scopo è mantenere un gradiente termico netto fra hot zone e cold zone, limitando il fenomeno di heat creep nel quale il filamento comincia ad ammorbidirsi troppo in alto nel percorso. Anche in questo caso, tuttavia, il comportamento reale dipende dall’intero sistema di raffreddamento e dalla temperatura ambiente.
Il cambio da materiale caldo a PLA o PETG richiede più attenzione
Snapmaker raccomanda esplicitamente un cold pull quando si passa da materiali a temperatura più elevata, come ABS, ASA, PA o PC, verso materiali più sensibili come PLA e PETG. Residui di un polimero precedentemente stampato ad alta temperatura possono rimanere nelle ramificazioni del melt path e, quando la temperatura viene abbassata, aumentare il rischio di ostruzione. La procedura ufficiale prevede di estrudere il nuovo materiale alla temperatura del precedente, abbassare progressivamente la temperatura e infine eseguire il pull a circa 85 °C. È un piccolo costo operativo che accompagna la maggiore complessità del percorso interno.
La U1 possiede quattro toolhead indipendenti
Snapmaker U1 è una stampante CoreXY con quattro testine intercambiabili automaticamente attraverso un sistema di tool changing. Non si tratta di quattro nozzle che estrudono contemporaneamente. La macchina parcheggia le testine non utilizzate e preleva quella necessaria per ciascun materiale o colore. Il vantaggio rispetto a un singolo nozzle con sistema AMS-like è ridurre drasticamente purge e waste durante i cambi materiale. Liber può essere installato su ciascuna di queste testine.
Non è obbligatorio comprare immediatamente quattro Liber
Il negozio Snapmaker statunitense specifica che hot end standard e high-flow possono essere installati contemporaneamente su toolhead differenti. Lo slicer e il firmware devono però conoscere quale tipo è installato su ciascuna posizione. Se il file richiede Liber e la macchina rileva un hot end standard, o viceversa, viene visualizzato un warning e il job non procede finché la configurazione non viene corretta. Questo significa che un utente può, per esempio, dedicare una testina al nuovo high-flow e mantenere altre testine standard se il proprio workflow lo consente.
Ma il diametro del nozzle deve essere coerente fra le testine utilizzate nello stesso job
La versione attualmente commercializzata di Liber viene fornita con nozzle da 0,4 mm. Snapmaker precisa che U1 non supporta al momento l’impiego di diametri nozzle differenti all’interno dello stesso job. Il limite è software/firmware e di gestione dei toolpath, non una caratteristica fondamentale della tecnologia Liber. Al lancio, però, non sono pubblicamente disponibili opzioni Liber da 0,6 o 0,8 mm nello store principale.
Con un nozzle più grande il potenziale high-flow sarebbe ancora più evidente, ma non è l’offerta attuale
Dal punto di vista fisico una portata di 55 mm³/s è particolarmente interessante con layer e line width elevati. Un nozzle da 0,6 o 0,8 mm potrebbe depositare grandi quantità di materiale a velocità lineari più moderate, spesso vantaggiose per parti molto grandi. Tuttavia il prodotto presentato nel settembre 2026 è esplicitamente 0,4 mm. Non bisogna quindi attribuire al Liber attuale prestazioni di nozzle non ancora annunciati.
La portata massima da sola non garantisce l’adesione interlayer
Per sfruttare un hot end ad alta portata occorre che il materiale raggiunga effettivamente una temperatura e una distribuzione termica sufficienti. Se il core rimane troppo viscoso, la pressione cresce e l’adesione fra layer può peggiorare. Snapmaker sostiene che il percorso Liber produca fusione più omogenea e mantenga interlayer adhesion anche alle velocità elevate. È una dichiarazione del produttore e al momento non risultano test indipendenti pubblicati con proprietà meccaniche confrontate sistematicamente a differenti flow rate.
Più portata richiede anche più raffreddamento della parte
Un hot end può fondere più plastica, ma il materiale appena depositato deve poi solidificare in modo controllato. Con PLA, ponti, overhang e piccoli elementi possono diventare limitati dal part cooling prima ancora che dall’hot end. La U1 dispone di ventilatori principali e ausiliari, ma il nuovo nozzle non modifica automaticamente la capacità di rimuovere calore dal pezzo. È un altro motivo per cui grandi pareti e infill continui rappresentano un caso d’uso ideale: richiedono molto materiale ma spesso permettono al layer precedente di raffreddarsi mentre la testina percorre una traiettoria lunga.
Il collo di bottiglia può spostarsi dall’hot end ad altro
Una volta portato il melting capacity a 55 mm³/s, il limite successivo può diventare: accelerazione della macchina, cooling, forza dell’extruder, adesione al piano, vibrazioni, qualità superficiale o velocità desiderata. Questo è normale nell’ottimizzazione di un sistema. Eliminare un bottleneck non rende infinita la produttività; fa emergere quello successivo.
La relazione fra flow e speed può essere sorprendente
Con un layer da 0,2 mm e una line width di 0,45 mm, 55 mm³/s corrisponderebbero teoricamente a più di 610 mm/s, oltre la velocità massima dichiarata della U1. In quella configurazione quindi l’hot end non sarebbe più il limite. Ma con 0,3 mm di layer e 0,5 mm di line width, gli stessi 55 mm³/s corrispondono a circa 367 mm/s, perfettamente dentro il range meccanico della macchina. Questo mostra perché l’effetto del Liber cresce con sezioni estruse più grandi. High-flow non serve necessariamente a far viaggiare la testina a velocità estrema; può permettere di depositare più materiale per millimetro percorso mantenendo una velocità ancora ragionevole.
Il valore può essere maggiore nella stampa batch che nella stampa di benchmark veloci
Se una build plate contiene molte parti semplici, i tempi di accelerazione e travel rimangono ma gran parte del job può consistere in perimetri e infill ripetitivi. Ridurre la limitazione di flow può quindi aumentare la produttività oraria della macchina anche senza inseguire il record di velocità su un singolo Benchy. È probabilmente per questo che Snapmaker cita espressamente batch production oltre a large prints e rapid prototyping.
Più flow headroom può migliorare anche la consistenza senza usare il massimo
Un hot end da 55 mm³/s non deve necessariamente essere utilizzato continuamente a 55. Se un profilo richiede 30 mm³/s, l’hot end standard da 32 lavora vicino al proprio limite nominale, mentre Liber dispone di ampio margine. In teoria questo può rendere la fusione più stabile, ridurre le variazioni durante le lunghe estrusioni e limitare underextrusion quando il materiale o la temperatura reale non sono perfettamente ideali. Snapmaker cita proprio questa maggiore headroom come possibile vantaggio qualitativo.
Il DLC non deve essere interpretato come rivestimento anti-clog miracoloso
Snapmaker collega il coating all’usura e alla riduzione dell’adesione, ma un clog può avere molte cause: contaminazione, residui carbonizzati, temperatura errata, particelle, heat creep o deformazione del filamento. Un rivestimento a basso attrito può aiutare, ma non elimina queste condizioni. La stessa necessità di cold pull fra materiali dimostra che la manutenzione rimane parte del workflow.
Il prezzo negli Stati Uniti è relativamente basso
Al lancio Snapmaker indica 34,99 dollari per un singolo hot end e 119 dollari per il bundle da quattro, anche se lo store USA mostrava contemporaneamente una promozione a 99 dollari per il 4-pack. Fabbaloo utilizza correttamente il prezzo di 35 dollari per unità. I prezzi però variano per mercato: lo store europeo mostrava al momento della verifica un bundle a 109 euro, con list price di 129 euro, e disponibilità non uniforme. È quindi meglio utilizzare il prezzo USA come riferimento di lancio e non convertirlo direttamente in un prezzo europeo.
Phaetus mostra prezzi differenti nel proprio store
Il negozio Phaetus riportava contemporaneamente valori diversi dal canale Snapmaker, compresi prezzi intorno a 125 dollari per alcune configurazioni del kit. Queste differenze possono dipendere da mercato, bundle, promozioni e distribuzione. Il dato più affidabile per il lancio U1 rimane quindi il listino comunicato ufficialmente da Snapmaker: 34,99 dollari singolo e 119 dollari il bundle, con eventuali promozioni separate.
Serve anche il supporto software corretto
Il nuovo hardware non è completamente plug-and-forget dal punto di vista software. Snapmaker aveva già introdotto il supporto al 0.4 mm High Flow Hotend nella beta firmware U1 V1.6.0 dell’agosto 2026 e indicava Snapmaker Orca 2.3.7 o superiore come requisito per la configurazione completa. Il prodotto era quindi evidentemente in preparazione da almeno diverse settimane prima dell’annuncio commerciale del 22 settembre. Lo slicer deve poter distinguere profili standard e high-flow e generare toolpath coerenti con la diversa capacità dell’hot end.
Stesso diametro non significa stesso profilo di processo
Snapmaker afferma che il Liber conserva il nozzle da 0,4 mm e può utilizzare gli stessi filament preset di base, ma richiede comunque la corretta impostazione del tipo di hot end e specifici parametri di slicing Liber per sfruttare la maggiore capacità. Se si utilizza semplicemente lo stesso G-code del nozzle standard, la stampa non diventa magicamente più veloce: il vantaggio esiste solo se il toolpath richiede effettivamente una maggiore portata.
La partnership con Phaetus è interessante anche strategicamente
Phaetus è un produttore specializzato in componenti per l’estrusione FFF e possiede una gamma ampia di hot end, nozzle e sistemi ad alta portata. Snapmaker, invece, sviluppa l’intera piattaforma U1 e il relativo ecosistema hardware/software. Liber non è quindi semplicemente un hot end Phaetus adattato dall’utente a posteriori: le due aziende dichiarano di aver sviluppato congiuntamente melt channel, coating, heat break e integrazione software per U1. Il prodotto viene riconosciuto dal firmware e dal slicer come configurazione specifica.
Questo riduce il problema tipico degli upgrade aftermarket
Installare un hot end high-flow generico su una stampante può richiedere mount custom, modifiche al firmware, PID tuning, profili slicer e calibrazione manuale. Liber mantiene dimensioni e integrazione dell’assembly U1, heating element compatibile e procedure di installazione equivalenti all’hot end originale. Per molti utenti la vera differenza rispetto a un upgrade DIY può essere proprio questa: high-flow mantenendo un ecosistema supportato dal produttore.
Il peso rimane contenuto
Phaetus dichiara 24 g per il gruppo hot end e dimensioni di circa 48 × 26,5 × 15 mm. Non stiamo quindi parlando di un voluminoso melt zone che aumenta drasticamente la massa mobile. Nella U1, dove le testine vengono continuamente agganciate e sganciate dal carriage, mantenere dimensioni e massa compatibili è particolarmente importante.
Un hot end high-flow deve convivere con il toolchanger
La U1 si differenzia da molte stampanti multicolore perché mantiene quattro toolhead separati. Ogni cambio richiede movimento verso la docking station, sgancio della testina e acquisizione della successiva. Su un oggetto multicolore con migliaia di cambi, il tempo di tool changing può diventare una parte importante del job. In quel caso un Liber capace di estrudere più velocemente non elimina il tempo necessario ai cambi. Su un grande oggetto monocromatico o con pochi cambi, invece, l’effetto high-flow può emergere molto più chiaramente.
High-flow e toolchanging ottimizzano due problemi differenti
Il toolchanger riduce soprattutto purge waste e tempo di material switching. Liber aumenta la capacità di fusione durante la deposizione. Le due tecnologie possono quindi essere complementari ma non sostitutive. Una stampa multicolore intricata può essere limitata dai cambi utensile; una grande parte monocromatica dall’hot end. La reale produttività dipende dal mix.
Il confronto con hot end “tipici da 20-30 mm³/s” di Fabbaloo è indicativo, non uno standard
Fabbaloo osserva che numerosi hot end convenzionali lavorano nell’ordine di 20-30 mm³/s. È un ordine di grandezza plausibile ma non rappresenta una categoria standardizzata: la portata cambia fortemente con materiale, temperatura, nozzle, metodo di misura e criterio usato per definire la failure. Per valutare Liber è quindi molto più utile il confronto sulla stessa U1 e nelle stesse condizioni, come quello fornito da Snapmaker, rispetto al confronto con valori generici di altri hot end.
Anche la definizione di maximum flow dovrebbe essere accompagnata da un criterio qualitativo
Un hot end può tecnicamente spingere materiale a una portata elevata ma con underextrusion del 5%, 10% o più. Produttori e reviewer possono utilizzare soglie differenti per dichiarare il limite. Il valore di 55 mm³/s è quindi una specifica del produttore, non una misura universale direttamente confrontabile con ogni benchmark indipendente. La cosa più convincente nel materiale Snapmaker è il confronto relativo con il proprio hot end standard effettuato alle stesse condizioni.
Liber non trasforma U1 in una stampante large-format
La U1 mantiene un volume di costruzione di 270 × 270 × 270 mm. Snapmaker utilizza l’espressione “big prints” relativamente a ciò che è grande per questa piattaforma desktop. Un casco, una scocca o un oggetto che occupa buona parte dei 270 mm può beneficiare del high-flow, ma non siamo nel territorio delle macchine pellet o FGF da metri cubi. La novità riguarda throughput di una stampante desktop prosumer, non large-format industriale.
Il volume U1 rende però il high-flow più sensato di quanto sembri
Un cubo da 270 mm offre già sufficiente spazio per oggetti che richiedono molte ore. Se una parte occupa gran parte del volume e utilizza layer relativamente spessi, la quantità totale di filamento può essere significativa. In questi casi ridurre il tempo anche del 20-30% ha valore pratico molto maggiore rispetto a risparmiare cinque minuti su una piccola stampa.
Le geometrie decorative complesse resteranno spesso acceleration-limited
Una statua con migliaia di piccoli movimenti raramente permette alla testina di raggiungere 500 mm/s. Anche impostando quella velocità nello slicer, il carriage potrebbe passare la maggior parte del tempo ad accelerare e frenare. Di conseguenza la portata reale richiesta rimane inferiore a 55 mm³/s. È esattamente per questo che Phaetus avverte che il beneficio è meno visibile su fine details, complex curved surfaces, numerous corners o frequent changes in direction.
Il benchmark migliore dovrebbe quindi misurare non soltanto il flow ma il tempo parte
Per capire il valore del nuovo hot end servono confronti su categorie differenti: grande box, casco, vase mode, batch di parti, modello dettagliato e multicolore. Il dato 7h59 → 3h50 è molto interessante, ma un set di modelli rappresentativo permetterebbe di capire quanto spesso il flow sia davvero il bottleneck della U1. Al momento la maggior parte dei dati disponibili proviene direttamente dai due produttori.
La disponibilità è appena iniziata e mancano ancora review indipendenti approfondite
Liber è stato annunciato il 22 settembre 2026 e al momento della verifica diversi store mostravano ancora preordine, disponibilità futura o stock limitato. Non risultano quindi ancora campagne indipendenti estese su durata del DLC, affidabilità del split-flow, frequenza degli intasamenti o precisione della portata dopo centinaia di ore. È corretto considerarlo un accessorio commerciale reale e non un prototipo, ma i dati prestazionali iniziali sono prevalentemente manufacturer-supplied.
Il punto più interessante non è il record di velocità, ma l’equilibrio della U1
La U1 possiede già cinematica CoreXY da 500 mm/s e accelerazioni elevate. Con un hot end standard da 32 mm³/s, determinate combinazioni di layer e line width possono impedire di sfruttare pienamente questa capacità perché l’estrusore deve rallentare per non superare il limite volumetrico. Portare la melt capacity a 55 mm³/s riduce questa asimmetria. Non rende automaticamente la macchina più veloce in ogni situazione, ma permette alla cinematica di essere sfruttata più spesso.
È quindi un upgrade di throughput, non un upgrade di velocità nominale
La distinzione sintetizza bene il prodotto. Liber non aumenta i 500 mm/s, non modifica i 20.000 mm/s², non porta il nozzle oltre 300 °C e non espande il volume di 270 mm. Aumenta la quantità di materiale che la macchina può fondere correttamente nell’unità di tempo. Dove la stampa era flow-limited, questo può tradursi direttamente in meno ore. Dove era acceleration-, cooling-, geometry- o toolchange-limited, il miglioramento sarà più piccolo.
Il nuovo Snapmaker × Phaetus Liber è quindi meno una “testina per stampare all’87% più veloce” e più un tentativo di eliminare uno dei principali colli di bottiglia della U1. Il valore massimo dichiarato di 55 mm³/s è notevole per un nozzle da 0,4 mm e la geometria split-flow rappresenta una soluzione tecnicamente interessante per aumentare il trasferimento termico senza aumentare la potenza nominale del heater. Allo stesso tempo, il prodotto introduce compromessi: non è raccomandato per filamenti CF/GF, Wood PLA e TPU, richiede maggiore attenzione nei cambi fra materiali ad alta e bassa temperatura e il vantaggio reale varia fortemente da un modello all’altro.
Per chi stampa grandi oggetti in PLA, ABS o PETG con lunghe pareti e molto infill, Liber potrebbe diventare uno degli upgrade più utili della U1. Per chi produce prevalentemente miniature, modelli complessi o lavori con continui tool change, i 55 mm³/s resteranno spesso una capacità disponibile ma poco utilizzata. Ed è proprio questa distinzione fra maximum flow disponibile e flow realmente richiesto dal pezzo a determinare se il nuovo hot end farà risparmiare ore oppure soltanto offrirà un maggiore margine di estrusione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).