Un estrusore rimane sul telaio, l’altro viaggia con la testa: Bambu Lab riduce la massa mobile senza rinunciare ai filamenti flessibili
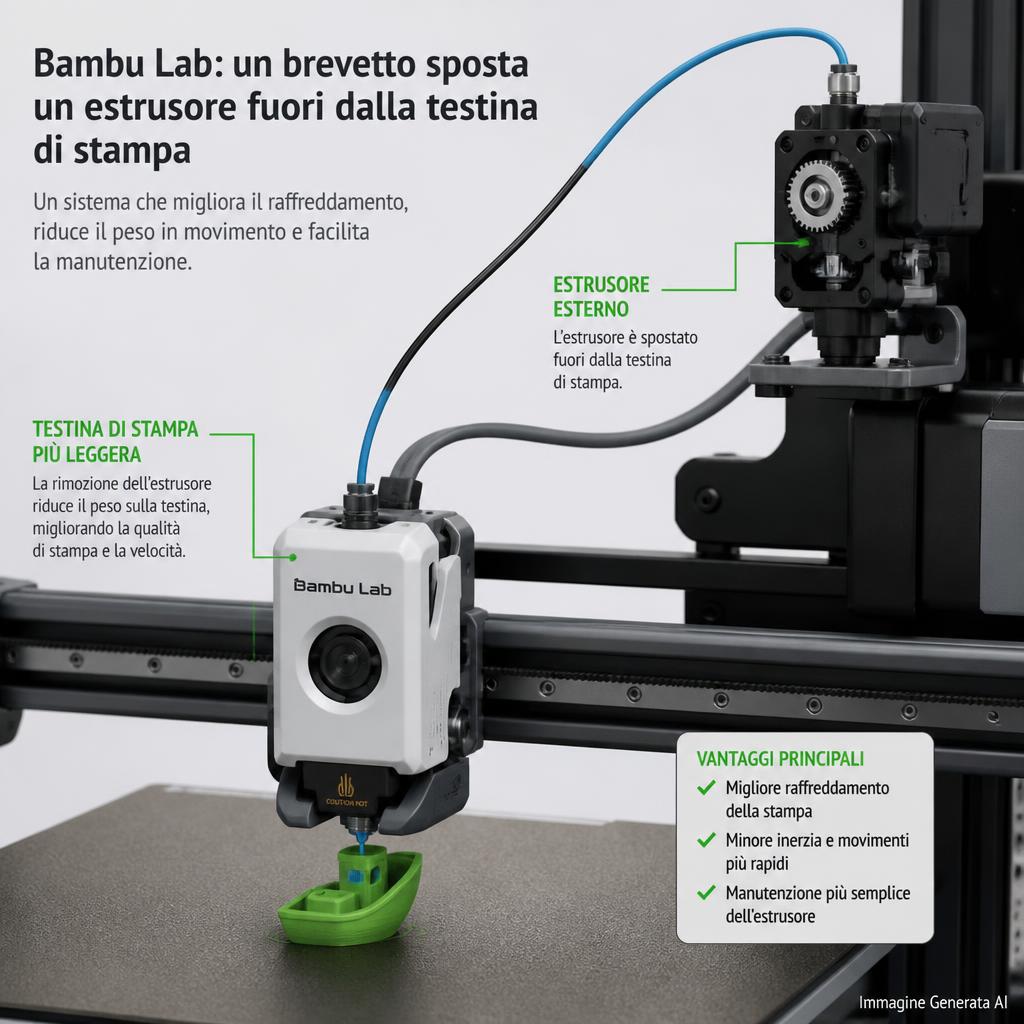
Bambu Lab ha ottenuto la pubblicazione di una domanda di brevetto che descrive una configurazione FFF piuttosto insolita: una stampante a due hotend nella quale soltanto uno dei due estrusori è fisicamente montato sul toolhead. L’altro rimane sul corpo macchina e spinge il filamento attraverso un tubo fino al relativo hotend, secondo una logica vicina alla tradizionale architettura Bowden. Il documento CN122766526A, pubblicato in Cina il 15 settembre 2026 e assegnato a Shenzhen Tuozhu Technology, società dietro il marchio Bambu Lab, ha priorità al 15 gennaio 2025. La soluzione è interessante soprattutto perché combina deliberatamente due filosofie che negli ultimi anni sono state spesso presentate come alternative: direct drive per il controllo preciso del filamento e remote extrusion per contenere massa e dimensioni della testa mobile. Il brevetto non è però soltanto una possibile anticipazione di una stampante futura. La configurazione descritta corrisponde molto da vicino all’architettura già commercializzata da Bambu Lab con la X2D, introdotta nell’aprile 2026, nella quale un estrusore principale direct-drive convive con un secondo estrusore ausiliario montato nella parte posteriore della macchina.
La domanda nasce da un problema molto semplice: due direct drive pesano più di uno
Nelle stampanti FFF moderne il direct drive è diventato estremamente diffuso. Il motore e gli ingranaggi che afferrano il filamento sono posizionati vicino all’hotend, riducendo al minimo la distanza tra il punto nel quale il materiale viene spinto e quello nel quale viene fuso. Questo offre vantaggi evidenti:
- risposta più rapida alle variazioni di flusso;
- retraction più corta;
- migliore controllo della pressione;
- maggiore facilità con TPU e altri filamenti flessibili.
Il problema è che motore, riduttore, ruote dentate e supporti diventano massa mobile. Con un solo estrusore il compromesso è normalmente accettabile. Con due hotend e due direct-drive completi la testa diventa inevitabilmente più grande e pesante. Una massa superiore richiede più forza per accelerare e decelerare e genera maggiori carichi su cinghie, motori e struttura. A parità di cinematica, aumentando la massa si riduce quindi il margine disponibile per mantenere elevate accelerazioni senza aumentare vibrazioni e ringing.
Bambu elimina dalla testa ciò che non deve necessariamente essere lì
L’idea brevettata è relativamente pragmatica. Il sistema comprende:
- un primo hotend;
- un secondo hotend;
- un primo estrusore collocato lontano dal printhead;
- un secondo estrusore montato direttamente sul printhead.
Il primo estrusore spinge il materiale lungo un tubo fino all’hotend. Il secondo opera immediatamente sopra l’altra zona di fusione.
Il motore del primo sistema non viene quindi accelerato a ogni movimento XY.
Rimane fisso sulla macchina.
Il brevetto dichiara esplicitamente che questa disposizione riduce volume e peso del printhead e diminuisce il carico richiesto al sistema di movimento.
Non è una nuova invenzione dell’estrusione Bowden né del direct drive: entrambi esistono da molti anni.
L’elemento particolare è utilizzare entrambi contemporaneamente sulla stessa testa a doppio hotend, assegnando a ciascuno un compito differente.
Il brevetto dice esplicitamente: rigido sul remoto, flessibile sul direct drive
È uno dei dettagli più interessanti del documento. Il brevetto non si limita a descrivere genericamente due filamenti.
Indica come implementazione possibile:
- primo filamento rigido, per esempio PLA o PETG;
- secondo filamento morbido, per esempio TPU o TPE.
Il materiale rigido viene alimentato attraverso l’estrusore remoto.
Il materiale morbido viene invece affidato all’estrusore vicino all’hotend.
La motivazione indicata è precisamente la maggiore difficoltà di controllare i filamenti elastici.
Questa distinzione permette quindi di utilizzare il vantaggio del Bowden dove il filamento è sufficientemente rigido da tollerarlo e il direct drive dove la flessibilità renderebbe problematica una lunga trasmissione in compressione.
TPU attraverso un lungo Bowden rimane problematico per una ragione meccanica
Un filamento rigido trasferisce abbastanza bene la forza di compressione lungo un tubo.
Se il motore spinge PLA da un’estremità, il materiale tende a muoversi verso l’altra.
Un filamento estremamente morbido può invece:
- comprimersi;
- incurvarsi;
- accumulare elasticamente energia;
- deformarsi lateralmente.
L’effetto diventa particolarmente evidente durante rapide variazioni del flow.
Quando il motore accelera, una parte del movimento iniziale può servire semplicemente a comprimere il filamento invece che a far uscire immediatamente più materiale dal nozzle.
Quando il motore rallenta, l’energia accumulata può continuare a spingere materiale.
La relazione:
movimento motore → flusso all’ugello
diventa quindi meno diretta.
Con il direct drive il tratto comprimibile è molto più corto.
Il brevetto non mette quindi il TPU sull’estrusore remoto
Questo corregge una possibile lettura superficiale della notizia. L’obiettivo non è dimostrare che un Bowden possa improvvisamente stampare meglio TPU.
La filosofia è quasi opposta:
non chiedere allo stesso sistema di alimentazione di essere ideale per tutti i materiali.
Il materiale rigido accetta la maggiore distanza.
Il morbido ottiene il percorso più corto e controllato.
È una forma di specializzazione funzionale dei due canali.
Ed è esattamente la filosofia adottata sulla X2D
Quando Bambu Lab ha presentato la X2D il 14 aprile 2026, ha descritto apertamente due sistemi differenti.
La testa principale utilizza direct drive.
La seconda, definita Auxiliary Extrusion, viene alimentata da un estrusore collocato nella parte posteriore della macchina attraverso un tubo PTFE.
L’azienda raccomanda in generale:
- nozzle principale per il modello;
- nozzle ausiliario per supporti o materiale secondario.
Quindi la domanda di brevetto pubblicata a settembre sembra molto più una protezione dell’architettura sviluppata per questa piattaforma che un’indicazione isolata di una macchina ancora sconosciuta.
La sequenza temporale è significativa:
15 gennaio 2025 — priorità della domanda
14 aprile 2026 — lancio X2D
15 settembre 2026 — pubblicazione CN122766526A
La pubblicazione avviene quindi mesi dopo l’arrivo della macchina sul mercato.
Brevetto pubblicato non significa brevetto definitivamente concesso
La sigla termina con A, caratteristica delle domande pubblicate. Il database consultabile indica attualmente il procedimento come pending. È quindi più preciso parlare di domanda di brevetto pubblicata piuttosto che di tecnologia già coperta da un brevetto definitivamente concesso in tutte le giurisdizioni.
Questo dettaglio conta soprattutto quando si utilizza il documento per dedurre strategie industriali.
Una domanda mostra ciò che l’azienda ha cercato di proteggere.
Non garantisce che tutte le rivendicazioni verranno concesse nella forma originaria.
Il sistema ausiliario della X2D è effettivamente più lento
Il vantaggio di spostare il motore fuori dalla testa comporta un costo.
Bambu Lab indica per l’auxiliary extrusion limiti dinamici decisamente inferiori a quelli del direct drive principale.
La documentazione aziendale riporta per il canale secondario una velocità massima consigliata di circa 200 mm/s e accelerazione nell’ordine di 1.000 mm/s².
Questi numeri devono essere contestualizzati.
Per una moderna CoreXY Bambu Lab, 1.000 mm/s² è un’accelerazione piuttosto conservativa.
Ma il secondo nozzle viene progettato principalmente per:
- materiale di supporto;
- interfacce;
- geometrie secondarie.
Di conseguenza potrebbe depositare una frazione relativamente piccola del volume totale.
La macchina può continuare a utilizzare il direct drive più dinamico per gran parte dell’oggetto.
Il compromesso funziona solo se i due estrusori non devono fare lo stesso lavoro
Se entrambi i nozzle dovessero produrre il 50% della parte ad altissima velocità, rendere uno dei due sostanzialmente più lento potrebbe limitare il throughput.
Se invece il secondo deposita soltanto support interface, il problema cambia.
Immaginiamo una stampa nella quale:
- 95% del materiale viene prodotto dal nozzle principale;
- 5% dal secondario.
Ridurre la velocità di quel 5% incide relativamente poco sul tempo totale.
In cambio il sistema ottiene una testa più compatta e leggera.
È quindi una vera ottimizzazione application-specific, non una configurazione universalmente migliore del doppio direct drive.
È anche diverso dalla H2D
La Bambu Lab H2D utilizza un’architettura dual-nozzle più orientata a prestazioni elevate e applicazioni engineering.
La X2D rappresenta invece una soluzione più economica e compatta, nella quale l’estrusore secondario remoto permette di evitare una testa dual-direct-drive più pesante.
Le due macchine dimostrano quindi che persino all’interno dello stesso produttore non esiste necessariamente un’unica architettura ottimale.
A seconda del target si possono privilegiare:
- prestazioni;
- costo;
- compattezza;
- peso;
- compatibilità materiali.
Il remote extruder richiede più forza
Bambu Lab utilizza sull’estrusore ausiliario un motore stepper progettato per fornire una forza di spinta superiore.
La ragione è l’attrito introdotto dal lungo percorso nel PTFE.
La forza che arriva al nozzle non dipende più soltanto dalla resistenza dell’hotend.
Deve superare anche:
- contatto filamento-tubo;
- curvature;
- raccordi;
- eventuali variazioni del diametro del filament.
Più il percorso è lungo e tortuoso, maggiore può essere la perdita meccanica.
Il progetto deve quindi scambiare:
massa sul toolhead
con
maggiore complessità nella trasmissione del filamento.
Pressure advance diventa più difficile
Bambu Lab evidenzia anche un valore K maggiore per il canale ausiliario.
Questo parametro è legato alla compensazione della pressione nell’hotend e nel percorso del filament.
Quando il toolhead accelera in una linea, il flusso deve salire rapidamente.
Quando rallenta davanti a uno spigolo, deve diminuire prima che il materiale si accumuli.
Con un lungo Bowden la risposta presenta più ritardo ed elasticità.
Il firmware deve quindi anticipare maggiormente i comandi.
Non basta dire al motore:
“estrudi esattamente questa quantità adesso”.
Bisogna modellare il ritardo dell’intero sistema.
È un problema di sistema dinamico
Possiamo pensare al filamento e all’hotend come a una sorta di molla fluidodinamica.
Il motore aumenta pressione.
Il materiale si comprime leggermente.
La pressione si propaga.
Il melt flow cambia.
Il ritardo non è costante in ogni condizione perché dipende anche da:
- materiale;
- temperatura;
- velocità;
- viscosità;
- nozzle.
Per questo i moderni algoritmi di flow dynamics diventano sempre più importanti man mano che aumentano velocità e lunghezza del percorso di alimentazione.
Il direct drive rimane migliore quando servono transienti molto rapidi
Il principale nozzle può permettersi:
- accelerazioni superiori;
- sharp corners più puliti;
- retractions più efficaci;
- maggiore risposta dinamica.
Questo non significa che il sistema Bowden secondario produca necessariamente bassa qualità.
Significa che possiede una finestra dinamica più limitata.
In una funzione di supporto può essere perfettamente adeguato.
La progettazione intelligente consiste quindi nel non assegnargli lavori nei quali il suo limite diventa dominante.
Due hotend eliminano buona parte dello spreco tipico dell’AMS
Un’altra conseguenza importante è il rapporto con i sistemi single-nozzle multi-material.
Nei sistemi AMS classici più filamenti convergono verso un unico nozzle.
Per passare da materiale A a B bisogna:
- ritrarre A;
- caricare B;
- spurgare il materiale residuo;
- stabilizzare la nuova estrusione.
Questo genera:
- purge;
- poop;
- prime tower;
- tempo perso.
Con due nozzle separati, materiale principale e supporto possono rimanere caricati contemporaneamente.
Il cambio non richiede necessariamente eliminare completamente il materiale precedente dalla stessa melt zone.
Due nozzle non significano però zero spreco in ogni scenario
Possono comunque essere necessari:
- prime structures;
- purge iniziale;
- piccoli cicli di stabilizzazione.
Inoltre se ogni nozzle deve cambiare a sua volta tra numerosi colori tramite AMS, parte del problema ritorna.
La dual extrusion riduce soprattutto i cambi tra i due materiali assegnati stabilmente ai nozzle.
Non elimina magicamente ogni purge possibile.
È particolarmente interessante per i supporti solubili o dedicati
Una delle applicazioni più logiche è utilizzare:
- materiale strutturale sul direct drive;
- support interface sul secondo nozzle.
Questo permette di riservare il materiale speciale soltanto agli strati di contatto invece di realizzare l’intero supporto con materiale costoso.
Per esempio:
PLA parte + support material interfaccia
oppure combinazioni compatibili nelle quali due polimeri presentano bassa adesione reciproca.
L’obiettivo è ottenere supporti che si separino facilmente mantenendo superficie inferiore più pulita.
L’uso con TPU è ancora più interessante quando il pezzo richiede rigido + flessibile
Il brevetto esplicita proprio questa possibilità.
Una parte potrebbe combinare:
- struttura rigida PLA/PETG;
- zone flessibili TPU/TPE.
Esempi:
- guarnizioni integrate;
- grip;
- piedini;
- bumper;
- cerniere deformabili;
- elementi morbidi di contatto.
In un sistema a singolo nozzle il cambio ripetuto tra rigid e flexible può essere particolarmente scomodo.
Con due hotend indipendenti, ciascun materiale può mantenere il proprio percorso dedicato.
Multimateriale non significa automaticamente buona adesione chimica
Essere capaci di depositare PLA e TPU nello stesso job non garantisce che le due regioni rimangano ben unite.
L’adesione dipende da:
- chimica;
- temperatura;
- superficie;
- interlock geometrico.
Alcune coppie di materiali si legano facilmente.
Altre richiedono che il progettista crei:
- undercut;
- perforazioni;
- overlap;
- mechanical locking.
La possibilità di stampare due materiali è quindi soltanto il primo requisito.
La vera progettazione multimateriale deve considerare l’interfaccia.
Il brevetto introduce anche tubi differenti per materiali differenti
Un dettaglio meno evidente riguarda i feed tube.
Il documento prevede che i due percorsi possano avere diametri differenti.
In particolare, il tubo destinato al materiale morbido può essere più largo e può includere pattern longitudinali sulla parete interna.
L’obiettivo è ridurre il contatto e l’attrito.
È un aspetto interessante perché mostra che Bambu non tratta TPU e PLA soltanto come materiali con parametri slicer differenti.
Modifica fisicamente anche la geometria del percorso.
Più largo non significa necessariamente meno controllo
Con un materiale rigido un tubo molto aderente limita il movimento laterale e può migliorare la trasmissione.
Con un filamento morbido, invece, troppo confinamento e attrito possono creare:
- drag;
- compressione;
- buckling.
Il design deve trovare un equilibrio.
Le scanalature longitudinali possono ridurre la superficie effettiva di contatto mantenendo comunque una guida meccanica.
È un approccio simile a quello utilizzato in altri sistemi di trasporto per ridurre friction senza lasciare completamente libero l’elemento flessibile.
Ma il percorso TPU rimane comunque il più corto possibile
Il brevetto utilizza un secondo tubo anche sul canale direct drive per collegare il sistema di alimentazione superiore al gruppo locale.
Questo non trasforma però quel canale in un Bowden tradizionale.
Il punto decisivo è che la forza finale di estrusione viene generata vicino all’hotend.
Il filamento può quindi essere portato fino alla testa con un feed system esterno, ma è il motore locale a controllare l’ultimo tratto critico.
È questa distinzione che rende il direct drive adatto al TPU.
L’AMS e l’extruder svolgono ruoli differenti
Nei sistemi Bambu il materiale può essere movimentato da più gruppi lungo il percorso.
L’AMS aiuta a:
- selezionare;
- caricare;
- scaricare;
- spostare il filament.
L’extruder vicino o remoto deve invece controllare il materiale durante la stampa.
Un sistema può quindi avere feed assistito senza essere direct drive in senso stretto.
È utile separare:
filament transport
da
precision extrusion.
Il secondo nozzle deve anche essere sollevato quando non viene usato
Due nozzle sullo stesso piano creano un problema evidente: quello inattivo può urtare o strisciare contro il componente.
Il brevetto descrive quindi un meccanismo nel quale almeno uno degli hotend può cambiare posizione verticale.
Durante il funzionamento:
- nozzle attivo → posizione inferiore;
- nozzle inattivo → sollevato.
Nella macchina reale X2D Bambu utilizza un meccanismo meccanico attivato quando la testa raggiunge una determinata zona della macchina.
È una soluzione interessante perché evita di aggiungere un motore dedicato sulla testa.
Anche qui il tema centrale è togliere massa mobile
Un piccolo servo sul toolhead potrebbe rendere molto semplice il cambio verticale.
Ma aggiungerebbe:
- motore;
- cablaggio;
- driver;
- massa.
Bambu utilizza invece il movimento già disponibile della testa contro un trigger meccanico.
L’energia necessaria al cambio arriva dalla cinematica della macchina.
È la stessa filosofia che si ritrova in molti sistemi toolchanger:
spostare complessità verso elementi fissi quando possibile.
La semplificazione ha però un costo in tempo di cambio
Se per cambiare nozzle la testa deve raggiungere una posizione specifica sul telaio, ogni cambio richiede travel aggiuntivo.
Un sistema motorizzato direttamente sulla testa potrebbe eseguire il passaggio localmente e più rapidamente.
Ancora una volta compare il compromesso:
peso inferiore ↔ cambio meno immediato.
Per una stampante destinata soprattutto a supporti, il numero di cambi può essere relativamente contenuto.
In una geometria che alterna materiale a ogni layer, il costo temporale diventa invece più evidente.
Il nozzle ausiliario riduce leggermente anche il volume utile
Bambu indica per X2D:
- volume nominale principale: 256 × 256 × 260 mm;
- nozzle ausiliario: circa 235,5 × 256 × 256 mm;
- entrambi i nozzle: circa 235,5 × 256 × 256 mm.
Quando viene attivato il sistema secondario, il meccanismo abbassa il nozzle e modifica le condizioni geometriche della testa, riducendo anche di circa 4 mm l’altezza disponibile.
È un compromesso relativamente piccolo, ma mostra che una dual extrusion non è gratuita nemmeno dal punto di vista del volume.
Il vantaggio è mantenere la macchina quasi delle dimensioni della serie X tradizionale
Bambu ha dichiarato esplicitamente di aver evitato due direct-drive affiancati anche per contenere dimensioni della testa e del telaio.
Se il toolhead diventasse molto largo, il nozzle dovrebbe rimanere più lontano dai bordi interni della camera.
Per mantenere un volume utile da 256 × 256 mm bisognerebbe quindi:
- aumentare dimensioni esterne della macchina;
oppure - accettare un’area di stampa più piccola.
Il remote extruder permette di mitigare questo problema.
È particolarmente interessante per print farm dove footprint e compatibilità con scaffalature esistenti possono avere valore reale.
Una testa più leggera non significa automaticamente che tutta la macchina sia più veloce
La relazione:
massa inferiore → accelerazione potenzialmente superiore
è fisicamente corretta.
Ma la velocità reale dipende anche da:
- rigidità;
- cinghie;
- motori;
- firmware;
- hotend flow;
- cooling.
Nel caso X2D, inoltre, il nozzle Bowden rimane intenzionalmente più lento.
Quindi non sarebbe corretto affermare:
“spostando un estrusore Bambu ha raddoppiato la velocità”.
Il vantaggio è soprattutto evitare che l’intera testa venga penalizzata dalla massa di un secondo motore direct-drive.
La massa del motore pesa più durante l’accelerazione che alla velocità costante
La relazione fondamentale è:
F = m × a
Se si aggiungono 150 g alla testa e si vuole accelerare a 20.000 mm/s², cioè 20 m/s², servono idealmente circa:
0,15 × 20 = 3 N
di forza aggiuntiva soltanto per quella massa.
Durante continue inversioni XY, quel carico viene applicato ripetutamente.
Il problema non è quindi principalmente “portare il motore a 500 mm/s”.
È accelerarlo e fermarlo continuamente.
Su modelli ricchi di piccoli segmenti, questo può avere un impatto notevole.
La riduzione della massa aiuta anche vibrazioni e ringing
Quando la testa cambia direzione, il telaio riceve una forza uguale e opposta.
La struttura può quindi oscillare.
Input shaping può compensare parte delle risonanze, ma non elimina la fisica del sistema.
Una testa più leggera riduce l’energia che deve essere controllata.
Questo permette potenzialmente:
- accelerazioni più elevate;
- minore ghosting;
- minori richieste alla struttura.
È uno dei motivi per cui quasi tutti i produttori di stampanti veloci cercano continuamente di alleggerire il toolhead.
Direct drive moderno non significa necessariamente toolhead pesante come anni fa
Motori pancake, riduttori compatti e ingranaggi ottimizzati hanno ridotto molto la massa dei moderni estrusori.
Il problema torna però quando si duplicano:
- motore;
- gears;
- sensori;
- hotend.
Una singola unità può essere molto leggera.
Due unità sono comunque più pesanti di una.
Bambu ha quindi scelto di eliminare completamente uno dei motori dal carriage.
Perché non utilizzare due Bowden e alleggerire ancora di più?
In teoria sarebbe possibile montare entrambi gli estrusori sul telaio.
La testa conterrebbe soltanto i due hotend.
Sarebbe estremamente leggera.
Ma si perderebbero molti vantaggi del direct drive:
- TPU difficile;
- pressure control peggiore;
- retractions più lunghe;
- maggiore sensibilità al percorso.
La soluzione ibrida è quindi un compromesso tra:
minimum mass
e
maximum material control.
Mantiene direct drive almeno sul canale nel quale è più utile.
Perché non utilizzare invece due direct drive?
È la soluzione della H2D e di molte altre dual extrusion.
È tecnicamente più simmetrica e permette prestazioni più simili tra i due nozzle.
Ma richiede:
- più spazio;
- più peso;
- maggiore costo.
Per una macchina posizionata più in basso nella gamma potrebbe non essere il compromesso migliore.
L’X2D dimostra che Bambu ha scelto intenzionalmente di differenziare i due nozzle invece di renderli perfettamente equivalenti.
Non è quindi una “dual extruder simmetrica”
Questo è importante anche per l’utilizzatore.
Sulla carta:
2 nozzle
può sembrare sufficiente per confrontare due macchine.
In realtà esistono configurazioni molto differenti:
- due direct drive;
- IDEX;
- Bowden dual nozzle;
- toolchanger;
- hotend changer;
- hybrid direct/Bowden.
Ognuna presenta vantaggi diversi.
Nel caso X2D i due nozzle non devono essere considerati due strumenti perfettamente intercambiabili.
Uno è primary.
L’altro è auxiliary.
È una filosofia completamente diversa dall’IDEX
Un sistema Independent Dual Extruder possiede due carriage indipendenti.
Può:
- parcheggiare uno;
- stampare con l’altro;
- fare duplicate mode;
- mirror mode.
Il prezzo è una meccanica più complessa e un asse che deve ospitare due carriage.
Bambu utilizza invece una sola testa con due nozzle.
È più compatto, ma entrambi si muovono sempre insieme.
L’architettura ibrida non introduce quindi i vantaggi tipici di IDEX.
Ed è diversa anche da un vero toolchanger
In un Prusa XL, per esempio, ogni tool possiede:
- nozzle;
- hotend;
- extruder.
La macchina parcheggia l’intero tool e ne prende un altro.
Il carriage trasporta quindi soltanto l’utensile attivo.
Questo permette di usare numerosi materiali con pochissimo purge, ma moltiplica:
- extruder;
- motors;
- hotend;
- docking hardware.
L’approccio X2D usa soltanto due percorsi fissi.
È meno flessibile, ma molto più semplice e potenzialmente economico.
E non è neppure lo stesso concetto del Vortek H2C
Bambu Lab ha esplorato anche sistemi nei quali viene sostituita la parte hotend, mantenendo l’extruder sul toolhead.
Questa strategia riduce lo spreco senza duplicare interamente il drive.
Il brevetto CN122766526A affronta invece un problema differente:
come avere due hotend simultaneamente disponibili mantenendo una testa leggera.
Sono quindi due famiglie di soluzione che possono convivere nella roadmap dell’azienda.
Bambu sta evidentemente esplorando molte architetture multimateriale contemporaneamente
Nel 2025-2026 sono apparse numerose domande relative a:
- dual nozzle;
- nozzle lifting;
- hotend exchange;
- filament handling;
- TPU;
- automatic calibration.
Non bisogna però sommare automaticamente ogni brevetto per immaginare una futura “super stampante” che utilizzi tutte queste soluzioni.
Le aziende depositano spesso brevetti su:
- varianti;
- prototipi;
- concetti alternativi.
Alcuni raggiungono il mercato.
Altri no.
In questo caso abbiamo però un elemento raro: una macchina commerciale già esistente che rende molto chiaro l’utilizzo pratico della soluzione.
La pubblicazione del brevetto permette di capire meglio alcune scelte dell’X2D
Guardando soltanto la macchina, l’estrusore ausiliario remoto potrebbe sembrare semplicemente un modo per ridurre il costo.
Il brevetto mostra una logica progettuale più articolata:
- riduzione massa mobile;
- riduzione ingombro;
- separazione tra materiali rigidi e flessibili;
- controllo specifico dei due percorsi.
Questo aiuta a leggere il sistema non come un direct drive “mancante”, ma come una scelta deliberata.
Naturalmente rimane anche una soluzione potenzialmente meno costosa rispetto a due estrusori completi sul toolhead.
Le due cose non sono incompatibili.
Il risparmio hardware può contribuire alla differenza di prezzo
Un secondo direct drive richiederebbe:
- motore compatto;
- riduttore;
- struttura;
- cablaggio mobile.
Un motore fisso sul retro può avere meno vincoli di:
- massa;
- dimensione;
- packaging.
Può quindi essere più semplice utilizzare uno stepper robusto e relativamente economico.
Questo può aiutare a mantenere basso il costo della macchina.
Non sono però disponibili dal brevetto dati sufficienti per quantificare il risparmio economico.
Anche la manutenzione cambia
Un estrusore remoto montato sul case può essere più facilmente accessibile.
Il brevetto descrive infatti il primo gruppo come elemento installabile in modo removibile sull’housing.
Questo può facilitare:
- pulizia;
- sostituzione;
- manutenzione.
Dall’altra parte il sistema aggiunge:
- tubi;
- raccordi;
- percorso filament più lungo.
Ogni elemento aggiuntivo può diventare un potenziale punto di attrito o inceppamento.
È il classico scambio tra semplicità del toolhead e complessità del percorso.
Il brevetto considera anche la dissipazione termica del motore remoto
Il documento descrive una configurazione nella quale il motore può trasferire calore verso il case metallico attraverso un elemento dissipante.
È un vantaggio pratico dell’estrusore fisso.
Su un toolhead, il motore deve rimanere compatto e il calore viene portato in giro con il carriage.
Sul telaio è molto più semplice utilizzare la struttura stessa come dissipatore.
Sono piccoli dettagli, ma mostrano come spostare un componente possa modificare più di una sola metrica.
L’architettura potrebbe essere utile anche oltre l’X2D
La rivendicazione brevettuale non è limitata necessariamente alla specifica macchina oggi in vendita.
Il documento indica che il concetto può essere applicato a differenti cinematismi, inclusi:
- CoreXY;
- gantry;
- cantilever.
L’idea fondamentale è separare almeno un extruder dalla testa mobile mantenendone un altro localmente.
Bambu potrebbe quindi riutilizzare la stessa filosofia in altre piattaforme.
Non significa che abbia già annunciato tali prodotti.
È semplicemente una possibilità coperta dalla struttura generale della domanda.
Interessante anche il rapporto con i sistemi AMS per TPU
Uno dei problemi storici dei feeder automatici è la gestione dei filamenti molto flessibili.
Ruote, buffer, lunghi tubi e multiplexer sono molto più facili da progettare per PLA o PETG.
Bambu ha progressivamente introdotto materiali TPU specifici e sistemi di feed compatibili con alcune elasticità, ma il TPU molto morbido rimane una sfida.
L’architettura ibrida permette almeno di evitare che il tratto finale, più critico per precisione del flusso, dipenda da un estrusore remoto.
Questo non significa che qualsiasi TPU possa attraversare automaticamente qualsiasi AMS.
La durezza Shore e la specifica compatibilità rimangono importanti.
“TPU” non è infatti un singolo materiale
Un TPU 95A è molto differente da un 70A.
Più diminuisce la durezza:
- più il filamento si comprime;
- più aumenta il rischio di buckling;
- più diventano problematici feeding automatico e retraction.
Una macchina dichiarata compatibile con TPU non è quindi automaticamente compatibile con ogni elastomero esistente.
Il brevetto parla genericamente di materiali morbidi come TPU/TPE, ma l’implementazione reale deve sempre essere valutata sul materiale specifico.
Anche la temperatura dei due hotend può diventare un limite multimateriale
Per combinare due materiali non basta che possano essere fisicamente alimentati.
Entrambi devono rientrare nella finestra termica della macchina.
Inoltre:
- chamber temperature;
- bed;
- cooling;
devono essere compatibili contemporaneamente.
Stampare PLA con TPU può essere relativamente semplice.
Combinare un polimero ad alta temperatura con un materiale che si degrada o ammorbidisce molto prima può essere impossibile nello stesso ambiente.
La dual extrusion non cancella quindi le incompatibilità termiche tra materiali.
Il principale beneficio resta probabilmente support material + structural material
È qui che il sistema appare particolarmente razionale.
Il nozzle principale lavora la maggior parte del tempo e beneficia del direct drive.
Il nozzle secondario deposita quantità inferiori di materiale di supporto e può accettare una dinamica più conservativa.
Il risultato:
- meno purge;
- testa relativamente leggera;
- due materiali simultaneamente caricati;
- costo inferiore rispetto a un doppio direct drive più sofisticato.
Dal punto di vista dell’ingegnerizzazione di prodotto è una soluzione molto pragmatica.
Il brevetto dimostra anche che “Bowden contro direct drive” è una falsa dicotomia
Per anni la community ha discusso su quale architettura fosse migliore.
La risposta dipende dall’obiettivo.
Bowden:
- massa mobile inferiore;
- risposta del filament meno immediata.
Direct drive:
- controllo migliore;
- maggiore massa sulla testa.
Bambu utilizza entrambi e assegna a ciascuno il lavoro nel quale il suo svantaggio pesa meno.
È un principio ingegneristico molto generale:
non ottimizzare ogni sottosistema con la stessa metrica.
Il secondo estrusore non deve essere perfetto, deve essere sufficientemente buono per il proprio ruolo
Questo è forse il motivo per cui l’architettura ha senso commercialmente.
Se il nozzle ausiliario venisse giudicato soltanto sulla velocità massima, perderebbe contro un direct drive.
Ma la metrica corretta può essere:
quanto bene stampa le interfacce di supporto senza appesantire tutto il resto della macchina?
Sotto questa prospettiva il compromesso cambia completamente.
È lo stesso principio con cui molte macchine industriali utilizzano assi secondari più lenti quando non partecipano continuamente al ciclo principale.
La domanda di brevetto è quindi meno futuristica e più concreta di quanto sembri
La pubblicazione di settembre potrebbe essere letta come un indizio su una nuova Bambu Lab dual-material.
In realtà rappresenta qualcosa di ancora più utile: permette di vedere l’ingegneria dietro una soluzione già arrivata sul mercato.
Il brevetto mostra che la scelta di separare i due estrusori non deriva soltanto dalla necessità di inserire due nozzle in poco spazio.
Fa parte di un’architettura esplicitamente progettata per:
- diminuire massa mobile;
- mantenere elevata la dinamica del nozzle principale;
- utilizzare un percorso remoto per materiali rigidi;
- conservare un percorso direct-drive per filamenti morbidi.
La X2D è già la dimostrazione pratica del concetto
Questo cambia anche il modo con cui va interpretata la domanda.
Non serve chiedersi soltanto:
“Bambu produrrà mai una macchina del genere?”
La domanda interessante diventa:
“quanto bene funziona questo compromesso nell’utilizzo quotidiano?”
Le specifiche Bambu mostrano chiaramente il trade-off:
- direct drive principale rapido e preciso;
- auxiliary extrusion più lenta;
- minore massa rispetto a due drive completi;
- volume quasi invariato;
- dual-material senza condividere la stessa melt zone.
È quindi possibile valutare l’idea non soltanto attraverso disegni brevettuali, ma su un’implementazione reale.
La soluzione potrebbe diventare un nuovo segmento tra AMS e dual-direct-drive
Da una parte esistono stampanti single-nozzle con sistemi automatici di cambio filamento:
- economiche;
- semplici;
- ma con purge elevato.
Dall’altra esistono sistemi:
- IDEX;
- toolchanger;
- dual direct drive;
più performanti ma meccanicamente e economicamente più complessi.
L’architettura Bambu occupa una posizione intermedia:
due nozzle, ma un solo extruder mobile.
Questo potrebbe risultare particolarmente interessante su stampanti consumer e prosumer nelle quali:
- costo;
- footprint;
- velocità;
- multimateriale;
devono essere bilanciati insieme.
Non sostituirà necessariamente le architetture più sofisticate
Per utilizzi in cui entrambi i materiali devono essere depositati ad alta velocità e con identica precisione, due direct-drive completi possono rimanere preferibili.
Per cinque o più materiali, un toolchanger può essere superiore.
Per duplication e mirror printing, IDEX offre funzioni che l’X2D non possiede.
Non esiste quindi una soluzione universalmente migliore.
Il brevetto aggiunge piuttosto una nuova combinazione al repertorio dei progettisti FFF.
Ed è proprio la sua semplicità a renderla interessante
Bambu Lab non ha inventato né il Bowden né il direct drive.
Ha preso due tecnologie note e le ha utilizzate contemporaneamente per eliminare una simmetria che non era realmente necessaria.
Invece di chiedere:
“come possiamo mettere due direct-drive completi sulla testa senza farla diventare troppo pesante?”
la domanda diventa:
“perché i due nozzle devono avere lo stesso estrusore?”
La risposta è che non devono.
Un nozzle può privilegiare:
velocità, qualità e materiali flessibili.
L’altro:
leggerezza della testa e funzione ausiliaria.
È un esempio interessante di come l’evoluzione della stampa FFF non richieda necessariamente una nuova tecnologia di estrusione. A volte basta ridefinire il modo nel quale tecnologie già conosciute vengono distribuite all’interno della macchina.
La domanda CN122766526A formalizza precisamente questa idea. E, diversamente da molti brevetti che rimangono soltanto diagrammi, in questo caso possiamo già vedere il risultato in una macchina commerciale.
Il vero test non sarà quindi aspettare un ipotetico futuro prodotto Bambu Lab, ma osservare se l’architettura dell’X2D riuscirà a dimostrare nel tempo che un dual-nozzle asimmetrico può offrire abbastanza dei vantaggi di una doppia estrusione senza pagare interamente il prezzo, il peso e la complessità di due direct-drive completi.
Se il compromesso funzionerà, potrebbe essere una soluzione destinata a comparire più spesso nelle stampanti FFF di fascia consumer e prosumer.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).