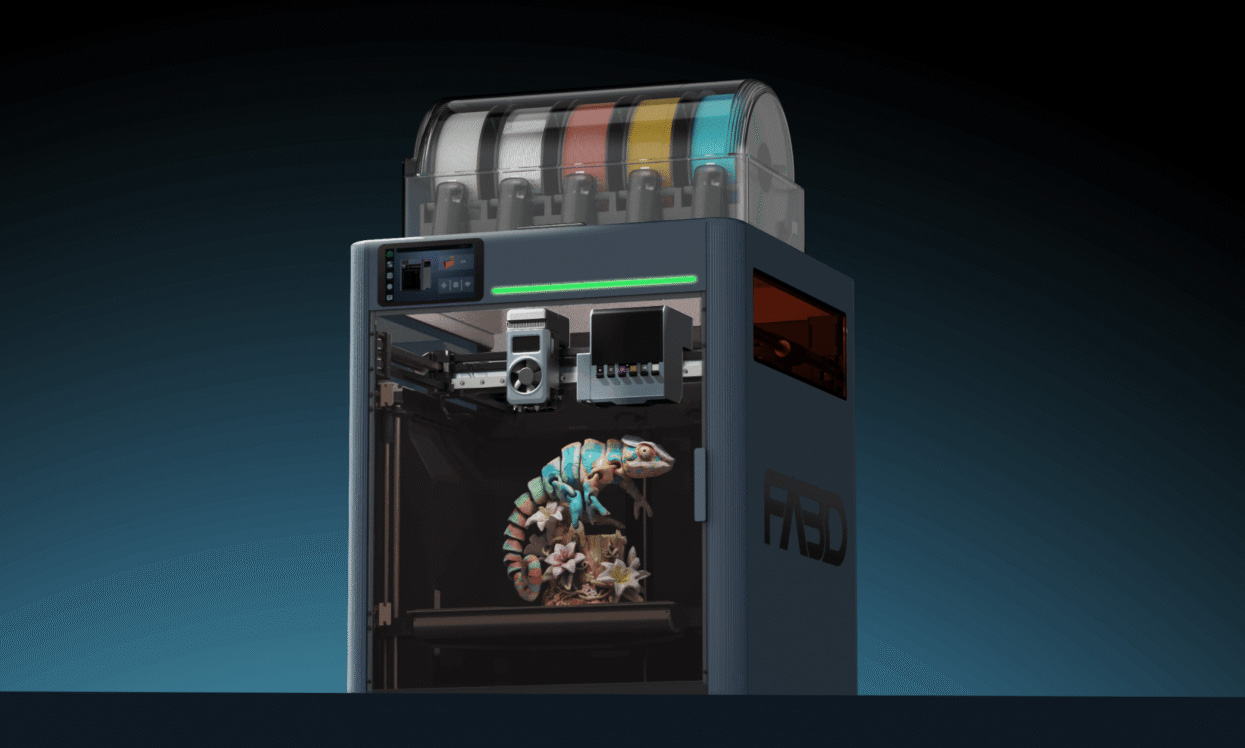
FA3D DIO X combina stampa FDM e inchiostro UV per produrre modelli 3D direttamente a colori
Una piattaforma desktop ibrida utilizza il filamento per costruire la parte e una seconda testa inkjet UV per applicare il colore sulla superficie
FA3D ha presentato DIO X, una nuova piattaforma desktop che cerca di risolvere uno dei limiti più evidenti della stampa 3D FDM: produrre oggetti realmente colorati senza dipendere da numerosi filamenti, frequenti cambi materiale e grandi quantità di spurgo. La macchina combina infatti due processi differenti. Una testa FDM costruisce la struttura del componente utilizzando normale filamento termoplastico, mentre una testa inkjet deposita inchiostro UV sulla superficie esterna. Il risultato è un’architettura ibrida nella quale le proprietà meccaniche vengono principalmente dal materiale FDM e l’aspetto cromatico dall’inchiostro fotopolimerizzabile. È una distinzione importante perché DIO X non deve essere considerata semplicemente una stampante FDM con più colori e neppure una tradizionale stampante 3D full-color a fotopolimero. Cerca invece di occupare uno spazio intermedio, utilizzando un processo economico e relativamente robusto per creare il volume dell’oggetto e riservando il materiale UV, più costoso, soltanto alla parte visibile.
Il colore viene separato dalla funzione strutturale
Nel normale FDM multicolore, ogni colore è anche materiale strutturale. Se una parte deve avere rosso, blu, bianco e nero, la macchina deve quindi disporre dei rispettivi filamenti e portarli fisicamente al nozzle. Nei sistemi con un unico hotend questo comporta cicli ripetuti di caricamento, scaricamento e spurgo. Una grande quantità di polimero può finire in purge tower o materiale di scarto pur non diventando parte dell’oggetto.
DIO X utilizza una logica differente:
filamento → geometria e resistenza
inchiostro UV → colore superficiale
Il corpo del modello può quindi essere costruito con un materiale relativamente uniforme, mentre la seconda tecnologia si occupa di riprodurre texture e colori.
Dal punto di vista concettuale è molto più vicino al processo utilizzato per colorare un oggetto dopo la produzione che alla tradizionale stampa FDM multimateriale, con la differenza fondamentale che colorazione e costruzione vengono integrate nello stesso workflow digitale.
Un sottile strato superficiale crea l’interfaccia tra plastica e inchiostro
Uno dei problemi principali della stampa UV direttamente su un termoplastico è l’adesione. PLA, PETG, ABS, PC e poliammidi possiedono superfici e chimiche differenti e un inchiostro progettato per aderire perfettamente a un materiale può comportarsi molto peggio su un altro.
FA3D utilizza quindi uno strato esterno specifico che funge da carrier layer tra il corpo FDM e l’inchiostro UV.
Lo strato deve contemporaneamente:
- aderire al materiale sottostante;
- accettare correttamente le gocce di inchiostro;
- permettere la polimerizzazione UV;
- mantenere sufficientemente stabile il colore.
È probabilmente uno degli elementi tecnicamente più importanti dell’intero sistema.
Una macchina potrebbe infatti possedere una testa inkjet estremamente precisa ma produrre risultati scadenti se il fluido:
- non bagna uniformemente la superficie;
- forma gocce;
- si ritira;
- si stacca dopo la cura.
Il colore superficiale riduce drasticamente la quantità di materiale UV necessaria
Nelle tecnologie full-color basate integralmente su fotopolimeri jetting, una parte significativa del volume viene costruita utilizzando materiali depositati dalla testa inkjet.
Nella soluzione FA3D il volume interno rimane invece normale termoplastico estruso.
Se un oggetto pesa 300 grammi, quasi tutta quella massa può essere costituita da filamento relativamente economico. L’inchiostro UV serve soltanto per una pellicola esterna molto più sottile.
È questa la base tecnica del claim relativo a una forte riduzione del costo del materiale.
FA3D parla di costi inferiori fino all’80% rispetto a sistemi 3D UV convenzionali e di tempi ridotti fino al 50%.
Sono però valori dichiarati dal produttore e, almeno nella documentazione pre-lancio, non sono accompagnati da un benchmark completo che specifichi:
- macchina utilizzata per il confronto;
- dimensioni del modello;
- qualità impostata;
- prezzo dell’inchiostro;
- costo del filamento;
- post-processing.
Devono quindi essere letti come obiettivi prestazionali della piattaforma e non come un rapporto economico valido per qualsiasi stampa.
Anche il termine “full color” richiede una spiegazione
Una normale stampante FDM con quattro filamenti può creare quattro colori discreti.
Può naturalmente usare filamenti di molti colori differenti, ma durante uno stesso lavoro la palette rimane generalmente limitata alle bobine installate.
Un sistema inkjet lavora invece miscelando otticamente quantità differenti di inchiostri base attraverso migliaia o milioni di piccole gocce.
Questo permette teoricamente:
- gradienti;
- fotografie;
- texture;
- sfumature;
- loghi complessi;
- tonalità non disponibili come filamento.
Da questo punto di vista DIO X può avvicinarsi molto più alla logica della stampa grafica.
Ma il colore è principalmente superficiale.
Se il modello viene tagliato, fresato o abraso profondamente, riemergerà il materiale FDM sottostante.
È una differenza fondamentale rispetto a sistemi nei quali il colore viene costruito volumetricamente insieme alla parte.
Il sistema UV utilizza sei canali di inchiostro
FA3D dichiara un sistema inkjet a sei canali con risoluzione fino a 1.440 dpi.
Il numero dei canali permette di gestire più fluidi contemporaneamente e ampliare le possibilità cromatiche o funzionali.
È però importante non assumere senza documentazione definitiva quale sia esattamente la configurazione commerciale dei sei canali. Nei sistemi UV possono essere utilizzate combinazioni basate su:
- CMYK;
- bianco;
- clear/varnish;
- colori aggiuntivi.
La configurazione finale può inoltre dipendere dal bundle o dall’evoluzione del prodotto prima della produzione di serie.
1.440 dpi non significa precisione 3D di 17 micrometri
La sigla dpi appartiene al mondo della stampa bidimensionale.
1.440 dots per inch corrispondono teoricamente a un pitch nominale estremamente piccolo tra punti digitali.
Ma questo numero descrive la griglia di deposizione dell’inchiostro, non:
- layer height FDM;
- accuratezza XY del modello;
- dimensione minima di una feature meccanica.
La goccia, inoltre, dopo aver raggiunto la superficie si espande.
Il diametro finale dipende da:
- volume;
- viscosità;
- tensione superficiale;
- bagnabilità;
- carrier layer.
La risoluzione percepita del colore sarà quindi il risultato di tutta la catena, non semplicemente del numero riportato sulla testa inkjet.
Geometria e grafica hanno due risoluzioni completamente differenti
È perfettamente possibile avere una fotografia cromaticamente molto dettagliata depositata su una superficie FDM che mostra comunque layer da 0,2 mm.
Il colore non cancella la geometria sottostante.
Questo è uno dei punti cruciali nel valutare l’affermazione secondo cui DIO X potrebbe eliminare gran parte del lavoro di levigatura e verniciatura.
Può certamente ridurre o eliminare la verniciatura manuale.
La capacità di eliminare anche la levigatura dipende invece dalla qualità FDM richiesta.
Se l’oggetto deve apparire perfettamente liscio, le layer line continuano a esistere.
L’inchiostro può colorarle.
Non può renderle geometricamente inesistenti.
Una miniatura può quindi uscire colorata ma non necessariamente con una superficie equivalente a una miniatura in resina
Per alcuni utilizzi questa differenza è irrilevante.
Un modello architettonico osservato da una certa distanza può beneficiare enormemente del colore automatico anche mantenendo una texture FDM molto leggera.
Per:
- miniature da esposizione;
- figurine;
- character molto piccoli;
la qualità geometrica della base rimane invece critica.
Il risultato dipenderà quindi anche da nozzle diameter e layer height utilizzati dal modulo FDM.
La vera innovazione è integrare texture 2D e slicing 3D nello stesso software
Una normale slicer riceve principalmente una mesh geometrica e produce:
- perimetri;
- infill;
- supporti;
- toolpath.
Una stampante full-color deve gestire anche un secondo dataset:
la texture cromatica.
Il software deve sapere:
- quale superficie sarà visibile;
- quale colore deve ricevere;
- dove deve cadere ciascuna goccia;
- in quale momento del processo applicarla.
È quindi necessario allineare perfettamente due sistemi di coordinate:
FDM geometry coordinate system
e
UV image coordinate system.
Un errore relativamente piccolo può produrre una texture spostata rispetto al modello.
Su un personaggio, per esempio, potrebbe significare occhi o lineamenti leggermente fuori posizione.
Le telecamere servono proprio a controllare questa registrazione
DIO X utilizza un sistema di visione per monitorare la posizione e aiutare l’allineamento della deposizione cromatica.
È particolarmente importante perché i due tool non occupano fisicamente lo stesso punto della macchina.
Ogni testa possiede un proprio offset.
Inoltre il componente reale può presentare piccole differenze rispetto alla geometria teorica a causa di:
- shrinkage;
- extrusion width;
- temperature;
- tolleranze meccaniche.
Il sistema di visione può quindi contribuire a ridurre la distanza tra coordinate nominali e superficie reale.
Il problema diventa più difficile sulle superfici tridimensionali
Una stampante UV flatbed lavora su una superficie relativamente semplice.
Un oggetto FDM possiede:
- pareti verticali;
- inclinazioni;
- superfici curve;
- sottosquadri.
Una testa inkjet proietta le gocce lungo una direzione.
Non può necessariamente raggiungere ogni superficie con la stessa facilità.
Questo rende molto importante il modo con cui FA3D sincronizza la deposizione cromatica con la costruzione FDM.
Colorare progressivamente gli strati durante la crescita può permettere di raggiungere regioni che sarebbero difficili da decorare dopo la conclusione della stampa.
È uno dei potenziali vantaggi dell’integrazione nello stesso sistema.
Ma gli undercut rimangono un problema fisico
Se una superficie è completamente nascosta rispetto alla direzione di jetting, nessun algoritmo può far curvare una goccia attorno all’ostacolo.
Il software deve quindi utilizzare:
- orientamento;
- sequenza di deposizione;
- eventuale accesso prima che la geometria superiore venga costruita.
Sarà importante vedere sui modelli reali quanto uniformemente il sistema riesca a colorare:
- concavità;
- superfici inferiori;
- cavità profonde.
È uno dei punti sui quali una dimostrazione indipendente sarà molto più informativa di una semplice specifica DPI.
Il DIO X utilizza due portautensili indipendenti
La piattaforma è stata progettata attorno a una struttura modulare nella quale differenti tool possono essere installati sui carriage.
La configurazione FDM utilizza più nozzle, mentre altre configurazioni possono introdurre:
- testa UV;
- laser;
- sistema di taglio;
- penna/drawing tool.
L’obiettivo è trasformare la macchina da semplice stampante 3D a piccola piattaforma digital fabrication.
È una tendenza sempre più visibile nel desktop manufacturing.
Una cinematica relativamente precisa rappresenta un investimento importante; utilizzarla soltanto per estrudere plastica può sembrare limitante quando lo stesso sistema di movimento può teoricamente supportare altri utensili.
Modularità non significa che ogni processo possa essere utilizzato simultaneamente
Una configurazione laser richiede:
- protezioni;
- piano adeguato;
- aspirazione;
- gestione fumi.
Un cutter richiede:
- superficie sacrificabile;
- forza controllata.
La stampa UV richiede:
- ink station;
- gestione fluidi;
- UV curing.
È quindi più corretto considerare DIO X una piattaforma riconfigurabile piuttosto che una macchina che esegue contemporaneamente qualsiasi processo immaginabile.
Ogni funzione possiede proprie esigenze hardware e di sicurezza.
Il sistema FDM dichiara velocità fino a 800 mm/s
Come accade ormai frequentemente nel settore desktop, il numero rappresenta la velocità massima cinematica dichiarata e non il ritmo al quale qualsiasi parte verrà stampata.
Il throughput reale dipende da:
- accelerazione;
- portata volumetrica dell’hotend;
- materiale;
- geometria;
- cooling.
Se il nozzle non riesce a fondere abbastanza materiale, aumentare la velocità lineare non aumenta automaticamente la produzione.
Una parete lunga può eventualmente avvicinarsi al massimo.
Una miniatura composta da piccoli segmenti potrebbe non raggiungerlo mai.
La portata volumetrica sarebbe quindi una specifica altrettanto importante
Se una macchina si muove a 800 mm/s con:
- layer 0,2 mm;
- extrusion width 0,45 mm;
la richiesta teorica è:
800 × 0,2 × 0,45 = 72 mm³/s
un valore molto elevato per un comune hotend desktop.
Questo semplice calcolo mostra perché la velocità massima non deve essere confusa con una normale velocità di estrusione utilizzabile in ogni condizione.
Il limite reale può essere il melt flow.
Gli hotend arrivano fino a 350 °C
Questa temperatura amplia potenzialmente il portafoglio rispetto a PLA e PETG.
FA3D cita anche materiali engineering come:
- PC;
- PPA.
La camera può raggiungere circa 65 °C.
Sono specifiche interessanti per una desktop printer, ma anche qui bisogna separare:
possibilità di estrudere il materiale
da
ottenere proprietà ottimali su qualsiasi geometria.
65 °C di camera non trasformano la macchina in un sistema industriale high-temperature
Alcune poliammidi ad alte prestazioni e materiali rinforzati beneficiano di chamber temperature significativamente superiori per:
- ridurre gradienti termici;
- limitare warping;
- migliorare interlayer bonding.
Una camera da 65 °C può rappresentare un grande miglioramento rispetto a una macchina aperta.
Non rende però automaticamente semplice stampare grandi componenti in qualsiasi PPA.
Materiale specifico, geometria e conditioning rimangono fondamentali.
E la compatibilità FDM non implica automaticamente compatibilità full-color
È un punto particolarmente importante.
Una macchina potrebbe essere perfettamente capace di stampare policarbonato a 300 °C.
Questo non significa che:
- carrier layer;
- inchiostro UV;
abbiano la stessa resistenza termica del PC.
Se il colore è destinato a una parte engineering che lavora a temperature elevate, la superficie potrebbe diventare l’elemento limitante.
DIO X deve quindi avere almeno due tabelle di compatibilità concettualmente distinte:
materiali stampabili in FDM
e
materiali utilizzabili nel workflow FDM + UV.
Non necessariamente coincidono.
Lo stesso vale per la resistenza chimica
Un corpo in PC o PPA può tollerare agenti che danneggiano il coating UV.
Per modelli:
- estetici;
- architettonici;
- merchandising;
questo può essere irrilevante.
Per una parte funzionale diventa invece importante.
Il colore superficiale deve essere trattato come un coating con proprie proprietà:
- hardness;
- adhesion;
- UV stability;
- scratch resistance;
- chemical resistance.
Non eredita automaticamente le proprietà del termoplastico sottostante.
Il colore UV può però offrire una resistenza superiore alle normali vernici ad acqua utilizzate manualmente
La polimerizzazione UV crea rapidamente un film reticolato.
Le formulazioni possono fornire:
- buona adesione;
- elevata brillantezza;
- resistenza all’abrasione.
Ma il risultato dipende fortemente dalla chimica specifica.
Senza una scheda tecnica completa dell’inchiostro non è corretto attribuire valori precisi di:
- durezza;
- outdoor life;
- scratch resistance.
Sono aspetti che diventeranno particolarmente interessanti dopo il lancio commerciale.
Anche la luce UV può modificare il colore nel lungo periodo
Un oggetto full-color destinato a vetrine o ambienti illuminati deve mantenere nel tempo:
- pigmentazione;
- adesione;
- gloss.
La presenza di un curing UV non significa automaticamente che l’inchiostro sia infinitamente resistente ai raggi UV dopo la stampa.
Curing e weathering sono fenomeni differenti.
Per prodotti da esposizione sarebbe quindi utile conoscere test come:
- accelerated UV ageing;
- humidity;
- abrasion.
L’inkjet introduce una manutenzione completamente diversa da quella FDM
Una stampante FDM può rimanere ferma per settimane e normalmente richiede relativamente poca attenzione al nozzle.
Una testa inkjet con inchiostro UV è molto più delicata.
Se il materiale:
- secca;
- polimerizza;
- forma residui;
gli ugelli possono ostruirsi.
FA3D ha quindi previsto una procedura automatica che, dopo la stampa, tratta i residui e li aspira.
È una funzione importante perché una macchina consumer o prosumer non può richiedere una pulizia manuale complessa dopo ogni job.
La manutenzione reale sarà uno dei principali test del prodotto
Nel mondo inkjet il problema non è soltanto:
quanto bene stampa oggi?
È anche:
quanto bene stampa dopo una settimana di inutilizzo?
Bisognerà osservare:
- consumo di inchiostro durante cleaning;
- frequenza dei cicli;
- nozzle recovery;
- shelf life;
- gestione delle cartucce.
Una macchina apparentemente economica può diventare costosa se utilizza grandi quantità di fluido per mantenere pulita la testa.
Il bianco è normalmente uno dei fluidi più difficili nei sistemi UV
Molti sistemi full-color utilizzano un inchiostro bianco contenente pigmenti ad alta densità.
Questi pigmenti possono sedimentare se non mantenuti correttamente in movimento.
Per questo le stampanti UV professionali spesso utilizzano:
- ricircolo;
- agitazione;
- cleaning automatico.
Se la configurazione finale DIO X comprenderà un canale bianco, sarà importante conoscere il modo in cui il sistema gestisce questa problematica nel lungo periodo.
Non basta aggiungere una sesta cartuccia.
Il bianco è comunque fondamentale per la resa cromatica
Se si stampa colore direttamente su:
- filamento nero;
- rosso;
- blu;
il colore del substrato modifica il risultato.
Una base bianca permette invece di controllare meglio la riflessione della luce e ottenere tonalità più prevedibili.
Un’altra strategia è utilizzare sempre un carrier layer sufficientemente chiaro.
La gestione del fondo sarà quindi uno degli elementi che determinano quanto il risultato possa realmente essere definito full-color.
Una fotografia stampata sopra PLA bianco è molto più semplice che sopra carbon fiber nero
Questo esempio mostra bene la differenza tra compatibilità strutturale e compatibilità cromatica.
Il sistema FDM può eventualmente utilizzare un materiale nero rinforzato.
Ma per ottenere un colore brillante sulla superficie bisogna:
- coprirlo con uno strato opaco;
oppure - utilizzare una diversa strategia di interfaccia.
Ogni layer funzionale aggiunto aumenta:
- tempo;
- materiale;
- complessità.
Il claim di riduzione del costo dipenderà quindi anche dalla configurazione.
Il principale concorrente concettuale è il FDM multicolore automatico
Sistemi AMS e analoghi hanno reso il multicolore accessibile a un enorme numero di utenti.
Offrono diversi vantaggi:
- tecnologia semplice;
- filamento economico;
- nessun inchiostro liquido;
- colore presente nello spessore del materiale.
Ma hanno anche limiti:
- pochi colori simultanei;
- purge;
- tempi di cambio;
- impossibilità di riprodurre immagini fotografiche continue.
DIO X tenta di invertire questi compromessi.
Può teoricamente ottenere una palette cromatica molto più ampia riducendo gli spurghi, ma introduce:
- ink station;
- UV curing;
- cleaning;
- coating superficiale.
Non esiste quindi un vincitore universale
Per una parte tecnica composta semplicemente da:
- corpo nero;
- scritta bianca;
un normale dual-color FDM può essere più semplice.
Per una statuetta con:
- volto;
- abiti;
- gradienti;
- piccoli dettagli grafici;
il sistema inkjet potrebbe avere un vantaggio enorme.
La convenienza dipende dalla complessità cromatica.
Più il modello assomiglia a un’immagine continua, più il normale FDM multispool mostra i propri limiti.
Il confronto con PolyJet e material jetting è ancora più differente
Una macchina material jetting costruisce l’oggetto depositando gocce di fotopolimero.
Può controllare:
- colore;
- trasparenza;
- in alcuni casi proprietà locali.
Può quindi creare un oggetto nel quale volume e colore derivano dalla stessa tecnologia.
DIO X utilizza invece:
core termoplastico + skin colorata.
Questo può offrire:
- materiali strutturali più familiari;
- costo del volume inferiore.
Ma non permette automaticamente:
- trasparenza volumetrica controllata;
- miscelazione meccanica voxel per voxel;
- colore interno.
Sono architetture rivolte a esigenze differenti.
La parte FDM potrebbe però essere più robusta di molti modelli full-color a fotopolimero
È uno degli argomenti più interessanti della configurazione.
Molti fotopolimeri dedicati ai modelli full-color privilegiano:
- resa cromatica;
- dettaglio;
- superficie.
Non necessariamente:
- toughness;
- heat resistance;
- resistenza agli urti.
Un core in:
- PETG;
- PC;
- nylon;
può offrire proprietà meccaniche più interessanti.
Ma ancora una volta, l’interfaccia colorata potrebbe avere proprietà differenti e deve essere valutata separatamente.
DIO X non è il primo tentativo storico di colorare automaticamente una parte FDM
La combinazione tra estrusione di filamento e inkjet è stata esplorata anche in passato.
Già diversi anni fa sono apparse macchine in grado di costruire una parte FFF con filamento chiaro e applicare successivamente inchiostro sulla superficie.
La differenza più interessante della nuova soluzione FA3D sembra essere l’utilizzo di inchiostro UV e di un’architettura molto più integrata e modulare.
È quindi prudente evitare definizioni assolute come:
“prima stampante FDM full-color della storia”.
L’innovazione deve essere valutata nella specifica implementazione, non semplicemente nell’idea generale di colorare il filamento.
Una tecnologia precedente aveva mostrato anche uno dei problemi principali: il substrato
L’inchiostro tradizionale richiede una superficie capace di assorbirlo o trattenerlo.
Questo spesso obbliga a utilizzare filamenti specifici.
Un coating UV polimerizzato può teoricamente ampliare la gamma dei materiali perché non deve penetrare profondamente nel polimero.
Il carrier layer di FA3D sembra essere proprio il tentativo di rendere l’interfaccia più indipendente dal materiale strutturale sottostante.
Se funzionerà in modo affidabile su molti filament, potrebbe essere uno dei vantaggi più importanti rispetto alle precedenti soluzioni.
Il cambio rapido degli ugelli è un’altra caratteristica particolare
FA3D descrive un meccanismo di commutazione molto rapido nel quale il nozzle viene portato contro un elemento fisso e ruotato nella posizione prevista.
Il cambio viene dichiarato nell’ordine di un secondo.
Una piccola protezione metallica dovrebbe impedire che il materiale residuo del nozzle inattivo cada sulla parte.
È una soluzione interessante per ridurre il tempo morto nei lavori multimateriale.
Bisogna però distinguere:
cambio meccanico del nozzle
da
cambio effettivo del materiale.
Se lo stesso hotend deve prima caricare un nuovo filamento, il tempo complessivo sarà superiore.
Con nozzle indipendenti il vantaggio cresce
Se più nozzle restano caricati con materiali differenti, la macchina può passare da uno all’altro senza effettuare ogni volta un purge completo.
È la stessa logica che rende interessanti:
- IDEX;
- toolchanger;
- multi-nozzle.
Il prezzo da pagare è una maggiore complessità di calibrazione.
Due nozzle devono avere:
- offset XY noto;
- quota Z coerente;
- temperatura controllata.
Più aumentano gli utensili, più la registrazione diventa importante.
Nella DIO X questa calibrazione è ancora più critica perché coinvolge anche il colore
Una piccola differenza tra due nozzle FDM può creare una giunzione imperfetta.
Una piccola differenza tra FDM e inkjet può spostare visibilmente la texture.
La macchina deve quindi calibrare non soltanto:
tool A rispetto a tool B
ma:
geometria FDM rispetto all’immagine UV.
È un problema molto simile alla registrazione tra colori in una stampante grafica industriale.
Il sistema conveyor apre una seconda linea applicativa: la produzione automatizzata
Alcune configurazioni DIO X prevedono un piano a nastro.
Dopo la conclusione della stampa il componente può essere trasportato fuori dalla zona di lavoro e la macchina può iniziare il job successivo.
Questo permette teoricamente:
- code di produzione;
- batch di pezzi;
- funzionamento prolungato senza operatore.
È particolarmente interessante per:
- gadget;
- miniature;
- merchandising personalizzato.
È proprio in questi mercati che la combinazione tra produzione automatica e colore potrebbe diventare più importante.
La produzione seriale cambia però anche la criticità dell’inkjet
Stampare un modello colorato una volta è relativamente semplice.
Stampare:
100 pezzi identici
richiede che la macchina mantenga:
- colore;
- nozzle health;
- registration;
- dimensional consistency.
Una piccola deriva cromatica tra il primo e il centesimo pezzo può essere inaccettabile per un prodotto commerciale.
Serve quindi un livello di controllo diverso dal normale hobby FDM.
Il colore dovrebbe essere gestito attraverso profili, non soltanto attraverso valori RGB
Un file digitale può contenere un determinato colore.
L’inchiostro reale lo riproduce però in funzione di:
- pigmenti;
- substrato;
- quantità;
- curing.
Per una vera fedeltà cromatica sarebbe necessario un sistema di color management basato su:
- profili;
- calibrazione;
- caratterizzazione.
La presenza di sei canali e 1.440 dpi non garantisce automaticamente un determinato ΔE rispetto al file originale.
Sarà importante capire quanto il software FA3D integri questo tipo di gestione.
Un “rosso” non è infatti una specifica sufficiente
Nel merchandising commerciale può essere necessario riprodurre:
- logo aziendale;
- colore Pantone;
- skin tone.
Un errore percepibile può essere molto più importante che in un modello amatoriale.
Il mercato consumer può accettare una resa “bella”.
Il mercato professionale può chiedere una resa ripetibile e misurabile.
Sono livelli differenti.
La stampa UV permette anche potenzialmente effetti superficiali differenti
A seconda dei fluidi installati, una piattaforma inkjet può teoricamente gestire:
- gloss;
- matte;
- clear;
- texture.
Non tutte queste funzioni sono necessariamente disponibili nella configurazione commerciale iniziale della DIO X.
Ma l’architettura multi-canale rende tecnicamente possibile andare oltre il semplice CMYK.
Questo potrebbe creare una differenza interessante rispetto al normale FDM multicolore.
La modularità rende però il software particolarmente complesso
Un’unica piattaforma deve potenzialmente preparare:
- FDM;
- colore UV;
- laser;
- cutting.
Sono processi con logiche completamente differenti.
La qualità del software sarà quindi almeno importante quanto l’hardware.
Un sistema tecnicamente sofisticato ma con un workflow complesso rischia di diventare poco pratico per l’utente che vuole semplicemente caricare un modello e ottenere una parte colorata.
La vera promessa è il workflow “file in, modello finito out”
È questo il problema che FA3D cerca di risolvere.
Oggi un modello FDM di qualità espositiva può richiedere:
- stampa;
- rimozione supporti;
- sanding;
- primer;
- pittura;
- clear coat.
Il lavoro manuale può richiedere molto più tempo della stampa stessa.
Se DIO X riuscisse a produrre direttamente:
geometria + colore accettabile
il risparmio maggiore potrebbe essere proprio la manodopera.
Per maker professionali e piccole aziende, un’ora di lavoro umano può costare molto più di qualche grammo di inchiostro.
Non significa necessariamente eliminare tutto il post-processing
I supporti FDM esistono ancora.
Le superfici inferiori possono richiedere pulizia.
Le layer line rimangono.
Un oggetto premium potrebbe ancora essere:
- levigato;
- verniciato trasparente;
- rifinito.
La promessa più realistica è:
ridurre drasticamente la pittura manuale
piuttosto che:
eliminare universalmente qualsiasi finitura.
Per il modellismo potrebbe comunque essere un cambiamento molto significativo
Colorare manualmente:
- figure;
- edifici;
- prototipi;
- terrain;
richiede esperienza.
Un sistema automatico abbassa enormemente la barriera.
Una persona capace di creare o acquistare un modello texture-mapped potrebbe ottenere una parte a colori senza possedere competenze di aerografia.
Questo apre la tecnologia a un pubblico molto più ampio.
Anche i modelli architettonici sono un’applicazione naturale
Un plastico può contenere:
- facciate;
- finestre;
- segnali;
- tetti;
- vegetazione;
- texture.
Produrre questi elementi con filamenti separati sarebbe poco pratico.
L’inkjet può invece depositare dettagli grafici molto piccoli.
Una parete FDM può quindi contenere direttamente:
- mattoni;
- insegne;
- numerazioni;
- elementi decorativi.
Il colore diventa quasi un’estensione della geometria.
Lo stesso vale per prototipi industriali e packaging
Un prototipo può uscire dalla macchina con:
- logo;
- labeling;
- elementi UI;
- grafica.
Questo può ridurre il ricorso a:
- decal;
- sticker;
- verniciatura.
Per la validazione estetica di un nuovo prodotto è potenzialmente molto utile.
La resistenza meccanica del prototipo può arrivare dal termoplastico, mentre il colore permette di valutarne l’aspetto.
La tecnologia può persino separare il colore dalla disponibilità dei filamenti
Un designer non deve trovare esattamente:
“PLA RAL X”.
Può utilizzare un substrato standard e generare la tonalità attraverso inkjet.
Questo riduce teoricamente il numero di bobine necessarie a magazzino.
Il vantaggio aumenta enormemente se un service deve produrre molti prodotti personalizzati in colori differenti.
L’inventory fisico può diventare più semplice
Un normale workflow multicolore potrebbe richiedere:
- 20 bobine;
- 30 bobine;
- 50 bobine.
Un sistema superficiale può ridurre la necessità a:
- pochi filament strutturali;
- pochi inchiostri primari.
È la stessa logica che rende la stampa digitale così potente nella grafica.
La varietà viene generata dal software anziché dallo stock di materiale già colorato.
Ma l’inchiostro introduce una supply chain proprietaria
Il filamento FDM è ormai una commodity.
Esistono centinaia di fornitori.
Gli inchiostri UV sono molto più sensibili alla compatibilità con:
- testa;
- viscosità;
- curing;
- carrier layer.
È probabile che gli utilizzatori dipendano maggiormente dall’ecosistema FA3D per questa parte del processo.
Il costo reale del full-color dipenderà quindi in modo importante da:
- prezzo delle cartucce;
- volume;
- cleaning consumption.
Sono dati che diventeranno fondamentali al lancio.
Il prezzo della macchina racconta solo una parte del costo
Per una normale FDM:
filament cost per kg
è una metrica relativamente semplice.
Per DIO X bisognerà aggiungere:
- ink cost/ml;
- cleaning fluid;
- carrier material;
- eventuale white/varnish;
- maintenance.
Un oggetto con grande superficie rispetto al volume utilizzerà proporzionalmente più inchiostro di un blocco compatto.
Il costo non sarà quindi correlato soltanto ai grammi di parte.
Il rapporto superficie/volume diventa una nuova metrica economica
Due oggetti da 100 grammi possono richiedere quantità di inchiostro completamente differenti.
Una sfera compatta possiede una certa superficie.
Una struttura con:
- moltissime pieghe;
- dettagli;
- pareti sottili;
può avere una superficie molto maggiore.
L’economia della tecnologia full-color dipende quindi da:
volume FDM + area colorata.
È una struttura dei costi diversa rispetto al normale FFF.
Anche il supporto può creare problemi cromatici
Se una superficie colorata viene a contatto con un supporto:
- il supporto può danneggiare il carrier layer;
- la zona può richiedere pulizia;
- il colore può essere applicato in modo differente.
Orientamento e support strategy diventeranno quindi ancora più importanti.
Una geometria ottimizzata per ridurre i supporti può offrire non soltanto una superficie migliore, ma anche una resa cromatica più uniforme.
Il vero test sarà la qualità del colore sulle superfici inclinate
Una parete verticale, una superficie a 45° e un piano superiore presentano:
- orientamento diverso;
- layer stair-stepping diverso;
- comportamento ottico diverso.
Anche con lo stesso codice RGB potrebbero apparire leggermente differenti.
Il software potrebbe dover compensare localmente quantità e pattern.
È uno degli aspetti più interessanti da valutare sui primi modelli commerciali.
Un altro problema è la luce riflessa dalle layer line
Due superfici con lo stesso pigmento possono sembrare di tonalità differente se una è liscia e l’altra rugosa.
Il colore percepito dipende infatti da:
- assorbimento;
- scattering;
- gloss.
Questo significa che la fedeltà cromatica della DIO X sarà inevitabilmente collegata anche alla qualità FDM.
Non esiste una completa separazione tra struttura e colore dal punto di vista ottico.
La superficie colorata diventa quindi il risultato di tre sistemi sovrapposti
Possiamo schematizzare:
geometria FDM
↓
carrier layer
↓
inkjet UV
Un difetto nel primo livello influenza gli altri.
Una parete deformata non può essere corretta dall’inchiostro.
Un carrier irregolare altera il colore.
Un inkjet fuori registro rovina una buona geometria.
La qualità finale è moltiplicativa e non dipende da una singola specifica.
È proprio questo che rende DIO X tecnicamente più interessante di una semplice macchina multicolore
Integra due tecnologie mature che storicamente vivono in mondi differenti.
FDM richiede:
- controllo termico;
- estrusione;
- accelerazioni.
Inkjet richiede:
- fluidica;
- nozzle maintenance;
- color management;
- UV curing.
Far funzionare bene entrambe sulla stessa piattaforma è molto più difficile che semplicemente aggiungere una cartuccia di colore a una stampante 3D.
La campagna di crowdfunding sarà quindi un passaggio importante
Al momento DIO X è una piattaforma pre-lancio e non una stampante con anni di installato.
Specifiche, bundle, software e prezzi possono ancora cambiare prima della produzione.
Questo rende importante distinguere:
prototipo dimostrato
da
prodotto maturo distribuito su larga scala.
Nel settore desktop esistono molti progetti tecnicamente interessanti che incontrano difficoltà proprio nel passaggio alla produzione.
Il rischio è maggiore perché DIO X integra più sistemi complessi
Una normale stampante FDM contiene già:
- motion;
- hotend;
- elettronica;
- bed.
DIO X aggiunge:
- inkjet;
- UV;
- cleaning;
- tool management;
- vision;
- conveyor opzionale.
Ogni sottosistema aumenta le possibilità di failure e la necessità di assistenza.
Il successo commerciale dipenderà quindi non soltanto dalla qualità dei primi sample ma da:
- reliability;
- ricambi;
- software updates;
- disponibilità dell’inchiostro.
L’idea di fondo è comunque molto convincente
Il mercato desktop sta cercando da anni una soluzione economica alla stampa 3D a colori.
Il semplice FDM multicolore ha risolto una parte del problema ma non può facilmente riprodurre:
- fotografie;
- sfumature continue;
- texture complesse.
Il material jetting può farlo, ma rimane più costoso e utilizza materiali differenti dai normali termoplastici.
L’architettura DIO X prova a combinare il vantaggio economico e meccanico del FDM con la libertà cromatica dell’inkjet.
È un compromesso tecnicamente molto sensato.
La domanda non è quindi se l’idea funzioni in teoria, ma quanto bene sia stata industrializzata
I parametri da osservare saranno soprattutto:
- adesione dell’inchiostro;
- fedeltà cromatica;
- registrazione;
- uniformità su superfici 3D;
- manutenzione;
- consumo reale di inchiostro;
- affidabilità della testa UV.
Se questi elementi saranno sufficientemente robusti, la macchina potrebbe creare una nuova categoria tra:
multicolor FDM
e
full-color material jetting.
La combinazione potrebbe essere particolarmente interessante per piccoli produttori
Immaginiamo un service che realizza:
- miniature personalizzate;
- action figure;
- plastici;
- gadget aziendali.
Con un normale workflow deve:
- stampare;
- levigare;
- verniciare;
- controllare.
La manodopera diventa rapidamente il costo dominante.
Un sistema capace di produrre direttamente una parte già colorata può cambiare completamente l’economia del servizio.
Non perché il singolo millilitro di inchiostro sia necessariamente economico.
Perché elimina ore di lavoro manuale.
È questo probabilmente il vero mercato della DIO X
Non tanto sostituire una Bambu Lab o una Prusa nella normale stampa tecnica.
Non necessariamente competere frontalmente con una Mimaki industriale.
Ma offrire a:
- maker professionali;
- studi di modellazione;
- miniature business;
- architetti;
- designer;
una soluzione full-color relativamente compatta.
È uno spazio oggi ancora poco servito.
La modularità può ampliare ulteriormente il business case
Se la stessa piattaforma può realmente passare con facilità da:
- FDM;
- full-color;
- laser;
- cutting;
l’investimento può essere utilizzato per attività differenti.
Una piccola azienda potrebbe quindi non dover acquistare quattro macchine separate.
Ma questo vantaggio esiste soltanto se:
- cambio tool;
- calibrazione;
- software;
rimangono semplici.
La modularità teorica che richiede un’ora di setup a ogni conversione perde rapidamente valore.
DIO X rappresenta quindi un esperimento interessante sul futuro della stampa desktop
Negli ultimi anni l’evoluzione FDM si è concentrata soprattutto su:
- velocità;
- automatic bed leveling;
- multicolore;
- reliability.
La nuova piattaforma prova ad aggiungere una dimensione differente:
finishing integrato.
È una direzione importante perché la produzione additiva non termina quando l’oggetto acquisisce la propria geometria.
Per molti prodotti consumer l’aspetto finale è importante quanto la forma.
Integrare produzione e decorazione può quindi generare un vantaggio maggiore rispetto a guadagnare semplicemente altri 100 mm/s di velocità.
Il colore diventa un secondo processo di manifattura, non un semplice accessorio
È probabilmente il modo più corretto di interpretare DIO X.
La macchina non sta soltanto “aggiungendo colore” a una stampante FDM.
Sta concatenando automaticamente due processi:
fabbricazione della forma → fabbricazione della superficie
Questa separazione permette di ottimizzare ciascuno per ciò che sa fare meglio.
Il termoplastico fornisce:
- volume;
- resistenza;
- scelta dei materiali.
L’inkjet fornisce:
- palette;
- dettaglio grafico;
- personalizzazione.
È una forma di produzione ibrida in miniatura.
Resta da vedere quanto l’integrazione sia realmente trasparente all’utente
Se il workflow richiederà:
- complesse preparazioni delle texture;
- frequenti cleaning;
- calibrazioni manuali;
la macchina rimarrà uno strumento specialistico.
Se invece il software riuscirà a trasformare un modello texturizzato in un job quasi automaticamente, DIO X potrebbe portare il full-color a una fascia di utilizzatori molto più ampia.
È probabilmente su questo punto che si giocherà la differenza tra una dimostrazione tecnologica interessante e un vero prodotto desktop.
FA3D propone specifiche ambiziose: volume di costruzione da 300 × 300 × 300 mm, velocità FDM dichiarata fino a 800 mm/s, nozzle fino a 350 °C, camera fino a 65 °C, inkjet UV a sei canali e risoluzione nominale di 1.440 dpi. A queste caratteristiche aggiunge tool intercambiabili, gestione automatica della testa UV e possibilità di utilizzare un piano conveyor.
Ma nessuno di questi numeri, preso singolarmente, determina il successo della macchina.
Il vero risultato sarà la capacità di prendere un modello tridimensionale dotato di texture e trasformarlo, con poca supervisione, in un oggetto resistente, cromaticamente convincente e ripetibile.
Se FA3D riuscirà a farlo mantenendo realmente bassi consumi, manutenzione e costo della piattaforma, DIO X potrebbe rappresentare una delle applicazioni più interessanti della produzione ibrida nel desktop 3D printing: non cercare di far fare tutto a un unico materiale, ma utilizzare il processo più economico per costruire il corpo e quello più adatto per costruirne l’aspetto.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).