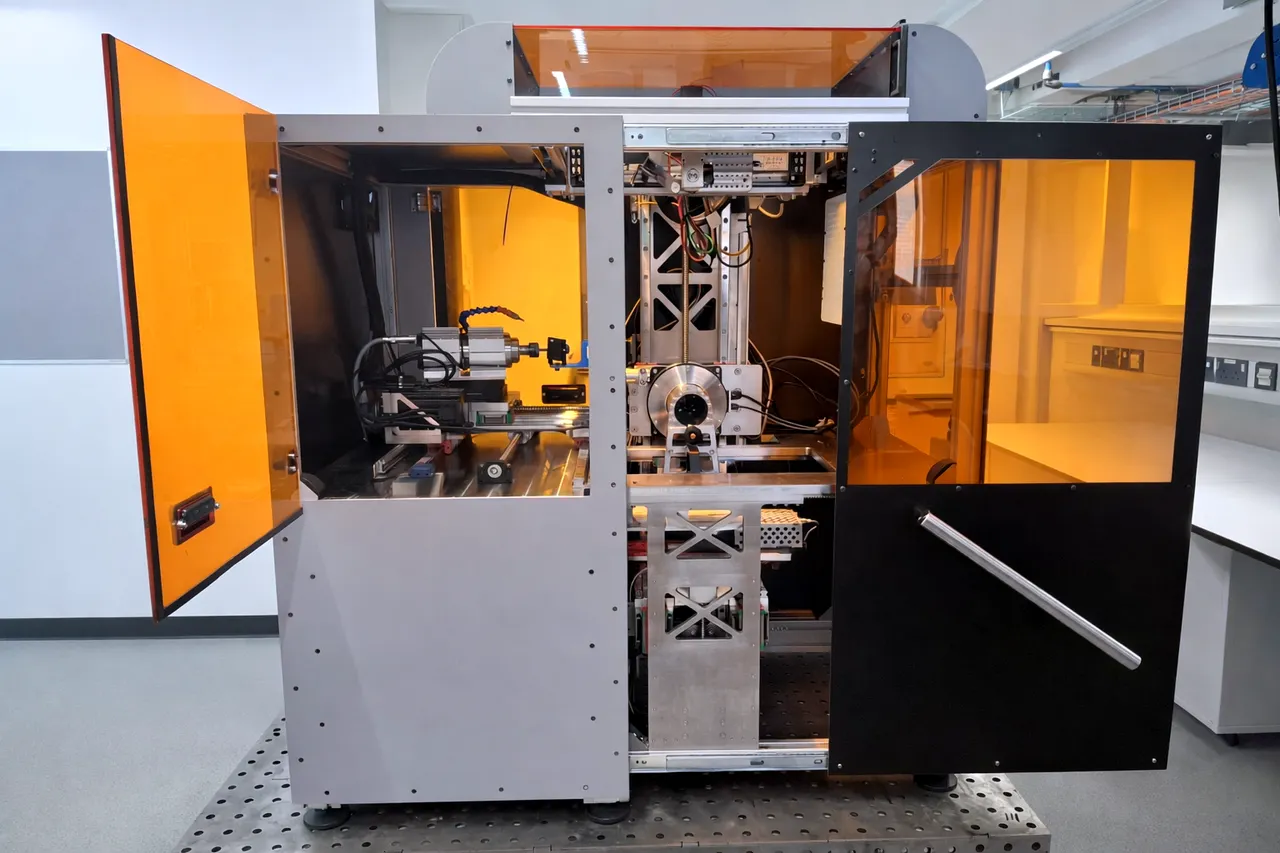
XYZO integra DLP, FDM, pellet extrusion e CNC in una piattaforma di produzione ibrida automatizzata
Una piattaforma modulare che vuole andare oltre la semplice stampa 3D
La britannica XYZO ha presentato una piattaforma di produzione ibrida progettata per combinare all’interno di un unico sistema processi di additive manufacturing, lavorazioni CNC, deposizione multimateriale, lavaggio, curing e ispezione. L’idea di fondo è affrontare uno dei problemi meno visibili dell’industrializzazione della stampa 3D: produrre il pezzo layer dopo layer rappresenta soltanto una parte dell’intera catena produttiva. Una volta terminata la stampa possono essere necessari pulizia, polimerizzazione, lavorazione meccanica, controllo dimensionale, assemblaggio e trasferimenti tra stazioni differenti. XYZO cerca quindi di automatizzare non soltanto la deposizione del materiale, ma il percorso completo che porta dal file digitale a un componente finito e misurato.
La piattaforma può essere configurata con tecnologie differenti, tra cui Digital Light Processing, FDM, estrusione da pellet, Drop-on-Demand e microlavorazione CNC a cinque assi, insieme alle operazioni di post-processing richieste dal processo. Non significa che ogni macchina XYZO debba necessariamente contenere contemporaneamente tutti questi moduli. La filosofia è modulare: l’architettura di base viene configurata in funzione dell’applicazione e può essere costruita, per esempio, intorno a DLP più CNC oppure pellet extrusion più fresatura.
È una distinzione importante rispetto alla descrizione sintetica di una “stampante 3D ibrida”. XYZO si presenta piuttosto come una micro-linea di produzione automatizzata, nella quale tecnologie differenti condividono movimentazione, riferimenti geometrici e controllo software.
Il vero obiettivo è eliminare i passaggi manuali tra una fase e l’altra
Uno dei principali limiti della produzione additiva industriale non è necessariamente la velocità della stampante. Un pezzo può uscire dalla macchina in poche ore e richiedere poi altre operazioni manuali prima di diventare utilizzabile.
Nel caso della stampa a resina, per esempio, la sequenza può comprendere rimozione dalla piattaforma, lavaggio, asciugatura, post-curing, rimozione dei supporti, controllo e talvolta lavorazione meccanica. Con l’estrusione possono essere necessari rimozione dei supporti, fresatura delle superfici, filettatura, finitura o ispezione.
Ogni trasferimento introduce almeno quattro problemi: tempo, manodopera, rischio di errore e perdita del riferimento geometrico.
Se il componente viene rimosso da una macchina, fissato su un’altra e nuovamente orientato, è necessario ricostruire il sistema di coordinate. Anche una piccola deviazione nel ri-fixturing può diventare significativa quando la fase successiva deve lavorare feature di precisione.
XYZO punta a evitare proprio questo passaggio, mantenendo la parte sullo stesso sistema di trasporto o riferimento mentre attraversa le diverse stazioni.
Il vantaggio potenziale non è quindi soltanto il risparmio del tempo necessario all’operatore, ma la possibilità di preservare più facilmente la relazione geometrica tra ciò che viene stampato e ciò che viene successivamente lavorato.
DLP e CNC: stampare rapidamente, lavorare soltanto ciò che richiede precisione
Una delle configurazioni tecnicamente più interessanti associa la stampa DLP alla microlavorazione CNC. Il componente viene inizialmente prodotto in resina fotopolimerica vicino alla geometria finale e successivamente vengono lavorate soltanto le superfici o le caratteristiche dimensionalmente critiche.
È una filosofia già conosciuta nella produzione ibrida metallica, dove Directed Energy Deposition e machining vengono spesso combinati, ma XYZO la applica anche alla microfabbricazione polimerica.
Il DLP offre una buona capacità di produrre geometrie complesse e feature molto piccole, ma la geometria effettiva non coincide necessariamente con quella nominale. Esposizione della resina, scattering della luce, assorbimento, sovrapolimerizzazione e ritiro possono produrre variazioni dimensionali. Nei canali microfluidici questi effetti diventano particolarmente importanti perché un errore di alcune decine di micrometri può rappresentare una frazione considerevole della sezione totale.
Una fresa può invece correggere localmente la geometria dopo la stampa.
Non significa trasformare l’intero componente in un pezzo lavorato CNC: la produzione additiva crea le forme complesse, mentre l’utensile viene utilizzato soltanto dove le tolleranze lo richiedono.
Il caso dei canali da 400 micrometri mostra il principio
XYZO ha pubblicato risultati interni relativi alla produzione di canali microfluidici nominalmente larghi 400 µm, confrontando un workflow esclusivamente DLP con una sequenza DLP più microlavorazione CNC.
Secondo i dati dell’azienda, sono state effettuate 85 misurazioni per ciascuna configurazione. Dopo il passaggio CNC, la larghezza media dei canali sarebbe arrivata entro circa l’1% del valore nominale e la dispersione dimensionale sarebbe diminuita del 72% rispetto al processo solo DLP.
Sono dati interessanti perché quantificano il vantaggio del processo ibrido su una feature reale, ma vanno interpretati correttamente. Si tratta di risultati diffusi da XYZO attraverso un proprio case study tecnico, non di una campagna di benchmark indipendente su differenti materiali e piattaforme.
Inoltre l’esperimento riguarda una specifica geometria microfluidica. Non è possibile trasformare il risultato in una dichiarazione generale secondo la quale qualsiasi componente XYZO ottenga automaticamente accuratezza entro l’1%.
Il significato più utile del test è dimostrare che una correzione sottrattiva selettiva può ridurre sia l’errore medio sia la variabilità di una feature prodotta in DLP.
Accuratezza, precisione e risoluzione rimangono concetti distinti
Questa applicazione permette anche di chiarire un problema frequente nelle specifiche delle stampanti 3D.
Una macchina può avere pixel DLP molto piccoli o un sistema di movimento con incrementi di pochi micrometri senza garantire automaticamente che il componente finito abbia lo stesso errore dimensionale.
La risoluzione descrive la capacità di distinguere o generare una feature; la precisione descrive la ripetibilità tra misure o parti; l’accuratezza indica quanto il risultato si avvicini alla quota nominale.
Nella fotopolimerizzazione intervengono fenomeni chimici e ottici che possono creare deviazioni anche quando il sistema di proiezione possiede una risoluzione teorica molto elevata.
È proprio in questa differenza che la lavorazione CNC può essere utile: non aumenta necessariamente la risoluzione dell’intera parte stampata, ma può portare alcune superfici o feature verso una quota finale definita.
Il componente non deve essere riposizionato su una seconda macchina
Nel workflow microfluidico descritto dall’azienda, dopo la stampa DLP il componente rimane all’interno della stessa piattaforma e viene lavorato dal mandrino CNC. Successivamente possono seguire lavaggio, curing e altre operazioni.
L’eliminazione del re-fixturing è particolarmente importante per strutture piccole. Se un canale deve essere corretto rispetto a una superficie o a un’altra feature stampata, il CNC deve sapere con precisione dove questa si trova.
In una catena tradizionale la sequenza sarebbe:
stampa → rimozione → pulizia → posizionamento sul CNC → tastatura/allineamento → fresatura
In un sistema integrato può diventare:
stampa → lavorazione → pulizia → curing
con la parte mantenuta all’interno dello stesso ambiente di riferimento.
Questo non elimina la necessità di calibrare la relazione tra modulo DLP e mandrino CNC, ma consente di farlo a livello di macchina invece che ripeterlo manualmente per ogni componente.
La piattaforma XYZO non è legata soltanto alla resina
La modularità consente di utilizzare anche FDM e pellet extrusion. Sono due processi entrambi appartenenti alla famiglia della material extrusion ma con caratteristiche economiche e operative differenti.
Nell’FDM tradizionale il materiale arriva sotto forma di filamento con diametro controllato. È semplice da gestire e dispone di un ampio ecosistema di materiali commerciali, ma il feedstock include i costi associati alla produzione del filamento.
L’estrusione da pellet alimenta invece direttamente granuli termoplastici. Può consentire portate maggiori e utilizzare materiali industriali disponibili in forma granulare, evitando il passaggio intermedio di conversione in filamento.
Per applicazioni produttive o componenti relativamente grandi il vantaggio economico può essere significativo.
Non significa però che pellet extrusion sia sempre superiore all’FDM. La gestione del pellet richiede un sistema di alimentazione stabile e la regolarità del flusso può essere più complessa. Inoltre il vantaggio di throughput tende normalmente ad accompagnarsi a cordoni più grandi, per cui la qualità superficiale e il dettaglio possono richiedere una successiva lavorazione.
È qui che la combinazione con CNC diventa particolarmente logica.
Pellet extrusion più CNC: near-net-shape invece di superficie finale
La configurazione indicata da XYZO come M-02 associa estrusione di pellet e fresatura CNC. Il principio è realizzare rapidamente una geometria near-net-shape e togliere successivamente soltanto il materiale necessario per raggiungere superfici e quote finali.
Il concetto ricorda i sistemi large-format additive manufacturing già utilizzati per tooling, modelli e componenti di grandi dimensioni.
L’estrusore può lavorare a portate che renderebbero poco conveniente ottenere direttamente una superficie molto fine. Lasciando intenzionalmente un piccolo sovrametallo, la fresatura può successivamente creare piani, sedi, fori e superfici funzionali.
La qualità finale deriva quindi dall’interazione tra due processi, non dalla capacità del solo estrusore.
Anche in questo caso è importante non descrivere genericamente il sistema come una stampante “più precisa grazie al CNC”. La lavorazione sottrattiva raggiunge soltanto le superfici accessibili all’utensile. Cavità interne e geometrie chiuse rimangono dipendenti dal processo additivo.
Cinque assi aumentano l’accessibilità, ma non eliminano ogni limite geometrico
XYZO indica un sistema di micro-milling CNC a cinque assi tra i moduli disponibili.
L’aggiunta di assi rotativi permette all’utensile di raggiungere superfici con orientamenti differenti senza dover riposizionare manualmente la parte. È particolarmente utile in una piattaforma ibrida perché mantiene il riferimento geometrico mentre il componente viene orientato.
Cinque assi non significano però accesso universale. Una fresa rimane un utensile fisico con diametro, lunghezza e necessità di una linea di ingresso. Un canale completamente interno non può essere rifinito sottrattivamente dopo che è stato chiuso.
Il design deve quindi essere pensato dall’inizio per sfruttare correttamente la sequenza dei processi.
Una possibile strategia, per esempio, consiste nel stampare una parte del componente, lavorare la feature interna e successivamente completare la geometria con un’altra operazione additiva.
È proprio questo genere di sequenza che rende interessante un software di orchestrazione ibrida.
Non basta mettere due macchine nello stesso telaio
Il problema più difficile della produzione ibrida non è necessariamente montare un estrusore e una fresa nello stesso enclosure. Perché il sistema funzioni come una vera linea integrata devono essere coordinate molte informazioni: sistema di coordinate, sequenza delle operazioni, utensili, stato della parte, materiali, parametri di processo, controlli e gestione delle eccezioni.
XYZO ha quindi sviluppato un software nel quale il workflow viene rappresentato attraverso una logica node-based. Ogni nodo corrisponde a una fase come stampa, fresatura, lavaggio, curing, ispezione o comando personalizzato.
L’utilizzatore può collegare questi nodi per creare un processo applicativo specifico e salvarlo per esecuzioni successive.
Questa componente può essere più importante dell’hardware stesso. Un sistema realmente produttivo deve infatti poter ripetere centinaia di volte la stessa sequenza senza richiedere che un operatore ricostruisca manualmente il job tra una macchina e l’altra.
DLP, FDM e pellet non vengono necessariamente usati insieme sulla stessa parte
La modularità può facilmente generare un’altra interpretazione errata. Il fatto che la piattaforma supporti DLP, FDM, pellet extrusion, DOD e CNC non significa che ogni componente debba attraversare tutti questi processi.
Una configurazione può essere dedicata esclusivamente a:
- DLP + CNC + wash + cure;
- pellet extrusion + CNC;
- FDM + finishing;
- Drop-on-Demand multimateriale;
- una combinazione progettata specificamente per il cliente.
XYZO presenta infatti la piattaforma come un chassis configurabile, non come una macchina con un set fisso di moduli obbligatori.
Questo approccio consente teoricamente di evitare di pagare per processi che l’applicazione non richiede, ma rende anche più difficile parlare di un’unica scheda tecnica universale.
Volume di costruzione, produttività e configurazione dipendono dal sistema scelto.
Le configurazioni presentate da XYZO
| Configurazione | Processi principali | Applicazione indicativa |
|---|---|---|
| M-01 | Drop-on-Demand fino a 4 ugelli | bioprinting, microfluidica, multimateriale |
| M-02 | Pellet extrusion + CNC | componenti polimerici e produzione ibrida |
| M-03 | CNC + FDM + SLA/DLP + post-process | workflow multiprocesso |
| M-XX | configurazione personalizzata | applicazioni sviluppate con il cliente |
Le denominazioni e le capacità sono quelle comunicate da XYZO. La società non pubblica ancora una scheda tecnica completa con tutti i valori di build volume, velocità e tolleranze per ciascuna variante.
Drop-on-Demand apre la strada a materiali funzionali molto differenti
Il modulo DOD introduce un’altra classe di processo. Invece di estrudere continuamente un termoplastico, il sistema deposita piccole quantità di materiale in punti selezionati attraverso ugelli controllati.
XYZO indica configurazioni fino a quattro nozzles, destinate in particolare a biofabbricazione, microfluidica e multimateriale.
L’azienda cita compatibilità potenziale con polimeri, materiali metallici, ceramici e bio-ink. Questa formulazione va interpretata con cautela: significa che la tecnologia di deposizione può essere configurata per classi di materiali differenti, non che qualsiasi materiale appartenente a queste famiglie possa essere immediatamente caricato nella stessa macchina.
Viscosità, dimensione delle particelle, comportamento reologico e processo di consolidamento successivo devono essere compatibili con il singolo sistema.
Depositare un ink contenente particelle metalliche, inoltre, non equivale automaticamente a produrre un componente metallico denso: possono essere necessari curing, debinding, sinterizzazione o altri trattamenti.
La produzione multimateriale è più complessa della semplice deposizione di due materiali
XYZO utilizza frequentemente il termine multi-material. Anche qui è utile separare la capacità di depositare materiali differenti dalla capacità di ottenere un componente multimateriale funzionale e qualificato.
Due materiali devono essere compatibili all’interfaccia. Possono avere coefficienti di espansione differenti, adesione limitata o condizioni di processamento incompatibili.
Nel settore biomedicale possono inoltre entrare in gioco citotossicità, sterilizzazione e regolamentazione. Nei circuiti stampati diventano importanti conducibilità, resistenza di contatto e stabilità nel tempo.
La piattaforma offre quindi l’infrastruttura necessaria per sviluppare questi processi, ma ogni coppia o sequenza di materiali deve essere validata per la specifica applicazione.
Lavaggio e curing integrati sono particolarmente importanti nel DLP
Un pezzo in resina che esce dalla stampa non è necessariamente un prodotto finito. Sulla superficie può rimanere fotopolimero non reagito e la conversione del materiale può richiedere un post-curing UV.
Se questi passaggi vengono svolti manualmente, tempo di lavaggio, solvente, esposizione e posizione della parte possono variare tra operatori.
Integrare washing e curing nella stessa sequenza permette almeno teoricamente di trasformarli in parametri controllati del processo.
Questo è un passaggio importante quando si vuole spostare la fotopolimerizzazione dalla prototipazione alla produzione ripetibile.
Il vantaggio non è che il post-processing scompare: diventa parte della macchina.
È una differenza sostanziale.
Il controllo qualità può entrare dentro il workflow invece di arrivare alla fine
XYZO include anche l’ispezione tra le operazioni che possono essere integrate. L’azienda descrive una strategia closed-loop nella quale una deviazione potrebbe essere individuata durante la lavorazione e corretta prima che l’intero lotto venga completato.
Questo concetto è particolarmente interessante, ma richiede prudenza nell’interpretazione.
Un sistema “closed-loop” efficace deve disporre di un sensore capace di misurare la caratteristica rilevante, di un algoritmo che confronti il risultato con il target e di una strategia per correggere realmente la deviazione.
La correzione può essere relativamente semplice se una superficie deve essere fresata di qualche decimo in più. Diventa molto più difficile se è stata stampata una geometria interna errata o se il materiale presenta un difetto che non può essere riparato.
La capacità di “rilevare e correggere i layer difettosi”, utilizzata nella comunicazione XYZO, va quindi considerata un obiettivo e una caratteristica dichiarata della piattaforma, non una garanzia che qualsiasi difetto additivo possa essere recuperato automaticamente.
“500 parti per run” è un obiettivo di capacità, non una specifica universale
XYZO utilizza nella propria comunicazione il valore 500+ parts per run per descrivere la filosofia produttiva della piattaforma.
È un numero che non deve essere interpretato come throughput garantito. Cinquecento microcomponenti possono occupare uno spazio e richiedere un tempo completamente differente da cinquecento componenti di grandi dimensioni.
La capacità effettiva dipende da volume della parte, processo, ciclo di curing, tempo CNC, numero di operazioni e configurazione.
Lo stesso vale per il claim 100% lights-out automation. XYZO dichiara che, una volta definito e avviato il workflow, il sistema è progettato per gestire automaticamente le fasi intermedie. Questo non significa che l’intera produzione industriale non richieda operatori per caricamento dei materiali, manutenzione, utensili, pulizia o gestione delle anomalie.
Il significato corretto è l’eliminazione o forte riduzione dell’intervento manuale tra gli step di una sequenza configurata.
La piattaforma nasce dalla microfluidica
La storia del progetto aiuta a capire perché il sistema sia costruito in questo modo. XYZO indica che lo sviluppo è iniziato nel 2023 con l’obiettivo di automatizzare la produzione additiva di chip microfluidici.
La microfluidica è un caso d’uso particolarmente adatto alla produzione ibrida. Un dispositivo può includere canali molto piccoli, superfici di tenuta, interfacce, aperture e geometrie tridimensionali che devono rispettare quote sufficientemente precise da controllare il flusso dei fluidi.
La stampa DLP permette di creare rapidamente geometrie complesse, ma le variazioni dimensionali dei canali possono essere rilevanti. CNC, washing e curing aggiungono quindi funzioni che affrontano direttamente i limiti della sola fotopolimerizzazione.
Da questa esigenza specifica XYZO ha progressivamente ampliato l’architettura verso una piattaforma general-purpose.
Il background scientifico del team spiega l’attenzione per microfluidica e biofabbricazione
Il gruppo comprende Kegan McColgan-Bannon, Pavlos Sgardelis, Charalampos Tzivelekis e Agathoklis Krimpenis, con competenze che spaziano tra bioingegneria, automazione, additive manufacturing, robotica e manufacturing ibrido.
Tzivelekis aveva già lavorato negli anni precedenti sulla produzione DLP di dispositivi microfluidici destinati, tra l’altro, ad applicazioni di amplificazione degli acidi nucleici.
Questo background rende la microfluidica più di una semplice applicazione marketing scelta successivamente: è uno dei problemi tecnici da cui l’architettura deriva.
XYZO collabora inoltre con organizzazioni e gruppi di ricerca nel Regno Unito e in Europa, tra cui Newcastle University e soggetti attivi in microfluidica e biofabbricazione.
Un progetto punta alla produzione automatizzata di maschere per apnea notturna
Tra le applicazioni in sviluppo compare anche Project DREAM, collaborazione con Lunaris Medical sostenuta dal programma Made Smarter Innovation di Innovate UK.
Il progetto studia una catena digitale per produrre maschere personalizzate destinate all’apnea ostruttiva del sonno. Il concetto consiste nel partire dalla scansione del volto, generare una geometria personalizzata e produrre automaticamente un dispositivo multimateriale.
È un’applicazione particolarmente adatta alla logica XYZO perché combina tre caratteristiche difficili da ottenere economicamente attraverso tooling convenzionale: personalizzazione individuale, più materiali e volumi potenzialmente elevati.
Ma è importante distinguere lo stato del progetto: si tratta di uno studio di fattibilità di sei mesi, non della dimostrazione di una linea già qualificata per produrre commercialmente dispositivi medicali destinati ai pazienti.
Un componente medicale personalizzato deve superare requisiti di materiale, biocompatibilità, qualità, tracciabilità e regolamentazione che vanno oltre la semplice possibilità tecnica di stamparlo.
La certificazione non arriva automaticamente con l’automazione
XYZO indica medicale, aerospace e defence tra i settori target. Sono proprio gli ambiti nei quali automazione e tracciabilità possono produrre valore, ma sono anche quelli nei quali l’affermazione “la macchina è ripetibile” non basta.
Qualificare un processo significa definire materiali, parametri, manutenzione, calibrazione, controlli e intervalli operativi.
Certificare un dispositivo o un componente è un ulteriore passaggio.
Un sistema capace di produrre automaticamente un pezzo non rende quindi quel pezzo automaticamente idoneo per impianti, applicazioni aerospaziali o sistemi defence.
L’interesse della piattaforma è semmai offrire un ambiente nel quale sia più semplice standardizzare le operazioni e raccogliere dati rispetto a una catena composta da numerose macchine indipendenti.
La tracciabilità potrebbe essere uno dei benefici più importanti
Quando stampa, machining e post-processing vengono eseguiti su sistemi separati, i dati devono essere collegati successivamente. È necessario sapere quale parte è stata realizzata con quale lotto di materiale, quale programma CNC è stato utilizzato, quali parametri di curing sono stati applicati e quale controllo finale ha superato.
Un workflow digitale unico può teoricamente costruire una storia di produzione completa.
Questo aspetto ha meno impatto visivo rispetto alla presenza di cinque differenti tecnologie nello stesso chassis, ma può essere molto più rilevante per una produzione regolamentata.
La vera industrializzazione dell’AM richiede infatti non soltanto parti geometricamente corrette, ma processi ripetibili e documentabili.
Il costo va confrontato con una cella completa, non con una singola stampante
Una piattaforma come XYZO rischia di essere confrontata con una stampante DLP o FDM tradizionale e apparire inevitabilmente più complessa.
Il confronto corretto dipende invece dal workflow che sostituisce.
Se oggi un componente richiede stampante, washing station, curing station, CNC, fixture dedicate, sistema di ispezione e operatori per trasferire il prodotto, il benchmark dovrebbe comprendere l’intero costo di questa catena.
I parametri rilevanti diventano:
- tempo totale da file a parte finita;
- numero di ore operatore;
- work-in-progress tra le stazioni;
- scarti;
- ripetibilità;
- costo delle fixture;
- superficie occupata;
- costo di controllo qualità.
Una piattaforma ibrida potrebbe essere economicamente conveniente anche se ciascun modulo preso singolarmente non è più veloce della migliore macchina dedicata.
Allo stesso tempo, una linea composta da macchine specializzate può offrire maggiore throughput quando i volumi sono molto elevati e il prodotto rimane invariato.
L’ibrido ha senso soprattutto nel high-mix, low-to-medium volume
XYZO punta infatti su applicazioni nelle quali serve flessibilità digitale ma i volumi non giustificano tooling e linee dedicate.
È il classico territorio high-mix, low-to-medium volume.
Se bisogna produrre milioni di parti identiche, uno stampo a iniezione e un impianto altamente ottimizzato rimangono difficili da battere sul costo unitario.
Se invece il prodotto cambia frequentemente, deve essere personalizzato o viene prodotto in centinaia di unità, il tempo e il costo necessario per realizzare tooling specifico diventano molto più importanti.
In questo scenario il valore del sistema non deriva soltanto dall’assenza dello stampo, ma dalla possibilità di cambiare l’intera ricetta produttiva attraverso il software.
Non è la prima macchina ibrida, ma combina processi normalmente molto separati
Sistemi che integrano additive e machining esistono da anni. Nel metallo sono disponibili macchine che combinano DED e fresatura CNC; nel polymer large-format sono sempre più diffuse piattaforme pellet extrusion con mandrino sottrattivo.
L’elemento peculiare della proposta XYZO è l’ambizione di creare una struttura più generale nella quale processi additivi molto differenti possono essere sostituiti o combinati con post-processing e controllo.
DLP e pellet extrusion, per esempio, si trovano normalmente in mondi tecnologici abbastanza lontani. Il primo privilegia feature fini e fotopolimeri; il secondo throughput e termoplastici.
La modularità cerca di farli appartenere allo stesso framework software e meccanico, pur lasciando al cliente la scelta dei processi realmente necessari.
Il vero rischio è la complessità
Ogni processo aggiunto introduce però una nuova famiglia di variabili. Un sistema DLP richiede gestione della resina, esposizione e contaminazione. Un estrusore deve controllare temperatura e flusso. Un CNC produce trucioli e carichi meccanici. Un sistema DOD deve gestire ugelli e fluidi. Washing significa solventi; curing significa radiazione UV o IR.
Far convivere queste operazioni in un’unica piattaforma richiede isolamento, pulizia e controllo molto accurati.
Un truciolo prodotto dal CNC non deve contaminare una vasca di resina. Un solvente non deve interferire con il processo successivo. Le vibrazioni della lavorazione meccanica devono essere compatibili con la struttura della macchina.
La modularità quindi non riduce automaticamente la complessità tecnica: la sposta dall’operatore al costruttore del sistema.
Manutenzione e uptime saranno decisivi nella produzione reale
Una linea integrata offre un vantaggio evidente quando funziona, ma può creare un punto di dipendenza comune. Se un modulo essenziale si ferma, può fermarsi l’intero workflow.
In una fabbrica tradizionale composta da stazioni separate può essere possibile deviare la produzione verso una seconda macchina. In un sistema altamente integrato la ridondanza deve essere progettata esplicitamente.
Per questo parametri come Mean Time Between Failures, tempo di cambio utensile, pulizia, sostituzione della resina, manutenzione degli estrusori e disponibilità dei ricambi saranno molto importanti per valutare l’effettiva maturità industriale della piattaforma.
XYZO non ha ancora pubblicato dati estesi di uptime o campagne produttive indipendenti su larga scala.
È quindi corretto descrivere il sistema come commercialmente proposto e disponibile per progetti applicativi e deployment, ma non come una piattaforma già ampiamente validata da anni di produzione industriale.
Tra dimostratore e prodotto industriale: XYZO si trova in una fase intermedia interessante
Il CEO Kegan McColgan-Bannon sottolinea proprio questo punto: l’azienda non considera il sistema un semplice dimostratore accademico ed è già in grado di produrre componenti, sviluppare workflow con i clienti e iniziare deployment specifici.
Allo stesso tempo riconosce che esiste ancora un ampio spazio di sviluppo.
Questa è probabilmente la descrizione più realistica dello stato della tecnologia.
La piattaforma esiste, viene utilizzata, ha prodotto case study e viene proposta per contract manufacturing e installazioni personalizzate. Ma la modularità e l’ampiezza delle applicazioni annunciate sono maggiori della quantità di dati indipendenti oggi disponibili sulle prestazioni industriali.
Non siamo quindi davanti soltanto a un concetto, ma nemmeno a una macchina standardizzata con una lunga base installata e una scheda tecnica definitiva.
La parte più interessante di XYZO potrebbe essere il workflow, non la stampante
L’aspetto forse più significativo della piattaforma non è la possibilità di dire che “una macchina può fare DLP, FDM, pellet e CNC”. Una lista di tecnologie produce facilmente un effetto spettacolare, ma il vero problema industriale è farle lavorare insieme in maniera ripetibile.
Se XYZO riuscirà a dimostrare che un file può avviare automaticamente una sequenza comprendente deposizione, machining, lavaggio, curing e controllo, preservando riferimenti geometrici e dati di processo, il valore principale sarà nell’orchestrazione della produzione.
La stessa filosofia potrebbe essere applicata in futuro ad altri processi e sensori senza cambiare il principio fondamentale.
In questo senso XYZO rappresenta una tendenza più ampia dell’additive manufacturing: la macchina di stampa non è più il centro esclusivo del processo. Il prodotto finito richiede una catena e il passaggio verso la produzione seriale dipenderà sempre più da quanto questa catena riesca a essere automatizzata.
La stampa 3D ha fatto grandi progressi in velocità, materiali e qualità, ma trasferire manualmente una parte tra cinque stazioni continua a introdurre costi e variabilità. XYZO prova a risolvere il problema non costruendo semplicemente una stampante più veloce, ma facendo diventare stampa, lavorazione e post-processing fasi di un’unica macchina logica.
È una differenza meno immediata rispetto a una nuova tecnologia di deposizione, ma potrebbe essere molto più importante per quelle applicazioni in cui l’additive manufacturing è tecnicamente capace di realizzare la geometria ma fatica ancora a competere come processo produttivo completo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).