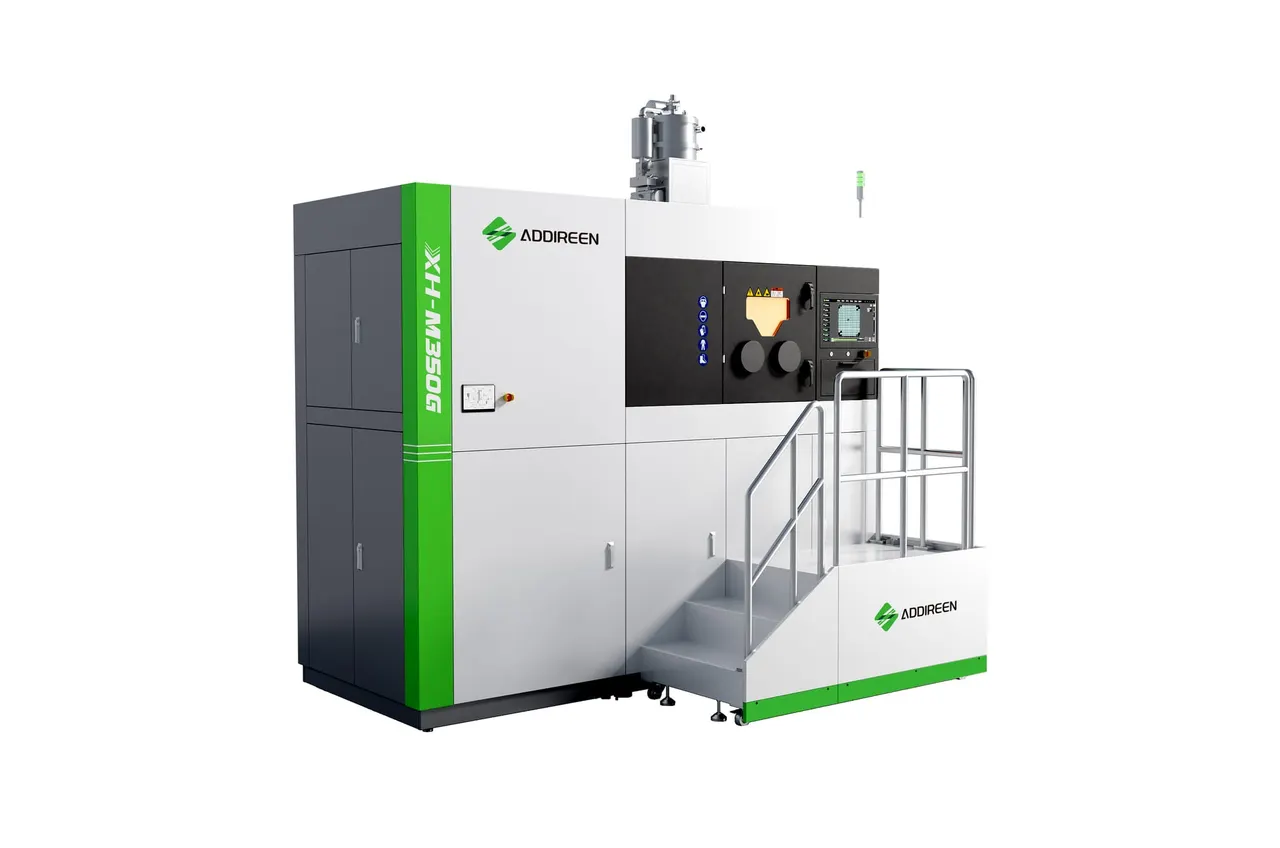
Addireen ha presentato la terza generazione della XH-M350G-2HR, sistema Laser Powder Bed Fusion sviluppato soprattutto per la produzione di componenti in rame puro e leghe di rame. L’aggiornamento non modifica radicalmente il principio della macchina, ma interviene sui punti che diventano determinanti quando una piattaforma LPBF passa dallo sviluppo di parametri alla produzione ripetitiva: velocità di costruzione, stabilità ottica durante job molto lunghi, gestione dei fumi, ricopertura della polvere, uniformità sull’intera area di lavoro e tracciabilità dei parametri. La macchina utilizza due laser verdi a 532 nm e offre un volume di costruzione di 350 × 350 × 550 mm, compresa la piattaforma. Addireen indica una configurazione standard da 2 × 500 W e una versione fino a 2 × 1.000 W, anche se la tabella tecnica pubblicata dall’azienda elenca anche 700 W fra le potenze disponibili. La differenza non è spiegata in dettaglio nella documentazione consultata e suggerisce che possano esistere configurazioni intermedie o personalizzate.
Il dato più interessante riguarda la produttività sul rame puro. La documentazione primaria di Addireen dichiara una velocità di costruzione fino a 24,24 cm³/h con layer da 40 µm, mentre l’articolo di TCT Magazine riporta 4,24 cm³/h. Poiché il valore 24,24 cm³/h compare ripetutamente sulla pagina prodotto, nella scheda tecnica e nella comunicazione ufficiale della nuova generazione, il dato di TCT appare con ogni probabilità un refuso. Anche 24,24 cm³/h deve tuttavia essere letto correttamente: è un valore massimo dichiarato dal produttore ottenuto con parametri e condizioni specifiche, non una produttività garantita per qualsiasi geometria, orientamento o requisito qualitativo.
Perché il rame puro è difficile da stampare con il laser
Il rame rappresenta uno dei materiali più interessanti per l’additive manufacturing e contemporaneamente uno dei più difficili da lavorare mediante LPBF tradizionale. Le proprietà che lo rendono prezioso per scambiatori, cold plate, induttori, componenti elettrici e sistemi di raffreddamento sono in buona parte le stesse che complicano il processo.
Il rame puro possiede una conducibilità termica molto elevata. Il calore introdotto dal laser viene quindi rapidamente distribuito nel materiale circostante, rendendo più difficile mantenere un bagno di fusione stabile. A questo si aggiunge la bassa capacità di assorbire la radiazione tipica dei laser nel vicino infrarosso, generalmente attorno a 1.064 nm.
Una parte importante dell’energia può quindi essere riflessa anziché assorbita dalla polvere e trasformata in calore.
Aumentare semplicemente la potenza infrarossa può permettere di fondere il rame, e diversi gruppi di ricerca hanno effettivamente prodotto parti ad alta densità utilizzando laser IR da circa 1 kW, ma la finestra di processo rimane più difficile da controllare. L’energia riflessa rappresenta inoltre un problema per l’ottica della macchina.
Per questo negli ultimi anni sono state sviluppate piattaforme LPBF con laser verdi da circa 515-532 nm. A queste lunghezze d’onda il rame assorbe una quota significativamente maggiore dell’energia incidente.
Otto volte più assorbimento: un numero da contestualizzare
Addireen dichiara che, a temperatura ambiente, il rame puro assorbe la radiazione a 532 nm con un’efficienza circa otto volte superiore rispetto alle comuni lunghezze d’onda nel vicino infrarosso.
Il principio fisico è corretto: studi scientifici indipendenti confermano che il passaggio dall’IR al verde migliora significativamente l’accoppiamento energetico con il rame. Il valore esatto del rapporto non deve però essere interpretato come una costante universale.
L’assorbimento cambia infatti in funzione di:
- temperatura;
- stato superficiale;
- rugosità;
- ossidazione;
- granulometria della polvere;
- configurazione del powder bed;
- stato solido o liquido;
- formazione o meno di un keyhole.
Durante un vero processo LPBF, quindi, il materiale attraversa condizioni molto diverse rispetto a una superficie di rame solido misurata a temperatura ambiente.
La letteratura sperimentale sui laser verdi conferma comunque il vantaggio sostanziale. Studi LPBF con sorgenti a 515 e 532 nm hanno ottenuto densità relative superiori al 99,6-99,9% e valori di conducibilità elettrica prossimi a quelli del rame massivo, dimostrando che la tecnologia non è soltanto un’ipotesi commerciale.
Due laser verdi per aumentare la produttività
La XH-M350G-2HR utilizza due sorgenti laser coordinate. Secondo Addireen, la configurazione standard prevede due laser verdi da 500 W, mentre è disponibile una versione con due laser da 1.000 W.
La pagina tecnica del prodotto parla di laser verdi in fibra single-mode continui a 532 nm e riporta potenze da 500, 700 e 1.000 W. La comunicazione specifica sul lancio della terza generazione, invece, cita soprattutto 500 e 1.000 W. In assenza di un configuratore ufficiale più dettagliato è quindi preferibile non assumere che ogni combinazione possibile sia disponibile in qualsiasi mercato.
Lo spot focalizzato dichiarato è compreso fra 40 e 60 µm, mentre la velocità massima di scansione arriva a 8 m/s.
Lo spot relativamente piccolo è particolarmente importante perché una delle difficoltà delle prime piattaforme green-LPBF per rame era proprio il compromesso fra potenza e dimensione del fascio. La ricerca scientifica ha mostrato che sistemi green con spot intorno a 40 µm possono produrre pareti molto più sottili rispetto alle prime configurazioni che utilizzavano spot dell’ordine di 200 µm.
Ciò non significa che una macchina con spot da 40 µm produca automaticamente feature da 40 µm. Diametro dello spot ≠ risoluzione ≠ spessore minimo della parete.
La dimensione realmente producibile dipende dal melt pool, dal materiale, dal layer, dall’orientamento e dal controllo termico.
24,24 cm³/h: cosa rappresenta realmente il build rate
Addireen utilizza un processo a layer da 40 µm per dimostrare la produttività della nuova macchina e dichiara un massimo di 24,24 cm³/h sul rame puro.
La società specifica correttamente che l’output effettivo dipende da geometria, scan path, densità di packing della piattaforma, tempi di recoating e criteri di accettazione.
Questo è importante perché il build rate volumetrico non equivale automaticamente al volume totale della parte diviso per il tempo macchina.
Durante un job LPBF esistono fasi nelle quali il laser non deposita materiale:
- movimento dell’asse Z;
- recoating;
- accelerazione e decelerazione degli scanner;
- cambi fra aree di scansione;
- processi di controllo;
- eventuali pause;
- gestione dell’atmosfera.
Anche due componenti con lo stesso volume possono avere tempi significativamente diversi se uno presenta pareti sottili e molti contorni mentre l’altro contiene grandi aree di hatch.
Il dato di 24,24 cm³/h va quindi considerato come prestazione di processo dichiarata nelle condizioni Addireen, non come valore universale di produttività della macchina.
Da 4,24 a 24,24 cm³/h: la discrepanza nell’articolo TCT
Su questo punto la fonte originale merita una correzione esplicita.
TCT Magazine riporta una velocità di costruzione del rame puro di 4,24 cm³/h.
La documentazione ufficiale Addireen pubblicata il 15 settembre 2026 indica invece:
24,24 cm³/h a 40 µm.
Lo stesso valore compare sulla pagina commerciale della XH-M350G-2HR e nelle comunicazioni dell’azienda successive al lancio.
Poiché il numero è ripetuto in più fonti primarie indipendenti fra loro all’interno del sito Addireen, mentre TCT mostra una sola occorrenza di 4,24 cm³/h, è ragionevole considerare quest’ultimo un errore di trascrizione.
Rimane comunque un dato dichiarato dal produttore e non un benchmark indipendente.
Recoating bidirezionale per ridurre il tempo morto fra i layer
Una parte significativa dell’aumento di produttività non deriva direttamente dai laser.
Addireen ha introdotto un sistema di bidirectional variable-speed recoating, cioè una ricopertura della polvere capace di lavorare in entrambe le direzioni e di modificare la propria velocità.
Nelle architetture nelle quali il recoater deve tornare ogni volta alla posizione iniziale senza depositare polvere, il viaggio di ritorno costituisce tempo improduttivo. Una ricopertura bidirezionale può invece utilizzare entrambi i movimenti.
Addireen dichiara internamente:
- +48% di efficienza nel recoating;
- oltre +50% nell’efficienza di costruzione utilizzando processi a maggiore potenza e layer più spessi;
- +63% nell’efficienza del purging attraverso una nuova logica e una migliore tenuta della camera.
Sono confronti aziendali rispetto alla generazione o configurazione precedente e non sono accompagnati da un protocollo di prova completo pubblicamente disponibile. Non devono quindi essere interpretati come vantaggi garantiti del 48, 50 o 63% rispetto a qualsiasi sistema concorrente.
20-120 µm non significa che tutti i materiali siano qualificati su tutto l’intervallo
La scheda tecnica indica uno spessore layer complessivamente configurabile fra 20 e 120 µm.
Per il rame puro Addireen cita però esplicitamente processi sviluppati a:
- 30 µm;
- 40 µm;
- 80 µm.
La differenza è importante.
Il range meccanicamente supportato dalla macchina non equivale a dire che qualsiasi materiale disponga di parametri completamente validati per ogni spessore compreso fra 20 e 120 µm.
Un parametro LPBF è una combinazione di numerose variabili: potenza, velocità, hatch spacing, spot, strategia, layer e condizioni termiche. Cambiando lo spessore layer occorre normalmente ridefinire il processo.
Per applicazioni regolamentate, inoltre, un parametro disponibile commercialmente non equivale automaticamente a un processo qualificato per un determinato componente aerospace, medicale o automotive.
Una piattaforma da 350 × 350 mm pensata per riempire realmente il piano
Uno degli obiettivi della terza generazione è migliorare la consistenza quando il piano viene occupato da molti componenti.
Questo problema diventa particolarmente importante nelle macchine multi-laser.
Stampare un provino al centro del piano non permette di valutare completamente:
- uniformità del recoating;
- distribuzione dei flussi di gas;
- calibrazione delle aree laser;
- errori di stitching;
- stabilità del focal plane;
- differenze termiche;
- contaminazione della finestra.
Quando l’intera area di 350 × 350 mm viene occupata, anche piccole variazioni regionali possono trasformarsi in differenze fra componenti costruiti contemporaneamente.
Per questo Addireen ha concentrato l’aggiornamento non soltanto sulla velocità ma sulla cosiddetta full-build-plate consistency.
Circa 400 dissipatori in un job da 140 ore
Come dimostrazione della capacità produttiva Addireen riporta un job della durata di circa 140 ore, nel quale sono stati costruiti circa 400 dissipatori in rame puro per transceiver ottici.
I componenti presentano alette ravvicinate e zone con pareti inferiori a 0,5 mm.
La società descrive il test come il primo batch industriale di questo tipo realizzato sull’intera piattaforma in rame puro. Non è stato possibile verificare indipendentemente il primato e va quindi trattato come una dichiarazione Addireen.
L’esempio è comunque interessante per un’altra ragione: mostra ciò che l’azienda intende per passaggio dal prototipo alla produzione.
Un sistema può avere una velocità laser elevata, ma la produzione seriale richiede che decine o centinaia di componenti distribuiti in posizioni differenti mantengano caratteristiche sufficientemente uniformi per poter essere processati insieme.
Il test dei 400 heat sink è quindi più significativo dal punto di vista del batch manufacturing che come semplice dimostrazione di velocità.
Non vengono però pubblicati dati completi su tolleranze di tutte le parti, scarti, rugosità, post-processing e yield finale. Non è quindi possibile ricavare un costo per componente o un tasso di successo indipendente.
Oltre 100.000 ore di stampa: dato cumulativo della serie, non della singola macchina
Addireen dichiara inoltre che la famiglia XH-M350G ha accumulato complessivamente oltre 100.000 ore di stampa.
Questo dato non significa che una singola XH-M350G-2HR abbia funzionato per 100.000 ore senza manutenzione. Si tratta di ore cumulative raccolte sull’intera serie installata.
È comunque un parametro potenzialmente rilevante perché l’esperienza in produzione permette di identificare problemi che difficilmente emergono durante brevi job di laboratorio: contaminazione dell’ottica, deriva termica, usura del recoater, stabilità dei sensori e comportamento del filtraggio.
La documentazione pubblica non fornisce però una suddivisione fra macchine, materiali o generazioni hardware.
Ottica a temperatura controllata per ridurre la deriva
Un job di 140 ore sottopone il sistema ottico a condizioni molto diverse da una costruzione di due o tre ore.
Temperatura delle lenti, supporti e componenti meccanici può variare durante il funzionamento. Piccoli cambiamenti possono modificare focalizzazione o posizione del fascio.
Nella terza generazione Addireen dichiara di aver rivisto il percorso ottico e alcuni componenti principali, aggiungendo water cooling e active temperature control.
L’obiettivo è diminuire la deriva termica e mantenere più stabile la relazione tra scanner, lente e piano di lavoro.
Questo diventa particolarmente importante quando la macchina utilizza due laser e deve garantire uniformità nelle zone nelle quali i rispettivi campi di scansione si avvicinano o si sovrappongono.
Doppio flusso per fumi e spatter
Il gas flow è uno degli elementi meno visibili ma più importanti di un sistema LPBF.
Quando il laser fonde la polvere si generano plume, vapori metallici e particelle espulse dal melt pool. Se non vengono evacuati correttamente possono:
- intercettare il fascio;
- ricadere sul powder bed;
- contaminare la finestra protettiva;
- modificare localmente il processo.
Addireen utilizza un sistema descritto come two-blow, two-suction, con due livelli di gestione del flusso.
Il flusso inferiore opera vicino al powder bed e alla zona di scansione per allontanare fumo e spatter. Quello superiore serve principalmente a limitare l’accumulo di contaminanti vicino alla finestra ottica.
L’azienda dichiara che il coefficiente di variazione del flusso sull’area di lavoro è stato ridotto al 3%.
È una misura aziendale delle condizioni di airflow e non equivale direttamente a dire che tutte le proprietà metallurgiche differiscano soltanto del 3%.
Finestra ottica pulita per oltre 360 ore
Addireen dichiara inoltre che nelle proprie condizioni di prova la finestra protettiva è rimasta sufficientemente pulita per oltre 360 ore.
In LPBF questo parametro può essere importante. Depositi sulla finestra modificano progressivamente la quantità e distribuzione dell’energia realmente trasferita al powder bed.
Un sistema può avere un laser nominalmente stabile e contemporaneamente fornire al materiale una potenza differente se la trasmissione ottica cambia durante il job.
Il valore di 360 ore è però ancora una volta un risultato dei test pubblicati dall’azienda. Dipende da materiale, parametri, quantità di spatter, manutenzione e criteri utilizzati per definire la finestra come “clean”.
Non deve essere letto come intervallo di manutenzione garantito per ogni applicazione.
Controllo closed-loop del movimento e ispezione del powder bed
La nuova XH-M350G-2HR utilizza scale lineari e servo-controllo in closed loop per verificare la posizione effettiva degli assi.
Il sistema controlla inoltre la qualità dello strato di polvere prima dell’esposizione laser.
È un elemento importante perché numerosi difetti LPBF iniziano prima ancora della fusione. Una zona con polvere insufficiente, uno strato disturbato o una particella troppo grande possono generare condizioni di melting differenti.
La macchina registra anche parametri quali potenza laser e concentrazione di ossigeno nella camera.
Questi dati sono utili per:
- tracciabilità;
- sviluppo processo;
- confronto fra job;
- investigazione di anomalie.
Monitoring ≠ certificazione automatica della parte.
Registrare potenza, ossigeno e immagini del powder bed non permette da solo di dichiarare conforme qualsiasi componente costruito. Per applicazioni critiche possono essere ancora richiesti controlli dimensionali, CT, prove di densità, metallografia, test meccanici o test funzionali.
Cpk > 1,33: un dato interessante, ma manca il dataset
Addireen dichiara per la consistenza dimensionale dei componenti distribuiti sull’intera piattaforma un valore Cpk > 1,33.
Cpk è un indice statistico utilizzato per confrontare la variabilità di un processo con i limiti di specifica.
In forma semplificata, un valore maggiore indica che distribuzione e variabilità del processo occupano una porzione più piccola della finestra di tolleranza disponibile.
Nella pratica industriale 1,33 viene spesso utilizzato come una delle soglie per definire un processo sufficientemente capace.
Ma Cpk non è una misura assoluta di accuratezza.
Un processo con Cpk elevato rispetto a una tolleranza di ±1 mm non è automaticamente più preciso di un processo con Cpk più basso su una tolleranza di ±0,05 mm.
Per interpretare completamente il dato Addireen servirebbero almeno:
- caratteristica misurata;
- dimensione nominale;
- USL e LSL;
- numero di campioni;
- distribuzione dei dati;
- metodo metrologico;
- posizioni sul piano.
Queste informazioni non sono pubblicate nella documentazione consultata.
Il dato Cpk > 1,33 è quindi un risultato dichiarato sulla consistenza del processo, non una tolleranza dimensionale universale della macchina.
99,9% di densità relativa
Per il rame puro Addireen dichiara una densità relativa fino al 99,9%.
Si tratta di un valore tecnicamente credibile nel contesto della tecnologia green-LPBF. Studi scientifici indipendenti hanno ottenuto densità fra circa 99,6 e oltre 99,9% attraverso processi ottimizzati con laser verdi.
Il dato “fino a” resta però importante.
Densità relativa può cambiare in funzione di:
- polvere;
- parametri;
- orientamento;
- feature;
- riciclo del materiale;
- dimensione del campione.
Inoltre il metodo di misura conta. Archimede, metallografia e micro-CT possono fornire informazioni differenti sulla porosità.
La pagina Addireen non associa il dato sintetico a un protocollo di misura sufficientemente dettagliato per effettuare un confronto rigoroso con macchine concorrenti.
400 W/(m·K) di conducibilità termica
Il produttore riporta una conducibilità termica massima di 400 W/(m·K) per il rame processato.
Il valore è vicino a quello tipicamente associato al rame ad elevata purezza a temperatura ambiente e indica che il processo può, nelle migliori condizioni dichiarate, conservare gran parte del vantaggio termico del materiale.
Questo è fondamentale per applicazioni come cold plate e dissipatori.
Un componente in rame stampato in 3D avrebbe scarso interesse per il thermal management se la porosità e la contaminazione riducesssero drasticamente la conducibilità.
Ma anche qui il valore massimo del materiale non equivale automaticamente alla prestazione termica del componente.
Un heat exchanger dipende da:
- geometria dei canali;
- rugosità;
- portata del fluido;
- pressione;
- area di scambio;
- orientamento;
- interfacce termiche.
La libertà geometrica dell’AM può essere importante quanto la conducibilità del rame stesso.
101% IACS non significa che il rame conduca “più del 100% fisico”
Il valore forse più curioso della scheda tecnica è 101% IACS di conducibilità elettrica.
A prima vista potrebbe sembrare impossibile superare il 100%, ma IACS non è una percentuale rispetto al miglior rame teoricamente ottenibile.
International Annealed Copper Standard è uno standard storico fissato all’inizio del XX secolo. Il valore 100% IACS corrisponde approssimativamente a una conducibilità di 58 MS/m.
I miglioramenti nella purezza e nel controllo metallurgico permettono al rame commerciale moderno di superare leggermente quel riferimento. Valori intorno a 101% IACS sono quindi perfettamente possibili.
La Copper Development Association indica, per esempio, che rame commerciale moderno ad alta qualità può raggiungere circa 101,5% IACS.
Il dato Addireen non viola quindi alcun limite fisico, anche se resta una prestazione dichiarata sulle condizioni specifiche testate dall’azienda.
Specifiche principali XH-M350G-2HR
| Parametro | Dato dichiarato |
|---|---|
| Tecnologia | Laser Powder Bed Fusion |
| Lunghezza d’onda | 532 nm |
| Laser | 2 laser verdi |
| Configurazione evidenziata al lancio | 2 × 500 W standard; 2 × 1.000 W opzionale |
| Potenze riportate nella tabella prodotto | 500 / 700 / 1.000 W |
| Volume di costruzione | 350 × 350 × 550 mm, build plate inclusa |
| Spot | 40–60 µm |
| Velocità scansione | fino a 8 m/s |
| Range layer macchina | 20–120 µm |
| Processi rame citati | 30 / 40 / 80 µm |
| Build rate rame | fino a 24,24 cm³/h a 40 µm |
| Densità relativa rame | fino a 99,9% |
| Conducibilità termica | fino a 400 W/(m·K) |
| Conducibilità elettrica | fino a 101% IACS |
| Dimensioni macchina | 3.400 × 1.450 × 2.850 mm |
| Peso | circa 4 t |
| Materiali indicati | Cu, CuCrZr, AlSi10Mg, 316L, Ti6Al4V e altri valutati |
Materiali supportati non significa prestazioni equivalenti su tutti i metalli
Addireen presenta la macchina soprattutto come piattaforma per rame puro e leghe di rame, ma indica anche compatibilità con AlSi10Mg, acciaio inox 316L e Ti6Al4V.
È importante non interpretare la lista come se tutti i materiali condividessero:
- 24,24 cm³/h;
- 99,9% densità;
- stesso spot ottimale;
- stessa configurazione laser;
- stessi layer;
- identica qualificazione.
I dati più evidenziati sulla pagina riguardano esplicitamente il rame puro.
Una piattaforma green-laser può processare altri materiali, ma per metalli che assorbono già efficacemente il vicino infrarosso il vantaggio economico o tecnico del 532 nm deve essere valutato applicazione per applicazione.
CuCrZr per applicazioni più strutturali
Tra le leghe di maggiore interesse figura CuCrZr, lega rame-cromo-zirconio utilizzata quando la conducibilità deve essere combinata con proprietà meccaniche superiori rispetto al rame puro.
È particolarmente rilevante per:
- camere di combustione;
- strutture raffreddate;
- componenti aerospace;
- thermal management sottoposto a carico.
Il rame puro massimizza generalmente conducibilità termica ed elettrica, mentre l’aggiunta di elementi di lega introduce un compromesso a favore di resistenza e stabilità meccanica.
L’additive manufacturing consente inoltre di integrare canali di raffreddamento che sarebbero molto difficili da ottenere mediante lavorazioni sottrattive.
Cold plate e heat exchanger sono fra i target principali
Addireen indirizza la macchina in particolare verso applicazioni nelle quali la geometria interna giustifica il costo del LPBF.
Fra quelle indicate:
- liquid cold plate;
- heat exchanger;
- heat sink per transceiver ottici;
- induction coil;
- power electronics;
- data center;
- componenti per robot umanoidi;
- camere di combustione CuCrZr.
In queste applicazioni la semplice sostituzione di un pezzo fresato con un pezzo stampato identico spesso non avrebbe senso economico.
Il vantaggio arriva quando la progettazione può utilizzare:
- canali conformali;
- sezioni variabili;
- strutture TPMS;
- reticoli;
- manifold integrati;
- riduzione delle saldature;
- consolidamento di più parti.
La stampa 3D non rende il rame più conduttivo; permette di utilizzare la sua conducibilità in geometrie non realizzabili facilmente con processi convenzionali.
Eliminare brasature e saldature può essere un vantaggio reale
Il case study dei dissipatori per optical transceiver evidenzia un’altra caratteristica dell’AM: la possibilità di produrre il componente come corpo unico.
In molti sistemi termici convenzionali vengono fabbricate separatamente:
- base;
- alette;
- canali;
- coperchi.
Le parti vengono poi brasate, saldate o assemblate.
Ogni giunzione può introdurre:
- resistenza termica;
- rischio di perdite;
- distorsione;
- tolleranze accumulate;
- operazioni aggiuntive.
Una struttura monolitica LPBF può eliminare alcune interfacce.
Questo non significa che il pezzo esca dalla macchina pronto all’uso. Superfici di tenuta, sedi, filettature o riferimenti dimensionali possono richiedere CNC; i supporti devono essere rimossi; i canali interni devono essere depowdered e puliti.
Il vero costo della parte non finisce quando termina la stampa
Proprio questo concetto emerge dalla seconda novità annunciata da Addireen: AddireenNow.
La piattaforma permette al cliente di caricare un modello CAD e specificare:
- materiale;
- quantità;
- finitura;
- controlli richiesti.
Il sistema fornisce una quotazione e una previsione di lead time, dopo le quali interviene una revisione ingegneristica.
Addireen descrive il servizio come un workflow completo che comprende:
CAD → DfAM → stampa → post-processing → ispezione → consegna.
È un approccio più realistico rispetto a considerare soltanto il costo macchina.
La quotazione automatica non elimina la revisione degli ingegneri
L’espressione “automated quotation” potrebbe far pensare che il modello caricato venga immediatamente approvato e mandato in produzione.
Non è così.
Dopo il preventivo, Addireen dichiara che i propri tecnici verificano aspetti quali:
- orientamento;
- supporti;
- wall thickness;
- polvere intrappolata;
- canali interni;
- sovrametallo per lavorazione;
- caratteristiche che richiedono ispezione.
È una distinzione importante.
Un algoritmo può stimare rapidamente volume, tempo macchina e quantità di materiale, ma la producibilità di un componente metallico complesso non si riduce a questi parametri.
Un canale perfettamente rappresentato nel CAD può essere impossibile da depowderare. Una superficie può essere stampabile ma non raggiungibile da una fresa necessaria per la tolleranza finale. Un foro interno può non essere accessibile alla metrologia richiesta dal cliente.
Il controllo umano rimane quindi parte del workflow.
Post-processing e inspection fanno parte della proposta
Fra le lavorazioni dichiarate attraverso AddireenNow figurano:
- powder removal;
- heat treatment;
- support removal;
- surface finishing;
- CNC machining;
- internal cleaning.
Le opzioni di controllo comprendono:
- dimensional inspection;
- surface roughness;
- density;
- metallografia;
- test specifici dell’applicazione.
Addireen dichiara una rete produttiva con oltre 100 sistemi metal AM e più di 20 apparecchiature dedicate a post-processing e quality assurance.
Sono numeri aziendali e non una certificazione esterna della capacità disponibile in qualsiasi momento, ma spiegano perché la società stia posizionando il nuovo M350G-2HR non soltanto come macchina da vendere, ma come parte di un servizio di produzione.
ISO 9001 non equivale alla certificazione aerospace della singola parte
Il sito AddireenNow indica una certificazione ISO 9001 del sistema di gestione qualità.
È un’informazione utile ma deve essere interpretata correttamente.
ISO 9001 certifica il sistema di gestione della qualità dell’organizzazione; non significa automaticamente che qualsiasi processo, materiale o componente realizzato sia qualificato per aerospace, medicale o automotive.
Per un componente aerospaziale possono essere richiesti, a seconda dell’applicazione:
- specifiche cliente;
- process qualification;
- material qualification;
- tracciabilità lotto;
- test meccanici;
- NDT;
- certificazioni settoriali.
La presenza di una stampante capace di produrre una camera CuCrZr non certifica automaticamente quella camera per un motore reale.
Una macchina più orientata alla produzione che alla semplice dimostrazione del rame
L’evoluzione della XH-M350G-2HR è interessante soprattutto perché riflette una maturazione più generale del metal additive manufacturing.
Nelle prime fasi dello sviluppo green-LPBF la domanda principale era:
“Riusciamo a fondere rame puro con densità elevata?”
Oggi questa capacità è stata dimostrata da più gruppi di ricerca e produttori.
Il problema industriale si sposta quindi su domande differenti:
Possiamo farlo per 140 ore senza deriva significativa?
Possiamo occupare tutta la piattaforma?
Possiamo produrre centinaia di parti nello stesso job?
Possiamo mantenere una finestra ottica sufficientemente pulita?
Possiamo tracciare i dati del processo?
Possiamo post-processare e controllare economicamente il batch?
È esattamente su questi aspetti che Addireen concentra la terza generazione.
Le specifiche promettenti richiedono ancora confronti indipendenti
I numeri pubblicati sono tecnicamente interessanti: 24,24 cm³/h, 99,9% di densità, 400 W/(m·K), 101% IACS, Cpk superiore a 1,33, 360 ore di pulizia della finestra e un job da circa 400 componenti.
Ma quasi tutti questi valori provengono direttamente da Addireen.
Non sono stati pubblicati insieme a un dataset indipendente sufficientemente completo per confrontare la macchina in modo rigoroso con altri sistemi green-laser sul mercato.
Mancano, per esempio:
- deviazioni standard complete;
- criteri dimensionali usati per il Cpk;
- distribuzione della densità sull’intera piastra;
- rugosità dei componenti;
- consumo energetico;
- costo/kg reale;
- yield del batch;
- disponibilità macchina;
- manutenzione durante migliaia di ore;
- cost per part.
Questo non rende i dati inattendibili, ma ne definisce correttamente lo status: sono prestazioni dichiarate dal produttore ottenute nelle proprie condizioni di processo.
La nuova XH-M350G-2HR sembra quindi meno interessata a stabilire un record assoluto e più concentrata su ciò che rende industrialmente utilizzabile una macchina LPBF: produrre molti componenti contemporaneamente, mantenere la stabilità durante job lunghi e raccogliere dati sufficienti per controllare il processo.
Nel rame puro questa transizione è particolarmente significativa. Il problema non è più soltanto riuscire a fondere un metallo altamente riflettente. Il passo successivo è farlo in modo abbastanza ripetibile, veloce e tracciabile da rendere realistiche applicazioni produttive nei sistemi di raffreddamento, nell’elettronica di potenza, nelle telecomunicazioni e nell’aerospazio.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).