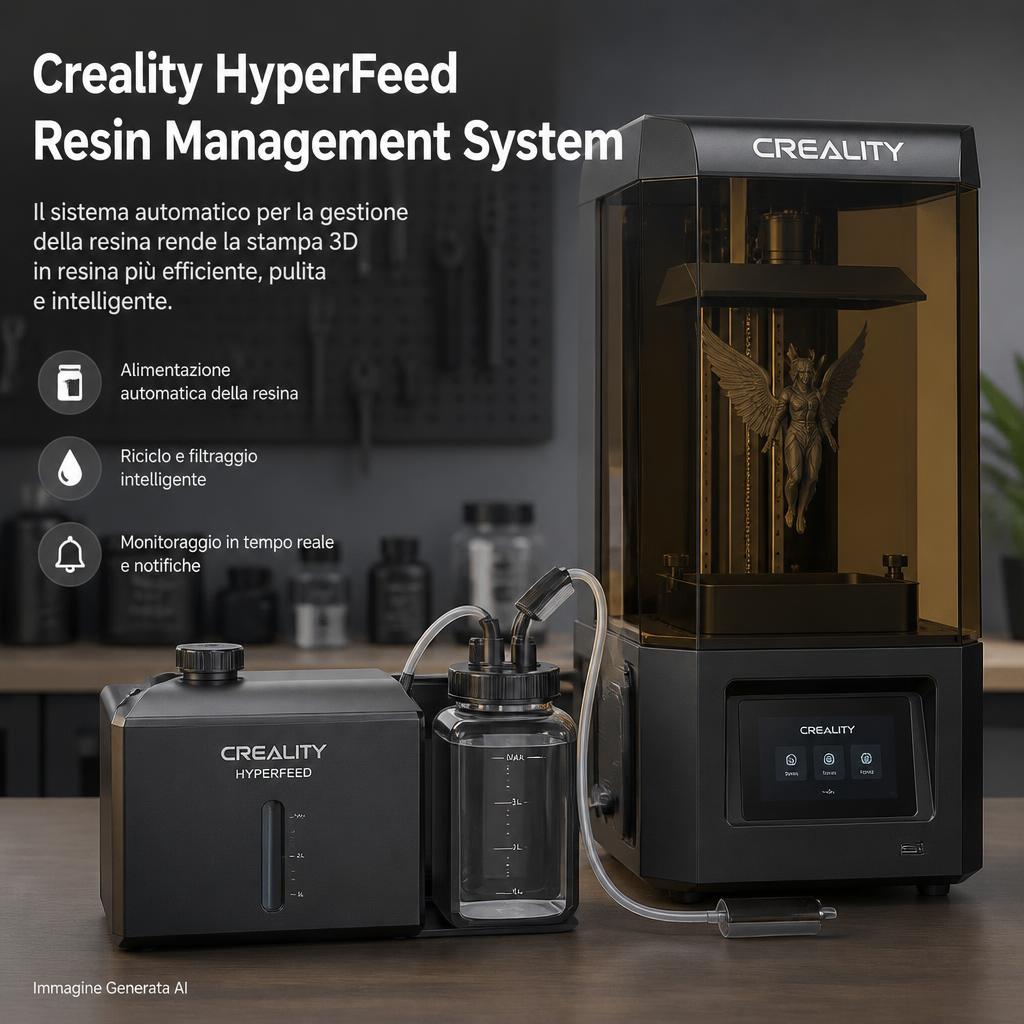
Un deposito FCC del 22 settembre 2026 ha reso pubblici manuale, fotografie e dati tecnici di Creality HyperFeed, un nuovo sistema esterno per la gestione automatizzata della resina destinato alla HALOT-X1 Max. L’accessorio integra un contenitore removibile da 5 litri, pompa, controllo del livello, riscaldamento, riconoscimento del materiale tramite NFC/RFID, alimentazione e recupero della resina e una procedura di pulizia delle tubazioni con alcool. L’FCC lo registra formalmente come “High Volume Feed Module”, con identificativo 2AXH6-HYPERFEED, ma il manuale mostra chiaramente che non è un generico sistema di pompaggio industriale: l’installazione è progettata specificamente attorno alla stampante resin HALOT-X1 Max.
Al 30 settembre 2026 il prodotto non dispone ancora di una normale pagina commerciale indipendente con prezzo e data di vendita, ma la situazione è più avanzata di quanto potrebbe far pensare un semplice leak regolatorio. Creality ha già inserito HALOT-X1 Max nella propria gamma ufficiale, ne pubblica le principali specifiche e nella tabella comparativa della serie HALOT-X1 indica esplicitamente “HyperFeed (Optional)” alla voce caricamento e scaricamento automatico del materiale. Il Wiki ufficiale Creality contiene inoltre una voce dedicata a “Halot X1 Max Combo”. L’FCC non sta quindi rivelando soltanto un esperimento interno: sta mostrando nei dettagli un accessorio che appare ormai integrato nell’ecosistema di una macchina prossima o già in fase di lancio commerciale a seconda del mercato.
HyperFeed è molto più grande dell’AFU della HALOT-X1
Creality dispone già di un sistema automatico di gestione della resina sulla HALOT-X1 standard, chiamato AFU – Auto Feed Unit. La macchina attuale utilizza l’AFU per alimentare e recuperare resina, monitorarne il livello, riconoscere il materiale tramite RFID e riscaldarlo.
HyperFeed applica la stessa filosofia a una scala maggiore.
Il motivo emerge osservando la HALOT-X1 Max. Rispetto alla X1 standard, che offre un volume di stampa di circa 211,68 × 118,37 × 200 mm, la X1 Max sale a 302,4 × 161,98 × 350 mm. Il volume geometrico potenziale passa quindi da circa 5 litri a oltre 17 litri.
Una macchina di queste dimensioni può utilizzare quantità di fotopolimero sensibilmente superiori, soprattutto quando vengono prodotti oggetti grandi, batch di componenti o applicazioni come footwear che Creality indica esplicitamente fra i mercati target.
HyperFeed sembra quindi essere la risposta al problema logistico che emerge aumentando la scala della stampa LCD: non basta ingrandire il display e la vasca, bisogna gestire quantità molto maggiori di resina senza costringere l’operatore a controllare continuamente il livello.
| Caratteristica | HyperFeed |
|---|---|
| Nome modello | HYPERFEED |
| FCC ID | 2AXH6-HYPERFEED |
| Classificazione FCC | High Volume Feed Module |
| Data FCC | 22 settembre 2026 |
| Stampante indicata nel manuale | HALOT-X1 Max |
| Capacità massima contenitore | 5.000 ml |
| Velocità di trasferimento | 60–150 ml/min |
| Dimensioni | 290 × 195 × 240 mm |
| Peso netto | 2,3 kg |
| Alimentazione | 24 V |
| Corrente nominale | 8,3 A |
| Potenza nominale | 200 W |
| Alimentazione automatica | Sì |
| Riscaldamento | Sì |
| Sensore volume residuo | Sì |
| NFC/RFID | Sì |
| Pulizia tubazioni | Automatica assistita |
| Uso previsto | Indoor |
Cinque litri sono molti, ma non riempiono teoricamente tutto il volume della X1 Max
L’articolo originale suggerisce che il serbatoio da 5 litri sia sufficiente anche per le stampe più grandi. È una conclusione troppo ampia.
Il volume utile dichiarato della X1 Max è:
302,4 × 161,98 × 350 mm.
Se si immaginasse un parallelepipedo completamente pieno di resina polimerizzata che occupasse ogni millimetro del volume utile, il materiale necessario sarebbe circa 17,14 litri, esclusi supporti e la quantità che deve comunque rimanere nella vasca.
Un contenitore HyperFeed da 5 litri non potrebbe quindi alimentare da solo un ipotetico oggetto pieno che sfruttasse l’intero volume.
Naturalmente questo scenario è poco realistico. Nella stampa resin le parti vengono frequentemente:
- alleggerite internamente;
- svuotate;
- prodotte come pareti;
- orientate per ridurre il volume;
- distribuite in batch senza occupare solidamente tutta la camera.
Cinque litri rappresentano quindi una quantità molto elevata nell’uso reale, ma capacità del reservoir e volume di costruzione non sono la stessa grandezza.
La X1 Max è una resin printer molto più grande della HALOT-X1 standard
La HALOT-X1 Max dispone di un LCD monocromatico da 13,5 pollici 16K, con area utile da 302,4 × 161,98 mm e altezza Z di 350 mm.
Creality dichiara una precisione pixel XY di 20 × 26 µm. È importante non trasformare questo valore in “accuratezza dimensionale di 20 µm”: la dimensione del pixel descrive il campionamento geometrico del sistema di esposizione, mentre l’accuratezza reale di una parte dipende anche da resina, compensazione dell’esposizione, scattering della luce, ritiro, orientamento e post-curing.
La macchina utilizza quattro viti e quattro guide lineari sull’asse Z, contro le due della X1 standard. Introduce inoltre:
- camera riscaldata;
- purificazione dell’aria;
- telecamera AI;
- rilevamento dei residui;
- illuminazione interna;
- Wi-Fi 2,4 e 5 GHz;
- zoned exposure;
- HyperFeed opzionale.
Creality indica una velocità massima di 80 mm/h utilizzando layer da 0,2 mm, mentre per la X1 standard dichiara fino a 170 mm/h in condizioni differenti. Non è quindi corretto concludere dal numero più basso che la Max sia necessariamente “più lenta” in ogni situazione: le velocità dichiarate sono fortemente dipendenti da altezza layer, resina, exposure time e movimento del sistema.
HyperFeed non si limita a rabboccare automaticamente la vasca
Il manuale FCC identifica una serie di sottosistemi che rendono l’accessorio più interessante di una semplice pompa.
La parte principale comprende:
- collegamento alla tubazione di alimentazione;
- docking del resin bucket;
- resin bucket heating plate;
- uscita del contenitore;
- finestra della pompa;
- zona di rilevamento del livello;
- zona di lettura RFID;
- sonda di temperatura;
- indicatore di stato;
- connessione dati a sei pin.
Il contenitore removibile possiede inoltre un tubo di aspirazione interno che raggiunge la parte inferiore.
La presenza contemporanea di level sensing e temperature probe permette alla macchina di conoscere sia la disponibilità di materiale sia le condizioni termiche del reservoir.
Questa integrazione diventa particolarmente utile per stampe di lunga durata: invece di controllare manualmente la vasca, il sistema può alimentarla automaticamente quando necessario.
La portata dichiarata arriva a 150 ml al minuto
Il manuale specifica una velocità di trasferimento compresa fra 60 e 150 ml/min.
Al valore massimo teorico, trasferire un litro richiederebbe circa 6 minuti e 40 secondi; cinque litri richiederebbero circa 33 minuti.
Non bisogna però interpretare questi valori come velocità di consumo durante la stampa.
La macchina non polimerizza 150 ml di resina ogni minuto. La pompa viene utilizzata per:
- riempire;
- rabboccare;
- recuperare materiale;
- gestire il cambio resina.
Il consumo effettivo dipende dal volume delle parti esposte.
L’elevata portata serve soprattutto a evitare che il trasferimento del materiale diventi un collo di bottiglia quando si lavora con un serbatoio da 5 litri.
Il sistema può alimentare e recuperare resina
L’interfaccia mostrata nel manuale contiene due comandi separati:
Feed in e Feed out.
Questo significa che il circuito è progettato per muovere la resina in entrambe le direzioni.
Il vantaggio è evidente quando si vuole cambiare materiale. Un sistema che sapesse soltanto aggiungere resina lascerebbe l’operatore con una grande quantità di materiale da rimuovere manualmente dalla vasca.
Con HyperFeed è possibile richiamare almeno una parte del materiale attraverso il circuito.
Bisogna però evitare un’altra semplificazione: il manuale non promette che il comando Feed Out renda automaticamente perfettamente vuota e pulita la vasca.
Anzi, prima della procedura One-click Cleaning Creality indica esplicitamente di:
- scaricare il materiale;
- drenare la resina rimasta nella vasca;
- rimuovere il vecchio bucket.
Questo suggerisce che rimanga comunque un intervento dell’operatore durante un cambio completo del materiale.
La pulizia utilizza alcool attraverso un circuito dedicato
Il problema più difficile in un sistema resin automatico non è alimentare la resina, ma cambiare formulazione senza contaminare quella successiva.
Una piccola quantità di resina nera rimasta nei tubi può contaminare una resina bianca. Ancora più importante, mescolare due fotopolimeri con formulazioni differenti può modificarne comportamento di esposizione e proprietà.
HyperFeed include quindi un Cleaning Tube Assembly.
La procedura descritta nel manuale prevede di collegare il tubo alla macchina e immergerne l’altra estremità in un contenitore di alcool. L’operatore seleziona quindi:
Print Control → HyperFeed → One-click Cleaning.
Creality raccomanda nel manuale di preparare 1.000 ml di alcool e utilizzare guanti durante la pulizia.
Non viene specificato nel documento FCC se debba essere necessariamente IPA a una particolare concentrazione; l’illustrazione dell’interfaccia utilizza la dicitura “IPA”, mentre il testo inglese parla genericamente di alcohol.
Il sistema pompa quindi il solvente attraverso almeno parte delle tubazioni per rimuovere i residui della resina precedente.
One-click cleaning non significa zero lavoro manuale
Il nome commerciale potrebbe suggerire una procedura completamente autonoma.
Non è così.
Prima di avviare la pulizia occorre:
- scaricare il materiale;
- drenare la resina rimasta nella vasca;
- rimuovere il vecchio contenitore;
- collegare il tubo di pulizia;
- collocarlo nel solvente;
- avviare la procedura;
- rimuovere il circuito al termine.
È quindi una pulizia assistita e automatizzata del circuito, non un sistema completamente unattended che passa da una resina all’altra senza intervento.
Resta comunque un miglioramento significativo rispetto a smontare e pulire manualmente tutte le tubazioni.
Il contenitore è removibile e il kit FCC ne mostra due
La documentazione include due Resin Bucket Kit e due set di etichette.
La macchina ospita un bucket alla volta, ma avere più contenitori permette teoricamente di mantenere preparate differenti resine e sostituire l’intero serbatoio durante un cambio materiale.
È una soluzione molto più sensata rispetto a svuotare e lavare ogni volta lo stesso contenitore da cinque litri.
Il workflow potrebbe quindi diventare:
bucket dedicato alla resina A → recupero → rimozione → pulizia circuito → bucket resina B → caricamento.
I contenitori possiedono coperchio e Creality afferma nel manuale che la resina può essere conservata al loro interno “for long periods”.
Questa è una dichiarazione del produttore e non va interpretata come garanzia universale della shelf life: stabilità e durata reale dipendono comunque dalla specifica formulazione, temperatura, luce e indicazioni del produttore della resina.
NFC e RFID: nel manuale vengono utilizzati entrambi i termini
La certificazione FCC è legata a un trasmettitore/ricevitore che opera a 13,56 MHz.
Questa è una frequenza tipica dei sistemi HF RFID/NFC.
Il manuale utilizza entrambe le terminologie:
- “RFID Reading Zone” nelle illustrazioni;
- “RFID label” durante l’installazione;
- “NFC Function Description” nella sezione regolatoria.
Tecnicamente NFC appartiene alla più ampia famiglia delle tecnologie RFID HF, quindi non c’è necessariamente una contraddizione.
La descrizione finale è particolarmente precisa: HyperFeed legge i parametri della resina dal chip NFC presente sul contenitore e li invia alla HALOT-X1 Max mediante collegamento seriale. La stampante utilizza poi quei parametri per configurare il processo.
L’FCC riguarda proprio questa funzione radio a 13,56 MHz.
Questo è un punto importante: la certificazione FCC non significa che HyperFeed abbia una propria connessione Wi-Fi o cloud indipendente. L’interfaccia con la stampante avviene tramite cavo dati a sei pin, mentre la funzione radio certificata serve al riconoscimento del contenitore.
Il chip non “analizza” la resina
Quando si legge “smart resin recognition” è facile immaginare che il dispositivo determini chimicamente quale materiale sia stato versato nel serbatoio.
Non funziona così.
Il sistema legge informazioni memorizzate su un tag.
Per le resine Creality, il manuale dice di staccare l’etichetta RFID e applicarla all’interno del bucket.
Il dispositivo non può quindi necessariamente riconoscere una resina sconosciuta semplicemente osservandola.
È il contenitore a fornire un’identità digitale precedentemente assegnata.
Questo significa anche che la corretta associazione fra:
resina reale ↔ bucket ↔ tag
rimane importante.
Se l’operatore inserisse un materiale diverso in un contenitore identificato erroneamente, il sistema non possiede necessariamente un metodo spettroscopico o chimico per scoprirlo.
Il riconoscimento automatico può ridurre gli errori di esposizione
La funzione ha comunque un valore pratico significativo.
Le stampanti MSLA lavorano con parametri fortemente dipendenti dalla resina:
- exposure time;
- bottom exposure;
- numero dei bottom layer;
- tempi di attesa;
- velocità di movimento;
- eventualmente temperature operative.
Utilizzare i parametri sbagliati può produrre:
- distacco dal piano;
- sovraesposizione;
- dettagli chiusi;
- sotto-polimerizzazione;
- supporti insufficienti;
- variazioni dimensionali.
Creality utilizza già questa logica sulla HALOT-X1 standard, dove i tag delle resine ufficiali consentono di caricare automaticamente parametri associati.
HyperFeed estende il concetto al grande contenitore removibile della Max.
Il riscaldamento è probabilmente una delle funzioni più utili, ma Creality non ne pubblica ancora il range
HyperFeed possiede una heating plate da 200 W complessivi di potenza nominale del sistema, una sonda di temperatura e una funzione denominata Bucket Heating.
Il manuale specifica inoltre che il sistema supporta la funzione di heat preservation.
La schermata mostrata nei documenti FCC utilizza valori nell’ordine di 36 °C, ma un’immagine dell’interfaccia non deve essere interpretata come specifica certificata dell’intervallo operativo.
Per la HALOT-X1 standard Creality dichiara ufficialmente che l’AFU riscalda la resina fra 30 e 35 °C. Il valore non può però essere trasferito automaticamente a HyperFeed: il nuovo manuale non pubblica un intervallo minimo/massimo equivalente.
Quello che possiamo affermare è che il nuovo dispositivo misura e controlla termicamente il bucket, non quale sia l’intero range programmabile della versione commerciale.
Perché scaldare una resina può essere utile
La viscosità dei fotopolimeri dipende fortemente dalla temperatura.
Riscaldando moderatamente la resina, la viscosità tende a diminuire.
Questo può facilitare:
- riflusso del materiale dopo ogni layer;
- riempimento sotto la superficie di stampa;
- pompaggio attraverso tubazioni;
- distacco delle bolle;
- comportamento più uniforme con resine viscose.
È particolarmente rilevante con alcune resine tough, engineering o caricate.
Ma “più caldo” non significa automaticamente “migliore”.
Aumentare eccessivamente la temperatura può modificare:
- cinetica della fotopolimerizzazione;
- stabilità della formulazione;
- sedimentazione degli additivi;
- durata del materiale;
- comportamento dimensionale.
La temperatura appropriata deve quindi essere quella prevista per la specifica resina.
È proprio qui che RFID/NFC e heating possono diventare complementari: il tag identifica il materiale e il sistema può teoricamente applicare una condizione appropriata.
Riscaldare cinque litri non è come riscaldare una piccola vasca
La scelta di collocare il riscaldatore sotto il bucket è interessante anche dal punto di vista energetico.
Cinque litri di resina rappresentano una massa considerevole. Portare tutto il contenitore da una temperatura ambiente bassa alla temperatura operativa richiede molto più tempo ed energia rispetto a riscaldare poche centinaia di millilitri.
Il dato nominale di 200 W dell’intero HyperFeed indica che il sistema è progettato per un carico termico sensibilmente più grande rispetto ai piccoli resin feeder.
Non significa che il riscaldatore assorba continuamente 200 W: è la potenza elettrica nominale dell’intero dispositivo.
Una volta raggiunta la temperatura, la funzione heat preservation dovrebbe limitarsi a compensare le perdite termiche.
Senza una curva di riscaldamento pubblicata non è ancora possibile dire quanto tempo serva, per esempio, per portare 5 litri da 15 a 30 °C.
Il monitoraggio del volume residuo evita un tipo di fallimento molto costoso
Una stampa resin può fallire anche se meccanica ed esposizione funzionano perfettamente: basta terminare il materiale prima che il lavoro sia concluso.
Su una piccola macchina il problema può essere risolto controllando visivamente la vasca.
Su una X1 Max con build da molte ore e componenti di grandi dimensioni il costo del fallimento cresce.
HyperFeed include una Liquid Level Sensing Zone e dichiara la funzione Remaining Volume Detection.
L’interfaccia mostrata nel manuale visualizza il livello residuo in millilitri.
Questo permette al sistema di decidere quando alimentare la vasca e, potenzialmente, avvertire l’utente prima che il reservoir esterno si esaurisca.
Non è però pubblicato quale principio di misura venga utilizzato né quale sia l’accuratezza del valore visualizzato.
Quindi “remaining volume detection” non deve essere trasformato arbitrariamente in una precisione di misura di ±x ml.
La HALOT-X1 Max sembra essere pensata anche per piccole produzioni
La posizione commerciale della macchina aiuta a capire HyperFeed.
Creality definisce la X1 Max come prodotto “Flagship Performance for Prosumers” e identifica fra i potenziali utilizzatori:
- animation studios;
- miniature and wargaming studios;
- small-scale 3D-printed footwear manufacturing.
Quest’ultimo punto è particolarmente interessante.
Una produzione in batch, anche piccola, è molto diversa dall’uso hobby nel quale si versano 300 ml di resina nella vasca una volta a settimana.
Il problema diventa il workflow:
- mantenere materiale sufficiente;
- conoscere la resina caricata;
- ridurre gli errori di parametri;
- controllarne la temperatura;
- passare a un’altra formulazione;
- limitare i tempi operatore.
HyperFeed sembra progettato esattamente per questo scenario.
Non è però un sistema multimateriale durante la stessa stampa
La presenza di bucket intercambiabili e riconoscimento RFID potrebbe far pensare a qualcosa di simile ai sistemi multifilamento FDM.
Non è così.
HyperFeed non dispone di cinque serbatoi contemporaneamente collegati alla stampante e non cambia automaticamente fra più resine durante lo stesso job.
Nel manuale si vede un singolo bucket installato nel modulo.
Il cambio materiale richiede:
- recupero/scarico;
- rimozione del contenitore;
- gestione della resina rimasta nella vat;
- pulizia del circuito;
- installazione del nuovo bucket.
È quindi un sistema per material management, non una soluzione per stampa resin multicolore o multimateriale automatica layer-by-layer.
Questo è un problema molto più difficile in MSLA rispetto al cambio filamento
In FDM, cambiare filamento significa principalmente sostituire il materiale all’interno di un percorso relativamente piccolo: tubo, estrusore e hotend.
In MSLA l’intera superficie di stampa può essere immersa in una vasca contenente centinaia di millilitri di fotopolimero.
Per passare da una resina all’altra occorre impedire che il vecchio materiale rimasto su:
- vat;
- build plate;
- tubazioni;
- pompa;
contamini il successivo.
Questo spiega perché HyperFeed non cerchi di fare il cambio in pochi secondi come un CFS o un AMS FDM.
Il problema fluidico è completamente differente.
Il nome HyperFeed può creare confusione con l’ecosistema filament di Creality
Creality usa da anni “Hyper” per materiali e prodotti legati alla stampa ad alta velocità.
HyperFeed non va però confuso con:
- Hyper PLA;
- CFS;
- CFS-C;
- sistemi automatici per filamento.
L’FCC lo definisce High Volume Feed Module.
Il manuale contiene curiosamente un paio di testi che parlano di “spool heating” e “feed or retract filament”, nonostante tutto il resto del documento descriva inequivocabilmente resina liquida.
Queste frasi appaiono come probabili errori di copy-editing o residui di un template utilizzato per sistemi di gestione del filamento, perché:
- il dispositivo contiene un resin bucket;
- il volume è misurato in ml;
- la procedura utilizza resina e alcool;
- la macchina collegata è HALOT-X1 Max;
- le illustrazioni mostrano tubazioni per liquidi.
Non avrebbe quindi senso dedurre da quelle due righe che HyperFeed sia anche compatibile con filamenti.
FCC certifica la radio, non la qualità del sistema di gestione della resina
Un’altra distinzione importante riguarda il significato stesso del filing.
La presenza di un FCC ID non costituisce una certificazione secondo cui:
- la pompa raggiunge sempre 150 ml/min;
- il riscaldatore controlla perfettamente la temperatura;
- la pulizia rimuove ogni contaminazione;
- il sistema migliora la qualità delle stampe.
L’autorizzazione riguarda principalmente la conformità elettromagnetica e radio prevista dalle regole FCC per il dispositivo a 13,56 MHz e per l’elettronica associata.
Le specifiche funzionali provengono invece dal manuale preparato da Creality.
Sono quindi specifiche del produttore, non misure indipendenti effettuate dalla FCC sulle prestazioni fluidiche.
Il filing anticipa spesso il prodotto, ma non garantisce una data commerciale
Creality ha depositato la pratica HyperFeed il 22 settembre 2026, due giorni dopo la pratica FCC relativa a X1MAX.
Questa vicinanza temporale e il fatto che il manuale HyperFeed nomini esplicitamente X1 Max rendono il collegamento fra i due prodotti molto solido.
Inoltre l’attuale pagina ufficiale Creality dedicata al confronto della serie X1 mostra già:
HALOT-X1 Max → Auto-Loading and Unloading → HyperFeed (Optional).
Non è quindi più necessario presentare il collegamento come pura speculazione.
Quello che manca ancora è un normale annuncio commerciale separato di HyperFeed con:
- prezzo;
- disponibilità geografica;
- data di spedizione;
- lista completa delle resine supportate;
- consumabili;
- ricambi;
- intervallo di riscaldamento;
- dati sulla pompa;
- compatibilità oltre X1 Max.
Fino ad allora è corretto descrivere HyperFeed come un accessorio documentato e ufficialmente associato alla X1 Max, ma non ancora completamente presentato commercialmente.
HALOT-X1 Max e HyperFeed spostano il problema della resin printing dalla macchina al workflow
Per anni la competizione fra stampanti LCD si è concentrata soprattutto sul numero di pixel:
4K, 8K, 12K, 14K, 16K.
Quando la macchina diventa più grande e viene utilizzata più frequentemente, tuttavia, la risoluzione dello schermo rappresenta solo una parte del problema.
Un operatore deve anche:
- conservare diversi litri di fotopolimero;
- portarli alla temperatura corretta;
- evitare di terminare la resina durante un job;
- sapere quale formulazione è caricata;
- scegliere i parametri corretti;
- recuperare la resina;
- pulire le linee;
- cambiare materiale senza contaminazione.
È significativo che Creality stia dedicando un accessorio autonomo da 2,3 kg e 200 W proprio a queste funzioni.
Indica una maturazione del mercato: la stampante non viene più considerata come un singolo dispositivo a cui l’utente versa manualmente una bottiglia di resina, ma come parte di un sistema di gestione del materiale.
Cinque litri cambiano anche il modo di acquistare e conservare la resina
Le normali confezioni consumer sono spesso da 500 ml o un litro.
Un reservoir da 5 litri ha molto più senso quando l’utilizzatore acquista materiale in quantità elevate.
Questo può ridurre:
- numero delle bottiglie;
- tempo impiegato per i rabbocchi;
- movimentazione;
- costo per litro, quando il produttore offre formati bulk.
Introduce però altri problemi.
Un contenitore aperto o semitrasparente con cinque litri di fotopolimero rappresenta una quantità molto maggiore di materiale sensibile alla luce e alla temperatura.
Il bucket HyperFeed è quindi chiuso e dotato di coperchio.
La possibilità di sostituire l’intero recipiente permette inoltre di dedicare un contenitore a ciascuna formulazione, riducendo almeno potenzialmente la necessità di lavare completamente il reservoir ogni volta.
Restano da capire sedimentazione e agitazione
Il manuale mostra chiaramente riscaldamento, misura del livello, pompa e RFID, ma non descrive un sistema di agitazione attiva del contenitore.
Questo potrebbe essere rilevante con resine contenenti:
- pigmenti pesanti;
- filler ceramici;
- particelle funzionali;
- altre cariche soggette a sedimentazione.
Cinque litri di materiale lasciati nel bucket per lungo tempo potrebbero necessitare di rimescolamento prima dell’utilizzo, a seconda della formulazione.
Il documento non consente di stabilire se la circolazione generata dalla pompa sia sufficiente, se esista un componente non evidente nelle immagini o se Creality preveda una procedura manuale per determinate resine.
È quindi uno dei punti tecnici che sarà interessante verificare quando verrà pubblicato il manuale commerciale definitivo.
Anche la pulizia deve essere valutata materiale per materiale
Un litro di IPA può essere sufficiente a sciacquare efficacemente una linea utilizzata con una comune resina acrilata.
Ma resine molto viscose, fortemente pigmentate o contenenti filler possono comportarsi diversamente.
Il manuale non pubblica:
- quantità residua dopo cleaning;
- livello di cross-contamination;
- numero di cicli necessari;
- compatibilità chimica delle guarnizioni con solventi differenti;
- durata della pompa.
Per un utilizzatore hobby potrebbe essere sufficiente che il colore successivo non venga visibilmente contaminato.
Per applicazioni tecniche o dentali sarebbe necessario un livello di controllo molto più rigoroso.
La presenza della funzione One-click Cleaning è quindi promettente, ma non equivale ancora alla dimostrazione di un cambio materiale completamente validato per tutte le resine.
Un sistema più automatizzato non elimina il post-processing della stampa resin
HyperFeed automatizza buona parte della gestione prima e durante la stampa.
Non cambia invece un’altra caratteristica fondamentale della vat photopolymerization.
Il componente estratto dalla macchina contiene ancora resina non polimerizzata sulla superficie e necessita normalmente di:
- lavaggio;
- asciugatura;
- rimozione supporti;
- post-curing UV.
Creality propone separatamente sistemi UW per washing e curing.
La presenza di HyperFeed non trasforma quindi la X1 Max in una linea completamente unattended dal file al componente finito.
L’automazione riguarda il feedstock management, non l’intero workflow.
È probabilmente uno dei segnali più chiari della nuova direzione delle resin printer prosumer
Per le stampanti FDM il passaggio dall’uso manuale all’ecosistema automatico è già evidente: sistemi multifilamento, dryer, RFID, controllo della bobina e caricamento automatico stanno diventando comuni.
Nel resin printing lo stesso processo è più lento perché i materiali sono liquidi e più difficili da gestire.
HyperFeed suggerisce però la stessa direzione:
contenitore identificato digitalmente → materiale controllato termicamente → alimentazione automatica → parametri associati → monitoraggio del consumo → recupero → pulizia assistita.
La tecnologia di esposizione rimane centrale per produrre il pezzo, ma la differenza fra una stampante da utilizzare occasionalmente e una macchina da mantenere in produzione può essere determinata sempre più da queste funzioni periferiche.
La HALOT-X1 Max rende la questione particolarmente evidente. Con un volume utile superiore a 17 litri, display 16K da 13,5 pollici e un posizionamento dichiarato anche verso piccole produzioni di footwear e miniature, riempire manualmente la vat con bottiglie da un litro diventerebbe rapidamente un collo di bottiglia.
HyperFeed non risolve ogni problema: contiene “soltanto” cinque litri, richiede intervento durante i veri cambi di resina e non elimina lavaggio e post-curing. Ma automatizza una parte del workflow che diventa progressivamente più importante all’aumentare delle dimensioni della macchina.
Il filing FCC non rivela quindi soltanto un altro accessorio Creality. Mostra come il mercato delle stampanti LCD stia iniziando a spostarsi dalla corsa alla risoluzione verso qualcosa di più simile a una piccola infrastruttura produttiva, nella quale materiale, identificazione, temperatura, livello e pulizia vengono gestiti come variabili del processo e non lasciati completamente all’operatore.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).