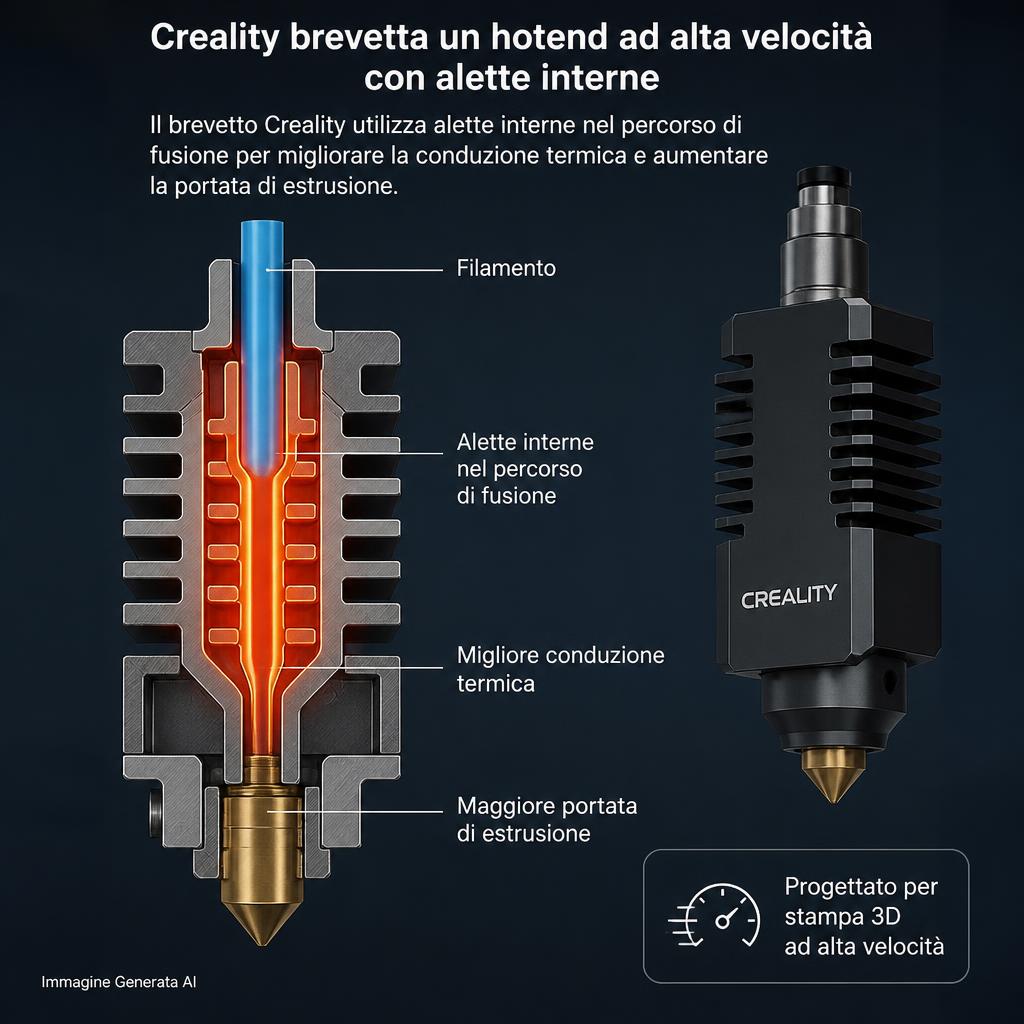
Creality sta studiando un hotend nel quale il calore non raggiunge il filamento soltanto dalla parete esterna del canale, ma viene portato direttamente verso il suo nucleo attraverso una serie di elementi metallici che sporgono all’interno della zona di fusione. La soluzione è descritta nella domanda statunitense US20260273845A1, pubblicata il 17 settembre 2026 da Shenzhen Creality 3D Technology e intitolata “Hotend and head set using same, and 3D printing device”. Il principio è relativamente semplice: quando il throughput aumenta, il polimero scorre così rapidamente nell’hotend che la sua parte esterna può essere già fusa mentre il nucleo rimane sensibilmente più freddo. Creality cerca quindi di diminuire la distanza che il calore deve attraversare introducendo nel canale delle protrusioni termicamente collegate al corpo riscaldato, capaci di entrare in contatto con il materiale più vicino all’asse centrale.
Il concetto non va però presentato come una tecnologia già comparsa su una stampante Creality. La pubblicazione statunitense è una patent application ancora pendente, non un brevetto B2 concesso, e la documentazione disponibile non collega l’architettura a K1, K2, K3 o a un altro modello commerciale specifico. Inoltre la famiglia brevettuale precede di parecchio la notizia del settembre 2026: la relativa domanda internazionale PCT/CN2023/096689 è stata depositata il 26 maggio 2023 e pubblicata come WO2024243749A1 il 5 dicembre 2024. La novità del 2026 riguarda quindi soprattutto la pubblicazione della pratica negli Stati Uniti.
Gli inventori indicati sono Jingke Tang, Qiang Li, Xiangming Zhou e Ming Yuan.
Il problema non è portare l’hotend a 250 °C, ma portare a quella temperatura il materiale che lo attraversa
Nella stampa FFF ad alta velocità si tende spesso a concentrarsi sul movimento della macchina: accelerazioni, CoreXY, motori, rigidità del telaio e input shaping. Un limite altrettanto importante si trova però all’interno dell’hotend.
Il polimero possiede una conducibilità termica relativamente bassa. Quando il filamento entra nel liquefier, la superficie esterna riceve calore dalla parete metallica mentre la regione centrale viene riscaldata più lentamente.
A bassi flussi il problema è contenuto perché il filamento rimane abbastanza tempo nella melt zone.
Aumentando la quantità di polimero richiesta ogni secondo, il residence time diminuisce e il nucleo può raggiungere il nozzle prima di avere completato la fusione.
La letteratura sperimentale e numerica sul processo FFF ha osservato direttamente questo comportamento. Studi CFD mostrano che il filamento sviluppa una regione centrale ancora solida circondata da polimero fuso, mentre esperimenti più recenti sulla temperatura di uscita hanno misurato differenze importanti fra superficie e nucleo alle portate elevate.
In uno studio pubblicato su Additive Manufacturing, vicino al limite superiore stabile del processo, la superficie dell’estruso all’uscita era a circa 194 °C mentre il nucleo rimaneva a circa 164 °C.
È precisamente il fenomeno che l’architettura Creality vuole ridurre.
Aumentare la potenza del riscaldatore non risolve automaticamente il problema
La risposta intuitiva a un hotend che non riesce a fondere abbastanza velocemente è utilizzare un heater più potente.
Questo aiuta a mantenere il blocco alla temperatura impostata quando il filamento assorbe molto calore, ma non elimina il problema geometrico.
Il calore deve comunque attraversare:
parete metallica → superficie del polimero → materiale interno.
Portare il blocco da un heater da 40 W a uno da 80 W permette alla temperatura del blocco di recuperare più rapidamente, ma se la superficie è già vicina alla temperatura prevista mentre il nucleo rimane freddo, la limitazione si trova nel trasferimento termico attraverso il materiale.
Aumentare ulteriormente la temperatura può accelerare il processo, ma espone la parte esterna del polimero a temperature più elevate e può aumentare degradazione, oozing e variazioni della viscosità.
Il brevetto Creality affronta quindi il problema geometricamente: riduce la distanza di conduzione.
Le alette entrano nella zona centrale senza dividere completamente il canale
L’elemento centrale della domanda è indicato come heat conduction part 1024.
È termicamente collegato alla sezione riscaldata dell’hotend e comprende più protrusioni, indicate con il numero 1025, che si estendono dalla parete interna verso l’asse del canale.
Creality mostra configurazioni con:
- due protrusioni;
- quattro protrusioni;
- sei protrusioni;
- otto protrusioni.
La geometria non è però quella di un disco pieno che separa completamente il flusso in tanti piccoli capillari.
Le estremità delle alette non si toccano reciprocamente. Fra una protrusione e quella successiva rimangono regioni concave attraverso le quali il materiale fuso può fluire.
Creality sostiene che questa configurazione permetta contemporaneamente di aumentare la superficie attraverso cui il calore raggiunge il materiale e di evitare un’eccessiva restrizione del passaggio.
| Hotend tradizionale | Soluzione Creality proposta |
|---|---|
| Calore soprattutto dalla parete | Calore dalla parete e verso il nucleo |
| Canale essenzialmente cilindrico | Protrusioni interne longitudinali |
| Grande distanza termica verso il centro | Distanza termica ridotta |
| Nucleo più freddo ad alto flusso | Riscaldamento centrale più diretto |
| Sezione molto libera | Sezione parzialmente occupata dalle alette |
| Semplicità produttiva | Geometria interna più complessa |
È quindi un compromesso fra heat-transfer area e flow restriction.
Le alette sono longitudinali proprio per non comportarsi come un filtro
Le protrusioni vengono disposte lungo la direzione del flusso.
La scelta è importante. Una barriera trasversale costringerebbe il materiale a cambiare bruscamente direzione e potrebbe generare una significativa perdita di pressione.
Un’aletta longitudinale presenta invece il proprio profilo al flusso lungo tutta la melt zone.
Il brevetto prevede inoltre che la larghezza della protrusione diminuisca andando dalla parete verso il centro e che lo spazio fra protrusioni aumenti nella direzione complementare.
L’obiettivo dichiarato è mantenere un equilibrio fra:
- conduzione termica;
- superficie disponibile;
- sezione utile;
- pressione;
- velocità del materiale.
Questa parte distingue l’architettura da una semplice griglia inserita nell’hotend.
Prima delle alette c’è una zona di buffer
Un particolare particolarmente interessante è che Creality non fa arrivare immediatamente il filamento freddo contro le protrusioni.
La seconda parte del canale viene divisa in:
buffer region → functional region.
La regione funzionale è quella contenente le alette.
La buffer region si trova prima.
La logica è evidente: un filamento ancora completamente rigido che incontrasse direttamente diversi elementi metallici potrebbe richiedere molta forza per essere suddiviso o deformato e aumentare invece il rischio di blocco.
Il materiale viene quindi preriscaldato e progressivamente ammorbidito prima di entrare nella regione con maggiore superficie termica.
Questa caratteristica rende il progetto più interessante di quanto suggerisca la semplice immagine delle alette.
Creality non sta progettando soltanto un nozzle particolare, ma una sequenza termica.
L’hotend viene trattato quasi come uno scambiatore di calore
L’architettura completa descritta nella domanda comprende tre grandi zone:
throat → heating section → nozzle.
Il throat è ulteriormente suddiviso in:
heat dissipation section → transition section → preheating section.
La sezione riscaldata utilizza invece tre thermal coupling sections.
L’obiettivo è costruire un gradiente nel quale il filamento:
- rimane sufficientemente freddo nella parte superiore da poter essere spinto dall’estrusore;
- viene gradualmente preriscaldato;
- entra nella zona delle protrusioni già parzialmente ammorbidito;
- completa la fusione;
- raggiunge rapidamente il nozzle.
Questa strategia affronta due problemi opposti della FFF ad alte prestazioni.
Occorre trasferire moltissimo calore nella parte inferiore e contemporaneamente impedire al calore di risalire troppo verso l’estrusore.
Il brevetto dedica molta attenzione anche al heat creep
Creality descrive esplicitamente il problema della thermal creep, cioè l’ammorbidimento del materiale troppo in alto rispetto alla melt zone.
Se il filamento diventa morbido nella regione nella quale dovrebbe comportarsi come una colonna relativamente rigida, la forza dell’estrusore può deformarlo lateralmente invece di spingerlo verso il nozzle.
Questo può causare:
- aumento della pressione;
- attrito;
- instabilità dell’alimentazione;
- jam.
Il documento propone quindi, in alcune configurazioni, una transition section con parete sottile e materiale a bassa conducibilità.
Viene citato esplicitamente Ti-6Al-4V come possibile materiale per la transizione.
Il titanio non viene scelto perché conduca bene il calore — esattamente il contrario — ma perché permette di creare una barriera termica relativamente efficace mantenendo buona resistenza meccanica e massa ridotta.
La parte superiore e la regione di pre-riscaldamento possono invece utilizzare metalli con maggiore diffusività termica.
Non bisogna quindi scaldare tutto l’hotend allo stesso modo
L’architettura sembra apparentemente contraddittoria:
- una regione deve trasferire calore molto rapidamente;
- quella immediatamente precedente deve limitarne la propagazione.
È esattamente ciò che serve in un hotend.
L’obiettivo non è ottenere una temperatura uniforme lungo tutta la struttura.
Serve invece un gradiente termico controllato e molto ripido.
Sopra: filamento sufficientemente rigido.
Sotto: polimero completamente fuso.
La zona di transizione deve essere corta e termicamente resistiva.
Creality suggerisce anche l’utilizzo di thermal grease in alcune interfacce per diminuire la resistenza termica dovuta ai piccoli gap d’aria fra componenti metallici.
Il documento arriva a sostenere che il grasso termoconduttivo potrebbe ridurre la resistenza termica radiale di circa due ordini di grandezza in una particolare interfaccia. È un’affermazione della domanda brevettuale, non un dato verificato indipendentemente sulla futura configurazione commerciale.
Il riscaldamento può essere ceramico oppure integrato nella struttura
La protezione richiesta non dipende rigidamente da un unico tipo di heater.
In alcune varianti la seconda sezione termica viene collegata a un ceramic heating ring.
In altre il documento prevede un elemento riscaldante incorporato nella struttura.
Questo rende le rivendicazioni più generali: il punto centrale non è esattamente quale resistenza produca il calore, ma come il calore venga trasferito verso il percorso del materiale.
È importante perché Creality utilizza già da tempo riscaldatori ceramici nei propri hotend ad alta velocità.
Non significa però che i normali ceramic hotend Creality già in commercio adottino automaticamente le alette descritte da questa domanda.
Il sensore viene avvicinato al nozzle, ma non misura direttamente la temperatura del polimero
Il progetto prevede anche un detection hole 10236, nel quale può essere installato un termistore o altro sensore termico.
La posizione è vicina alla terza sezione termicamente accoppiata, quindi più vicina alla regione in cui il polimero entra nel nozzle.
Creality sostiene che questo permetta di ottenere una misura più rappresentativa della temperatura del materiale rispetto a un sensore posizionato più lontano.
La formulazione richiede comunque cautela.
Il termistore continua a misurare la temperatura della struttura metallica nella quale è installato, non quella del centro del flusso polimerico.
Fra le due grandezze può esistere una differenza rilevante, soprattutto ai throughput elevati.
Proprio gli studi sperimentali sugli hotend mostrano che la temperatura impostata o misurata sulla struttura non coincide necessariamente con quella del materiale estruso.
Il nuovo posizionamento può ridurre l’errore, ma non costituisce una misura diretta della melt temperature.
I dati del brevetto mostrano una differenza enorme alle velocità più elevate
La domanda contiene un confronto sperimentale fra un hotend convenzionale e versioni con due, quattro, sei e otto protrusioni.
Sono state utilizzate temperature di 230 e 250 °C e valori di velocità da 50 a 600 mm/s.
La massa teorica prevista dalla prova è sempre 1,48 g.
Alle velocità basse e medie quasi tutte le configurazioni raggiungono valori vicini alla massa prevista.
La differenza cresce rapidamente dopo circa 300 mm/s.
I risultati a 600 mm/s sono particolarmente evidenti:
| Configurazione | 230 °C | % del teorico | 250 °C | % del teorico |
|---|---|---|---|---|
| Hotend convenzionale | 0,46 g | 31% | 0,50 g | 34% |
| 2 protrusioni | 1,13 g | 76% | 1,27 g | 86% |
| 4 protrusioni | 1,25 g | 84% | 1,36 g | 92% |
| 6 protrusioni | 1,31 g | 89% | 1,37 g | 93% |
| 8 protrusioni | 1,39 g | 94% | 1,44 g | 97% |
| Massa teorica | 1,48 g | 100% | 1,48 g | 100% |
Se i risultati fossero riprodotti in una configurazione commerciale, la differenza sarebbe notevole.
La versione a otto protrusioni conserva quasi tutta la massa estrusa teoricamente richiesta anche alla condizione più veloce, mentre il canale tradizionale riesce a fornire soltanto circa un terzo.
Ma questa tabella deve essere interpretata con molta prudenza.
Il documento contiene un evidente errore nelle unità
Nel testo descrittivo immediatamente successivo alla tabella compare più volte la dicitura:
300 m/s.
Trecento metri al secondo per una stampante FFF desktop sarebbe evidentemente assurdo.
La tabella stessa riporta invece correttamente:
Printing speed (mm/s)
con valori da 50 a 600.
Si tratta quindi quasi certamente di un errore redazionale o di traduzione nel testo del brevetto.
I valori da considerare sono millimetri al secondo, non metri al secondo.
È un piccolo particolare, ma in una lettura tecnica del documento è importante segnalarlo.
600 mm/s non rappresentano automaticamente il flow rate dell’hotend
Un altro rischio consiste nel prendere la tabella e concludere:
“questo hotend stampa a 600 mm/s”.
La velocità lineare della testa e la capacità termica dell’hotend sono due grandezze differenti.
Il vero carico sull’hotend viene normalmente espresso come volumetric flow rate in mm³/s.
In prima approssimazione:
portata volumetrica = velocità × larghezza della linea × altezza del layer.
Per esempio una macchina che si muove a 600 mm/s con una linea molto sottile può estrudere meno materiale di un’altra che procede a 300 mm/s producendo una bead larga e alta.
La tabella brevettuale non pubblica abbastanza dettagli sperimentali per trasformare in modo affidabile quei 600 mm/s in un valore universale di mm³/s.
Non vengono specificati chiaramente nella tabella:
- nozzle diameter;
- layer height o geometria dell’estruso;
- modalità esatta con cui viene definita la “printing speed”;
- numero di repliche;
- deviazione standard;
- condizioni complete del materiale.
Per questo il risultato dimostra una tendenza interna molto promettente, ma non permette ancora di dichiarare un massimo volumetric flow comparabile direttamente con E3D, Bondtech o altri hotend commerciali.
Anche i 1,48 g teorici richiedono prudenza
La prova viene presentata con “extrusion length” di 500 mm e una massa teorica di 1,48 g.
Quel valore è compatibile con l’ordine di grandezza di una determinata quantità di filamento PLA, materiale citato nella descrizione come esempio, ma il documento non fornisce nella tabella tutti i dati necessari per ricostruire senza ambiguità l’intero protocollo.
Il dato più solido da utilizzare è quindi il confronto relativo fra le configurazioni testate, eseguite apparentemente nelle stesse condizioni.
Ed è proprio su questo confronto che il vantaggio delle protrusioni diventa evidente.
Più alette sembrano funzionare meglio, ma non significa che “più è sempre meglio”
Nella tabella le versioni da quattro, sei e otto protrusioni mantengono progressivamente una massa estrusa maggiore alle condizioni più impegnative.
A 600 mm/s e 250 °C:
- quattro protrusioni: 1,36 g;
- sei: 1,37 g;
- otto: 1,44 g.
Questo suggerisce che aumentare la superficie conduttiva centrale migliori il trasferimento termico.
Ma non si può estrapolare indefinitamente.
Aggiungere altre alette:
- riduce la sezione disponibile al polimero;
- aumenta la superficie bagnata;
- può incrementare attrito;
- complica la produzione;
- può trattenere contaminanti;
- può creare punti di accumulo per filler.
Esisterà quindi un compromesso fra surface area e hydraulic resistance.
La geometria ottimale potrebbe inoltre dipendere da materiale, diametro del filamento, nozzle e throughput.
Con materiali caricati il problema potrebbe essere più complesso
Il brevetto non pubblica una campagna equivalente con:
- PA-CF;
- PET-CF;
- GF;
- wood-filled;
- metal-filled;
- altri filamenti con particelle.
Quando il materiale contiene fibre corte o particelle, qualsiasi struttura posta nel percorso introduce la possibilità di interazione meccanica con il filler.
Le protrusioni potrebbero teoricamente:
- distribuire meglio il calore;
- favorire il mixing;
ma anche:
- aumentare l’usura;
- raccogliere particelle;
- aumentare la pressione;
- creare ponti locali nel flusso.
Non significa che il concetto sia incompatibile con materiali caricati. Significa semplicemente che la domanda non dimostra ancora le prestazioni su questi materiali.
Una futura implementazione commerciale dovrebbe specificare materiali delle alette, resistenza all’abrasione e range di filamenti supportati.
Anche TPU e materiali molto flessibili potrebbero reagire diversamente
Una geometria interna efficace con PLA non è automaticamente ideale per TPU molto morbido.
I materiali elastomerici possono deformarsi attorno alle strutture interne e presentano viscosità e comportamento reologico differenti.
Il settore offre già un precedente: Bondtech raccomanda per alcune proprie applicazioni una geometria straight-through invece del CHT quando vengono utilizzati materiali particolarmente morbidi.
Non sappiamo ancora come l’hotend Creality reagisca a questi casi.
La scelta fra massima capacità di fusione e minimo back-pressure può quindi richiedere configurazioni differenti a seconda del feedstock.
Il confronto con Bondtech CHT è inevitabile
L’idea di portare materiale termicamente conduttivo verso il centro del percorso del filamento esiste da molto prima della domanda Creality.
Il caso più noto è la Core Heating Technology, CHT, oggi commercializzata da Bondtech.
Il brevetto statunitense associato, US11712847B2, ha priorità al 19 aprile 2016, è stato depositato internazionalmente nel 2017 ed è stato concesso negli Stati Uniti il 1° agosto 2023. È oggi assegnato a Bondtech AB.
La descrizione è sorprendentemente pertinente.
Il brevetto spiega che nei normali nozzle il polimero fonde dall’esterno verso l’interno e propone di inserire materiale termicamente conduttivo collegato alla parete e proiettato verso il centro.
Fra le configurazioni illustrate compaiono:
- una barra metallica che attraversa il canale;
- un elemento centrale contenente più fori;
- due canali;
- tre canali;
- protrusioni rivolte verso l’interno.
La parentela concettuale con il problema affrontato da Creality è quindi evidente.
Il prodotto CHT commerciale e il progetto Creality non sono però geometricamente identici
I normali nozzle Bondtech CHT commercializzati oggi utilizzano una geometria nella quale il filamento viene diviso in tre flussi più piccoli attorno a una struttura conduttrice centrale.
La logica è aumentare fortemente il rapporto superficie/volume.
Tre piccoli filamenti possono assorbire calore molto più rapidamente di un cilindro unico di diametro maggiore.
Creality insiste invece, nelle proprie rivendicazioni, sul fatto che le protrusioni non si tocchino e che l’interno del transmission channel rimanga una regione connessa.
Quindi:
CHT commerciale: separazione del flusso in canali.
Creality: alette radiali longitudinali con passaggi comunicanti.
Creality aggiunge inoltre nella stessa domanda l’architettura completa con buffer region, preheating section, throat e temperature sensor vicino al nozzle.
Ma bisogna stare molto attenti a trasformare queste differenze tecniche in una conclusione brevettuale.
Non è possibile stabilire da questa somiglianza se esista o meno un problema di brevetto
US11712847B2 è un brevetto concesso e attivo negli Stati Uniti.
US20260273845A1 è invece una domanda pendente.
La questione giuridica dipende dalle rivendicazioni effettive, dalla loro interpretazione, dalla prosecution history, dagli eventuali emendamenti e dal prior art.
Il brevetto Bondtech, inoltre, non descrive soltanto il prodotto CHT commerciale a tre canali: la documentazione mostra anche varianti più ampie, comprese protrusioni verso il centro.
Non è quindi corretto affermare soltanto osservando le immagini che:
- Creality abbia violato il brevetto Bondtech;
- Creality abbia aggirato sicuramente il brevetto;
- la domanda Creality sia necessariamente invalida;
- le due tecnologie siano brevettualmente indipendenti.
Queste sarebbero conclusioni legali non dimostrate dalla sola documentazione tecnica.
Quello che possiamo dire è che l’idea generale di riscaldare il core del filamento attraverso materiale conduttivo interno costituisce un terreno di prior art già molto sviluppato e che l’eventuale protezione Creality dovrà quindi dipendere dalle caratteristiche specifiche delle proprie rivendicazioni.
La priorità temporale è comunque chiarissima
| Famiglia | Priorità | Stato USA |
|---|---|---|
| Bondtech / Carl Bernhard Beck | 19 aprile 2016 | US11712847B2, concesso |
| Creality | 26 maggio 2023 | US20260273845A1, domanda pendente |
Sette anni separano le due priorità.
Questo non determina da solo l’esito della pratica Creality, ma è un elemento fondamentale per interpretare correttamente l’annuncio.
Non stiamo osservando la nascita del concetto di “core heating”.
Stiamo osservando una specifica evoluzione architetturale proposta da Creality.
Il prodotto Bondtech mostra anche che il principio può funzionare realmente
Bondtech commercializza da anni nozzle CHT e dichiara incrementi di melt capacity tali da produrre guadagni di flow rate fra circa 25 e 65%, a seconda di nozzle e condizioni.
Sono dati commerciali del produttore e non devono essere trasferiti al progetto Creality.
Servono però a dimostrare che l’approccio generale di aumentare la superficie termica all’interno del flusso non è soltanto teorico.
Il problema industriale di Creality sarà quindi probabilmente meno “funziona il principio?” e più:
quanto bene funziona questa specifica geometria, con quali materiali, per quanto tempo e a quale costo?
La manufacturability delle alette sarà un problema concreto
Le geometrie illustrate sono relativamente piccole e situate all’interno di un foro.
Questo crea una sfida produttiva.
Un semplice nozzle tradizionale può essere realizzato attraverso:
- tornitura;
- foratura;
- filettatura;
- lavorazione del cono.
Costruire sei o otto protrusioni sottili e perfettamente allineate all’interno della melt zone è molto più complesso.
Le possibilità industriali possono includere elementi assemblati, lavorazioni speciali o componenti prodotti separatamente, ma la domanda non definisce una singola metodologia obbligatoria.
Dal punto di vista commerciale contano almeno quattro fattori:
costo, ripetibilità, durata e pulibilità.
Una geometria che offre il 30% di throughput in più ma costa dieci volte un nozzle standard potrebbe avere un mercato differente da una soluzione producibile su milioni di hotend consumer.
Creality, grazie ai propri volumi industriali, avrebbe un forte incentivo a trovare una configurazione economica da produrre in serie.
La pulizia potrebbe diventare più difficile
Un canale cilindrico è relativamente semplice da attraversare con filament cleaning o cold pull.
Quando vengono aggiunte strutture interne, aumenta il numero di superfici sulle quali il polimero può aderire.
Questo diventa particolarmente rilevante nei cambi fra:
- materiali con temperature molto differenti;
- colori contrastanti;
- polimeri degradabili;
- compositi.
Non significa necessariamente che l’hotend sia difficile da pulire. Il flusso stesso può essere sufficiente a eliminare il materiale precedente.
Ma è una caratteristica che una prova commerciale dovrebbe quantificare, soprattutto se l’architettura arriverà su macchine multicolore o toolchanger.
Un hotend ad alta portata deve essere valutato anche attraverso la pressione
Un’altra grandezza spesso ignorata nei confronti fra hotend è la pressione richiesta all’estrusore.
Due nozzle possono fornire lo stesso flow rate ma uno può richiedere molta più forza.
Una pressione elevata comporta:
- maggiore carico sugli ingranaggi dell’estrusore;
- rischio di grinding del filamento;
- maggiore compressione elastica;
- peggior controllo durante accelerazioni e decelerazioni;
- maggiore sensibilità alla retraction.
Creality afferma esplicitamente che una fusione più uniforme dovrebbe ridurre la viscosità e quindi la printing pressure.
Il meccanismo è plausibile: un polimero più caldo generalmente presenta viscosità inferiore.
Ma la geometria interna stessa introduce ulteriore resistenza.
Il risultato finale dipende quindi dalla somma di due effetti:
meno viscosità ↔ più ostacoli geometrici.
La tabella sulla massa estrusa suggerisce che il bilancio sia favorevole alle alte velocità, ma la domanda non pubblica curve pressure-versus-flow.
Sarebbero probabilmente uno dei test più interessanti su un eventuale prodotto reale.
Il numero che conta davvero sarà il maximum volumetric flow
Quando arriverà eventualmente sul mercato, il test più significativo non sarà:
“la stampante si muove a 600 mm/s?”
Dovrebbe essere:
“quanti mm³/s di questo specifico polimero può estrudere mantenendo massa, temperatura e precisione entro una determinata tolleranza?”
E questo valore dovrebbe essere misurato per:
- PLA;
- PETG;
- ABS/ASA;
- PA;
- PC;
- TPU;
- eventuali compositi.
Un buon benchmark dovrebbe inoltre riportare:
- diametro nozzle;
- temperatura;
- heater power;
- filament diameter;
- pressione o forza di alimentazione;
- criterio utilizzato per definire il fallimento.
Solo allora sarà possibile confrontare realmente la soluzione con CHT, Volcano, Rapido, Revo High Flow e altri sistemi.
Un hotend più capace non rende automaticamente più veloce una stampa
Anche se il nuovo sistema raddoppiasse la capacità di fusione, molti modelli non verrebbero completati in metà tempo.
La velocità totale può essere limitata da:
- accelerazione;
- cooling;
- minimum layer time;
- vibrazioni;
- flow durante pareti esterne;
- caratteristiche del materiale;
- geometria del modello.
Un piccolo oggetto con molti cambi di direzione raramente raggiunge a lungo il maximum flow.
Un grande infill rettilineo può invece saturarlo facilmente.
L’utilità maggiore di un hotend high-flow emerge quindi su geometrie nelle quali la macchina riesce a mantenere alta velocità per periodi abbastanza lunghi.
Un nozzle più grande rende il problema ancora più importante
Il vantaggio potrebbe essere particolarmente rilevante con nozzle da:
- 0,6 mm;
- 0,8 mm;
- 1,0 mm.
A parità di velocità lineare, una linea più larga e alta richiede molto più materiale.
Un sistema meccanico capace di raggiungere 500 mm/s con un nozzle da 0,4 mm può trovarsi rapidamente limitato dall’hotend quando viene installato un nozzle da 0,8 mm.
La capacità di trasferire calore verso il core diventa quindi importante non soltanto per “stampare velocissimo”, ma anche per stampare layer grandi a velocità moderate senza saturare la melt zone.
Una melt zone più lunga non è l’unica possibile risposta
Un metodo consolidato per aumentare la capacità consiste semplicemente nell’allungare il percorso riscaldato.
È la logica che ha reso famosi hotend come Volcano.
Più lunghezza significa più residence time e maggiore superficie di contatto.
Ma presenta alcuni trade-off:
- hotend più lungo;
- massa maggiore;
- maggiore volume di polimero fuso;
- risposta più lenta alle variazioni del flow;
- retraction potenzialmente più complessa.
Portare il calore verso l’interno cerca invece di aumentare il trasferimento senza dover aumentare proporzionalmente la lunghezza.
Le due strategie possono naturalmente essere combinate.
Anche preriscaldare il filamento è una strategia valida
La ricerca accademica sul melting FFF mostra che aumentare la temperatura iniziale del filamento può incrementare la portata massima.
Se il materiale entra nell’hotend già a 60 °C invece che a 20 °C, deve assorbire meno energia per raggiungere la condizione di fusione.
Creality incorpora una forma limitata di preheating direttamente nella struttura.
Un sistema esterno potrebbe spingersi oltre, ma introduce problemi di heat creep e gestione del filamento.
Ancora una volta emerge il medesimo problema: il design deve scaldare il materiale giusto, nel punto giusto e nel momento giusto.
Il brevetto mostra una strategia Creality più ampia sul controllo termico
Considerando la domanda nel suo complesso, le alette interne sono soltanto l’elemento più visibile.
Il documento affronta:
- heat transfer centrale;
- preheating;
- isolamento del throat;
- heat creep;
- interfacce termiche;
- posizionamento del sensore;
- leakage;
- flusso verso il nozzle.
Questa visione sistemica è probabilmente la parte più interessante.
Nella corsa alle velocità FFF degli ultimi anni molti produttori hanno aumentato contemporaneamente:
- potenza dell’heater;
- lunghezza della melt zone;
- portata dell’estrusore;
- accelerazioni.
Il progetto Creality prova invece a ridisegnare il percorso termico interno.
Non sappiamo ancora se questo hotend arriverà su una stampante Creality
È importante chiudere il cerchio fra brevetto e prodotto.
Una domanda di brevetto può servire a:
- proteggere una tecnologia realmente prossima al lancio;
- coprire una soluzione che l’azienda sta ancora testando;
- preservare opzioni future;
- impedire a concorrenti di occupare uno spazio progettuale.
Non tutte le invenzioni brevettate diventano prodotti.
Le immagini comprendono anche una stampante 3D generica completa, ma questo serve a estendere le rivendicazioni al sistema che utilizza l’hotend e non identifica un modello commerciale.
Al 30 settembre 2026 non esiste nella documentazione verificata una dichiarazione Creality secondo cui K1, K2, K3 o un altro prodotto utilizzi esattamente la geometria di US20260273845A1.
Qualsiasi associazione sarebbe quindi speculativa.
Il dato sperimentale è promettente, ma manca ancora il test che interessa davvero agli utenti
Il confronto contenuto nel brevetto mostra molto chiaramente la direzione.
A velocità moderate il vantaggio è ridotto perché anche l’hotend convenzionale riesce a fondere abbastanza materiale.
Quando la richiesta aumenta, il sistema tradizionale crolla progressivamente mentre le geometrie con protrusioni mantengono una quantità estrusa molto più vicina al target.
È esattamente ciò che ci si aspetterebbe da un hotend progettato per spostare verso l’alto il melt-flow ceiling.
Ma prima di poter affermare che Creality abbia sviluppato una soluzione superiore ai migliori high-flow hotend commerciali servono almeno:
- maximum volumetric flow indipendente;
- pressione di estrusione;
- stabilità della temperatura;
- comportamento con materiali differenti;
- vita dell’hotend;
- resistenza all’abrasione;
- clog rate;
- facilità di pulizia;
- qualità delle superfici;
- uniformità fra unità prodotte.
Questi dati non sono ancora pubblici.
La parte più interessante del brevetto potrebbe essere proprio quella meno visibile
A prima vista la novità è facile da riassumere: mettere delle alette nel foro.
In realtà il problema affrontato è più profondo.
La stampa FFF moderna sta raggiungendo velocità meccaniche alle quali il vecchio paradigma del nozzle — un tubo caldo con un piccolo foro alla fine — diventa progressivamente il collo di bottiglia.
A quel punto il liquefier deve essere trattato come un vero problema di heat exchanger design e fluid dynamics.
Non conta soltanto quanto è caldo il blocco.
Conta:
- dove entra il calore;
- quanto lontano deve viaggiare;
- quanto tempo resta il materiale;
- quale superficie viene bagnata;
- quale pressione viene generata;
- dove inizia la fusione;
- dove deve invece essere impedita.
Il progetto Creality va esattamente in questa direzione.
Il concetto generale di riscaldare anche il core del filamento non è nuovo — il brevetto Bondtech con priorità 2016 lo dimostra chiaramente — ma Creality cerca di svilupparlo come architettura completa dell’hotend, con protrusioni longitudinali non connesse, buffer termico, preheating, controllo del heat creep e sensor placement vicino al nozzle.
La domanda statunitense dovrà ancora attraversare il proprio iter brevettuale e non sappiamo se il design arriverà sul mercato nella forma mostrata. I dati contenuti nel documento, tuttavia, spiegano bene perché questa area stia diventando strategica.
Quando una stampante può muovere la testina a 500 o 600 mm/s, la domanda non è più soltanto se la meccanica riesca a raggiungere quella velocità.
La domanda diventa:
l’hotend riesce realmente a trasformare abbastanza filamento solido in un melt termicamente uniforme mentre la macchina si muove così velocemente?
Creality sta cercando una risposta non semplicemente aggiungendo watt al riscaldatore, ma portando fisicamente il calore dentro il flusso del polimero.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).