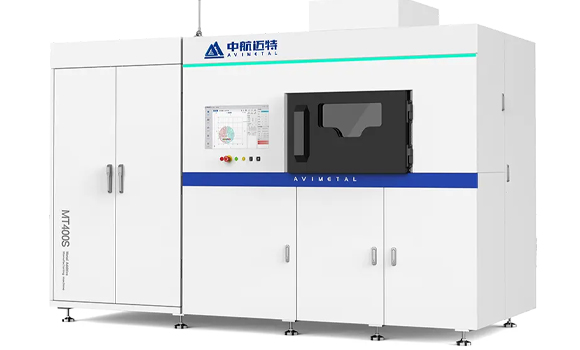
Avimetal MT400S: sei laser e oltre 2.000 componenti per build per portare la LPBF nella produzione di serie
Avimetal ha presentato la MT400S, una nuova macchina Laser Powder Bed Fusion progettata con un obiettivo molto preciso: aumentare la produttività della stampa 3D metallica quando non si devono costruire pochi componenti complessi, ma centinaia o migliaia di parti relativamente piccole per ogni ciclo. La piattaforma combina un volume utile di 450 × 400 × 400 mm con una configurazione standard a sei laser da 500 W, quattro laser come alternativa, doppia dimensione dello spot, recoating bidirezionale ad alta velocità e sistemi proprietari per calibrazione multi-laser e monitoraggio del processo. Il target dichiarato comprende soprattutto elettronica 3C, componenti per smartphone, automotive e stampi, settori nei quali la LPBF deve competere sempre più sulla produttività per metro quadrato di fabbrica e sul costo della singola parte.
La macchina è stata annunciata da Avimetal il 23 settembre 2026 e si inserisce in una gamma che l’azienda cinese ha ampliato rapidamente negli ultimi anni, arrivando da piccoli sistemi per ricerca e dentale fino a piattaforme di grande formato con oltre venti laser. La MT400S occupa una posizione differente: non tenta di massimizzare semplicemente il volume massimo costruibile, ma cerca di concentrare molta capacità produttiva in un ingombro relativamente ridotto.
Secondo Avimetal, il sistema occupa circa 5,44 m² e può contenere su una singola build plate oltre 2.000 cover per cerniere di smartphone pieghevoli oppure più di 140 telai di smartphone. Questi valori sono esempi di nesting dichiarati dal produttore per specifiche geometrie, non una capacità universale della macchina. Sono però indicativi del tipo di applicazione per il quale la MT400S è stata sviluppata: high-density batch production.
Il volume di costruzione conta, ma qui conta soprattutto quante parti entrano sulla piastra
Nel metal additive manufacturing il build volume viene spesso utilizzato come primo parametro di confronto.
Nel caso della MT400S è:
450 × 400 × 400 mm.
Il dato permette certamente di produrre componenti relativamente grandi, ma per il target 3C il vantaggio principale è un altro.
Una superficie di:
450 × 400 mm
permette di disporre contemporaneamente molti componenti piccoli.
Questo trasforma il problema produttivo.
Non si cerca necessariamente di stampare:
una parte grande da 450 mm.
Si può cercare di stampare:
centinaia o migliaia di parti nello stesso job.
Per applicazioni seriali, il parametro economicamente interessante diventa quindi:
parti per build
più che:
dimensione massima della parte.
Oltre 2.000 hinge covers significa un esempio di nesting, non 2.000 pezzi all’ora
La distinzione è importante.
Avimetal dichiara che una configurazione di build può ospitare oltre:
2.000 cover per cerniere di telefoni pieghevoli
oppure:
140 telai per smartphone.
Questo non significa che la macchina produca 2.000 componenti in un’ora.
Il tempo totale dipende da:
- altezza del pezzo;
- materiale;
- layer thickness;
- quantità di materiale fuso;
- parametri;
- recoating.
Il dato descrive la capacità geometrica per build, non il throughput temporale.
È però particolarmente significativo per l’elettronica consumer, dove molti componenti possono essere sottili, piccoli e ripetuti in grande numero.
La configurazione standard utilizza sei laser da 500 W
La MT400S viene proposta con:
6 × 500 W
come configurazione standard.
È disponibile anche una configurazione:
4 × 500 W.
L’aumento del numero di laser permette di dividere il lavoro su più sorgenti.
In linea teorica:
più laser → più aree fuse simultaneamente → meno tempo di esposizione.
Ma la relazione non è perfettamente lineare.
Passare da quattro a sei laser significa aumentare il numero di sorgenti del 50%.
Avimetal dichiara una crescita della produttività superiore al 50% rispetto a una configurazione convenzionale a quattro laser da 500 W.
È un claim del produttore.
Il guadagno reale dipende dalla distribuzione geometrica delle parti e dalla possibilità di mantenere tutti i laser sufficientemente occupati.
Se una build non sfrutta tutti i laser, il vantaggio diminuisce
Immaginiamo un componente molto piccolo concentrato in una sola regione.
Alcuni laser potrebbero avere meno lavoro.
Con centinaia di parti distribuite sull’intera piattaforma, invece, il software può ripartire più facilmente le esposizioni.
È uno dei motivi per cui un’architettura multi-laser è particolarmente adatta alla produzione seriale con elevata densità di parti.
La geometria del job influenza quindi il livello di parallelizzazione ottenibile.
Il dato dichiarato è 150–200 cm³/h
Per il lancio della MT400S, Avimetal indica un build rate nell’ordine di:
150–200 cm³/h.
Questo valore deve essere interpretato come capacità produttiva dichiarata della piattaforma e non come velocità garantita per qualsiasi materiale.
Il volume effettivamente fuso in un’ora dipende da:
- lega;
- layer;
- laser power;
- scan speed;
- hatch;
- qualità richiesta.
Un Ti6Al4V ad alta precisione può richiedere parametri molto differenti rispetto a:
- acciaio;
- alluminio;
- lega di rame.
Per questo il confronto fra macchine attraverso un solo valore in cm³/h deve essere sempre trattato con cautela.
Sei laser aggiungono anche un problema: devono comportarsi come una sola macchina
Una piattaforma multi-laser non è semplicemente una stampante nella quale vengono aggiunte sorgenti.
Se due laser lavorano in zone adiacenti, il risultato non deve mostrare:
- differenze dimensionali;
- cambi di densità;
- artefatti;
- discontinuità.
Ogni coppia:
laser + scanner
possiede piccole differenze ottiche e geometriche.
Quando i campi di lavoro si incontrano, il sistema deve fare in modo che il componente rimanga continuo.
È il problema del multi-laser stitching.
MatScanCalib è il sistema proprietario dedicato proprio alla calibrazione multi-laser
Avimetal dichiara di utilizzare il proprio sistema MatScanCalib per allineare i diversi campi di scansione.
L’obiettivo è ridurre errori nelle regioni nelle quali una feature passa da una sorgente all’altra.
Questo diventa sempre più importante all’aumentare del numero dei laser.
Con un solo laser:
nessun confine fra campi laser differenti.
Con sei laser:
più zone potenziali di transizione da gestire.
La calibrazione deve quindi garantire che una geometria attraversi queste regioni senza mostrare un cambiamento significativo.
La precisione di stitching è più importante del numero dei laser
Una macchina con sei sorgenti può essere teoricamente molto veloce.
Ma se le zone di transizione introducono:
- difetti;
- dimensional mismatch;
- proprietà differenti,
la produttività perde valore.
Per questo nei sistemi multi-laser industriali la metrologia dell’ottica assume un ruolo centrale.
Il vantaggio non deriva semplicemente da:
6 > 4.
Deriva dalla capacità di far lavorare sei sistemi ottici come se appartenessero a un unico processo.
Avimetal-PM monitora recoating e melt pool
Un secondo elemento della piattaforma è AVIMETAL-PM, sistema dichiarato per il monitoraggio in tempo reale di:
- processo di recoating;
- comportamento del melt pool.
Sono due categorie di problemi molto differenti.
Il controllo del recoating può individuare anomalie come:
- strato non uniforme;
- disturbo del powder bed;
- possibile collisione.
Il melt pool monitoring osserva invece segnali associati direttamente all’interazione fra:
- laser;
- polvere;
- materiale fuso.
Questa combinazione può fornire una registrazione layer-by-layer molto più ricca rispetto al semplice log dei parametri macchina.
Monitorare il melt pool non significa automaticamente rilevare ogni difetto
È una distinzione fondamentale.
Una variazione del segnale può essere correlata a:
- instabilità;
- spatter;
- variazioni energetiche.
Ma non significa che qualsiasi:
- poro;
- lack of fusion;
- crack
venga automaticamente identificato e dimensionato.
Per stabilire una relazione affidabile fra segnale e difetto servono:
- correlazioni sperimentali;
- metallografia;
- CT;
- test.
Il monitoring può diventare uno strumento di quality assurance.
Non sostituisce automaticamente tutti i controlli NDT.
Lo stesso vale per il claim di proprietà meccaniche costanti
Avimetal afferma che la combinazione fra calibrazione e monitoring è progettata per ottenere:
- densità coerente;
- proprietà meccaniche ripetibili
fra diversi lotti.
È l’obiettivo corretto per una piattaforma destinata alla produzione seriale.
Ma la ripetibilità deve essere sempre valutata:
- per materiale;
- per parameter set;
- su più build;
- attraverso test quantitativi.
La comunicazione di lancio non pubblica un dataset statistico completo attraverso il quale confrontare deviazioni di:
- densità;
- UTS;
- yield;
- elongation.
Quindi il concetto va presentato come capacità e obiettivo dichiarati dal produttore, non come benchmark indipendente universale.
La MT400S permette di scegliere fra spot da 60 e 80 µm
Uno degli aspetti più interessanti riguarda la configurazione ottica.
La macchina offre due dimensioni nominali dello spot:
60 µm
e
80 µm.
L’idea è bilanciare:
precisione ↔ produttività.
Uno spot più piccolo può essere utile per:
- feature fini;
- piccoli dettagli;
- contorni.
Uno spot più grande può contribuire a:
- coprire più area;
- aumentare il throughput.
Non significa però che passando da 60 a 80 µm la produttività aumenti automaticamente in proporzione al diametro.
Entrano in gioco anche:
- power density;
- scan strategy;
- melt pool.
Spot size non equivale a risoluzione della parte
È una distinzione importante.
Un laser con spot da 60 µm non implica:
precisione dimensionale = 60 µm.
La geometria finale dipende da:
- melt pool width;
- compensation;
- shrinkage;
- layer thickness;
- contour strategy.
Allo stesso modo:
80 µm spot
non significa che il dettaglio minimo sia esattamente 80 µm.
Spot size è un parametro ottico.
Resolution e dimensional accuracy descrivono risultati molto più complessi.
La possibilità di cambiare spot permette di adattare la stessa macchina a prodotti differenti
Questo è importante soprattutto per un service o una fabbrica con mix variabile.
Una produzione può richiedere:
molti pezzi relativamente semplici → spot più grande.
Un’altra:
componenti con feature più fini → spot più piccolo.
Il valore deriva quindi dalla flessibilità.
La macchina non viene vincolata a una sola filosofia produttiva.
Avimetal propone anche un beam shaping ring/point-ring opzionale
Il sistema può essere dotato di una tecnologia di beam shaping che modifica il profilo dell’energia del laser.
Invece di utilizzare necessariamente un classico profilo concentrato prevalentemente al centro, la distribuzione può assumere una forma:
- ring;
- point-ring.
È una direzione che diversi costruttori stanno esplorando nella LPBF.
L’obiettivo è controllare meglio il modo in cui l’energia viene trasferita al powder bed.
La forma del fascio influenza direttamente il melt pool
Un fascio convenzionale tende a concentrare molta energia al centro.
A potenze elevate questo può favorire:
- vaporizzazione;
- recoil pressure;
- keyhole;
- spatter.
Un profilo ad anello distribuisce l’energia in modo differente.
In determinate condizioni può rendere il melt pool:
- più stabile;
- più largo;
- meno profondo.
Questo può contribuire a ridurre alcuni fenomeni indesiderati.
Ma “ring beam = meno spatter” non è una regola universale
Avimetal dichiara che la tecnologia riduce efficacemente lo spatter e migliora la superficie.
Il risultato dipende però da:
- lega;
- potenza;
- velocità;
- layer;
- geometria.
Il beam shaping deve essere accompagnato da un nuovo parameter set.
Non basta cambiare il profilo del laser mantenendo automaticamente gli stessi parametri.
È un’ulteriore variabile da qualificare
La stessa macchina può quindi utilizzare:
- spot 60 µm;
- spot 80 µm;
- beam shaping opzionale.
Questa flessibilità è utile.
Ma significa anche che esistono più finestre di processo da gestire.
Per produzione seriale una configurazione deve essere:
- scelta;
- congelata;
- qualificata.
La flessibilità della macchina non implica che i parametri debbano cambiare continuamente durante una produzione regolata.
Il recoater raggiunge velocità dichiarate fino a 7 m/s
Avimetal utilizza un sistema bidirezionale a velocità variabile.
Il recoating è una parte spesso trascurata del cycle time LPBF.
Ogni layer richiede:
- abbassamento piattaforma;
- distribuzione nuovo strato;
- scansione laser.
Quando l’esposizione diventa molto veloce grazie a sei laser, il tempo utilizzato per distribuire la polvere può rappresentare una quota crescente del ciclo totale.
A quel punto aumentare soltanto la potenza laser produce rendimenti decrescenti.
Serve velocizzare anche il recoating.
Il collo di bottiglia si sposta man mano che i laser aumentano
È un principio generale.
Con un singolo laser:
scanning time può dominare.
Con:
- quattro;
- sei;
- dodici laser,
il tempo di fusione diminuisce.
A quel punto diventano relativamente più importanti:
- recoating;
- gas flow;
- preparazione;
- cooling.
È per questo che una piattaforma produttiva deve essere ottimizzata come sistema.
Non basta aggiungere laser.
Bidirezionale significa evitare parte dei movimenti a vuoto
Un recoater tradizionale può:
- stendere la polvere andando in una direzione;
- ritornare;
- ripartire.
Un sistema bidirezionale può depositare in entrambe le direzioni, riducendo potenzialmente movimenti improduttivi.
La velocità massima dichiarata di 7 m/s non rappresenta necessariamente la velocità utilizzata con ogni materiale e layer.
La qualità del letto rimane più importante della velocità nominale.
Un recoating molto veloce può generare nuovi problemi
Una lama o sistema di distribuzione deve creare un layer:
- uniforme;
- ripetibile.
A velocità elevate possono diventare importanti:
- comportamento dinamico della polvere;
- agglomerati;
- particle drag;
- vibrazioni.
La velocità effettiva deve quindi essere adeguata alla:
- granulometria;
- lega;
- layer thickness.
Anche qui il massimo della specifica tecnica non coincide necessariamente con il punto di lavoro ottimale.
La macchina dichiara layer da circa 20 a 100 µm
La documentazione prodotto Avimetal indica un intervallo regolabile di:
20–100 µm.
Layer sottili possono favorire:
- dettaglio;
- superficie.
Ma aumentano il numero di strati.
Layer più spessi possono ridurre il tempo complessivo.
Devono però essere compatibili con:
- polvere;
- melt pool;
- qualità.
Per un componente smartphone ad alta precisione si può utilizzare una strategia differente rispetto a uno stampo massivo.
Il preheating arriva fino a circa 200 °C nella documentazione prodotto
Il powder bed può essere preriscaldato.
Il preheating può contribuire a:
- ridurre gradienti termici;
- stabilizzare il processo.
Ma 200 °C rimane un livello relativamente moderato rispetto a processi ad alta temperatura come E-PBF.
Non bisogna quindi interpretare la funzione come equivalente a un sistema per materiali che richiedono temperature del letto molto elevate.
Il target 3C è particolarmente interessante
3C è una denominazione comunemente utilizzata per:
- Computer;
- Communication;
- Consumer electronics.
La stampa 3D metallica è stata storicamente associata soprattutto a:
- aerospace;
- medical;
- motorsport.
L’elettronica consumer cambia completamente la scala richiesta.
Uno smartphone può essere prodotto in:
- centinaia di migliaia;
- milioni
di unità.
Per entrare seriamente in questo settore l’AM deve quindi dimostrare:
- throughput;
- automazione;
- cost consistency.
È proprio questo il tipo di problema per il quale una macchina a sei laser ha senso.
Le cerniere degli smartphone pieghevoli sono un caso particolarmente adatto
Il meccanismo di un foldable può contenere componenti:
- piccoli;
- geometricamente complessi;
- ad alto valore.
Il titanio può essere interessante per combinare:
- leggerezza;
- resistenza.
La LPBF permette inoltre di consolidare geometrie che potrebbero richiedere più lavorazioni convenzionali.
Ma il business case dipende dal costo finale.
Con volumi consumer, anche pochi euro per pezzo possono diventare enormi.
Una capacità di 2.000 pezzi per build è quindi industrialmente significativa
Supponiamo, solo a titolo illustrativo, che un build produca 2.000 componenti conformi.
Il costo di:
- macchina;
- polvere;
- energia;
- manodopera
viene distribuito su 2.000 unità.
È completamente diverso da una build aerospace contenente:
- due;
- quattro;
- dieci componenti.
Il costo per parte può diminuire drasticamente con un nesting elevato.
Non possiamo però calcolarlo senza conoscere:
- build time;
- peso del componente;
- yield.
Il dato di 140 smartphone frames mostra un’applicazione differente
Un frame è molto più grande di una hinge cover.
Il numero per build scende quindi a:
oltre 140.
Anche in questo caso l’ordine di grandezza è interessante.
Mostra come Avimetal voglia utilizzare la stessa piattaforma per:
- componenti molto piccoli ad altissima densità;
- parti più grandi ma ancora seriali.
È una scelta coerente con il volume 450 × 400 mm.
La seconda applicazione chiave sono gli stampi
Nel settore automotive e industriale, la LPBF viene utilizzata da anni soprattutto per:
- inserti;
- conformal cooling.
I canali possono seguire la superficie dello stampo più da vicino rispetto a una foratura tradizionale.
Questo può migliorare:
- raffreddamento;
- controllo termico;
- cycle time.
Per questo Avimetal propone acciai da utensili e materiali come:
- 18Ni300;
- H13;
- CX;
- 316L
in funzione dell’applicazione.
Il valore dello stampo non è soltanto nel pezzo stampato
Uno stampo migliore può ridurre il ciclo di:
- migliaia;
- milioni
di componenti successivi.
Anche un inserto AM relativamente costoso può quindi avere un ROI interessante se riduce di pochi secondi ogni ciclo.
È una logica economica molto diversa dalla produzione diretta degli smartphone.
Nel primo caso AM produce:
il prodotto finale.
Nel secondo produce:
lo strumento che produrrà altri prodotti.
Avimetal combina macchina e produzione interna di polvere
È un elemento importante nel posizionamento aziendale.
Avimetal nasce principalmente come produttore di:
- metal powders;
- atomization equipment.
Soltanto successivamente è entrata con decisione nelle macchine LPBF.
Oggi dichiara un’offerta integrata:
powder + machine + process.
Questo modello può essere particolarmente utile nella produzione seriale perché permette di sviluppare parameter set intorno a un feedstock definito.
L’azienda dichiara oltre cento leghe nel proprio portafoglio
Le famiglie comprendono:
- titanium alloys;
- superalloys;
- aluminum;
- steels;
- CoCr;
- copper alloys;
- refractory metals.
La MT400S viene dichiarata compatibile con molte di queste famiglie.
Questo significa capacità hardware.
Non significa che ogni lega disponibile nel catalogo Avimetal sia automaticamente qualificata sulla MT400S con lo stesso livello di maturità.
Material capability e process qualification restano due concetti distinti.
Avimetal ha una capacità powder molto superiore a quella di un normale produttore di stampanti
Il gruppo dichiara oggi una capacità annua nell’ordine di:
5.000 tonnellate di polveri metalliche
insieme a:
400 macchine AM all’anno.
Sono capacità dichiarate dal produttore, non necessariamente equivalenti al volume effettivamente venduto ogni anno.
Mostrano però la scala industriale che l’azienda sta cercando di raggiungere.
Il passaggio verso macchine pensate per la produzione seriale è coerente con questa impostazione.
La società è entrata relativamente tardi nel mercato delle macchine LPBF
Avimetal è stata fondata nel 2014 e ha costruito inizialmente gran parte della propria attività intorno alle polveri.
La strategia di ingresso sistematico nel mercato delle macchine si sviluppa soprattutto dal 2021–2022.
Nel 2022 aveva presentato:
- MT280;
- MT330;
- MT450;
- MT650.
Da allora la gamma si è estesa rapidamente.
Nel 2026 comprende piattaforme che arrivano alla MT1550 con volume:
1.500 × 1.500 × 1.500 mm
e configurazioni fino a:
24 laser da 500 W.
La MT400S è quindi parte di una strategia multilaser molto più ampia.
Sei laser oggi non rappresentano più un numero eccezionale in assoluto
Il settore LPBF ha visto aumentare rapidamente il numero di sorgenti.
Esistono sistemi con:
- 8;
- 12;
- 16;
- 24 laser
e oltre.
La domanda non è quindi:
quale macchina ha più laser?
La domanda corretta è:
quale produttività e quale qualità riesce a ottenere su uno specifico caso applicativo?
Per una piattaforma 450 × 400 mm, sei laser rappresentano comunque una densità di potenza produttiva notevole.
Più laser possono aumentare anche la complessità di manutenzione
Se ogni canale comprende:
- laser;
- scanner;
- optics;
sei laser implicano più componenti da:
- calibrare;
- monitorare;
- mantenere.
Il beneficio produttivo deve quindi compensare:
- maggiore capex;
- maggiore complessità.
In una vera produzione seriale questo può essere giustificato dall’elevato utilization.
In un laboratorio con poche build al mese potrebbe esserlo molto meno.
La MT400S non è quindi una macchina R&D generalista nel senso tradizionale
Avimetal dichiara comunque i core parameters come aperti:
- laser power;
- scan speed;
- altri parametri.
Questo permette process development.
Ma il suo design punta chiaramente verso:
mass batch manufacturing.
Per ricerca pura, una macchina più piccola può essere:
- più economica;
- utilizzare meno polvere;
- essere più semplice da pulire.
L’open parameter architecture della MT400S è quindi interessante soprattutto per aziende che vogliono sviluppare internamente processi destinati poi alla produzione seriale.
L’integrazione con AVIMETAL-MES va nella stessa direzione
La piattaforma può essere collegata al sistema MES dell’azienda.
L’obiettivo dichiarato è coordinare:
- più macchine;
- più ordini;
- produzione.
Avimetal parla della possibilità per un singolo operatore di supervisionare diverse macchine.
Questo non significa che una sola persona possa eseguire fisicamente ogni operazione su un numero illimitato di sistemi.
Il valore è soprattutto nella centralizzazione di:
- scheduling;
- status;
- dati.
Il prossimo collo di bottiglia è il powder handling
Una macchina che produce più velocemente consuma anche più rapidamente:
- polvere;
- tempo di preparazione.
Se ogni build richiedesse lunghe operazioni manuali di:
- caricamento;
- scarico;
- setacciatura,
la produttività dei sei laser verrebbe parzialmente annullata.
Per questo la MT400S è compatibile con AVIMETAL-MPS.
MPS automatizza trasporto, recupero e setacciatura della polvere
Il sistema viene presentato per:
- powder conveying;
- recovery;
- recycling;
- sieving.
Il vantaggio è ridurre il contatto diretto dell’operatore con la polvere.
Questo può migliorare contemporaneamente:
- produttività;
- sicurezza;
- controllo del materiale.
In una factory con molte build giornaliere è molto più importante rispetto a una macchina utilizzata occasionalmente.
La polvere metallica richiede particolare attenzione alla sicurezza
A seconda della lega può essere:
- combustibile;
- reattiva;
- respirabile.
Materiali come:
- titanio;
- alluminio
richiedono precauzioni particolari.
Per questo Avimetal indica:
- filtrazione ad alta efficienza;
- design explosion-proof;
- interlock;
- monitoraggio dell’ossigeno.
Questi elementi non sono accessori.
Fanno parte dell’infrastruttura necessaria per utilizzare la LPBF industrialmente.
Il monitoraggio dell’ossigeno riguarda anche la qualità metallurgica
Durante la build la camera viene generalmente riempita con:
- argon;
- azoto,
a seconda del materiale.
La documentazione MT400S indica un contenuto di ossigeno inferiore a circa:
100 ppm
nelle condizioni previste dalla macchina.
Limitare l’ossigeno serve a ridurre:
- ossidazione;
- contaminazione.
È particolarmente importante con leghe reattive.
Il gas flow deve anche trasportare via condensati e spatter
L’atmosfera non serve soltanto a eliminare l’ossigeno.
Durante la fusione vengono generati:
- plume;
- particelle;
- condensati.
Il flusso deve allontanarli dalla zona di processo.
Con sei laser contemporaneamente la quantità di materiale espulso può aumentare.
Questo rende il gas management ancora più importante.
Una macchina multi-laser efficiente non è quindi soltanto:
sei sorgenti ottiche.
È un sistema:
laser + gas + recoater + filtro + powder management + software.
L’ingombro di 5,44 m² va letto come footprint della macchina
Avimetal enfatizza molto questo dato.
La ragione è semplice.
In una factory seriale:
m² = costo.
Una macchina più produttiva per unità di superficie può aumentare la capacità dell’impianto senza richiedere un nuovo edificio.
È quindi utile ragionare in termini di:
output / m²
e non soltanto:
output / macchina.
Ma il footprint macchina non equivale allo spazio totale dell’installazione
Una cella LPBF richiede anche spazio per:
- accesso;
- manutenzione;
- powder handling;
- sicurezza;
- eventuali sistemi ausiliari.
I 5,44 m² non devono quindi essere interpretati come superficie totale necessaria per una factory completa.
È il footprint dichiarato dell’unità.
Il layout industriale sarà più grande.
La pagina ufficiale presenta oggi una piccola incoerenza nelle specifiche
La scheda introduttiva della MT400S indica:
450 × 400 × 400 mm.
È lo stesso dato ripetuto nel comunicato di lancio e nelle pagine di soluzione Avimetal.
Nella tabella tecnica della medesima pagina compare invece:
450 × 450 × 500 mm
insieme a valori di efficienza differenti.
Questi ultimi corrispondono più da vicino alle specifiche di altri sistemi Avimetal e appaiono quindi probabilmente come un errore editoriale della pagina.
In assenza di una revisione ufficiale, il riferimento più coerente rimane:
450 × 400 × 400 mm.
C’è anche un contesto interessante con la MT450M mostrata a TCT Asia 2026
Avimetal aveva già presentato durante TCT Asia 2026 una piattaforma denominata MT450M con caratteristiche estremamente vicine:
- 450 × 400 × 400 mm;
- sei laser;
- 2.000 hinge covers;
- 140 phone frames;
- 5,44 m²;
- 150–200 cm³/h.
La successiva comunicazione MT400S riprende questa architettura produttiva.
Senza ulteriori chiarimenti del produttore è prudente non dedurre la relazione esatta fra le due denominazioni o considerarle automaticamente lo stesso modello.
È però evidente la continuità tecnologica fra le due presentazioni.
Il dato più importante rimane il target di produzione seriale
La MT400S non cerca di dimostrare che la LPBF possa produrre un componente metallico complesso.
Questa capacità è consolidata.
La sfida è differente:
può produrlo abbastanza velocemente, abbastanza spesso e con sufficiente ripetibilità da competere nella produzione di serie?
È per questo che gran parte delle innovazioni annunciate riguarda:
- sei laser;
- recoating veloce;
- stitching;
- monitoring;
- MES;
- powder handling.
Sono tecnologie legate meno alla geometria e più alla fabbrica.
Il settore metal AM sta cambiando metrica
Per anni i principali numeri delle nuove macchine erano:
- build volume;
- laser power;
- layer thickness.
Per la produzione seriale diventano altrettanto importanti:
- parts/build;
- yield;
- utilization;
- operatori/macchina;
- output/m²;
- time between builds.
Una macchina può avere una velocità di fusione elevatissima.
Se passa molte ore ferma per:
- pulizia;
- powder handling;
- calibrazione,
il valore industriale si riduce.
La MT400S viene chiaramente progettata con questa seconda generazione di metriche in mente.
Per il 3C questo passaggio è obbligatorio
Il mercato consumer electronics non tollera facilmente:
- tempi lunghi;
- output variabile;
- costi imprevedibili.
L’AM deve comportarsi come una vera tecnologia di produzione seriale.
Ciò significa produrre non soltanto:
una buona parte.
Ma:
la parte numero 2.000 con le stesse caratteristiche della parte numero 1.
È proprio questa la promessa industriale dietro:
- MatScanCalib;
- AVIMETAL-PM;
- MES;
- MPS.
Resta da vedere quanto questi sistemi riescano a ridurre il costo per parte
È probabilmente la domanda più importante.
La comunicazione di lancio non pubblica:
- costo della macchina;
- costo orario;
- costo per hinge cover;
- build time completo.
Non possiamo quindi stabilire se MT400S sia economicamente competitiva rispetto a:
- CNC;
- MIM;
- casting;
- altre piattaforme LPBF.
Per farlo servirebbe un benchmark reale con:
stessa parte + stesso materiale + stesso requisito qualità.
La produttività nominale è soltanto uno degli input del calcolo.
La capacità di produrre 2.000 componenti per build potrebbe però cambiare radicalmente il costo unitario
Se il job è sufficientemente denso, molte voci vengono distribuite su migliaia di parti:
- setup;
- preparazione;
- cooldown;
- powder handling.
È esattamente questo il passaggio che può rendere la LPBF interessante per settori un tempo considerati troppo high-volume.
Non è necessario che la macchina raggiunga la velocità dello stampaggio.
Deve produrre un vantaggio sufficiente considerando anche:
- tooling eliminato;
- design freedom;
- part consolidation;
- time-to-market.
L’assenza di tooling rimane uno dei vantaggi più forti nell’elettronica consumer
Il ciclo di vita di uno smartphone può essere breve.
Investire in:
- stampi;
- attrezzature
per una geometria destinata a essere sostituita rapidamente ha un costo.
Una piattaforma digitale può passare dal modello A al modello B principalmente attraverso:
file + parameter set.
Questo può rendere AM interessante anche se il costo unitario puro rimane superiore in determinate fasi.
La MT400S rappresenta quindi soprattutto un segnale del cambiamento del metal AM cinese
Avimetal è partita dalle polveri.
In pochi anni ha costruito una gamma che copre:
- ricerca;
- dentale;
- produzione media;
- large format;
- sistemi multilaser molto grandi.
La MT400S mostra che l’obiettivo non è più soltanto competere sulle specifiche con i produttori occidentali storici.
È entrare in applicazioni dove la Cina possiede già enormi supply chain industriali:
- smartphone;
- consumer electronics;
- automotive;
- tooling.
In questi settori una macchina LPBF può essere valutata con criteri molto vicini a quelli delle altre linee automatiche:
quanto produce, quanto spazio occupa e quanto è facile inserirla in una fabbrica.
La configurazione a sei laser è soltanto la parte più visibile.
Il vero prodotto è l’insieme:
multi-laser + calibrazione + monitoring + recoating + MES + powder automation.
È questa combinazione, più che il semplice aumento della potenza ottica, che determinerà se sistemi come la MT400S riusciranno a portare la Laser Powder Bed Fusion dalla produzione di componenti ad alto valore alla produzione seriale ad alta densità.
Tabelle tecniche
Avimetal MT400S – specifiche principali dichiarate al lancio
| Parametro | Valore |
|---|---|
| Tecnologia | PBF-LB / LPBF |
| Build volume | 450 × 400 × 400 mm |
| Laser standard | 6 × 500 W |
| Opzione | 4 × 500 W |
| Build rate dichiarato | 150–200 cm³/h |
| Spot | 60 / 80 µm |
| Max scan speed | fino a 7 m/s |
| Layer dichiarato nella scheda tecnica | 20–100 µm |
| Preheating | fino a circa 200 °C |
| Atmosfera | Ar / N₂ |
| Ossigeno | <100 ppm dichiarato |
| Footprint | 5,44 m² |
| Target | 3C, automotive, stampi, produzione seriale |
Capacità di nesting dichiarata
| Esempio | Parti per build |
|---|---|
| Cover per cerniere di smartphone pieghevoli | >2.000 |
| Frame per smartphone | >140 |
Sono esempi dichiarati dal produttore per specifiche geometrie, non capacità universali della macchina.
Quattro e sei laser
| Aspetto | 4 laser | 6 laser |
|---|---|---|
| Potenza installata nominale | 2 kW | 3 kW |
| Numero sorgenti | 4 | 6 |
| Parallelizzazione potenziale | Elevata | Maggiore |
| Produttività | Dipende dal job | Avimetal dichiara >50% rispetto a 4 × 500 W |
| Complessità calibrazione | Elevata | Ancora maggiore |
| Stitching | Necessario | Più critico |
Spot 60 e 80 µm
| Spot | Vantaggio principale | Limite |
|---|---|---|
| 60 µm | Feature più fini / controllo contorni | Potenzialmente minore produttività |
| 80 µm | Maggiore throughput potenziale | Minore dettaglio geometrico |
| Ring/point-ring | Melt pool più controllabile in determinati processi | Richiede parameter set dedicati |
Spot size non equivale direttamente a precisione dimensionale o risoluzione del pezzo.
Sistemi digitali e di processo
| Sistema | Funzione dichiarata |
|---|---|
| MatScanCalib | Calibrazione e stitching multi-laser |
| AVIMETAL-PM | Monitoring di recoating e melt pool |
| AVIMETAL-MES | Coordinamento macchine e ordini |
| AVIMETAL-MPS | Trasporto, recupero e setacciatura polvere |
| Recoater bidirezionale | Riduzione del tempo non produttivo fra layer |
| Oxygen monitoring | Controllo atmosfera |
| High-efficiency filtration | Gestione fumi/particolato |
| Explosion-proof design | Sicurezza powder handling |
Materiali dichiarati compatibili
| Famiglia |
|---|
| Leghe di titanio |
| Leghe di alluminio |
| Superleghe |
| CoCr |
| Acciai inossidabili |
| Acciai da utensili |
| Leghe di rame |
La compatibilità hardware non implica automaticamente un processo qualificato per ogni lega.
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| >2.000 hinge covers | Capacità di nesting per build, non pezzi/ora |
| 200 cm³/h | Build rate dichiarato, non garantito per ogni lega |
| 6 laser | Non significa automaticamente 1,5× output in ogni job |
| Spot 60 µm | Non equivale a precisione di 60 µm |
| Melt pool monitoring | Non sostituisce automaticamente CT/NDT |
| Ring beam | Può ridurre spatter in processi ottimizzati, non universalmente |
| 5,44 m² | Footprint macchina, non intera superficie dell’impianto |
| Multi-laser calibration | Riduce differenze fra campi, ma richiede controllo periodico |
| Material compatibility | Non equivale a material/part qualification |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).