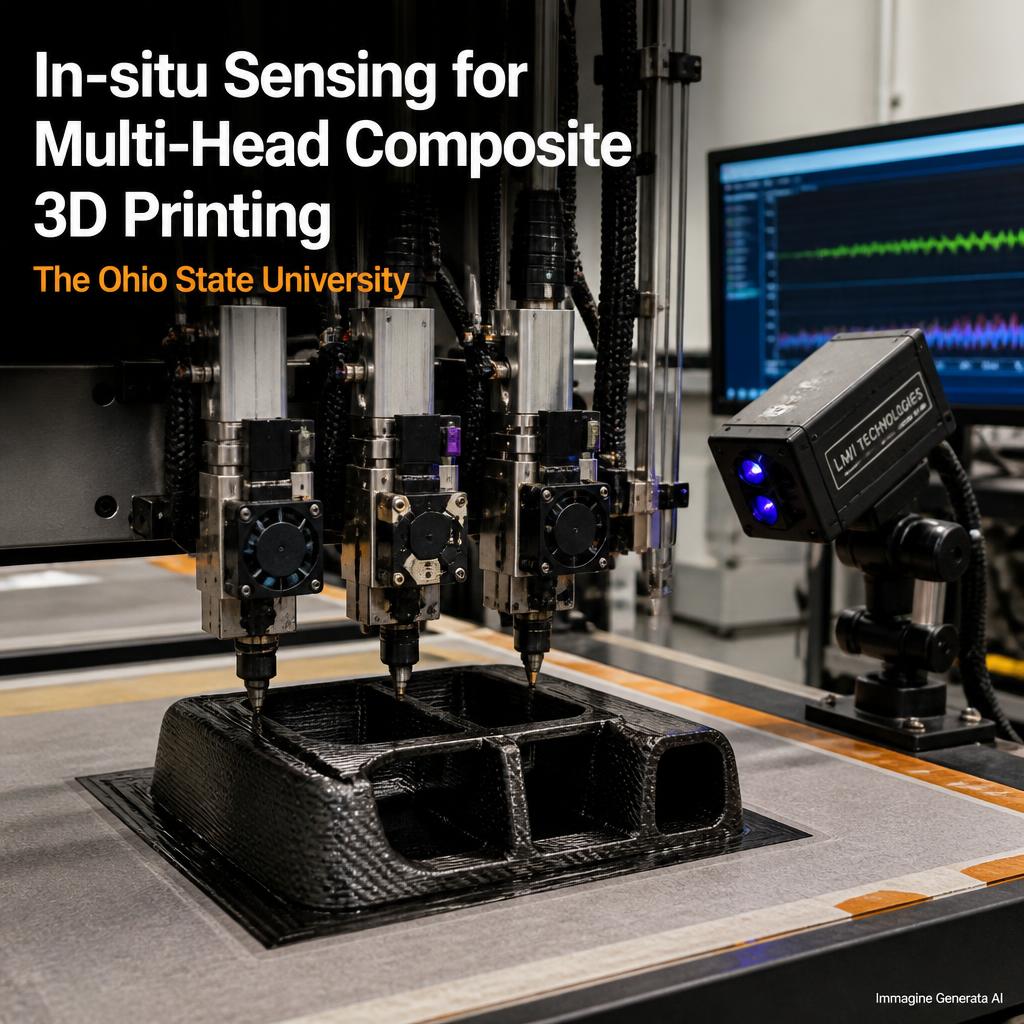
Un nuovo progetto congiunto fra Oklahoma State University e Mississippi State University punta a costruire una piattaforma di additive manufacturing capace di depositare nello stesso componente polimeri, materiali fluidi e rinforzi in fibra continua, mentre una rete di sensori raccoglie dati sul processo e algoritmi di machine learning cercano di collegare ciò che accade durante la deposizione alla qualità finale della parte. Il progetto è finanziato dalla National Science Foundation attraverso il Major Research Instrumentation Program e porta il titolo “Development of Machine-Learning Assisted Continuous Fiber Deposition for Multi-Material Additive Manufacturing”. L’award federale, identificato dal numero 2509047, ammonta a 582.289 dollari, è iniziato il 1° ottobre 2025 e ha una conclusione prevista per il 30 settembre 2028. La macchina è quindi ancora in fase di sviluppo: al settembre 2026 non esiste ancora un sistema commerciale completo e validato né sono stati pubblicati dati prestazionali relativi a parti realizzate con la configurazione definitiva.
Il ruolo di Wenmeng Tian, associate professor presso la School of Industrial Engineering and Management di Oklahoma State University, riguarda in particolare sensing, analisi dei dati e machine learning. Tian è co-principal investigator del progetto e ha già lavorato per anni su monitoraggio in situ e quality assurance nell’additive manufacturing. La componente Oklahoma State dovrà sviluppare i moduli che permetteranno alla futura macchina di osservare il processo mentre stampa, elaborare i dati e costruire relazioni fra parametri di deposizione, struttura del materiale e prestazioni della parte.
È importante correggere fin dall’inizio due possibili equivoci. In questo caso OSU significa Oklahoma State University, non Oregon State University. Inoltre il titolo secondo cui il team avrebbe già “aggiunto il sensing” a una piattaforma multi-head può suggerire una maturità superiore a quella reale: la stessa università precisa che gli studenti parteciperanno alla selezione e al posizionamento dei sensori, alla progettazione degli esperimenti e alla costruzione dei modelli di machine learning. Siamo quindi davanti alla progettazione di uno strumento scientifico, non alla presentazione di una stampante già completata con un sistema di controllo automatico qualificato.
Una macchina progettata per combinare processi che normalmente vengono eseguiti separatamente
La caratteristica centrale del progetto non è semplicemente avere più estrusori. L’obiettivo è costruire una piattaforma ibrida multimateriale in grado di integrare differenti modalità di deposizione all’interno della stessa fabbricazione.
La descrizione NSF parla esplicitamente di continuous fiber reinforcement e liquid-like polymer inks, quindi di due famiglie di feedstock con comportamento profondamente diverso.
Una fibra continua richiede che un tow o filament di rinforzo attraversi la testina senza essere interrotto, venga impregnato o incorporato nella matrice e venga depositato seguendo traiettorie compatibili con la propria continuità.
Un ink polimerico o un materiale viscoso destinato alla Direct Ink Writing segue invece una logica differente: viene spinto attraverso un ugello e deve mantenere sufficientemente la propria forma dopo la deposizione oppure essere stabilizzato attraverso una fase di curing.
Il progetto vuole integrare più testine proprio per permettere di usare processi diversi nello stesso componente.
| Capacità prevista | Funzione |
|---|---|
| Deposizione polimerica | Costruzione della matrice o di strutture di base |
| Fibra continua | Rinforzo meccanico lungo traiettorie selezionate |
| Liquid-like polymer inks | Materiali funzionali o matrici differenti |
| Più printhead | Deposizione multimateriale nello stesso build |
| Funzioni di curing | Stabilizzazione di materiali che richiedono reticolazione |
| Funzioni di anchoring | Controllo della fibra e delle interfacce |
| Sensing in situ | Raccolta dati durante la fabbricazione |
| Machine learning | Collegamento fra processo, difetti e proprietà |
| Ottimizzazione | Possibile modifica futura dei parametri sulla base dei dati |
L’aspetto tecnicamente più ambizioso è proprio la combinazione di questi elementi. Molte stampanti multimateriale commerciali utilizzano più nozzle, ma spesso tutti lavorano secondo lo stesso principio di estrusione termoplastica. Qui l’obiettivo è integrare materiali e meccanismi di deposizione differenti.
Fibra continua non significa filamento con carbonio corto
La distinzione fra rinforzo continuo e chopped fiber è essenziale.
Numerosi filamenti commerciali indicati come “carbon fiber” contengono fibre corte disperse nella matrice termoplastica. Queste fibre migliorano rigidità, stabilità dimensionale e in alcuni casi resistenza, ma hanno lunghezze dell’ordine dei micrometri o millimetri e vengono trascinate insieme al polimero attraverso il nozzle.
Nel continuous-fiber additive manufacturing, invece, la fibra attraversa il componente per distanze molto maggiori e può seguire interi segmenti della traiettoria di deposizione.
Questo cambia profondamente il modo in cui vengono trasferiti i carichi.
Una fibra continua orientata lungo la direzione principale dello sforzo può sostenere una parte considerevole del carico senza che la forza debba essere continuamente trasferita dalla matrice da una fibra corta alla successiva.
Il vantaggio è potenzialmente enorme, ma introduce vincoli geometrici specifici.
Una fibra continua:
- non può essere interrotta arbitrariamente in ogni punto;
- ha un raggio minimo di curvatura;
- può deformarsi o sollevarsi nelle curve strette;
- deve essere correttamente impregnata;
- deve aderire agli strati sottostanti;
- deve essere tagliata e riavviata quando necessario.
È quindi sbagliato considerarla semplicemente come “un materiale più resistente” caricato nella stessa testina.
La traiettoria diventa parte della struttura meccanica
In un normale materiale isotropo, modificare il percorso dell’ugello può cambiare qualità e anisotropia della stampa, ma le proprietà della materia prima rimangono relativamente uniformi.
Con la fibra continua la toolpath diventa direttamente una variabile strutturale.
Se la fibra viene depositata nella stessa direzione del carico principale, il componente può risultare molto rigido. Se attraversa il carico quasi ortogonalmente, il vantaggio può ridursi drasticamente.
La progettazione deve quindi collegare:
carichi → campo di tensione → orientamento ideale della fibra → traiettoria realmente stampabile.
Questo ultimo passaggio è tutt’altro che banale. Una linea ottenuta direttamente da un’analisi agli elementi finiti potrebbe contenere curve, interruzioni o geometrie che la macchina non riesce fisicamente a seguire con un tow continuo.
Una review pubblicata nel 2026 sulla continuous-fiber AM descrive infatti il settore come un passaggio dalla logica dei laminati convenzionali a quella dei “toolpath-programmed composites”: la traiettoria diventa uno dei principali strumenti per programmare le proprietà locali.
Il grande problema è ciò che accade nel piccolo volume sotto il nozzle
Nei laminati compositi tradizionali, impregnazione e consolidamento possono avvenire attraverso processi relativamente lunghi, pressioni controllate, autoclave o stampi.
Nella stampa 3D a fibra continua molte di queste operazioni devono avvenire in pochi millimetri e in pochi secondi all’interno o subito dopo il nozzle.
Il sistema deve ottenere contemporaneamente:
- sufficiente impregnazione delle fibre;
- eliminazione o riduzione dei vuoti;
- adesione fibra-matrice;
- adesione interlayer;
- corretta posizione del tow;
- compattazione;
- geometria prevista.
Se uno solo di questi elementi non è controllato, il componente può avere una forma esternamente corretta ma prestazioni meccaniche molto inferiori alle aspettative.
È proprio qui che il sensing in situ può diventare importante.
Il progetto non ha ancora pubblicato l’elenco definitivo dei sensori
Oklahoma State University afferma esplicitamente che una parte del lavoro degli studenti riguarderà sensor selection and allocation.
Questo significa che al settembre 2026 non è corretto descrivere il sistema come se utilizzasse già una specifica termocamera, un sensore laser, ultrasuoni o una configurazione definita di load cell.
L’architettura deve ancora essere sviluppata.
Le possibili variabili che potrebbero essere monitorate in un processo di questo tipo includono:
- temperatura della bead;
- geometria della deposizione;
- larghezza e altezza della traccia;
- posizione della fibra;
- tensione del tow;
- forza di compattazione;
- pressione o portata degli ink;
- temperatura del nozzle;
- immagini della superficie;
- vibrazioni;
- dati relativi al curing.
Quali di queste grandezze verranno effettivamente acquisite nel sistema NSF non è ancora stato specificato pubblicamente.
La distinzione è importante perché un obiettivo di ricerca non deve essere trasformato in una specifica tecnica già realizzata.
In situ non significa automaticamente real time
Anche la terminologia del monitoraggio richiede precisione.
Un sensore è in situ quando osserva il processo direttamente durante la fabbricazione.
Questo non significa necessariamente che i dati vengano:
- elaborati istantaneamente;
- classificati in tempo reale;
- utilizzati per modificare la stampa.
È possibile registrare un intero build e analizzarlo successivamente. In quel caso il sensing è in situ, ma il controllo non è real time.
Il progetto Oklahoma State–Mississippi State punta esplicitamente oltre la semplice registrazione: la descrizione NSF parla di machine-learning-driven process optimization e l’università di quality control e optimization.
Ma non sono ancora pubblicati test nei quali un modello ML abbia riconosciuto un difetto sulla nuova piattaforma e corretto automaticamente i parametri.
Per ora è più corretto parlare di architettura progettata per arrivare al monitoraggio intelligente e potenzialmente al controllo adattivo.
Monitoraggio, previsione e closed-loop sono tre livelli differenti
| Livello | Cosa fa |
|---|---|
| Data acquisition | Registra i segnali |
| Monitoring | Mostra come evolve il processo |
| Anomaly detection | Rileva comportamento anomalo |
| Quality prediction | Stima una proprietà finale |
| Diagnosis | Cerca di identificare la causa |
| Optimization | Suggerisce parametri migliori |
| Closed-loop control | Modifica automaticamente il processo durante il build |
Molti progetti vengono descritti genericamente come “AI-controlled” quando in realtà arrivano soltanto ai primi tre livelli.
Il programma NSF vuole creare un’infrastruttura capace di studiare l’intera catena, ma non ha ancora dimostrato pubblicamente l’ultimo passaggio.
La machine learning deve imparare cosa significhi un segnale “buono”
Un algoritmo non sa automaticamente che una determinata immagine termica o forma della bead corrisponde a un componente difettoso.
Occorre costruire un dataset.
Una possibile procedura sperimentale consiste nel produrre campioni modificando sistematicamente:
- flow rate;
- temperatura;
- velocità;
- pressione;
- quantità di fibra;
- orientamento;
- curing;
- tensione del rinforzo.
Durante ogni stampa vengono raccolti i segnali.
Successivamente il componente può essere analizzato tramite:
- micro-CT;
- microscopia;
- prove di trazione;
- prove di flessione;
- misure dimensionali;
- analisi della porosità.
A quel punto diventa possibile costruire una relazione statistica:
segnali durante la stampa → struttura interna → proprietà finale.
È esattamente il concetto di process-structure-property relationship citato dal progetto NSF.
Tian lavora su questo problema da prima del nuovo progetto
Il gruppo di Wenmeng Tian possiede già esperienza nel monitoraggio data-driven dell’additive manufacturing.
Un lavoro pubblicato nel Journal of Manufacturing Systems nel 2021, con ricercatori di Oklahoma State e precedenti collaboratori, utilizzava point cloud layer-by-layer per il monitoraggio in situ.
L’obiettivo era andare oltre l’identificazione di difetti macroscopici evidenti e creare modelli capaci di utilizzare la morfologia della superficie di ogni strato per prevedere caratteristiche della parte.
In un altro filone di ricerca, Tian e collaboratori hanno studiato l’utilizzo della storia termica nella Directed Energy Deposition per prevedere posizione e dimensione della porosità.
Il progetto attuale trasferisce questa esperienza verso un problema ancora più complesso: una macchina nella quale materiale, processo e testina possono cambiare durante la stessa fabbricazione.
Più materiali significano più possibilità, ma anche più interfacce da controllare
Il multi-material additive manufacturing viene spesso presentato come semplice estensione della stampa tradizionale.
In realtà ogni nuova interfaccia introduce un problema.
Due polimeri possono avere:
- temperature di processo differenti;
- viscosità differenti;
- coefficienti di espansione differenti;
- adesione reciproca insufficiente;
- differenti shrinkage.
Aggiungere una fibra continua introduce poi un’interfaccia fibra-matrice.
Un ink funzionale può richiedere curing UV o termico.
La parte finale diventa quindi una rete di materiali differenti che devono mantenere contatto, geometria e funzione.
Una superficie di separazione debole può annullare i vantaggi del materiale più resistente.
È una delle ragioni per cui il grant NSF cita esplicitamente multiple curing and anchoring functions.
Il sistema non deve soltanto depositare materiali differenti: deve anche assicurarsi che rimangano correttamente posizionati e consolidati.
Continuous fiber e liquid-like inks permettono di andare oltre il normale composito strutturale
La presenza di ink polimerici apre possibilità che vanno oltre una semplice trave rinforzata.
Una testina potrebbe depositare un materiale strutturale, mentre un’altra introduce una regione:
- elettricamente conduttiva;
- magneticamente responsiva;
- elastomerica;
- biologicamente compatibile;
- sensibile a temperatura o deformazione.
La fibra continua potrebbe contemporaneamente fornire il rinforzo meccanico.
È da questa combinazione che derivano le applicazioni citate dall’università:
- soft robotics;
- flexible electronics;
- functional devices;
- smart structures;
- aerospace;
- bio-integrated devices.
Questi sono però settori potenziali di ricerca, non applicazioni già prodotte e qualificate con la nuova macchina.
Una “smart structure” può incorporare funzione e struttura nello stesso build
Il concetto diventa particolarmente interessante se la macchina riuscirà a depositare materiale funzionale direttamente all’interno del composito.
Immaginiamo una struttura rinforzata con fibra continua nella quale venga stampata anche una pista conduttiva.
La pista potrebbe essere utilizzata come:
- strain gauge;
- sensore di temperatura;
- collegamento elettrico;
- antenna;
- riscaldatore.
Il sensore non verrebbe quindi incollato successivamente sulla superficie: diventerebbe parte della geometria prodotta.
Questa integrazione ridurrebbe assemblaggi ma introduce nuovi problemi, perché la pista deve sopravvivere a deformazioni, ciclo termico e interfaccia con gli altri materiali.
La nuova piattaforma è precisamente uno strumento di ricerca per studiare configurazioni di questo tipo.
Il progetto parla anche di biopolimeri naturali
L’abstract dell’award NSF cita esplicitamente la possibilità di migliorare l’utilizzo di natural bio-polymer resources.
Anche qui non viene indicato un materiale specifico già qualificato.
Potrebbero entrare in gioco matrici e ink derivati da risorse rinnovabili, ma il semplice fatto che un materiale sia “bio-based” non significa automaticamente che produca un composito sostenibile.
Per valutarlo occorrerebbe considerare:
- origine delle materie prime;
- energia utilizzata;
- tipo di fibra;
- durata del componente;
- riciclabilità;
- separabilità dei materiali;
- fine vita.
Un composito multimateriale ad alte prestazioni può anzi diventare più difficile da riciclare proprio perché fibra, matrice e materiali funzionali sono fortemente integrati.
Continuous fiber AM non sostituisce automaticamente autoclave e AFP
La possibilità di stampare fibre continue può far pensare a una sostituzione immediata dei grandi processi compositi aeronautici.
La realtà è diversa.
Tecnologie come Automated Fiber Placement, AFP, tape laying e laminazione in autoclave producono componenti di grandi dimensioni con frazioni volumetriche di fibra elevate, laminati accuratamente consolidati e processi qualificati durante decenni.
La continuous-fiber AM ha invece alcuni vantaggi differenti:
- assenza di stampi dedicati;
- geometrie più complesse;
- rinforzo localizzato;
- integrazione multimateriale;
- piccole serie;
- personalizzazione.
Le sue principali debolezze rimangono:
- porosità;
- impregnazione;
- interlayer strength;
- controllo della fibra nelle curve;
- ridotta frazione volumetrica rispetto a processi compositi maturi;
- qualification.
Una review del 2026 definisce infatti la interlaminar performance e la quality assurance fra i principali colli di bottiglia ancora aperti.
Le curve sono particolarmente problematiche per una fibra continua
Un filamento polimerico può essere depositato lungo curve molto strette perché il materiale fuso assume facilmente la nuova forma.
Un tow continuo non si comporta allo stesso modo.
Se il raggio diventa troppo piccolo, la fibra può:
- spostarsi lateralmente;
- arricciarsi;
- formare waviness;
- staccarsi;
- accumularsi nella parte interna della curva.
Queste deviazioni possono ridurre significativamente la capacità del rinforzo di sopportare carichi.
Il machine learning potrebbe quindi non limitarsi a chiedere “la fibra è presente?”, ma valutare quanto la traiettoria realmente depositata differisca dalla traiettoria progettata.
Questo è uno dei punti nei quali computer vision e sensing geometrico possono diventare particolarmente utili.
Un altro gruppo ha già dimostrato il closed-loop sulla fibra continua, ma non è il sistema OSU
Nel 2025 un gruppo di ricerca indipendente ha pubblicato su Additive Manufacturing Frontiers un sistema di monitoraggio e controllo closed-loop per continuous-fiber composites.
Una camera seguiva la deposizione e una rete neurale stimava in tempo reale il flow rate. Il controller modificava successivamente il flusso durante il processo.
Nel particolare setup sperimentale, il modello riconosceva il valore di flow rate con 94,70% di accuracy e i campioni corretti mostravano sensibili miglioramenti di superficie e proprietà meccaniche.
Questo lavoro è utile per dimostrare che il concetto di closed-loop CFR-AM è tecnicamente possibile.
Non rappresenta però un risultato del nuovo progetto Oklahoma State/Mississippi State e i valori non possono essere attribuiti alla futura macchina NSF.
La piattaforma americana partirà dalla propria architettura multimateriale e dovrà costruire i propri dataset.
Monitorare un singolo nozzle è più semplice che monitorarne molti
La presenza di più testine aumenta considerevolmente la complessità del problema.
Se una sola testina deposita sempre PLA, il modello di machine learning può essere costruito attorno a un numero relativamente limitato di variabili.
Con più testine possono cambiare:
- materiale;
- temperatura;
- larghezza traccia;
- dinamica del fluido;
- modalità di curing;
- velocità;
- funzione del layer.
Un segnale considerato normale per una testa potrebbe indicare un difetto per un’altra.
La piattaforma dovrà quindi associare ogni dato non soltanto a posizione e tempo ma anche al process context.
In termini di data science, il problema non è semplicemente aumentare il numero dei sensori: bisogna costruire un modello capace di comprendere dati eterogenei.
Sensor fusion potrebbe essere più utile di un singolo sensore sofisticato
Un sensore può spesso essere ambiguo.
Una camera vede che la bead è più stretta, ma non sa necessariamente se la causa sia:
- flow rate insufficiente;
- velocità eccessiva;
- temperatura;
- pressione;
- parziale ostruzione.
Un sensore di forza potrebbe rilevare una variazione senza poter stabilire se dipenda dalla fibra o dalla matrice.
Combinare più segnali permette invece di costruire una firma del processo.
Per esempio:
immagine + temperatura + tensione fibra + pressione ink + posizione della macchina.
Questo tipo di sensor fusion è particolarmente adatto al machine learning.
Ma aumenta anche la quantità di dati e pone problemi di sincronizzazione: tutti i segnali devono essere associati allo stesso punto della parte e allo stesso istante.
Il vero obiettivo è creare un digital thread del processo
Se il sistema funzionasse come previsto, ogni regione del componente potrebbe essere associata a informazioni su:
- materiale depositato;
- printhead utilizzato;
- orientamento della fibra;
- parametri;
- segnali dei sensori;
- eventuali anomalie;
- eventuali correzioni.
Invece di conservare soltanto il CAD e il G-code si potrebbe quindi conservare la storia produttiva locale del componente.
Questo avrebbe particolare valore nelle applicazioni di ricerca e, in prospettiva, nella qualification.
Non significherebbe però che il machine learning certifica automaticamente il pezzo.
Prima sarebbe necessario dimostrare statisticamente che i segnali osservati sono realmente correlati con proprietà come void content, strength e adhesion.
Il progetto durerà fino al 2028: siamo ancora all’inizio
La struttura stessa del finanziamento NSF aiuta a collocare correttamente la notizia.
Il Major Research Instrumentation Program non sta finanziando l’acquisto di una stampante commerciale da installare in laboratorio. Finanzia la costruzione di un nuovo strumento scientifico.
L’award è partito nell’ottobre 2025 e termina nel settembre 2028.
Nel 2026 Oklahoma State parla ancora di:
- sviluppo del sistema;
- scelta dei sensori;
- experimental design;
- data analytics;
- training degli studenti.
Questo significa che molti dati che sarebbero essenziali per confrontare la macchina con sistemi commerciali non esistono ancora pubblicamente:
| Caratteristica | Stato pubblico al settembre 2026 |
|---|---|
| Volume di costruzione | Non pubblicato |
| Numero definitivo di printhead | Non pubblicato |
| Tipo di fibra | Non specificato |
| Matrici polimeriche | Non specificate in dettaglio |
| Sensori definitivi | Ancora in selezione |
| Risoluzione | Non pubblicata |
| Velocità | Non pubblicata |
| Fiber volume fraction | Non pubblicata |
| Porosità ottenuta | Non pubblicata |
| Prestazioni meccaniche | Non pubblicate |
| Accuratezza ML | Non pubblicata |
| Closed-loop già dimostrato | No |
| Sistema commerciale | No |
| Fine progetto NSF | 30 settembre 2028 |
Qualsiasi valore specifico attribuito oggi alla macchina sarebbe quindi prematuro.
Il finanziamento da 582.289 dollari non è un investimento industriale da milioni
Il valore economico merita anch’esso precisione.
L’award NSF ammonta a 582.289 dollari di fondi federali, con Mississippi State University indicata come awardee e subaward previsti per la collaborazione.
Non si tratta di un round di investimento, di un contratto commerciale o della valutazione economica della futura tecnologia.
È un finanziamento di ricerca nell’ambito MRI Track 1.
Il programma nasce proprio per sviluppare e rendere disponibile strumentazione scientifica che università e ricercatori possano condividere.
La documentazione NSF specifica infatti che la futura piattaforma dovrà diventare un regional and national research hub, accessibile attraverso collaborazioni fra università e industria.
L’accesso condiviso è una parte importante del progetto
Lo strumento non è previsto esclusivamente per il gruppo che lo costruisce.
La proposta include:
- accesso collaborativo;
- coinvolgimento di altre università;
- training per studenti e postdoc;
- possibilità di collaborazione industriale;
- coinvolgimento di primarily undergraduate institutions.
Questo può avere un effetto interessante sullo sviluppo del settore.
Le macchine sperimentali multi-process sono costose da progettare e mantenere. Molti gruppi universitari che possiedono competenze sui materiali o sulla robotica non hanno le risorse per costruire la propria piattaforma.
Uno strumento condiviso permette invece a gruppi differenti di utilizzare lo stesso hardware e generare dataset confrontabili.
La piattaforma può diventare più importante come strumento scientifico che come prototipo di prodotto
È possibile che una futura macchina commerciale utilizzi concetti sviluppati nel progetto, ma non è necessariamente questo il principale obiettivo.
Uno strumento di ricerca deve essere:
- configurabile;
- aperto a nuove testine;
- ricco di sensori;
- programmabile;
- adatto a esperimenti.
Una stampante industriale commerciale deve invece privilegiare:
- produttività;
- affidabilità;
- facilità d’uso;
- costo;
- manutenzione;
- qualification.
Le due esigenze possono portare ad architetture differenti.
Per questo descrivere il progetto come “la futura stampante 3D multimateriale del mercato” sarebbe prematuro.
Il valore più immediato potrebbe essere permettere ai ricercatori di studiare fenomeni che oggi devono essere analizzati usando apparecchiature separate.
La sfida più interessante è collegare il segnale del sensore alla proprietà finale
Il contributo realmente nuovo potrebbe quindi non essere il numero di printhead.
Stampanti multi-nozzle esistono già. Sistemi continuous fiber esistono già. Monitoraggio AM con machine learning esiste già.
Il problema è mettere tutto nello stesso esperimento.
Se il progetto riuscirà, potrebbe essere possibile chiedere:
- come cambia la porosità quando aumenta la curvatura della fibra?
- quale segnale anticipa una perdita di tensione del tow?
- come varia l’adesione quando un ink viene depositato sopra una matrice termoplastica?
- quali parametri determinano la qualità di un’interfaccia multimateriale?
- si può prevedere la resistenza della parte senza distruggerla?
- quale parametro va corretto quando il sensore rileva una deviazione?
Sono precisamente domande di process-structure-property relationship.
La quality assurance rimane il vero limite dei compositi stampati
Nel continuous-fiber AM si può ottenere una parte dall’aspetto eccellente che contiene comunque:
- porosità;
- dry fiber;
- scarsa impregnazione;
- interfacce deboli;
- tow waviness;
- void interlayer;
- deviazioni della traiettoria.
Molti di questi difetti non sono facilmente visibili dall’esterno.
Utilizzare micro-CT su ogni componente sarebbe costoso e lento.
La promessa del sensing in situ è quindi spostare parte del controllo dentro il processo, identificando condizioni anomale mentre vengono create.
È lo stesso passaggio che molte tecnologie additive stanno tentando: non limitarsi a verificare alla fine se il pezzo sia buono, ma produrre evidenza della qualità durante la sua fabbricazione.
Sensing non elimina comunque la necessità di prove fisiche
Anche un modello ML con ottimi risultati dovrà essere validato contro misure reali.
Per addestrare un algoritmo che predice void content occorre conoscere il vero void content.
Per prevedere la tensile strength servono prove di trazione.
Per classificare correttamente un’interfaccia occorre analizzarla mediante microscopia o altri metodi.
Queste tecniche offline non scompaiono: diventano il ground truth necessario a costruire e validare il modello.
Solo dopo una quantità sufficiente di dati sarà possibile capire se alcuni controlli possono essere ridotti.
Il machine learning non rende automaticamente il processo più affidabile
Un modello può fallire quando incontra una condizione molto diversa dai dati usati durante il training.
Se viene addestrato con un determinato:
- materiale;
- nozzle;
- velocità;
- tipo di fibra;
non è garantito che funzioni dopo aver cambiato completamente il sistema.
La futura piattaforma multimateriale rappresenta quindi contemporaneamente un’opportunità e una difficoltà: produrrà dataset molto ricchi, ma il modello dovrà imparare a gestire numerose condizioni.
Saranno importanti:
- uncertainty quantification;
- test su condizioni non presenti nel training;
- gestione del drift;
- explainability;
- trasferimento fra materiali.
Un algoritmo con 99% di accuracy in laboratorio non equivale automaticamente a un processo industriale qualificato.
Il progetto rappresenta bene la nuova fase dell’additive manufacturing
La prima generazione di ricerca AM cercava soprattutto di dimostrare che un materiale potesse essere stampato.
La seconda ha aumentato velocità, dimensioni e numero dei materiali.
Il problema sempre più centrale diventa ora:
come sappiamo che ogni regione del pezzo sia stata realmente prodotta nelle condizioni previste?
La risposta del progetto Oklahoma State–Mississippi State è costruire questa capacità direttamente nella macchina.
Non attraverso un unico sensore e non attraverso una generica etichetta “AI”, ma cercando di unire:
deposizione multimateriale + fibra continua + sensing + dati + relazioni processo-struttura-proprietà + ottimizzazione.
È un obiettivo molto più ambizioso della semplice aggiunta di una telecamera a una stampante.
Ma è anche importante non anticipare i risultati. Al settembre 2026 il progetto ha definito l’architettura scientifica e sta sviluppando la strumentazione. Non sono ancora pubblicate parti multimateriale prodotte dalla configurazione finale, percentuali di riduzione dei difetti o accuratezze dei futuri modelli.
Il risultato concreto arriverà nei prossimi due anni.
Se la piattaforma riuscirà a collegare in maniera affidabile ciò che i sensori vedono durante la deposizione con la microstruttura e le prestazioni del componente finale, il passo più importante potrebbe non essere la capacità di depositare più materiali contemporaneamente. Potrebbe essere la possibilità di sapere, mentre il composito viene costruito, se fibra, matrice e interfacce stanno realmente formando la struttura progettata.
È questa capacità che separa una stampante capace di creare compositi complessi da un vero sistema di produzione intelligente.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).