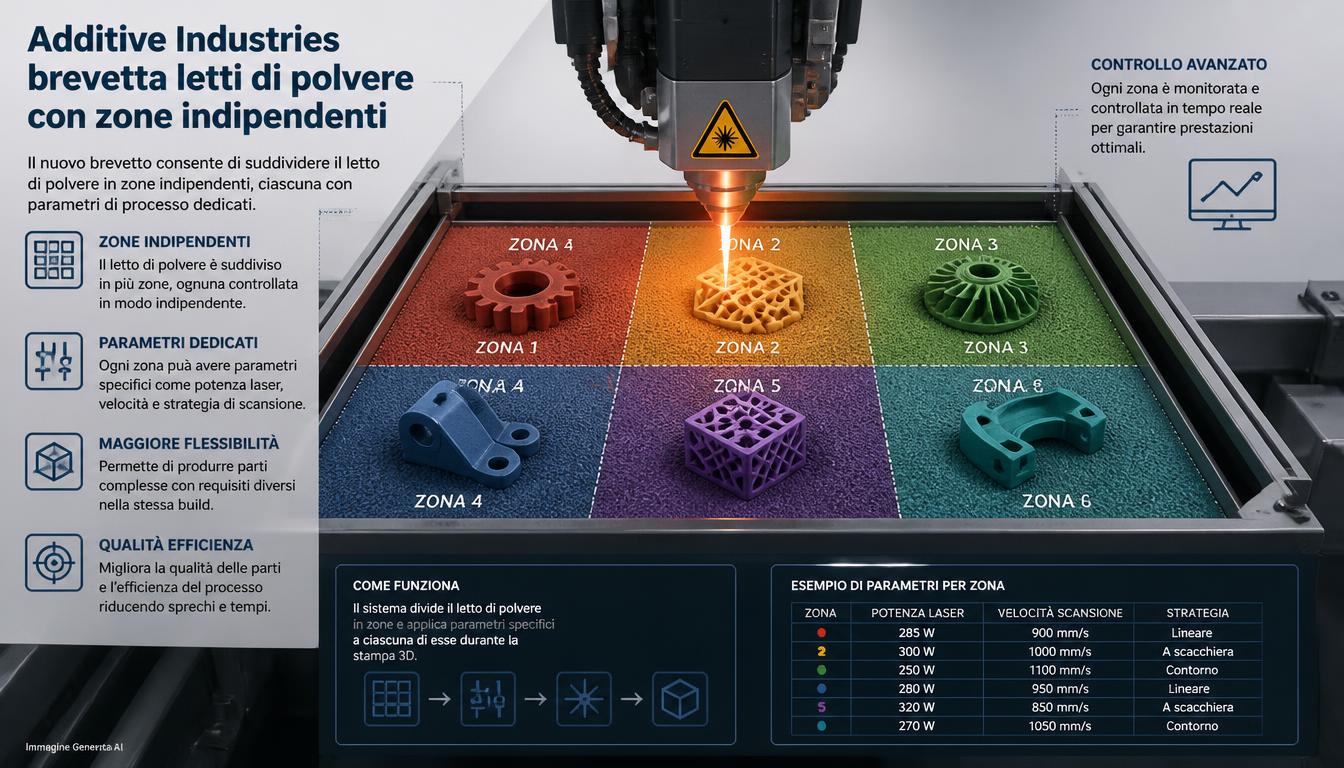
Additive Industries brevetta il controllo indipendente dei laser sull’intero powder bed: le origini della strategia full-field MetalFab
Una domanda accompagna da anni l’aumento del numero di laser nelle macchine Laser Powder Bed Fusion: è meglio dividere rigidamente il piano di costruzione in zone, assegnando ciascuna a un laser, oppure permettere a tutti i laser di raggiungere praticamente l’intero powder bed e decidere dinamicamente chi deve lavorare dove? Una nuova pubblicazione brevettuale statunitense di Additive Industries riporta l’attenzione proprio su questa seconda architettura. US20260273850A1, intitolata “Apparatus for producing an object by means of additive manufacturing”, descrive un sistema nel quale più dispositivi di solidificazione vengono controllati individualmente e possono lavorare contemporaneamente su parti differenti della stessa area di costruzione. Ma la data di pubblicazione, settembre 2026, non deve trarre in inganno: la domanda appartiene a una lunga famiglia brevettuale che risale a priorità depositate nei Paesi Bassi il 24 novembre 2014 e quindi documenta idee sviluppate durante la nascita stessa della piattaforma MetalFab.
La formulazione più interessante del brevetto è che ciascun dispositivo di solidificazione può operare su “substantially the entire object working area”, con esempi che indicano almeno l’80% e preferibilmente almeno il 90% della superficie utile. In termini LPBF significa che i laser non sono necessariamente confinati in quadranti permanenti. Il controller può decidere layer dopo layer e persino all’interno dello stesso layer quale sorgente debba lavorare su una determinata regione.
È un concetto che oggi Additive Industries definisce full-field multi-laser architecture e che sulle attuali macchine MetalFab viene gestito attraverso il software Dynamic Laser Assignment.
Non è una divisione fisica del powder bed
Una descrizione come “powder bed diviso in zone indipendenti” può far pensare a:
- camere separate;
- piattaforme Z indipendenti;
- temperature differenti;
- polveri differenti;
- recoater differenti.
Il brevetto non descrive questo concetto.
Il powder bed rimane un’unica area di lavoro.
Le “zone” sono soprattutto regioni di elaborazione assegnate temporaneamente ai diversi dispositivi di solidificazione.
Il principio può essere rappresentato così:
**un powder bed
- più laser full-field
- controller
= assegnazione dinamica delle regioni da fondere.**
La suddivisione è quindi principalmente:
ottica + software.
Non strutturale.
Questo è molto diverso da una macchina a quadranti rigidi
In un sistema zonale classico si può immaginare una piastra suddivisa in:
A | B
C | D
con:
- laser 1 → A;
- laser 2 → B;
- laser 3 → C;
- laser 4 → D.
È una soluzione relativamente semplice.
Ogni scanner deve coprire un’area più limitata.
Ma introduce una conseguenza evidente: se la geometria della parte occupa soprattutto il quadrante A, gli altri tre laser possono avere poco lavoro.
La macchina possiede quattro laser ma non li utilizza necessariamente tutti.
Il full-field cambia questo principio
Nell’architettura descritta da Additive Industries:
laser 1 → quasi tutto il piano
laser 2 → quasi tutto il piano
laser 3 → quasi tutto il piano
laser 4 → quasi tutto il piano.
La regione di lavoro non è quindi determinata rigidamente dalla posizione fisica del laser.
È il software a decidere quale sorgente utilizzare.
Questo rende possibile bilanciare il carico.
Il brevetto indica almeno 80–90% della superficie per ogni dispositivo
La formulazione non richiede necessariamente il 100%.
Parla di:
at least substantially the entire object working area.
La descrizione specifica come esempio:
- almeno 80%;
- preferibilmente almeno 90%.
Questo permette sufficiente sovrapposizione affinché differenti laser possano intervenire sulla stessa grande geometria.
Le attuali MetalFab commerciali vengono invece presentate esplicitamente da Additive Industries come sistemi con laser full-field sull’intera area utile.
Più laser possono lavorare contemporaneamente sulla stessa parte
È probabilmente l’applicazione più importante.
Immaginiamo una grande sezione:
████████████████
In un sistema con quattro laser il controller può suddividere temporaneamente il lavoro:
laser A → regione 1
laser B → regione 2
laser C → regione 3
laser D → regione 4.
Tutti contribuiscono allo stesso layer.
Quando il layer successivo cambia geometria, l’assegnazione può cambiare.
Il powder bed non è quindi suddiviso una volta per tutte.
La divisione può essere dinamica per ogni layer.
Oppure ogni laser può lavorare su una parte differente
Un’altra possibilità descritta dalla famiglia brevettuale è utilizzare le sorgenti per oggetti separati.
Per esempio:
laser A → componente 1
laser B → componente 2
laser C → componente 3
laser D → componente 4.
Questo può risultare particolarmente efficiente nelle build seriali.
L’obiettivo rimane lo stesso:
massimizzare l’utilizzo delle sorgenti.
Il controller può quindi adattarsi alla geometria.
Il brevetto propone persino laser con ruoli differenti
La documentazione descrive scenari nei quali:
- un laser realizza il contorno;
- un altro contemporaneamente riempie l’interno.
Oppure:
- un primo laser preriscalda;
- un secondo fonde.
Viene anche prevista la possibilità che le sorgenti abbiano:
- potenze differenti;
- caratteristiche differenti.
Quindi il concetto non è limitato alla semplice duplicazione di quattro laser identici.
La piattaforma teorica permette una vera specializzazione del lavoro ottico.
Contour e hatch possono essere separati
Questa possibilità è tecnicamente interessante.
La superficie di una parte LPBF può essere pensata come:
contorno + hatch interno.
Il contorno influenza fortemente:
- accuratezza;
- surface finish.
L’hatch interno contribuisce soprattutto a:
- densificazione;
- produttività.
Un laser potrebbe quindi essere dedicato alla qualità del bordo mentre un altro lavora sul volume interno.
Il brevetto non implica che questa strategia venga utilizzata in tutte le attuali build MetalFab, ma la comprende esplicitamente fra le possibilità.
Il concetto risolve uno dei problemi dei sistemi zonali: lo stitching
Quando due laser con campi separati devono produrre la stessa parte, le loro zone possono incontrarsi lungo una:
stitch line.
Se:
- coordinate;
- potenza;
- spot;
- parametri
non coincidono perfettamente, la regione di transizione può mostrare:
- differenze microstrutturali;
- artefatti superficiali;
- errori dimensionali.
Un’architettura full-field permette invece di assegnare, per esempio, tutto il bordo esterno della parte a un solo laser.
In questo modo la superficie esterna non deve necessariamente attraversare una zona di stitching.
Additive Industries utilizza oggi proprio questa strategia
L’attuale software DLA 2.0 permette di scegliere una sola sorgente per la scansione dei bordi di un componente, indipendentemente dalle sue dimensioni, mentre più laser possono lavorare sulle regioni interne.
Il risultato concettuale è:
1 laser → contour
n laser → hatch.
Questo può combinare:
- continuità superficiale;
- parallelismo interno.
È una conseguenza diretta della capacità full-field.
Full-field non elimina però la necessità di calibrare i laser fra loro
È importante non confondere:
assenza di confine geometrico rigido
con
assenza di allineamento.
Se laser A e laser B devono lavorare sullo stesso componente, le loro coordinate devono coincidere.
Un errore di:
50 µm
fra i due sistemi può comunque creare difetti.
Additive Industries utilizza quindi sistemi automatici di:
- laser-to-laser calibration;
- focus calibration;
- in-process alignment.
È precisamente uno dei problemi trattati anche nelle altre sezioni della stessa famiglia brevettuale.
La famiglia brevettuale è molto più ampia del solo multi-laser
La domanda pubblicata nel 2026 deriva da un dossier estremamente ampio.
Il documento originale raccoglieva diversi concetti relativi a una piattaforma AM industriale, fra cui:
- calibrazione ottica;
- recoating;
- movimento della piattaforma;
- modularità macchina;
- multi-laser;
- gestione della produzione;
- estrazione della polvere.
Negli anni questi aspetti sono stati separati attraverso:
- continuation;
- divisional applications.
US20260273850A1 è quindi una nuova pubblicazione all’interno di una famiglia tecnologica molto più vecchia.
La priorità risale al 2014
È un dettaglio essenziale.
La domanda statunitense pubblicata il:
17 settembre 2026
ha application number:
US19/547104.
È stata depositata negli Stati Uniti il:
23 febbraio 2026.
Ma rivendica la continuità con:
- US17/833342;
- US15/528892;
- PCT/NL2015/050819;
e infine con sette domande olandesi del:
24 novembre 2014.
Quindi non è corretto descrivere il brevetto come una nuova invenzione sviluppata da Additive Industries nel 2026.
È una nuova fase procedurale di una vecchia famiglia brevettuale
Questa distinzione fra:
publication date
e
priority date
è fondamentale quando si leggono brevetti.
Un brevetto pubblicato oggi può proteggere un’invenzione concepita molti anni prima.
La data del 2026 descrive la pubblicazione della specifica domanda USA.
Non la nascita del principio.
E infatti l’architettura è già visibile nelle macchine commerciali
Le attuali MetalFab utilizzano esattamente una filosofia full-field.
La MetalFab G2 dispone di:
- da uno a quattro laser da 500 W;
- volume 420 × 420 × 400 mm;
- full-field;
- Dynamic Laser Assignment.
La MetalFab 300 Flex parte da:
2 × 500 W
e può essere aggiornata sul campo fino a:
4 × 500 W.
Anche il build volume può passare da:
300 × 300 × 400 mm
a:
420 × 420 × 400 mm.
La capacità di coprire l’intero piano con più laser è quindi una tecnologia commerciale, non semplicemente una possibilità teorica del brevetto.
La MetalFab 420K porta il principio a quattro laser da 1 kW
La piattaforma annunciata come nuovo flagship utilizza:
4 × 1 kW
su:
420 × 420 × 400 mm.
Ogni laser può accedere all’intero piano.
Questo porta la potenza ottica installata fino a:
4 kW.
Ma nuovamente:
4 kW installati ≠ 4 kW continuamente applicati sullo stesso punto.
Le sorgenti vengono coordinate su regioni differenti.
Il problema diventa evitare interferenze fra i melt pool.
Aumentando la potenza aumenta anche il problema delle emissioni dal melt pool
Durante LPBF vengono generati:
- plume;
- condensati;
- spatter.
Se un laser lavora immediatamente a valle di un altro rispetto al gas flow, il suo fascio può attraversare una zona contaminata.
Questo può alterare:
- energia effettiva;
- stabilità del melt pool.
Quindi un buon algoritmo multi-laser non deve soltanto chiedersi:
“quale laser è libero?”
Deve anche sapere:
“dove stanno lavorando gli altri laser e in quale direzione viaggia il gas?”
DLA considera proprio il gas flow
Additive Industries dichiara che DLA 2.0 bilancia il lavoro evitando che una sorgente scansioni direttamente nella traiettoria di:
- plume;
- spatter
generati da un laser vicino.
È un problema molto più sofisticato rispetto alla semplice divisione geometrica della superficie.
Lo scheduler deve quindi ottimizzare contemporaneamente:
- utilizzo dei laser;
- qualità;
- interferenze.
La massima efficienza non consiste nell’accendere sempre tutti i laser
A volte utilizzare quattro sorgenti contemporaneamente può essere peggiore.
Se due melt pool sono troppo vicini possono generare:
- interazione termica;
- disturbi nel flusso.
Il controller può quindi decidere di lasciare temporaneamente inattiva una sorgente.
La documentazione brevettuale prevede esplicitamente che:
un solo dispositivo possa essere attivo mentre gli altri sono inattivi.
Questo mostra che il concetto è:
controllo indipendente
e non:
tutti i laser sempre accesi.
Il parametro interessante diventa laser utilization
Additive Industries utilizza una metrica chiamata:
laser efficiency.
Descrive la percentuale di tempo per layer durante la quale le sorgenti disponibili stanno effettivamente lavorando.
In un esempio aziendale con quattro laser full-field e DLA viene dichiarata un’efficienza superiore al:
95%
lungo una build di 400 mm.
Lo stesso esempio teorico, se eseguito con quattro quadranti rigidi, scenderebbe in alcune fasi fino al:
25%.
Si tratta di un confronto prodotto dal costruttore, non di un benchmark indipendente.
Ma illustra bene il problema.
Una geometria conica mostra immediatamente la differenza
Immaginiamo una parte larga alla base e stretta in alto.
Nei primi layer:
████████████
tutti i quadranti possono contenere geometria.
Verso l’alto:
██
la sezione potrebbe rimanere soltanto nel quadrante di un laser.
In un sistema zonale:
1 laser lavora
3 laser aspettano.
Con full-field:
4 laser possono teoricamente essere riassegnati alla geometria restante.
È proprio in geometrie variabili lungo Z che il vantaggio può diventare molto evidente.
Lo stesso vale per una build con parti distribuite in modo irregolare
Una piastra non è sempre riempita perfettamente.
I componenti possono avere:
- forme diverse;
- altezze diverse.
Durante la build alcuni pezzi terminano prima.
Le zone che occupavano diventano vuote.
Con assegnazione rigida, il laser associato a quella regione può rimanere sottoutilizzato.
Con DLA, la sua capacità può essere spostata verso le parti ancora in produzione.
Il layer diventa quindi un problema di scheduling
Per ogni layer il software dispone di:
- vettori da fondere;
- quattro laser;
- vincoli di qualità.
Deve trovare un’assegnazione che minimizzi:
tempo layer
senza creare:
- collisioni ottiche;
- interferenze termiche;
- plume interaction.
È molto simile a un problema di scheduling industriale.
L’innovazione non è soltanto ottica.
È anche software.
Il brevetto anticipava questo concetto molti anni prima dell’attuale DLA 2.0
È proprio questo l’elemento storicamente interessante.
Nel 2014 il multi-laser LPBF industriale era molto meno diffuso.
La famiglia brevettuale prevedeva già:
- sorgenti multiple;
- full-field;
- controllo indipendente;
- lavoro simultaneo.
Oggi queste idee sono diventate parte del marketing e dell’architettura commerciale di MetalFab.
Il documento permette quindi di vedere l’origine di alcune scelte progettuali dell’azienda.
Il brevetto non protegge genericamente “più laser in una stampante”
Questo sarebbe troppo ampio.
Sistemi multi-laser esistevano già.
Il punto specifico comprende caratteristiche come:
- pluralità di dispositivi di solidificazione;
- ciascuno capace di accedere sostanzialmente a tutta l’area;
- controllo individuale;
- lavoro simultaneo su regioni differenti.
Sono questi elementi combinati a definire il concetto.
Non va confuso neppure con un vero powder bed multi-zona
Esistono altri brevetti e ricerche che dividono fisicamente il letto o preparano:
- celle;
- zone;
con polveri differenti.
Questi sistemi possono permettere:
materiale A in zona 1
materiale B in zona 2.
Non è ciò che viene descritto qui.
Il brevetto Additive Industries utilizza un unico bagno di materiale solidificabile e controlla principalmente quale dispositivo solidifica quale regione.
Quindi non introduce automaticamente multimaterial LPBF.
Non consente di utilizzare una lega differente in ogni zona
Se il powder bed contiene:
IN718
tutte le regioni contengono IN718.
Assegnare laser differenti non trasforma una zona in:
Ti6Al4V.
Per il multi-material servirebbe un sistema capace di depositare selettivamente polveri differenti.
È una tecnologia completamente diversa.
Nemmeno la temperatura del letto diventa indipendente per zona
Le attuali MetalFab dispongono di riscaldamento della piattaforma fino a circa:
175 °C.
Ma il brevetto multi-laser non descrive piattaforme termiche indipendenti per ogni regione.
L’idea di “zona controllata indipendentemente” deve quindi essere limitata al:
processo di solidificazione.
Non a tutti i parametri del powder bed.
Il recoater continua a preparare l’intero layer
Il sistema rimane una macchina powder bed.
Dopo un layer:
- piattaforma scende;
- viene steso nuovo powder;
- i laser lavorano.
Non vengono creati quattro piccoli recoater autonomi.
Il brevetto originario comprende anche innovazioni sul recoating, ma sono concetti separati.
Questo è importante per comprendere il limite dell’indipendenza.
I laser restano sincronizzati con lo stesso layer Z
Non si possono avere:
zona A al layer 300
e contemporaneamente:
zona B al layer 270
sullo stesso powder bed convenzionale.
La superficie libera della polvere rimane comune.
Quindi tutti gli oggetti avanzano insieme in Z.
Questo distingue l’architettura da una vera macchina composta da più camere indipendenti.
Il sistema è quindi parallelo in XY, non indipendente in Z
È probabilmente il modo più semplice per descriverlo.
Durante lo stesso layer:
più processi contemporanei in XY.
Fra layer:
tutta la build avanza insieme in Z.
Questo mantiene i vantaggi della LPBF tradizionale e aggiunge parallelismo nell’esposizione.
Il controller può anche dare priorità differenti alle parti
In teoria, se una build contiene parti con geometrie molto differenti, l’algoritmo può distribuire più capacità ottica dove serve.
Una grande parte centrale può ricevere:
tre laser
mentre una piccola parte laterale viene gestita dal:
quarto.
Nel layer successivo l’assegnazione può cambiare.
È molto più flessibile rispetto al modello:
un laser = un quadrante.
La ridondanza è un altro vantaggio
Additive Industries sottolinea oggi un punto interessante.
Se un sistema zonale perde il laser del quadrante A:
zona A non può più essere processata.
Con full-field, se uno dei quattro laser non è disponibile, gli altri possono teoricamente raggiungere comunque tutta l’area.
La build può quindi continuare, anche se più lentamente, a seconda della configurazione e delle procedure macchina.
Questo aggiunge una forma di:
graceful degradation.
È una caratteristica particolarmente interessante per build molto lunghe e costose.
Una build da decine di ore rende il downtime estremamente costoso
Se un job contiene:
- parti aerospace;
- centinaia di ore macchina;
- chilogrammi di polvere,
un’interruzione tardiva può avere un costo enorme.
La capacità di continuare con meno laser potrebbe quindi valere più del semplice aumento di produttività.
Naturalmente la decisione di continuare deve rispettare:
- parameter qualification;
- quality requirements.
Non qualsiasi job regolamentato può cambiare automaticamente configurazione durante la produzione.
Ridondanza hardware non significa qualifica automatica del processo degradato
Se una parte è stata qualificata usando:
4 laser
non è necessariamente automaticamente valida se un layer viene prodotto con:
3.
Potrebbero cambiare:
- thermal history;
- scan timing.
Per applicazioni critiche bisogna quindi definire in anticipo quali modalità degradate siano ammesse.
La possibilità tecnica non equivale alla conformità del processo.
La stessa considerazione vale per il Dynamic Laser Assignment
Cambiare continuamente quale laser esegue un vettore è possibile soltanto se le sorgenti sono:
- calibrate;
- equivalenti.
Il sistema di qualità deve dimostrare che:
laser A ≈ laser B ≈ laser C ≈ laser D
entro le tolleranze richieste.
È per questo che laser-to-laser calibration è così importante.
Full-field aumenta quindi la necessità di metrologia ottica
Un laser confinato al proprio quadrante deve essere preciso soprattutto nella propria regione.
Un laser full-field deve mantenere prestazioni accettabili su:
420 × 420 mm.
Questo richiede controllo di:
- posizione;
- focus;
- distorsione scanner.
L’architettura aumenta la flessibilità.
Ma anche la complessità della calibrazione.
La famiglia brevettuale affronta proprio la calibrazione in una delle sue prime sezioni
Il documento descrive un sistema per registrare caratteristiche della superficie e utilizzare queste informazioni per correggere la posizione della radiazione.
Prevede anche calibrazioni:
- durante la produzione;
- fra layer.
L’obiettivo dichiarato è migliorare:
- accuratezza;
- ripetibilità.
Questo mostra come multi-laser e calibration siano stati pensati come parti dello stesso problema.
L’attuale MetalFab automatizza laser-to-laser e focus calibration
Sulle specifiche MetalFab G2 e 300 Flex sono riportate:
- automated laser-to-laser calibration;
- automated focus calibration.
La 300 Flex indica anche:
- in-process laser alignment.
È il complemento necessario alla filosofia full-field.
Senza calibrazione automatica, il costo operativo di gestire quattro campi sovrapposti potrebbe diventare significativo.
La MetalFab G2 utilizza fino a quattro laser da 500 W
Le specifiche attuali indicano:
- volume: 420 × 420 × 400 mm;
- laser: 1–4 × 500 W;
- spot: 110 µm;
- layer: 20–120 µm;
- riscaldamento piattaforma: fino a 175 °C;
- powder handling automatizzato.
Il sistema è quindi una realizzazione industriale molto vicina ai principi descritti nella famiglia brevettuale.
La MetalFab 300 Flex porta la stessa architettura verso un ingresso più modulare
La configurazione base dispone di:
2 × 500 W
e build volume:
300 × 300 × 400 mm.
Successivamente il cliente può espandere:
- laser → 4;
- area XY → 420 × 420 mm.
È interessante perché mostra che anche l’hardware commerciale sta adottando una filosofia:
capacity on demand.
La modularità non riguarda soltanto il brevetto.
È diventata parte della strategia di prodotto.
Il brevetto originario descriveva infatti anche una macchina modulare
Un’altra sezione della famiglia parla di:
- control module;
- additive manufacturing modules;
- moduli interconnessi.
Lo scopo era permettere di espandere o modificare il sistema nel tempo.
È un concetto molto vicino alla filosofia industriale che Additive Industries ha sempre utilizzato con MetalFab.
Quindi il documento del 2026 è interessante anche perché riunisce una sorta di “DNA architetturale” della piattaforma.
La nuova MetalFab 420K aumenta soprattutto l’energia disponibile
Con quattro laser da:
1 kW
il limite si sposta nuovamente.
Più energia permette:
- hatch più veloci;
- layer più spessi;
- maggiore produttività.
Ma rende ancora più importante:
- gas flow;
- spatter management.
Additive Industries afferma di avere sviluppato per 420K un flusso di gas:
- più omogeneo;
- ad alta velocità.
È una conseguenza naturale dell’aumento di potenza.
Quattro laser da 1 kW generano molto più plume di uno singolo da 500 W
La potenza totale teoricamente disponibile passa da:
0,5 kW
a:
4 kW.
Non tutta viene applicata nello stesso punto.
Ma quattro melt pool attivi possono comunque generare una quantità molto maggiore di:
- condensati;
- particelle.
La camera deve allontanare questi sottoprodotti senza creare differenze fra regioni.
Ancora una volta, il problema multi-laser è un problema di sistema.
L’algoritmo deve ottimizzare tre cose contemporaneamente
Possiamo riassumere la funzione dello scheduler come:
produttività + qualità + interferenza.
Massimizzare soltanto la produttività significherebbe:
accendere tutti i laser il più possibile.
Ma questo potrebbe peggiorare:
- plume interaction;
- thermal interaction.
Massimizzare soltanto la qualità potrebbe invece lasciare molta capacità inutilizzata.
Il software deve trovare un compromesso.
Additive Industries dichiara laser efficiency superiori al 95% in alcuni casi
In un esempio pubblicato dall’azienda su una parte aerospace, la configurazione full-field con quattro laser e DLA mantiene un’utilizzazione superiore al:
95%
attraverso un build alto 400 mm.
La stessa geometria simulata con campi zonali rigidi scenderebbe, in alcune sezioni, al:
25%.
È un caso dimostrativo prodotto dall’OEM e non deve essere generalizzato a qualsiasi build.
Ma mostra perché l’azienda considera il full-field un vantaggio competitivo.
Un caso reale è il motore Kepler-3
Additive Industries ha pubblicato un case study relativo a componenti per il motore a razzo Kepler-3 di ICSS.
Le parti IN718 vengono realizzate con:
- quattro laser;
- DLA;
- parameter set qualificato.
Una build con sei componenti viene indicata in poco più di:
20 ore.
Per le parti AlSi7Mg0.6, una configurazione con quattro componenti richiede circa:
23 ore.
Anche in questo caso i dati provengono dal produttore, ma rappresentano una applicazione reale del principio full-field.
DLA evita che i laser interferiscano fra loro
Nel case study viene specificato che il software coordina le sorgenti in modo che un laser non scansioni nel percorso delle emissioni prodotte dal vicino.
Questo è un esempio concreto di come:
laser assignment
non sia semplicemente:
dividere la superficie per quattro.
È un problema dinamico che deve considerare il processo fisico.
La nuova domanda brevettuale non significa necessariamente che arriverà una nuova MetalFab basata su zone
È probabilmente la conclusione più importante dal punto di vista delle notizie.
Il documento pubblicato nel settembre 2026 non deve essere interpretato automaticamente come:
“Additive Industries sta sviluppando una nuova macchina segreta”.
La tecnologia fondamentale è già presente nel portafoglio commerciale.
Il brevetto è soprattutto una prosecuzione della protezione IP di un’architettura sviluppata molti anni fa.
Quindi non esiste necessariamente un prodotto futuro direttamente derivabile da questa pubblicazione.
Una domanda di brevetto non equivale a un prodotto
US20260273850A1 è:
patent application publication.
Non è una scheda tecnica.
Non dimostra che:
- ogni configurazione descritta sia stata costruita;
- ogni embodiment venga commercializzato.
La descrizione brevettuale copre volutamente più possibilità rispetto a quelle normalmente utilizzate in un singolo prodotto.
Bisogna quindi separare:
patent scope
da
product specification.
E la domanda del 2026 risulta ancora pending
Alla data della pubblicazione consultata, US20260273850A1 viene indicata come:
pending.
La lettera:
A1
identifica una pubblicazione della domanda.
Non è equivalente a:
B2, tipicamente associato negli Stati Uniti a un brevetto concesso dopo esame.
Anche questa distinzione è importante.
La stessa famiglia ha però già prodotto brevetti e domande precedenti
Una continuation pubblicata nel 2022, US20220297188A1, descrive quasi esattamente la stessa architettura multi-laser full-field.
In Europa la famiglia è rappresentata anche da documenti come:
EP3224025A2
e da successivi procedimenti divisionali.
Nel 2026 è stato inoltre concesso il brevetto europeo:
EP3461622B1
su un metodo correlato nel quale una sorgente può preriscaldare mentre un’altra solidifica.
Quindi la nuova pubblicazione fa parte di una strategia IP molto articolata.
Questo è normale nelle famiglie brevettuali complesse
Una domanda iniziale può contenere molte invenzioni.
L’ufficio brevetti può richiedere di separarle.
L’azienda presenta quindi:
- continuation;
- divisional.
La data di queste nuove domande può essere molto successiva.
Ma la priorità rimane quella del dossier originale.
È esattamente ciò che avviene qui.
Il vero interesse della pubblicazione è quindi storico e tecnologico
Il documento permette di vedere molto chiaramente un principio che oggi può sembrare normale:
più laser full-field + software di orchestrazione.
Nel 2014 era molto meno scontato.
La tecnologia LPBF stava iniziando a passare:
da singolo laser
a
multi-laser industriale.
Additive Industries aveva già identificato uno dei problemi principali:
non basta aggiungere laser; bisogna poterli assegnare intelligentemente.
È la stessa lezione che oggi vale per macchine con:
- 4;
- 6;
- 12;
- 24 laser.
Il numero delle sorgenti non determina da solo la produttività
Una macchina a 12 laser zonali può essere meno efficiente su una determinata geometria rispetto a un sistema con meno sorgenti ma maggiore libertà di assegnazione.
Il parametro corretto non è quindi:
numero di laser.
È:
utilizzo effettivo dei laser durante l’intera build.
Questo è esattamente il problema affrontato dall’architettura full-field.
La situazione assomiglia molto ai processori multicore
Aggiungere core a una CPU non accelera automaticamente un software.
Il programma deve poter distribuire il lavoro.
Allo stesso modo:
4 laser ≠ automaticamente 4× velocità.
Serve uno scheduler capace di suddividere i vettori.
La produttività dipende da quanto bene il job può essere parallelizzato.
È forse il modo più intuitivo di comprendere il brevetto.
Il powder bed diventa una risorsa condivisa
Invece di dire:
questo pezzo appartiene al laser 1
il sistema può ragionare:
questo layer contiene una serie di task e abbiamo quattro risorse disponibili.
Il software assegna i task.
La macchina diventa quindi più simile a un sistema di elaborazione parallela.
È una concezione molto moderna dell’LPBF.
Il passaggio successivo potrebbe essere un’assegnazione ancora più intelligente
Oggi l’ottimizzazione considera già:
- geometria;
- gas flow;
- laser balance.
In futuro può essere concepibile includere feedback da:
- melt pool monitoring;
- thermal camera;
- layer imaging.
Il sistema potrebbe allora modificare la scansione in base allo stato reale della build.
Questo sarebbe un passo da:
dynamic assignment pianificato
a
adaptive assignment closed-loop.
Il brevetto analizzato non dimostra che questa funzione sia oggi disponibile.
È una possibile evoluzione concettuale.
Un sistema closed-loop avrebbe però enormi implicazioni di qualifica
Se il toolpath cambia automaticamente durante la build, bisogna dimostrare che:
decisioni differenti → parte comunque conforme.
In aerospace questo può essere molto complesso.
Quindi l’automazione adaptiva deve bilanciare:
- capacità tecnica;
- process certification.
La produzione regolata tende a preferire processi altamente controllati e riproducibili.
Per questo DLA rimane principalmente un sistema di preparazione e assegnazione controllata
L’attuale DLA 2.0 analizza il job e ottimizza la distribuzione delle sorgenti prima della produzione.
Permette:
- iterazioni molto rapide;
- visualizzazione;
- controllo dell’utente.
È una soluzione industrialmente più semplice da qualificare rispetto a un algoritmo che decide autonomamente in tempo reale sulla base di una rete neurale.
La filosofia Additive Industries è quindi più software-centric di quanto possa sembrare
Il vantaggio hardware:
quattro laser full-field
ha valore soltanto se accompagnato da:
- calibrazione;
- scheduling;
- gas management.
Il software trasforma la sovrapposizione ottica in produttività.
Senza DLA, l’operatore dovrebbe assegnare manualmente:
- laser;
- parti;
- vettori.
All’aumentare della complessità questo diventerebbe poco pratico.
Il brevetto anticipa quindi un cambiamento più generale nel metal AM
La prima generazione di innovazioni LPBF riguardava soprattutto:
- laser più potente;
- volume più grande.
La generazione successiva riguarda:
come orchestrare molte risorse nello stesso volume.
Quando le macchine arrivano a:
- 4;
- 8;
- 12;
- 24 sorgenti,
il problema principale diventa inevitabilmente software.
L’architettura full-field di Additive Industries è una delle risposte possibili.
Non crea più piccoli powder bed: rende dinamico quello unico
È probabilmente la formulazione più precisa per sintetizzare il concetto.
Il letto rimane:
uno.
Le sorgenti sono:
molte.
Le regioni di lavoro sono:
temporanee.
E il software decide continuamente come distribuire il lavoro.
Questa è una differenza sostanziale rispetto all’immagine di più piccole stampanti indipendenti all’interno della stessa camera.
Non si possono utilizzare:
- quattro altezze Z diverse;
- quattro materiali diversi;
- quattro cicli di recoating indipendenti.
Ma si può utilizzare la capacità ottica disponibile in modo molto più flessibile.
La pubblicazione statunitense del 2026 è quindi meno una finestra su una futura macchina segreta e più un documento che permette di ricostruire l’origine di una delle caratteristiche distintive delle attuali MetalFab: trattare i laser come risorse dinamiche condivise dall’intero powder bed, anziché come sorgenti rigidamente legate a un quadrante.
Ed è forse proprio questa la lezione più importante dell’intero brevetto: quando una macchina LPBF aggiunge più laser, il problema non è semplicemente installare più potenza.
È decidere, layer dopo layer, come utilizzarla senza sacrificare qualità e ripetibilità.
Tabelle tecniche
US20260273850A1 – dati principali
| Parametro | Dato |
|---|---|
| Titolo | Apparatus for producing an object by means of additive manufacturing |
| Pubblicazione USA | 17 settembre 2026 |
| Numero | US20260273850A1 |
| Application | US19/547104 |
| Stato riportato | Pending |
| Deposito USA corrente | 23 febbraio 2026 |
| Priorità più antica | 24 novembre 2014 |
| Titolare | Additive Industries |
| Concetto multi-laser | Più dispositivi controllabili individualmente sull’area di lavoro |
Zonal multi-laser e full-field
| Aspetto | Zonal | Full-field Additive Industries |
|---|---|---|
| Campo laser | Regione dedicata | Quasi/intera piastra |
| Assegnazione | Prevalentemente fissa | Dinamica |
| Parte grande | Attraversa più zone | Laser riassegnabili |
| Stitch line | Può essere necessaria | Può essere evitata sui contour |
| Utilizzo laser | Dipende dalla posizione geometrica | Bilanciabile dal software |
| Ridondanza | Limitata | Altri laser possono raggiungere l’area |
| Complessità ottica | Inferiore | Maggiore |
| Calibrazione laser-laser | Importante | Critica |
Cosa viene controllato indipendentemente nel concetto brevettato
| Elemento | Indipendente? |
|---|---|
| Attivazione dei laser | Sì |
| Regione XY assegnata | Sì |
| Ruolo contour/hatch | Può esserlo |
| Potenza dei laser | Può differire |
| Layer Z | No, comune al powder bed |
| Powder material | No, non per questo brevetto |
| Recoating | Comune |
| Build platform | Comune |
| Temperatura zonale | Non è il concetto descritto |
Possibili strategie previste
| Strategia | Funzione |
|---|---|
| Laser diversi su parti diverse | Produzione seriale |
| Più laser su una stessa parte | Riduzione build time |
| Laser A contour / Laser B hatch | Qualità + produttività |
| Laser A preheat / Laser B melt | Gestione termica/processo |
| Un solo laser attivo | Modalità selettiva |
| Riassegnazione layer-by-layer | Bilanciamento del carico |
MetalFab G2 attuale
| Parametro | Specifica dichiarata |
|---|---|
| Tecnologia | PBF-LB |
| Build volume | 420 × 420 × 400 mm |
| Laser | 1–4 × 500 W |
| Architettura | Full-field |
| Focus | 110 µm |
| Layer | 20–120 µm |
| Accuracy/reproducibility | <0,05 mm dichiarata |
| Platform heating | fino a 175 °C |
| Laser assignment | DLA |
| Powder handling | Automatico |
MetalFab 300 Flex
| Configurazione base | Upgrade |
|---|---|
| 2 × 500 W | 4 × 500 W |
| 300 × 300 × 400 mm | 420 × 420 × 400 mm |
| Full-field | Full-field |
| DLA | DLA |
MetalFab 420K
| Parametro | Dato dichiarato |
|---|---|
| Laser | 4 × 1 kW |
| Build volume | 420 × 420 × 400 mm |
| Copertura | Full-field |
| Focus | 110 µm |
| Software | Dynamic Laser Assignment |
| Esigenza associata | Gas flow ad alta capacità |
Publication date e priority date
| Termine | Significato |
|---|---|
| Priority 2014 | Origine temporale della famiglia brevettuale |
| Filing 2026 | Deposito della specifica divisional USA |
| Publication 2026 | Data in cui questa domanda è diventata pubblica |
| A1 | Domanda pubblicata |
| Pending | Esame/procedimento ancora in corso |
| Patent ≠ product | Il documento può coprire configurazioni non commercializzate |
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| “Powder bed diviso in zone” | Zone di lavoro laser dinamiche, non camere fisiche indipendenti |
| “Laser indipendenti” | Controllo ottico indipendente, non build Z indipendenti |
| “Nuovo brevetto 2026” | Nuova pubblicazione di una famiglia con priorità 2014 |
| “Più laser” | Non significa aumento lineare della produttività |
| “Full-field” | Ogni sorgente può raggiungere quasi/tutta la piastra |
| “No stitching” | Può essere evitato su determinate feature usando un unico laser |
| “Ridondanza” | Capacità tecnica, non qualifica automatica della modalità degradata |
| “Patent application” | Non equivale a brevetto USA già concesso |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).