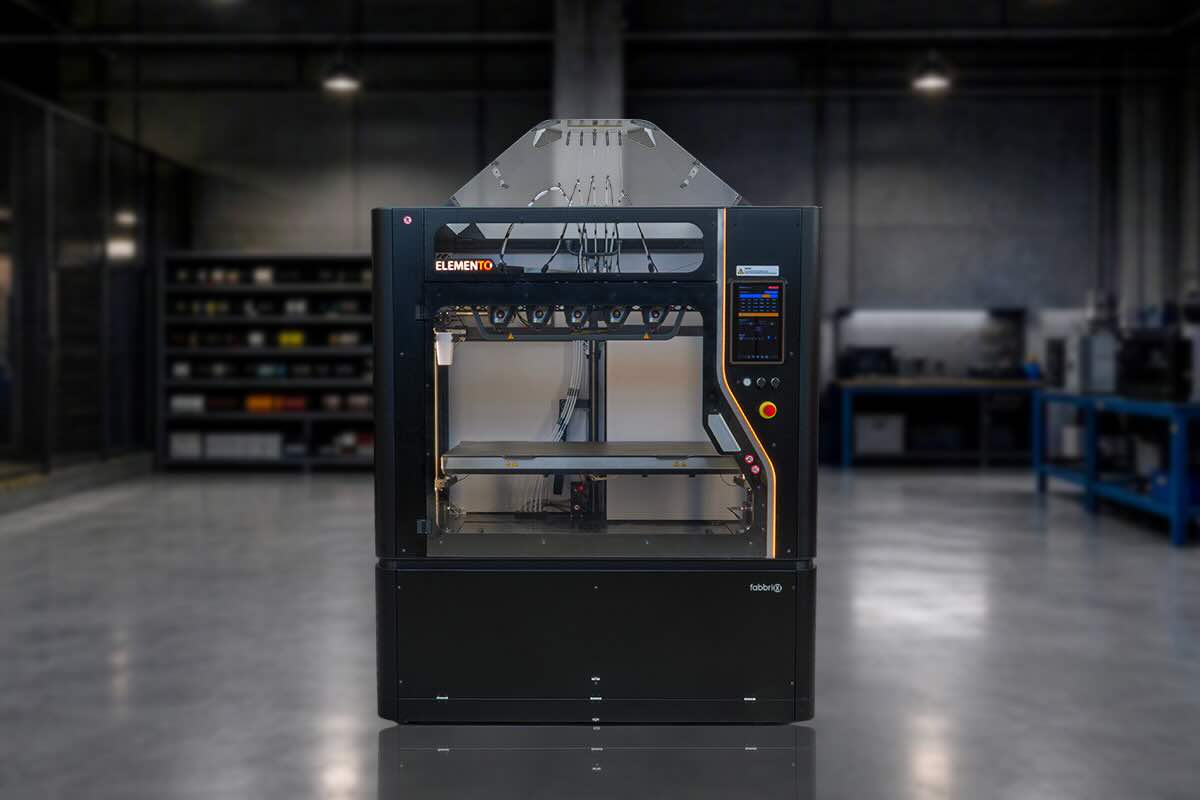
Fabbrix ELEMENTO TC porta toolchanger e materiali aperti nella stampa 3D FFF di grande formato
Fabbrix ha sviluppato una nuova generazione della propria piattaforma industriale ELEMENTO introducendo la serie ELEMENTO TC, una stampante FFF di grande formato progettata per componenti industriali, attrezzature e piccole serie, con un’impostazione che punta soprattutto su tre elementi: toolchanger, cinematica lineare monitorata da encoder e sistema aperto ai materiali di terze parti. Rispetto alla precedente ELEMENTO 2.1, la nuova macchina aumenta il volume di costruzione, raddoppia la velocità nominale dichiarata, porta il piano fino a 120 °C e l’hotend fino a 350 °C e sostituisce il precedente doppio estrusore fisso con un sistema di cambio utensile più flessibile.
La piattaforma nasce in Italia ed è pensata per un segmento molto diverso da quello delle stampanti desktop. La ELEMENTO TC pesa circa 580 kg, misura oltre un metro e mezzo di larghezza e offre un volume utile nell’ordine di 1100 × 600 × oltre 600 mm. L’obiettivo non è quindi soltanto stampare un oggetto più grande, ma permettere cicli produttivi lunghi con materiali ingegneristici, ugelli differenti e minori interventi dell’operatore.
La successiva evoluzione ELEMENTO TC5 porta questa logica ancora più avanti utilizzando cinque toolhead indipendenti e un volume aggiornato a 1100 × 600 × 640 mm. È importante distinguere le due configurazioni: la TC originaria viene indicata nelle schede ufficiali con 620 mm in Z, mentre la TC5 porta l’altezza a 640 mm e introduce ulteriori modifiche hardware e software.
La nuova ELEMENTO cresce rispetto alla generazione precedente
La ELEMENTO 2.1 offriva:
1000 × 560 × 530 mm.
La ELEMENTO TC sale a:
1100 × 600 × 620 mm.
La TC5 arriva poi a:
1100 × 600 × 640 mm.
Il guadagno non riguarda quindi soltanto pochi centimetri in una direzione.
Il volume geometrico della precedente ELEMENTO 2.1 era circa:
296,8 litri.
Quello della TC da 1100 × 600 × 620 mm è circa:
409,2 litri.
La TC5 da 640 mm raggiunge:
422,4 litri.
Rispetto alla 2.1, la nuova generazione offre quindi circa il 38–42% di volume geometrico in più, a seconda della configurazione.
Grande formato non significa necessariamente un singolo pezzo enorme
Una piattaforma di questo tipo può essere utilizzata in almeno due modi.
Il primo è evidente:
un componente molto grande.
Per esempio:
- dime;
- fixture;
- carter;
- componenti per automotive;
- tooling;
- prototipi dimensionalmente realistici.
Il secondo utilizzo è meno spettacolare ma spesso più interessante industrialmente:
molte parti nella stessa build.
Con un piano da 1100 × 600 mm è possibile disporre diversi componenti e lasciare che la macchina lavori per molte ore senza intervento.
È qui che il toolchanger può diventare particolarmente utile.
Il vero cambio generazionale è il toolchanger
La precedente ELEMENTO 2.1 utilizzava un:
double direct extruder
con sistema automatico di sollevamento dell’ugello non utilizzato.
La nuova generazione passa invece a un sistema nel quale la testina viene fisicamente:
depositata → sostituita → ripresa.
Il concetto è differente.
Con un doppio estrusore entrambe le unità rimangono sempre sulla testa mobile.
Con un toolchanger viene trasportato soltanto l’utensile necessario in quel momento.
Questo può ridurre:
- massa mobile;
- interferenza fra ugelli;
- ooze del materiale inattivo.
E soprattutto permette di pensare a un numero di utensili superiore a due.
La TC5 porta il concetto a cinque teste indipendenti
La versione più recente dispone di:
5 toolhead.
Non significa necessariamente utilizzare cinque materiali contemporaneamente nella stessa parte.
Le teste possono essere configurate per funzioni differenti.
Per esempio:
testa 1 → ugello 0,6 mm
testa 2 → ugello 1,2 mm
testa 3 → materiale di supporto
testa 4 → materiale rinforzato
testa 5 → seconda bobina dello stesso materiale.
Questo apre due strategie molto differenti:
- multimateriale;
- continuità produttiva.
La seconda è particolarmente interessante per le stampe molto lunghe.
Cinque tool non equivalgono semplicemente a cinque colori
Nel consumer FFF il multimateriale viene spesso associato al colore.
In ambiente industriale il vantaggio può essere molto più funzionale.
Si possono combinare:
- materiale strutturale;
- supporto solubile;
- elastomero;
- materiale conduttivo;
- composito.
Oppure utilizzare più utensili con:
lo stesso materiale ma ugelli differenti.
Un ugello grande può depositare rapidamente le zone interne.
Un ugello più piccolo può essere utilizzato per:
- dettagli;
- superfici;
- feature fini.
È un concetto simile a una macchina utensile che cambia utensile in funzione dell’operazione.
Il toolchanger può ridurre il compromesso fra velocità e dettaglio
In FFF il diametro del nozzle è uno dei principali compromessi.
Un ugello:
0,6 mm
permette maggiore dettaglio.
Un:
1,2 mm
può depositare molto più materiale.
Se si utilizza un solo nozzle, bisogna scegliere prima della stampa.
Con più toolhead la macchina può teoricamente alternare strategie differenti nello stesso workflow.
Fabbrix supporta nozzle da:
- 0,6 mm;
- 0,8 mm;
- 1,0 mm;
- 1,2 mm.
Un ugello doppio può quasi raddoppiare la larghezza di estrusione, ma non automaticamente il throughput
Passare da:
0,6 a 1,2 mm
permette di depositare tracce molto più larghe.
Ma il vero throughput dipende da:
- melt capacity;
- temperatura;
- materiale;
- layer height;
- velocità.
Non basta raddoppiare il diametro.
Un hotend deve riuscire a fondere sufficiente materiale per alimentare la sezione estrusa.
Per questo il dato realmente importante, non ancora pubblicato in modo dettagliato per tutte le configurazioni, sarebbe:
maximum volumetric flow rate.
La layer height arriva fino a 0,9 mm
La TC viene dichiarata con layer compresi fra:
0,15 e 0,9 mm.
La TC5 dettaglia invece i range in funzione dell’ugello.
Con 0,6 mm:
150–400 µm.
Con 0,8 mm:
400–600 µm.
Con 1,0 mm:
500–700 µm.
Con 1,2 mm:
600–900 µm.
È una scelta coerente.
Un grande componente industriale non necessita necessariamente di layer da:
100 µm.
Utilizzare 0,8–0,9 mm può ridurre drasticamente il numero degli strati.
Su 600 mm di altezza la differenza è enorme
Per costruire 600 mm:
a 0,15 mm servono:
4.000 layer.
A 0,6 mm:
1.000 layer.
A 0,9 mm:
circa 667 layer.
Questa differenza influenza:
- tempo;
- numero di movimenti Z;
- numero di cicli per layer.
Naturalmente un layer più spesso modifica:
- superficie;
- dettaglio;
- proprietà.
Non è quindi sempre preferibile.
Ma sul large format può essere molto conveniente.
La velocità nominale sale a 300 mm/s
La precedente ELEMENTO 2.1 veniva indicata con:
150 mm/s.
La nuova generazione arriva a:
300 mm/s.
La TC5 aggiunge inoltre accelerazioni fino a:
10.000 mm/s².
Come sempre:
300 mm/s ≠ velocità media di stampa.
Su una grande parte con lunghi tratti rettilinei la macchina può comunque sfruttare velocità elevate più facilmente rispetto a una stampante piccola che cambia direzione continuamente.
Quindi il large format può effettivamente beneficiare di una cinematica veloce.
La nuova cinematica utilizza sistemi lineari con encoder
Fabbrix parla di:
High Speed Linear Technology with Encoder.
L’idea è monitorare continuamente il movimento degli assi.
Un encoder misura la posizione reale.
In un sistema open-loop tradizionale la macchina presume che:
comando motore = movimento effettivamente eseguito.
Con feedback di posizione è invece possibile almeno verificare che l’asse si trovi dove dovrebbe essere.
È particolarmente utile su una macchina grande, dove:
- inerzie;
- lunghezza degli assi
sono molto maggiori rispetto a un desktop.
Encoder non significa automaticamente closed-loop perfetto
È una distinzione importante.
La presenza di encoder può servire a:
- monitoring;
- correzione;
- fault detection.
Ma senza una descrizione più dettagliata dell’algoritmo non possiamo affermare che ogni deviazione venga corretta in tempo reale come in un servo industriale CNC.
Fabbrix parla di monitoraggio costante degli assi e maggiore fluidità.
È più prudente mantenere questa formulazione.
La precisione di posizionamento dichiarata è molto elevata
La scheda indica:
XY <30 µm
e:
Z <5 µm.
Questi sono valori di:
positioning resolution.
Non devono essere confusi con:
dimensional accuracy della parte.
Una macchina può posizionare teoricamente un asse con incrementi molto piccoli, mentre il filamento depositato ha:
- larghezza di centinaia di micron;
- ritiro;
- deformazione.
Quindi:
5 µm Z positioning ≠ pezzo accurato a 5 µm.
Sarebbe tecnicamente scorretto presentarlo così.
L’asse Z utilizza tre motori indipendenti
La TC adotta un sistema:
triple independent Z-axis.
I tre attuatori permettono di correggere l’inclinazione del piano.
Il sistema misura la superficie e può regolare separatamente i tre punti.
Questo consente un vero:
tramming automatico del piano.
È differente dal semplice bed mesh compensation.
Mesh compensation e bed tramming non sono la stessa cosa
Nel mesh leveling tradizionale il piano rimane inclinato.
Il software modifica leggermente Z mentre stampa.
Con tre attuatori indipendenti può invece correggere fisicamente:
- roll;
- pitch.
Poi la mesh serve a compensare:
- piccole irregolarità locali.
È una soluzione particolarmente utile su un piano da:
1,1 × 0,6 m.
Una inclinazione minima può generare una differenza notevole fra le estremità.
Un errore angolare minuscolo diventa grande su 1,1 metri
Supponiamo un’inclinazione di appena:
0,1°.
Su 1.100 mm la differenza verticale sarebbe circa:
1,9 mm.
È enorme per un primo layer.
Questo mostra perché un grande piano richieda un sistema di tramming molto più robusto rispetto a una stampante desktop.
La superficie viene poi mappata con una sonda Z
Dopo il livellamento macroscopico, una sonda esegue:
rapid surface scanning.
Il sistema costruisce una mappa della superficie.
Può quindi compensare piccole variazioni.
È importante perché una piastra da oltre mezzo metro quadrato può mostrare:
- deformazioni;
- dilatazione termica.
Il primo layer deve rimanere sufficientemente uniforme su tutta la superficie.
Il nuovo piano è magnetico e flessibile
È una differenza significativa rispetto alla ELEMENTO 2.1, che utilizzava:
aluminum/glass heated bed.
La TC introduce:
PEI coated flexible magnetic plate.
Il vantaggio principale arriva alla fine della stampa.
Una grande parte può aderire molto fortemente.
Poter:
rimuovere la piastra → fletterla
può semplificare il distacco.
Su componenti molto grandi rimane comunque necessario operare con attenzione.
Il piano raggiunge 120 °C
La precedente generazione si fermava a:
100 °C.
La TC arriva a:
120 °C.
Questo amplia la finestra utile per materiali soggetti a:
- warping;
- shrinkage.
Fra quelli dichiarati figurano:
- ABS;
- ASA;
- nylon;
- PC;
- PPS.
Un bed caldo è importante.
Ma non è l’unico requisito.
L’ugello arriva a 350 °C
La precedente ELEMENTO dichiarava:
300 °C.
La nuova generazione sale a:
350 °C.
Questo permette di processare materiali più impegnativi come:
- PPS;
- PPSCF;
- alcuni policarbonati;
- poliammidi ad alte prestazioni.
Non significa però automaticamente:
qualsiasi high-performance polymer.
Materiali come:
- PEEK;
- PEKK
richiedono generalmente temperature ancora superiori e, soprattutto, ambienti termici molto controllati.
Non figurano infatti nell’elenco ufficiale della TC.
La camera riscaldata è il dato più importante che manca
La macchina è chiusa.
Ma nelle specifiche ufficiali pubbliche della TC non viene indicata una:
active chamber temperature.
Questa distinzione è fondamentale.
Un enclosure chiuso riduce:
- correnti;
- dispersione.
Una camera attivamente riscaldata mantiene invece l’intero componente a temperatura controllata.
Per:
- ABS;
- ASA;
- PC;
- PPS
su componenti molto grandi, la temperatura ambiente della camera può avere grande impatto sul warping.
Quindi:
350 °C nozzle + 120 °C bed
non equivalgono automaticamente a:
high-temperature build chamber.
Questo rende particolarmente interessante la reale applicabilità del PPS
Fabbrix elenca:
- PPS;
- PPSCF.
Sono materiali interessanti per:
- stabilità dimensionale;
- resistenza chimica;
- temperatura.
Ma stampare una piccola parte PPS e stampare:
un oggetto da 800 mm
sono problemi completamente differenti.
Più la parte cresce, più:
- ritiro;
- stress termico
diventano importanti.
Per questo i casi applicativi reali saranno più utili della semplice lista materiali.
Il sistema è dichiaratamente aperto ai materiali di terze parti
È una scelta importante.
Fabbrix commercializza propri filamenti.
Ma non vincola la macchina a:
- cartridge;
- chip;
- spool proprietari.
La lista ufficiale comprende materiali come:
- PLA;
- PETG;
- PETCF;
- ABS;
- ASA;
- Nylon;
- PACF;
- PAGF;
- PP;
- PPCF;
- PPGF;
- PC;
- PC/ABS;
- PPS;
- PPSCF;
- TPU;
- CNT;
- BVOH.
Questo permette all’utilizzatore industriale di scegliere fornitori differenti.
Open material system non significa che ogni materiale stampi automaticamente bene
Una bobina di:
PA-CF
può avere caratteristiche differenti a seconda del produttore:
- viscosità;
- quantità fibra;
- temperatura;
- umidità.
Serve quindi un:
material profile.
Il vantaggio del sistema aperto è che l’utente può svilupparlo.
Non che qualsiasi spool possa essere caricato senza caratterizzazione.
Fabbrix offre comunque propri materiali profilati
Il produttore vende bobine industriali:
- 3,3 kg;
- 7 kg;
- 8 kg.
La TC5 porta poi la capacità dichiarata fino a:
10 kg per bobina.
È un dettaglio molto rilevante sul large format.
Una parte da 20–30 kg non può essere gestita comodamente con:
bobine consumer da 1 kg.
L’operatore dovrebbe cambiare spool continuamente.
Il formato della bobina diventa un parametro produttivo
Supponiamo una stampa da:
15 kg.
Con bobine da 1 kg sarebbero necessari:
15 cambi.
Con una da:
10 kg
servirebbero:
- una bobina principale;
- una seconda.
Ogni cambio manuale rappresenta:
- intervento;
- rischio.
Per questo la gestione materiale diventa una parte fondamentale del large format.
La TC5 cerca infatti di ridurre gli interventi dell’operatore
La versione più recente introduce:
- cinque toolhead;
- auxiliary filament chamber;
- external material loading;
- drying opzionale.
È un’evoluzione coerente.
Una stampante che lavora per:
30–50 ore
non dovrebbe richiedere continui interventi.
La produttività reale dipende anche da:
operator minutes / print hour.
Il caricamento esterno è utile soprattutto per i flessibili
Fabbrix cita esplicitamente questo caso.
Materiali come TPU possono avere problemi se devono percorrere:
- lunghi Bowden;
- percorsi complessi.
Un caricamento esterno può ridurre la distanza e semplificare:
- feeding.
È un piccolo dettaglio progettuale che mostra come la configurabilità delle cinque teste non sia pensata soltanto per cambiare colore.
Anche il drying diventa essenziale con materiali tecnici
Poliammidi e molti tecnopolimeri sono:
igroscopici.
Assorbono umidità dall’aria.
Durante l’estrusione questa può generare:
- bubbling;
- superficie irregolare;
- proprietà inferiori.
Una bobina da 8–10 kg può rimanere esposta per giorni.
Quindi una soluzione di essiccazione non è semplicemente un accessorio di comfort.
Può diventare parte del controllo qualità.
Il toolchanger può essere utilizzato anche per continuità materiale
Immaginiamo due teste entrambe caricate con:
PAGF nero.
Quando la prima bobina termina, la seconda stazione potrebbe essere utilizzata come risorsa successiva, a seconda della strategia software.
È una filosofia simile alla ridondanza.
Non serve necessariamente a creare un pezzo multimateriale.
Serve a evitare che:
material end = machine stop.
La pagina TC5 sottolinea proprio la riduzione della frequenza degli interventi.
BVOH permette supporti solubili
Fra i materiali dichiarati compare:
BVOH.
È un support material solubile in acqua.
Su geometrie complesse può permettere:
- cavità;
- sottosquadri;
- supporti difficili da rimuovere.
Il toolchanger è particolarmente adatto perché la testa BVOH può rimanere parcheggiata quando non serve.
Questo evita di trascinarla continuamente sopra il componente.
Supporto solubile su grande formato ha però costi elevati
Una parte da un metro può richiedere:
- chilogrammi di supporto.
BVOH e materiali simili possono essere costosi.
Serve quindi progettare attentamente:
- orientamento;
- support interface.
L’obiettivo non dovrebbe essere utilizzare più supporto possibile.
Ma usare il secondo materiale solo dove porta un vantaggio reale.
Lo stesso vale per i materiali rinforzati fibra corta
PAGF, PACF, PETCF e PPSCF sono:
short-fiber reinforced thermoplastics.
Non devono essere confusi con:
continuous fiber composites.
Le fibre corte vengono trasportate all’interno del filamento e depositate insieme alla matrice.
Possono aumentare:
- rigidità;
- stabilità dimensionale.
Ma il componente mantiene una forte anisotropia legata alla deposizione FFF.
Non diventa equivalente a un laminato continuo.
La fibra può ridurre il warping ma aumenta l’usura dell’ugello
I filamenti carbon/glass filled sono abrasivi.
Su un job grande possono attraversare l’hotend:
- chilometri di filamento.
Servono quindi nozzle resistenti all’usura.
Il toolchanger può facilitare la gestione perché una testina può essere dedicata ai compositi.
La documentazione pubblica non dettaglia però per ogni testa:
- materiale dell’ugello;
- vita attesa.
È un dato importante per il costo operativo.
La macchina supporta sia 1,75 sia 2,85 mm
La TC originale viene indicata con:
2,85 / 1,75 mm.
La TC5 specifica che le cinque teste sono native 1,75 mm ma possono essere configurate anche per:
2,85 mm.
È una flessibilità rara su macchine consumer.
In ambito industriale, il diametro più grande può essere utile per bobine e sistemi di alimentazione orientati a flussi elevati.
Ma non implica automaticamente una portata volumetrica superiore.
Quella dipende soprattutto dall’hotend.
La TC5 porta anche l’accelerazione a 10.000 mm/s²
La nuova versione dichiara:
300 mm/s
e:
10.000 mm/s².
Per una macchina da:
580 kg
sono valori interessanti.
Naturalmente il peso complessivo della macchina non coincide con la massa mobile.
Fabbrix dichiara di aver alleggerito l’asse X.
È proprio la massa del gantry/toolhead che influenza maggiormente:
- accelerazione;
- vibrazione.
Il nuovo sistema anti-wobble aumenta l’altezza a 640 mm
La TC5 introduce un:
anti-wobble stabilization system.
L’obiettivo è aumentare la stabilità della parte alta della cinematica e portare Z da:
620 a 640 mm.
Venti millimetri in più non sono il punto fondamentale.
Il vero valore è cercare di mantenere qualità e stabilità quando la testina lavora:
oltre mezzo metro sopra il piano.
Su componenti alti e sottili anche la parte stessa può iniziare a oscillare.
Non tutta la vibrazione deriva infatti dalla macchina
Un pezzo alto:
- sottile;
- flessibile
può muoversi mentre il nozzle deposita.
L’aumento della velocità può peggiorare questo effetto.
Quindi anche una macchina molto rigida deve adattare:
- accelerazione;
- speed
alla geometria.
La velocità massima da 300 mm/s non è necessariamente utilizzabile su tutta la build.
Fabbrix cita anche il non-planar 3D printing come opzione sulla TC5
È un dettaglio interessante.
La stampa FFF tradizionale costruisce:
layer orizzontali.
Nel non-planar printing il nozzle può seguire superfici:
- curve;
- tridimensionali.
Questo può ridurre:
- effetto staircase;
- supporti.
Ma richiede una cinematica e una generazione toolpath più complesse.
Fabbrix indica il supporto come:
optional.
Non significa che ogni file possa essere automaticamente stampato non-planare.
Il non-planar può essere particolarmente interessante su grandi superfici
Un componente automotive o tooling può possedere:
- superfici curve molto estese.
Con layer planari sarebbero visibili:
- scalini.
Seguire la curvatura con la deposizione può migliorare:
- finitura;
- orientamento delle tracce.
Ma aumenta anche il rischio di collisione fra:
- nozzle;
- parte.
Il toolpath deve quindi essere molto più sofisticato.
La piastra Cold Plate opzionale punta invece all’efficienza energetica
La TC5 introduce una soluzione:
Cold Plate.
Fabbrix dichiara per la macchina un consumo di circa:
800 W
a piano da 80 °C con la configurazione orientata al risparmio energetico.
È un dato interessante perché sulle grandi stampanti il bed può essere uno dei principali consumatori.
Riscaldare una superficie da:
0,66 m²
richiede molta energia.
Ridurre la necessità di calore può incidere sul costo operativo.
Il dato 800 W deve però essere interpretato correttamente
È un consumo dichiarato in una specifica condizione.
Non significa:
ELEMENTO TC5 assorbe sempre 800 W.
Durante:
- riscaldamento;
- stampa;
- mantenimento
i consumi possono variare.
Sarebbe utile conoscere:
- energia per job;
- warm-up time.
Sono questi i dati più adatti per confrontare costi reali.
La macchina integra filtrazione HEPA + carbone attivo
È importante soprattutto con:
- ABS;
- ASA;
- policarbonati;
- tecnopolimeri.
La FFF può emettere:
- ultrafine particles;
- VOC.
Fabbrix utilizza:
- HEPA;
- activated carbon.
Il primo è destinato soprattutto alle particelle.
Il secondo ai composti gassosi.
È una dotazione appropriata per un ambiente industriale chiuso.
Filtrazione non equivale però a emissioni zero
L’efficacia reale dipende da:
- portata;
- tenuta della camera;
- saturazione filtri.
Serve anche manutenzione.
Un filtro al carbone attivo perde efficacia quando si satura.
Quindi un sistema di filtrazione deve essere accompagnato da:
- intervalli di sostituzione;
- procedure.
Non è semplicemente una caratteristica statica.
Fabbrix dichiara la macchina CE
La certificazione CE riguarda la conformità ai requisiti applicabili per la macchina.
Non significa che:
ogni parte stampata sia certificata.
Un componente destinato ad automotive, aerospace o medicale deve comunque seguire:
- design validation;
- material qualification;
- process control.
È la stessa distinzione fondamentale tra:
certificazione macchina
e:
certificazione prodotto.
Il software di slicing indicato rimane Ultimaker Cura
Questo è interessante perché Fabbrix non impone un slicer completamente proprietario.
Cura è un ecosistema molto diffuso.
Ma un toolchanger a cinque teste richiede:
- profili;
- logica tool change;
- purge;
- collision management.
Quindi gran parte del valore dipenderà dai profili e dalle personalizzazioni sviluppate dal produttore.
Non basta installare una normale configurazione Cura generica.
Cinque tool possono generare molto overhead se mal gestiti
Ogni cambio può richiedere:
- parcheggio;
- aggancio;
- prime;
- wipe.
Se il toolpath cambia testa ogni pochi secondi, il tempo perso può diventare rilevante.
Quindi lo slicing deve minimizzare:
numero di cambi.
È simile al machining CNC:
un utensile aggiuntivo aumenta flessibilità.
Ma cambiare utensile troppo spesso riduce produttività.
Il toolchanger è quindi più utile su operazioni ben separate
Per esempio:
fase 1 → infill con nozzle grande
fase 2 → contour con nozzle piccolo
oppure:
materiale strutturale → support interface.
È meno efficiente se il file richiede alternanza continua fra cinque utensili.
Il design e lo slicing devono essere pensati insieme.
Il sistema aperto è particolarmente interessante per le aziende che già qualificano materiali
Un utilizzatore industriale può avere:
- materiale approvato;
- supplier specifico.
Una macchina chiusa obbligherebbe a cambiare feedstock.
ELEMENTO TC permette invece, in linea di principio, di sviluppare il profilo sulla materia già utilizzata.
È un vantaggio soprattutto in settori dove il materiale è parte della:
- distinta tecnica;
- qualifica.
Ma il processo deve essere ricalificato sulla nuova macchina
Usare lo stesso:
PPSCF
non significa ottenere automaticamente:
- stesse proprietà;
- stesso comportamento.
Cambiano:
- nozzle;
- temperature;
- cooling;
- toolpath.
Quindi un materiale qualificato altrove non rende automaticamente qualificato il processo ELEMENTO.
Il sistema aperto dà libertà.
Non elimina il lavoro di validazione.
La precedente ELEMENTO mostra bene quanto sia cambiato il progetto in cinque anni
La 2.1 del 2021 aveva:
- 1000 × 560 × 530 mm;
- 150 mm/s;
- nozzle max 300 °C;
- bed 100 °C;
- doppio direct extruder;
- piano alluminio/vetro.
La nuova generazione porta:
- area maggiore;
- 300 mm/s;
- 350 °C;
- 120 °C;
- toolchanger;
- encoder;
- tre Z indipendenti;
- flexible build plate.
Non è quindi semplicemente:
ELEMENTO 2.1 più grande.
È un ripensamento abbastanza esteso dell’architettura.
Anche il peso è aumentato
La 2.1 era circa:
475 kg.
TC e TC5 sono circa:
580 kg.
Quindi:
+105 kg.
È coerente con:
- dimensioni;
- meccanica più robusta;
- toolchanger.
Non è una macchina progettata per essere spostata frequentemente.
Richiede un ambiente industriale stabile.
Il footprint resta comunque relativamente contenuto rispetto al volume utile
La TC originale misura circa:
1630 × 1170 × 1880 mm.
La TC5 aggiornata:
1630 × 1090 × 2300 mm.
Il rapporto fra:
- area macchina;
- area utile
è interessante.
Su una base di circa:
1,8 m²
si ottiene un piano utile di:
0,66 m².
È importante in fabbrica, dove ogni metro quadrato ha un costo.
Il large format FFF compete soprattutto con tooling e produzione tradizionale di basso volume
Una macchina come ELEMENTO TC non deve necessariamente competere con:
- injection molding
sul costo di milioni di pezzi.
Può essere molto competitiva per:
- uno;
- dieci;
- cento componenti.
Soprattutto quando il tooling convenzionale sarebbe:
- costoso;
- lento.
È qui che il large format additive manufacturing trova uno dei suoi business case più forti.
Tooling è probabilmente una delle applicazioni più naturali
Si possono produrre:
- checking fixtures;
- assembly jigs;
- drilling templates;
- thermoforming tools;
- pattern.
Con compositi come:
- CF;
- GF
si può ottenere una rigidità maggiore rispetto ai polimeri non caricati.
La precisione finale può essere migliorata mediante:
- CNC;
- inserti metallici.
È quindi possibile creare una catena:
FFF near-net-shape → machining → tooling finale.
Il costo può essere molto inferiore rispetto al pieno lavorato
Una grande dima realizzata da:
blocco di alluminio
può richiedere molto materiale e molte ore macchina.
Una parte FFF può essere:
- cava;
- reticolare.
Si deposita materiale soltanto dove necessario.
Il CNC successivo lavora soltanto le:
- superfici funzionali.
È una forma di manufacturing ibrido.
La riduzione del peso può avere valore anche per gli operatori
Una fixture di grandi dimensioni in metallo può pesare:
- decine;
- centinaia di chilogrammi.
Una equivalente in composito FFF può essere molto più leggera.
Questo facilita:
- movimentazione;
- ergonomia.
È un beneficio spesso importante in automotive e assembly.
Per componenti finali il problema è più complesso
Fabbrix cita anche:
- end-use parts.
È tecnicamente possibile.
Ma bisogna considerare:
- anisotropia;
- creep;
- ambiente;
- temperatura.
Una parte stampata in:
PPSCF
può avere prestazioni elevate.
Ma non deve essere trattata come equivalente a:
- PPSCF injection molded
senza dati.
Il processo modifica fortemente:
- orientamento delle fibre;
- adesione interlayer.
Gli ugelli grandi possono aumentare l’anisotropia geometrica
Layer da:
0,9 mm
sono eccellenti per throughput.
Ma lasciano:
- interfacce più spesse;
- superficie più marcata.
Le proprietà lungo Z dipendono da:
- bonding fra layer.
Quindi il parameter set per un tooling non strutturale può essere molto differente da quello per un componente finale caricato.
La scelta del nozzle è quindi una decisione ingegneristica
Nozzle piccolo:
- dettaglio;
- tempi lunghi.
Nozzle grande:
- throughput;
- minore dettaglio.
Il toolchanger rende possibile utilizzare entrambi.
Ma questo vantaggio deve essere sfruttato con:
- software;
- DfAM.
È uno dei motivi per cui la ELEMENTO TC è più interessante del semplice aumento del volume.
Il sistema aperto e il toolchanger lavorano bene insieme
Se la macchina fosse limitata a:
- pochi materiali proprietari,
avere cinque teste avrebbe un valore inferiore.
Con un sistema aperto ogni stazione può essere configurata per:
- materiale;
- nozzle;
- diametro filamento.
Questo crea una piattaforma più simile a un:
centro di lavoro additivo
che a una normale stampante FFF.
È probabilmente il modo più interessante di interpretare ELEMENTO TC5.
Naturalmente aumenta anche la complessità operativa
Cinque teste significano:
- cinque hotend;
- più connettori;
- più calibration offsets.
Ogni utensile deve essere posizionato rispetto agli altri con precisione.
Se l’offset XY fra due teste è errato di:
0,2 mm
una interfaccia multimateriale può risultare disallineata.
Quindi il toolchanger richiede una procedura di calibrazione robusta.
La ripetibilità dell’aggancio è fondamentale
Ogni volta che la macchina riprende una testina, deve tornare:
- alla stessa posizione;
- allo stesso orientamento.
Una differenza minima può accumularsi nel componente.
Il meccanismo di tool changing deve quindi essere molto più preciso di un semplice:
gancio meccanico.
È uno dei principali elementi che dovranno essere valutati nei test indipendenti.
La manutenzione diventa parte importante del costo
Cinque toolhead offrono:
- flessibilità;
- ridondanza.
Ma significano anche:
- più heater;
- più nozzle;
- più sensori.
Il vantaggio economico dipende quindi da:
uptime ottenuto
rispetto a:
maintenance overhead.
Su una macchina industriale, ridurre un fermo da molte ore può giustificare ampiamente la complessità aggiuntiva.
Gli ordini sono già aperti
Fabbrix indica la piattaforma disponibile per:
ordine.
Quindi siamo in una situazione diversa rispetto a molte macchine annunciate come concept o Kickstarter.
La ELEMENTO TC è un prodotto industriale commercializzato.
La TC5 rappresenta poi la versione più evoluta della serie.
Mancano però prezzi pubblici.
È quindi impossibile calcolare direttamente:
- capex;
- payback.
L’assenza del prezzo rende difficile il confronto con altre piattaforme large-format
Una stampante industriale deve essere valutata considerando:
- costo macchina;
- service;
- filamento;
- energia;
- operatore.
Anche una soluzione tecnicamente superiore può non essere economicamente migliore se:
- capex;
- manutenzione
sono troppo elevati.
Per il large format il confronto più utile è:
cost per finished part.
Non:
cost per printer.
Anche il post-processing entra quasi sempre nel business case
Un componente grande può richiedere:
- support removal;
- sanding;
- machining;
- coating.
La superficie FFF non è automaticamente adatta a:
- stampi;
- estetica.
Il processo completo deve quindi essere considerato:
print → finish → inspect.
È particolarmente importante con layer fino a 0,9 mm.
L’altezza layer elevata è una scelta produttiva, non una promessa di superficie fine
Un layer da:
900 µm
sarà chiaramente visibile.
Per tooling può essere accettabile se poi si esegue:
- machining;
- coating.
Per una parte estetica potrebbe essere preferibile:
- nozzle più piccolo;
- layer più sottile.
Il toolchanger rende possibile differenziare queste strategie.
ELEMENTO TC riflette quindi una tendenza importante nel FFF industriale
Le prime large-format FFF puntavano soprattutto su:
“possiamo stampare molto grande”.
La nuova generazione punta invece su:
- automazione;
- toolchanger;
- feedback degli assi;
- riduzione degli interventi;
- materiale aperto.
È un segno di maturazione.
Il problema non è più soltanto costruire il volume.
È farlo in modo:
ripetibile e produttivo.
La TC5 porta questa filosofia ancora più vicino a una cella produttiva
Cinque stazioni utensile permettono di preparare la macchina per diversi scenari.
Un operatore può configurare:
- nozzle;
- materiali;
- supporti
prima della produzione e lasciare che il sistema cambi utensile automaticamente.
Questo riduce parte dei setup manuali.
Il parallelo con un centro CNC dotato di:
tool magazine
è abbastanza naturale.
Non significa che le due tecnologie abbiano la stessa precisione.
Ma la filosofia produttiva è simile:
preparare più utensili e selezionarli automaticamente quando servono.
La principale incognita tecnica resta la gestione termica della camera
Per sfruttare davvero materiali come:
- PC;
- PPS;
- PA compositi
su dimensioni vicine al metro, sarebbe utile conoscere il profilo termico dell’enclosure.
È uno dei dati che Fabbrix dovrebbe rendere più esplicito.
Su parti piccole, hotend e bed possono essere sufficienti.
Su componenti da:
800–1000 mm
la temperatura ambiente diventa molto più importante.
Il secondo dato chiave mancante è il volumetric flow
300 mm/s descrive il movimento.
Ma per una macchina industriale il parametro più utile sarebbe:
kg/h
oppure:
cm³/h.
Un ugello da 1,2 mm può essere mosso a 300 mm/s.
Ma se l’hotend non riesce a fondere il materiale necessario, la velocità reale deve essere molto inferiore.
Per large format il throughput volumetrico è quindi una metrica fondamentale.
Il terzo parametro da valutare è il tempo reale di cambio utensile
Se un cambio richiede:
2 secondi
l’impatto è limitato.
Se richiede:
20 secondi
e il file contiene centinaia di cambi, l’overhead diventa significativo.
Non è ancora disponibile un benchmark pubblico standardizzato.
Anche questo sarà importante nei test indipendenti.
La piattaforma rimane comunque tecnicamente molto più interessante della precedente generazione
Il confronto diretto mostra un’evoluzione chiara:
**più volume
- più velocità
- temperatura più alta
- toolchanger
- bed flessibile
- encoder
- Z indipendente.**
Non è un semplice refresh estetico.
Fabbrix ha riprogettato diverse parti fondamentali dell’architettura.
Il sistema aperto probabilmente sarà uno dei maggiori vantaggi commerciali
Per una PMI o un reparto industriale, essere liberi di scegliere:
- filamento;
- fornitore
può avere valore enorme.
Soprattutto perché il consumo di una macchina di queste dimensioni può raggiungere:
decine di chilogrammi per job.
Una differenza di pochi euro/kg moltiplicata per:
- centinaia;
- migliaia di chilogrammi
diventa significativa.
La libertà materiale riduce anche il rischio di lock-in
Se un produttore interrompe:
- materiale;
- colore;
- formulazione,
l’utente può qualificare un’alternativa.
In una produzione industriale questo è importante per:
- continuità della supply chain.
Il costo è una maggiore responsabilità dell’utilizzatore nella validazione.
È il classico compromesso fra:
ecosistema chiuso
e:
ecosistema aperto.
La Fabbrix ELEMENTO TC rappresenta quindi un passaggio interessante per il large-format FFF italiano
La parte più evidente è il volume da oltre:
400 litri.
Ma il salto più interessante è probabilmente un altro.
Fabbrix sta trasformando ELEMENTO da:
grande stampante con doppio estrusore
a:
piattaforma industriale con utensili intercambiabili.
Questo permette di pensare alla produzione non soltanto in termini di:
quale materiale carico?
ma:
quale combinazione di utensili preparo per questo lavoro?
Con l’arrivo della TC5 e delle cinque teste indipendenti, questa filosofia diventa ancora più chiara.
Resta da verificare sul campo quanto velocemente e ripetibilmente avvengano i cambi utensile, quale sia il throughput volumetrico reale con nozzle da 1,2 mm e quanto efficacemente la camera gestisca grandi parti in materiali ad alto ritiro.
Ma la direzione è significativa: nel large-format FFF il vantaggio competitivo si sta spostando dalla semplice dimensione del piano verso automazione, flessibilità dei materiali e riduzione del tempo improduttivo.
Ed è proprio su questi tre aspetti che la nuova ELEMENTO cerca di differenziarsi.
Tabelle tecniche
Fabbrix ELEMENTO TC – principali specifiche
| Parametro | Valore |
|---|---|
| Tecnologia | FFF |
| Volume | 1100 × 600 × 620 mm |
| Volume geometrico | ~409 L |
| Dimensioni macchina | 1630 × 1170 × 1880 mm |
| Peso | 580 kg |
| Toolchanger | Sì |
| Estrusione | Singola/doppia, 2 nozzle |
| Nozzle | 0,6 / 0,8 / 1,0 / 1,2 mm |
| Filamento | 1,75 / 2,85 mm |
| Layer | 0,15–0,9 mm |
| Velocità | fino a 300 mm/s |
| Posizionamento XY | <30 µm dichiarati |
| Posizionamento Z | <5 µm dichiarati |
| Bed | PEI flessibile magnetico |
| Bed max | 120 °C |
| Nozzle max | 350 °C |
| Leveling | Triple-Z + Z scanning probe |
| Slicer | Ultimaker Cura |
| Filtrazione | HEPA + carbone attivo |
ELEMENTO 2.1 e nuova TC
| Parametro | ELEMENTO 2.1 | ELEMENTO TC |
|---|---|---|
| Build volume | 1000 × 560 × 530 mm | 1100 × 600 × 620 mm |
| Volume geometrico | ~297 L | ~409 L |
| Peso | 475 kg | 580 kg |
| Velocità | 150 mm/s | 300 mm/s |
| Nozzle max | 300 °C | 350 °C |
| Bed max | 100 °C | 120 °C |
| Estrusione | doppio direct | toolchanger |
| Piano | alluminio/vetro | PEI flessibile magnetico |
| Z leveling | ABL | 3 motori indipendenti + scanning |
| Encoder assi | Non indicati | Sì |
ELEMENTO TC e TC5
| Parametro | TC | TC5 |
|---|---|---|
| Toolhead | fino a 2 indicati nella scheda | 5 indipendenti |
| Build volume | 1100 × 600 × 620 mm | 1100 × 600 × 640 mm |
| Max speed | 300 mm/s | 300 mm/s |
| Accelerazione | Non pubblicata | 10.000 mm/s² |
| Filamento | 1,75 / 2,85 mm | 1,75 / 2,85 configurabile |
| Bobine | large-format | fino a 10 kg |
| Anti-wobble | Non specificato | Sì |
| Non-planar | Non indicato | Opzionale |
| Cold Plate | Non indicata | Opzionale |
| Material drying | Non dettagliato | Opzionale |
Range layer TC5 per nozzle
| Nozzle | Layer |
|---|---|
| 0,6 mm | 0,15–0,40 mm |
| 0,8 mm | 0,40–0,60 mm |
| 1,0 mm | 0,50–0,70 mm |
| 1,2 mm | 0,60–0,90 mm |
Materiali dichiarati
| Categoria | Esempi |
|---|---|
| Standard | PLA, PETG |
| High-temperature | ABS, ASA, PC, PC/ABS, PPS |
| Poliammidi | Nylon |
| Carbon filled | PETCF, PACF, PPCF, PPSCF |
| Glass filled | PAGF, PPGF |
| Flessibili | TPU |
| Conductive/functional | CNT |
| Supporti | BVOH |
| Polipropilene | PP |
Toolchanger: possibili strategie
| Configurazione | Possibile vantaggio |
|---|---|
| 0,6 + 1,2 mm | Dettaglio + throughput |
| Materiale + BVOH | Supporto solubile |
| Rigido + TPU | Multi-property |
| Materiale standard + CF | Rinforzo localizzato |
| Due teste stesso materiale | Continuità produttiva |
| Cinque nozzle diversi | Cambio rapido delle strategie |
Cosa non va confuso
| Claim | Interpretazione corretta |
|---|---|
| XY <30 µm | Risoluzione di posizionamento, non accuratezza della parte a 30 µm |
| Z <5 µm | Movimento asse, non layer minimo |
| 300 mm/s | Velocità massima, non velocità media |
| 350 °C hotend | Non significa compatibilità universale con PEEK/PEKK |
| 120 °C bed | Non equivale a camera attivamente riscaldata |
| Open materials | Libertà di materiale, non profilo automatico per qualsiasi filamento |
| CF/GF | Fibre corte, non continuous fiber |
| Cinque tool | Non significa automaticamente cinque materiali nello stesso pezzo |
| Toolchanger | Aumenta flessibilità ma richiede calibrazione e introduce overhead |
| CE | Conformità macchina, non certificazione delle parti prodotte |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).