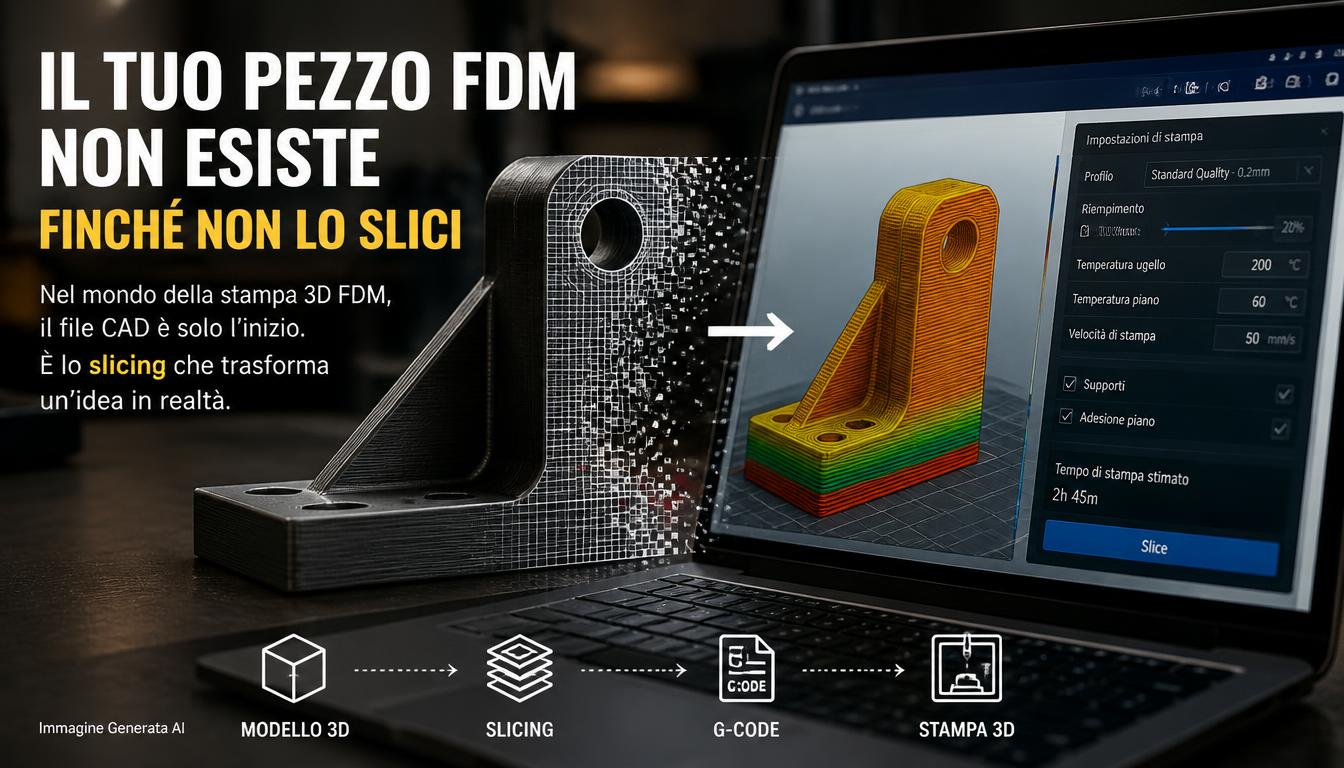
Due componenti con lo stesso materiale, la stessa geometria e stampati sulla stessa macchina possono comportarsi in modo profondamente diverso quando vengono caricati. La differenza può essere nascosta nel file di produzione, non nella geometria CAD. È il messaggio tecnico al centro dell’intervento pubblicato il 12 ottobre 2026 da Ali Tamijani, fondatore e CEO di Novineer, sul programma sperimentale condotto in collaborazione con Stratasys. L’azienda descrive due travi apparentemente identiche che, sottoposte allo stesso peso, mostrano una deflessione differente di un fattore sei semplicemente perché cambia la traiettoria interna della deposizione. Altri provini hanno mostrato un aumento della resistenza del 60% con un solo contorno perimetrale aggiuntivo. Sono numeri importanti, ma non devono diventare regole universali: riguardano configurazioni sperimentali particolari e dimostrano, soprattutto, quanto possa essere rischioso trattare un componente FDM come un solido omogeneo.
Il problema nasce dal fatto che la modellazione strutturale tradizionale parte spesso da proprietà del materiale definite mediante pochi parametri, ad esempio modulo elastico, coefficiente di Poisson e resistenza. Quando un componente è ottenuto per estrusione di filamento, però, la sua struttura interna consiste in filamenti deposti secondo direzioni, sequenze e condizioni termiche specifiche. Fra una traiettoria e l’altra esistono interfacce di adesione, possibili microvuoti e percorsi preferenziali di trasferimento del carico. L’oggetto realizzato non è dunque meccanicamente identico al volume pieno rappresentato dal CAD.
Le sei volte di differenza non significano che il polimero cambi natura
L’esperimento delle due travi serve a visualizzare l’effetto dell’architettura interna. Se la deposizione crea filamenti continui lungo le direzioni che portano maggiormente il carico, la trave può risultare più rigida; se obbliga il trasferimento degli sforzi attraverso interfacce meno efficienti, la flessione cresce. Con geometria esterna invariata, la rigidezza globale riflette quindi sia le proprietà del polimero sia il modo in cui il percorso di deposizione crea una struttura orientata.
Non è corretto interpretare il rapporto sei a uno come una nuova specifica di materiale valida per Nylon 12CF, ULTEM 9085 o qualsiasi altro polimero. Il numero descrive un confronto effettuato da Novineer e dovrebbe essere collegato a spessore dei cordoni, densità interna, orientamento, dimensioni e condizioni di prova per poter essere trasferito in un calcolo di progetto. La dimostrazione ha valore perché rende visibile l’errore che si potrebbe commettere utilizzando una scheda tecnica generica.
I provini a taglio e il rischio di misurare l’architettura invece del materiale
La campagna comprende prove su Nylon 12CF, Antero 800NA e ULTEM 9085, materiali associati a sistemi FDM ad alte prestazioni. Per studiare la risposta a taglio, i ricercatori hanno preparato provini stampati con raster allineati, trasversali e inclinati a ±45°, applicando rosette estensimetriche a 0°, 45° e 90°. Secondo Novineer i provini Nylon 12CF con deposizione alternata a ±45° hanno restituito una rigidezza al taglio apparente circa 3,5 volte maggiore di quella dei provini con raster rettilinei.
Il risultato va letto in modo preciso. Il provino a ±45° crea una rete diagonale capace di trasferire parte dello sforzo lungo la direzione dei filamenti; le configurazioni rettilinee possono invece sollecitare maggiormente le giunzioni fra tracce. La misura non rappresenta necessariamente il modulo di taglio intrinseco del polimero, ma la risposta efficace di quella microarchitettura. Inserire il valore più alto in un modello isotropo per descrivere altre geometrie potrebbe sovrastimare la rigidezza. Se il dato sperimentale viene utilizzato senza documentare il toolpath, due laboratori possono arrivare a valori molto diversi e ritenere erroneamente di avere caratterizzato lo stesso materiale.
Un contorno in più, una resistenza del 60% superiore
Un secondo esperimento è ancora più istruttivo per chi usa uno slicer. Novineer ha confrontato due gruppi di provini con raster orientato in modo particolarmente sfavorevole rispetto al carico. A parità degli altri parametri, uno dei gruppi presentava un perimetro esterno aggiuntivo. In quel caso, secondo i dati dichiarati, la resistenza è aumentata del 60% a fronte di una modifica del percorso inferiore al 6%.
L’interpretazione proposta dagli autori riguarda l’interruzione dei filamenti sul bordo. Senza contorno, l’estremità delle tracce crea una successione di punti nei quali possono innescarsi danni; un cordone continuo lungo il perimetro attraversa quelle discontinuità e contribuisce a portare carico. Non si tratta soltanto di aggiungere materiale, ma di modificarne la continuità geometrica. Il dato, tuttavia, dipende dall’orientamento di prova e dalla particolare modalità di rottura: non possiamo dedurre che impostare un perimetro in più renda qualunque oggetto del 60% più resistente.
La conseguenza progettuale è più generale. Una differenza apparentemente marginale nell’impostazione di slicing può modificare il meccanismo di danneggiamento e non può sempre essere riassunta mediante il semplice numero di perimetri o una percentuale di infill. Contano anche raccordi, vicinanza dei fori ai bordi, sovrapposizione fra infill e pareti e orientamento delle linee nelle zone soggette a sforzo.
Perché una FEM tradizionale può non vedere il problema
In un’analisi agli elementi finiti un pezzo stampato viene talvolta rappresentato come volume isotropo con proprietà medie ricavate da una scheda o da provini standard. Questa semplificazione può funzionare per valutazioni preliminari conservative, ma diventa debole quando il pezzo contiene zone di deposizione con orientamenti molto diversi o è destinato a portare carichi elevati. La mesh FEM vede la geometria macroscopica; non conosce automaticamente le interruzioni dei filamenti e le condizioni di adesione fra layer.
Un approccio più robusto consiste nell’associare alle regioni del modello proprietà equivalenti dipendenti dal percorso, oppure nell’utilizzare una descrizione mesoscopica in grado di rappresentare orientamento delle tracce e interfacce. Il costo computazionale può crescere rapidamente. Occorrono quindi modelli ridotti e regole di omogeneizzazione validate sperimentalmente, che permettano di trattare il toolpath come input ingegneristico senza simulare ogni millimetro di filamento.
NoviPath e la qualificazione dei componenti FDM
È in questo ambito che Novineer colloca NoviPath, il proprio sistema di simulazione informato dai percorsi di produzione. Il programma con Stratasys punta a superare 1.500 prove individuali su tre materiali, tre stampanti e diverse strategie di deposizione. La formulazione temporale è essenziale: il numero indica il programma sperimentale complessivo previsto al completamento, non necessariamente la quantità già interamente eseguita alla data del contributo.
L’obiettivo dichiarato è ridurre la necessità di ripartire da zero nella qualificazione di ogni nuova combinazione di macchina, materiale e strategia. Una banca dati sperimentale permette di calibrare modelli, ma non sostituisce prove di conferma sul componente reale, soprattutto in presenza di fatica, urto, creep, temperature elevate e variabilità fra lotti. Un approccio industriale dovrà documentare non soltanto materiale e geometria, ma versione dello slicer, impostazioni del percorso, essiccazione del filamento, ambiente termico e condizioni macchina.
La vera specifica del pezzo comprende anche il file di produzione
Per un particolare FDM destinato a un uso critico, conservare soltanto lo STEP e il nome commerciale del materiale non basta. Due file di stampa diversi possono produrre oggetti esternamente indistinguibili ma con resistenze molto diverse. La tracciabilità dovrebbe includere configurazione software, G-code o sua rappresentazione equivalente, orientamento in camera, numero e direzione delle tracce, parametri termici e criteri di ispezione.
I risultati di Novineer non risolvono automaticamente il problema della certificazione delle parti polimeriche additivamente prodotte, ma mettono a fuoco la domanda corretta: non soltanto di quale materiale è fatto il pezzo, ma in quale modo la macchina lo ha costruito. È la differenza fra descrivere una plastica e descrivere una struttura ingegneristica che utilizza quella plastica.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).